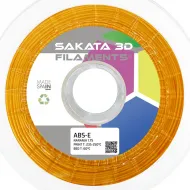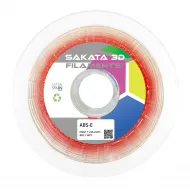


- Stock: 14
- Modelo: RE-ABS-Sakata-1.75mm

Tipo:

ABS

ABS Transición

ABS Reciclado
Sakata 3D RE-ABS es un filamento ABS reciclado de fabricación española, producido con material recuperado durante el propio proceso de fabricación de filamentos de Sakata. Permite aprovechar material interno de producción en una bobina funcional para prototipos, maquetas, cosplay, utillajes y piezas donde un color uniforme entre lotes no sea un requisito.
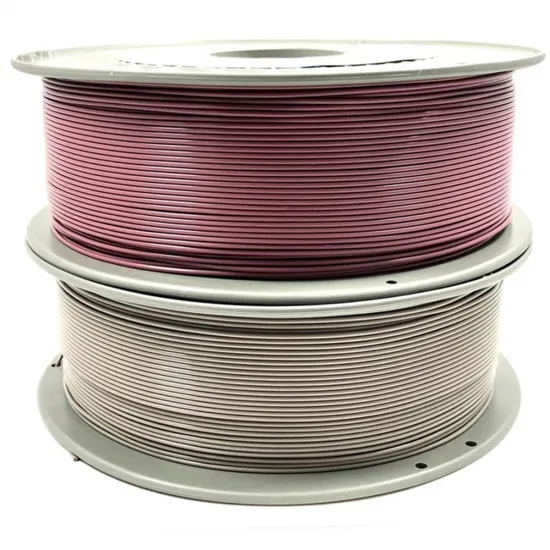
Esta referencia histórica corresponde a 1,75 mm y 1 kg neto. Su color depende de la combinación de materiales recuperados y puede variar notablemente entre bobinas; el tono de la fotografía es orientativo y no constituye una selección de color.
Qué significa RE-ABS
La gama RE de Sakata recupera material generado en su propia fabricación de filamento. El color puede cambiar entre lotes, por lo que conviene recalibrar el perfil cuando se estrena una bobina. No debe confundirse esta referencia RE-ABS de 1 kg con las versiones posteriores RE-ABS-E.
La ficha histórica identifica como base la familia de ABS Chi Mei Polylac PA-757/747R. El uso de material recuperado no convierte cada pieza en equivalente exacto a otra fabricada con ABS virgen: geometría, orientación, temperaturas, humedad y adhesión entre capas siguen determinando el resultado.
Especificaciones
| Característica | Valor |
|---|---|
| Marca | Sakata 3D |
| Material | RE-ABS, procedente de material recuperado por Sakata durante su fabricación |
| Fabricación | España |
| Diámetro | 1,75 mm |
| Tolerancia declarada | ±0,03 mm |
| Peso neto | 1 kg |
| Peso bruto aproximado | 1,2 kg |
| Bobina declarada | Ø165 mm, 100 mm de anchura y núcleo de Ø40 mm |
| Color | Variable según el lote; no seleccionable |
| Embalaje | Envasado al vacío con desecante |
Parámetros iniciales de impresión
| Ajuste | Punto de partida |
|---|---|
| Boquilla | 235-250 °C para comenzar; rango histórico declarado hasta 256 °C |
| Cama | 80-100 °C; comenzar alrededor de 90 °C |
| Ventilador de capa | Apagado o muy bajo; aumentar solo cuando la geometría lo necesite |
| Velocidad | Moderada y ajustada al caudal del hotend; no asumir un perfil de alta velocidad |
| Superficie | Vidrio o PEI con adhesivo adecuado y primera capa calibrada |
| Entorno | Recinto cerrado y temperatura estable recomendados |
Estos valores son un punto de partida. Imprime una torre de temperatura o una pieza pequeña y ajusta flujo, temperatura, retracción y velocidad para la bobina concreta. Una temperatura excesiva puede aumentar hilos, olor y degradación; una temperatura insuficiente perjudica la unión entre capas.
Cómo reducir warping y cracking
- Limpia y calibra la superficie antes de imprimir.
- Evita corrientes de aire y cambios bruscos de temperatura.
- Utiliza un brim cuando la base sea pequeña o tenga esquinas pronunciadas.
- Mantén el ventilador apagado o bajo salvo en puentes y detalles que lo requieran.
- Deja enfriar la pieza gradualmente antes de abrir el recinto o retirarla.
- Si una capa se separa, revisa primero temperatura, caudal, ventilación y velocidad antes de aumentar indiscriminadamente la boquilla.
Secado y almacenamiento
Guarda la bobina cerrada con desecante. Si aparecen chasquidos, burbujas, acabado áspero o extrusión irregular, sécala antes de modificar el perfil. Como referencia para la familia ABS-E actual, Sakata recomienda 4-6 horas a 70 °C; utiliza una secadora con temperatura real controlada y sigue la etiqueta del lote si indica otro procedimiento. No emplees un horno destinado a alimentos.
Compatibilidad con impresoras 3D
Es compatible con impresoras FDM/FFF de filamento abierto de 1,75 mm que alcancen las temperaturas indicadas y dispongan de cama caliente. Máquinas cerradas como HPRO, Voron 2.4, Voron Trident, RatRig V-Core, Bambu Lab P1S o X1C son candidatas adecuadas si admiten un perfil ABS personalizado y se valida la ventilación. No existe un perfil universal ni se garantiza el mismo resultado en todas ellas.
En Prusa i3 y otras impresoras abiertas puede utilizarse para piezas pequeñas si se controla bien la adhesión y el ambiente, pero la contracción será más difícil de gestionar. Utiliza únicamente cerramientos compatibles con la electrónica de la máquina.
La bobina se declara con 100 mm de anchura, por lo que puede no caber en alimentadores automáticos o portabobinas compactos. Comprueba las dimensiones antes de utilizar AMS, MMU u otros sistemas cerrados y alimenta externamente cuando proceda.
Seguridad
No está certificado para contacto alimentario ni aplicaciones médicas. Para piezas sometidas a carga, calor, electricidad o funciones críticas, valida el diseño y realiza ensayos sobre la pieza final; las propiedades de una materia prima o de una probeta moldeada no garantizan una pieza FDM.
Alternativas y materiales relacionados
Si necesitas un ABS con color definido, consulta el ABS Sakata 3D. Para reducir la contracción puede resultar más adecuado el Sakata RE-HR870 reciclado, mientras que para piezas expuestas al exterior conviene valorar el ASA Sakata 3D.
Es para ti si
- Quieres aprovechar un ABS reciclado por el propio fabricante y el color variable no supone un problema.
- Dispones de cama caliente, control ambiental y ventilación.
- Puedes recalibrar el perfil cuando cambie el lote.
No es para ti si
- Necesitas un color exacto y repetible entre bobinas.
- Tu impresora no alcanza las temperaturas requeridas o no puede controlar las corrientes de aire.
- Buscas un material certificado para alimentos, medicina o una aplicación crítica.