

- Stock: 1
- Modelo: Extender-Melt-zone-HFPlus

Modelo:

HF

CHT - HF Plus
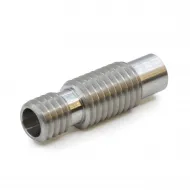
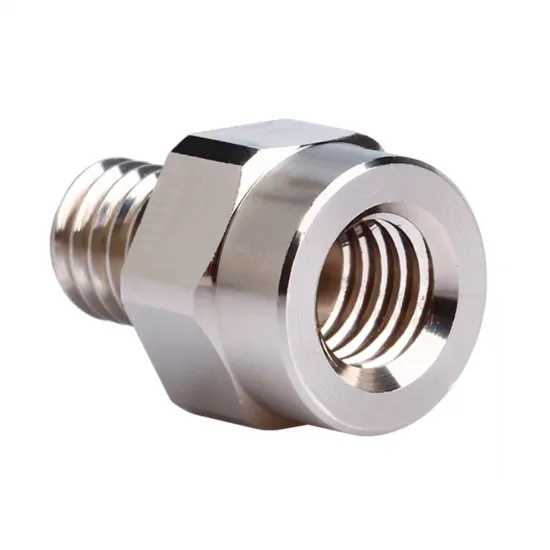
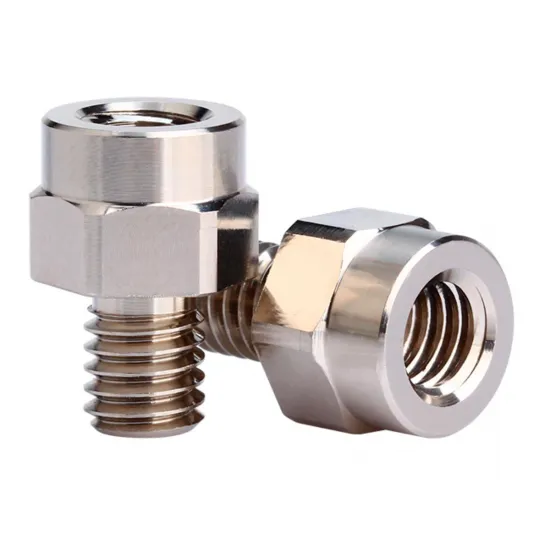
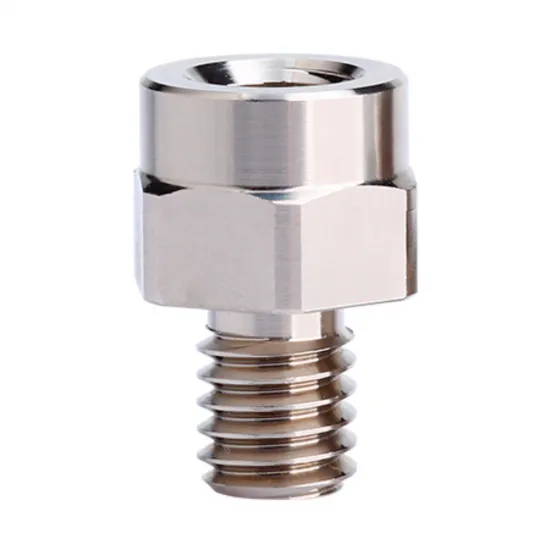
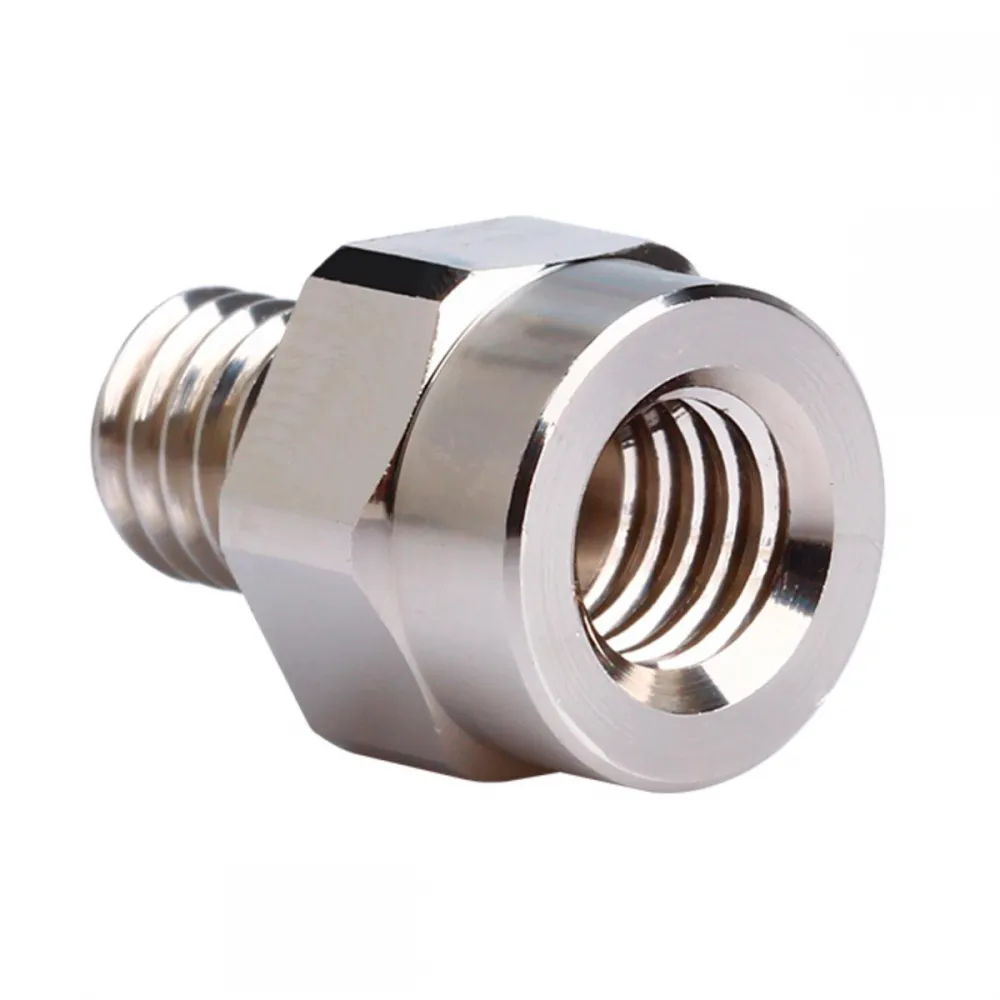
El Trianglelab MZE HF Plus es un extensor de zona de fusión para hotends con interfaz de boquilla V6. Se instala entre el bloque calefactor y la boquilla para añadir aproximadamente 8 mm de recorrido calentado y aumentar la capacidad de fundir filamento antes de que aparezca subextrusión por falta de caudal.
La versión HF Plus incorpora un divisor interno que separa temporalmente el filamento de 1,75 mm en tres recorridos más finos. De esta forma aumenta la superficie en contacto con el metal caliente y se facilita la transferencia de energía hacia el interior del material antes de que los tres flujos vuelvan a reunirse en la boquilla.
Características principales
- Marca: Trianglelab.
- Versión: MZE HF Plus.
- Filamento compatible: 1,75 mm.
- Divisor interno de tres canales para mejorar la transferencia térmica.
- Material: aleación de cobre con recubrimiento protector de níquel.
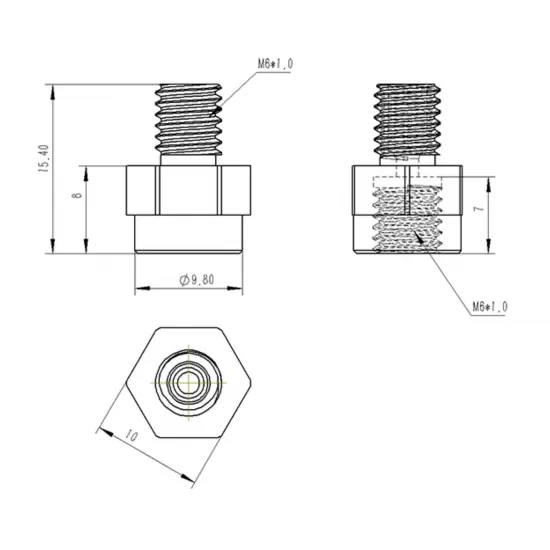
- Rosca de entrada al bloque: M6 × 1.
- Rosca hembra para la boquilla: M6 × 1.
- Diseñado para utilizar una boquilla con geometría V6 compatible.
- Se suministra una unidad; no incluye hotend ni boquilla.
Medidas nominales
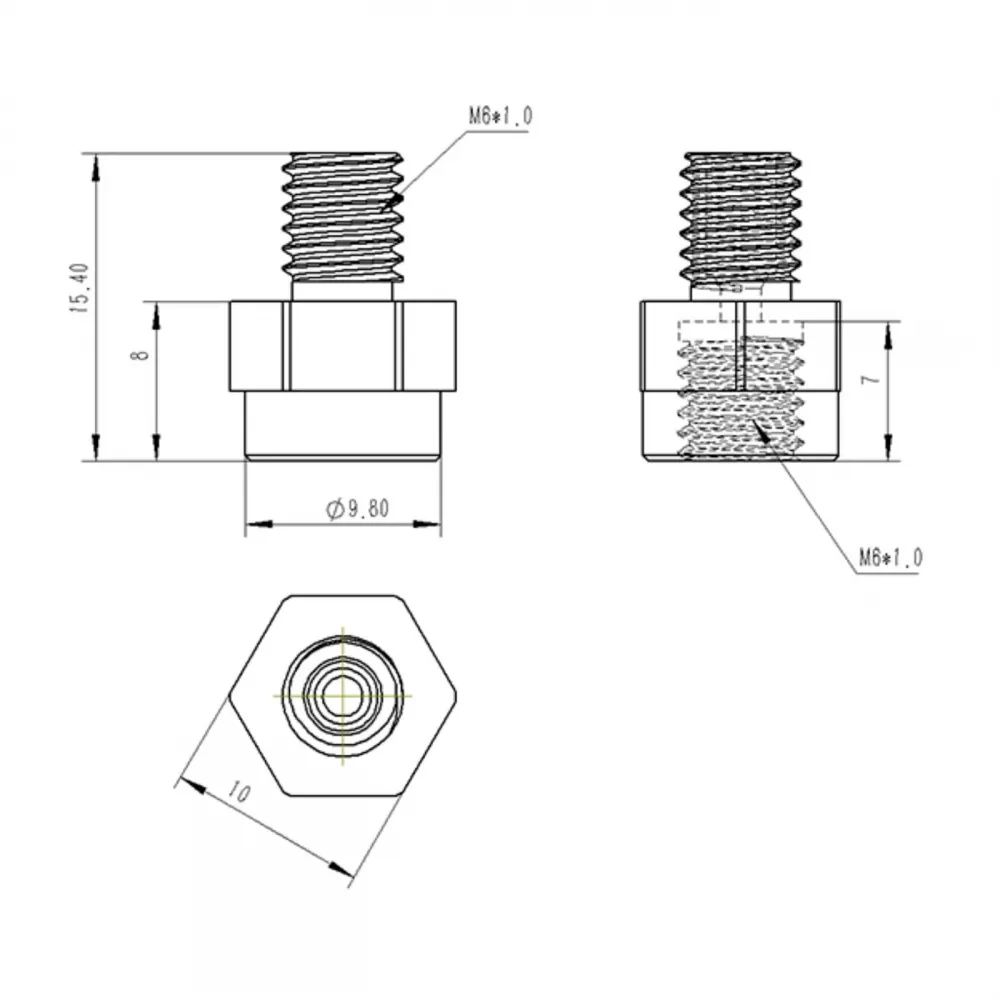
| Longitud total del extensor | 15,40 mm |
|---|---|
| Altura exterior del cuerpo | 8 mm |
| Diámetro del resalte | 9,80 mm |
| Hexágono para herramienta | 10 mm |
| Rosca macho | M6 × 1 |
| Rosca hembra | M6 × 1 |
| Descenso aproximado de la boquilla | Alrededor de 8 mm; comprobar después del montaje |
¿Cuánto puede aumentar el caudal?
Esta versión fue anunciada con un aumento de caudal aproximado cercano al 100 % y con un rendimiento comparable al de una configuración Volcano cuando se instala en un V6 estándar. Debe entenderse como una referencia comercial obtenida en condiciones concretas, no como una garantía de duplicar la velocidad de cualquier impresora.
El resultado real depende del material, temperatura, potencia del calefactor, bloque, sensor, boquilla, diámetro de salida, altura de capa y refrigeración. El extensor puede elevar el límite térmico del hotend, pero no aumenta por sí solo la aceleración de la máquina ni la capacidad del extrusor para empujar filamento.
Compatibilidad con hotends
Trianglelab comercializó esta familia para hotends V6, Dragon, Rapido, CHC, CHC Pro y determinados extrusores Matrix. La compatibilidad debe verificarse para la revisión exacta: compartir una rosca M6 no garantiza que coincidan la profundidad, la superficie de sellado, el calcetín de silicona o el espacio disponible.
Antes del montaje comprueba:
- Rosca M6 × 1 en el alojamiento de la boquilla del bloque.
- Contacto correcto entre el extensor y el recorrido interno del hotend.
- Boquilla V6 con longitud roscada y superficie de sellado adecuadas.
- Espacio para el extensor, la boquilla y un aislamiento térmico compatible.
- Posición final respecto al soporte, ventilador de capa, sonda y cama.
En configuraciones UHF o en hotends que ya incorporan una zona de fusión extendida, añadir otro extensor puede ser innecesario o producir una geometría incompatible. No debe combinarse únicamente porque las piezas compartan rosca.
Compatibilidad con impresoras 3D
Puede utilizarse en VORON 2.4, VORON Trident y otras impresoras equipadas con un hotend compatible, siempre que el cabezal admita la nueva longitud. En Creality Ender 3, CR-10, Prusa y máquinas similares la compatibilidad depende del hotend instalado, no del nombre de la impresora: normalmente requiere una conversión V6 o un cabezal adaptado.
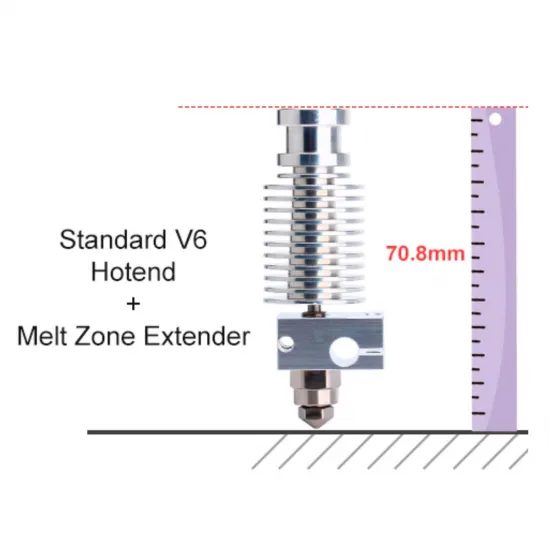
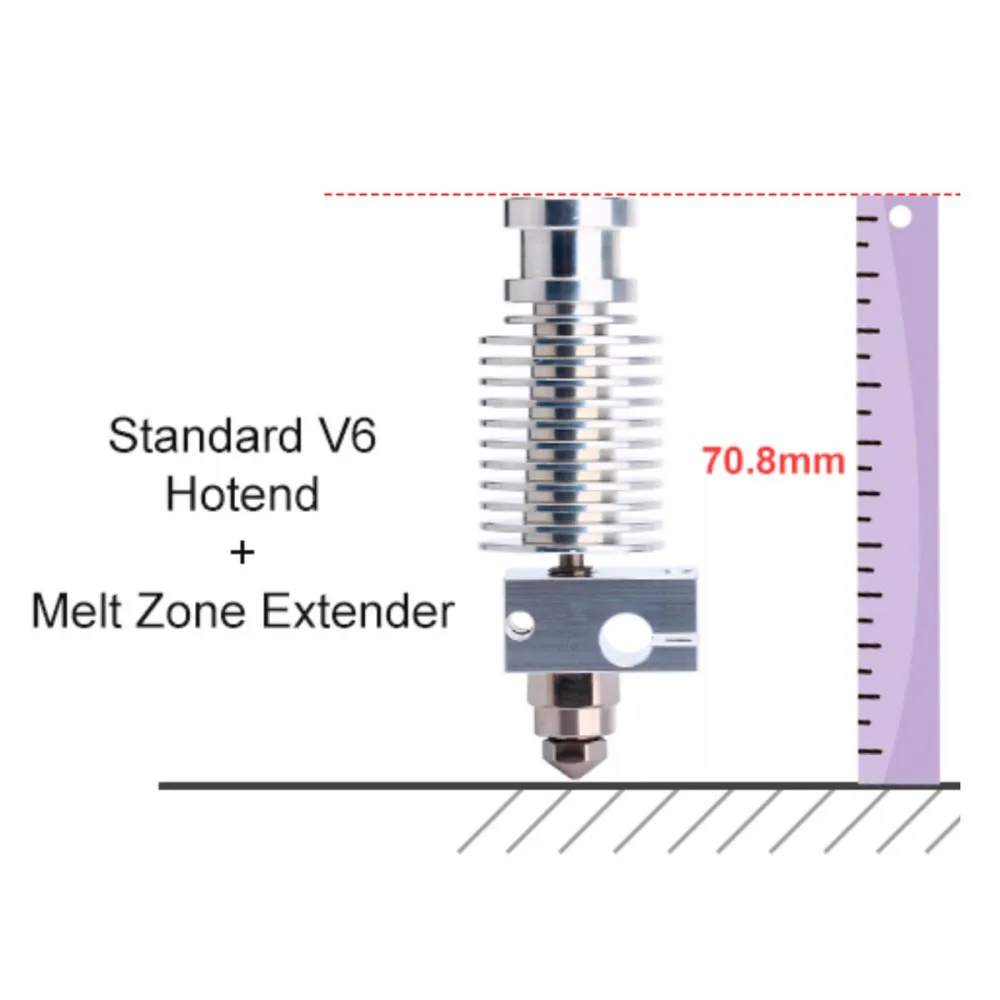
El ejemplo del fabricante muestra una altura total aproximada de 70,8 mm para un V6 estándar con el extensor. La boquilla queda alrededor de 8 mm más baja, por lo que puede ser necesario modificar el conducto de refrigeración, el soporte, el offset de la sonda y el límite Z.
Instalación segura
- Descarga el filamento y retira la boquilla siguiendo el procedimiento del fabricante del hotend.
- Deja enfriar y desconecta la impresora antes de manipular el bloque o el cableado.
- Comprueba que las roscas y superficies de sellado estén limpias y sin daños.
- Enrosca el extensor sin forzar y monta una boquilla V6 compatible.
- Sujeta las piezas con herramientas adecuadas y realiza el apriete final en caliente según el procedimiento del hotend, evitando transmitir esfuerzo al heatbreak o a los cables.
- Tras enfriar, inspecciona el conjunto y comprueba durante los primeros calentamientos que no exista fuga de material.
La estanqueidad se consigue mediante el contacto interno entre componentes, no apretando la boquilla contra la cara exterior del bloque. Si una pieza hace tope exterior antes de cerrar el recorrido interno, no continúes el montaje.
Ajustes después de instalarlo
- Reajusta el offset Z y verifica la posición de la sonda.
- Comprueba que el conducto de capa no quede por debajo de la boquilla.
- Realiza una calibración PID del hotend.
- Determina de nuevo el caudal volumétrico máximo mediante pruebas progresivas.
- Revisa temperatura, retracción y caudal del laminador.
- Recalibra Linear Advance en Marlin, Pressure Advance en Klipper o pressure advance en RepRapFirmware si estaban ajustados para la configuración anterior.
El aumento útil de velocidad debe obtenerse elevando gradualmente el límite de caudal volumétrico mientras se vigilan la temperatura y la calidad de extrusión. No conviene duplicar directamente la velocidad del perfil.
Filamentos cargados y mantenimiento
El divisor de tres canales aumenta la superficie térmica, pero también crea una geometría interna más compleja. Los filamentos con fibras, partículas grandes o cargas especiales pueden requerir más precaución y una boquilla resistente al desgaste. Si se produce una obstrucción, la limpieza puede resultar más difícil que en un conducto recto convencional.
Versión actual de Trianglelab
Esta ficha corresponde al MZE HF Plus anterior. Para una instalación nueva, consulta también el extensor Trianglelab ZS-MZE actual, con documentación vigente del fabricante y una lista de compatibilidad revisada. No deben mezclarse automáticamente las medidas, accesorios o límites de ambas versiones.