

- Stock: 5
- Modelo: Recreus-PLA-LW

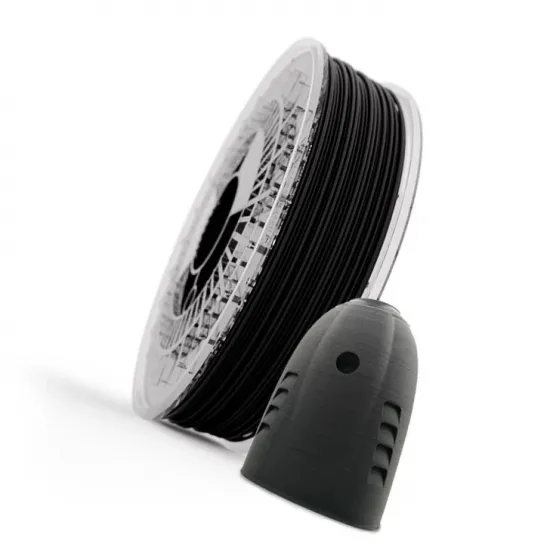
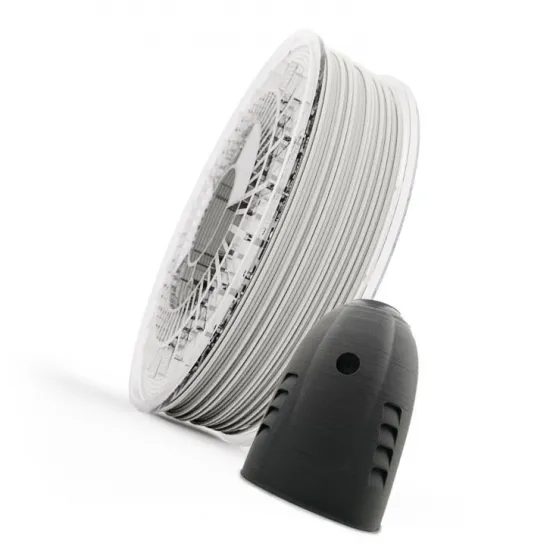
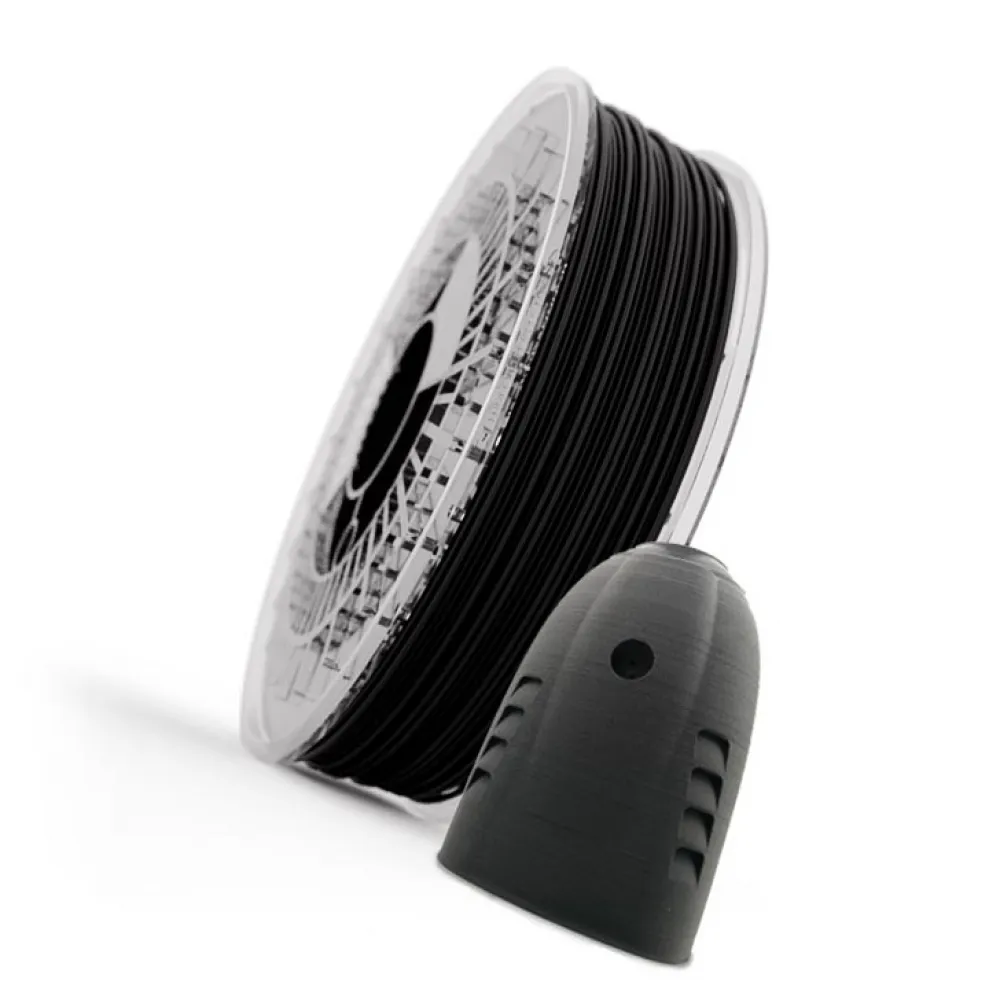
Recreus PLA-LW negro 1,75 mm — PLA ligero espumable — 750 g
Recreus PLA-LW es un filamento de PLA con tecnología de espumación activa, desarrollado y fabricado en España para imprimir piezas de gran volumen con menor densidad. Al elevar la temperatura por encima de su punto de activación, el material se expande dentro de la línea extruida: esto permite reducir el flujo, disminuir el peso de la pieza y obtener un acabado mate que disimula parte de las líneas de capa.
Recreus anuncia una reducción de peso de hasta el 50 % frente a un PLA convencional. El resultado real no es fijo: depende de temperatura, flujo, velocidad, boquilla, altura de capa, geometría y calibración. Por eso, en PLA-LW conviene medir y pesar una probeta antes de imprimir un aeromodelo o una pieza grande.
Características principales
| Marca | Recreus |
|---|---|
| Material | PLA con agente de espumación activa |
| Diámetro | 1,75 mm |
| Peso neto | 750 g |
| Color disponible en esta ficha | Negro |
| Activación del espumado | Por encima de 235 °C, según Recreus |
| Reducción de peso anunciada | Hasta un 50 %, condicionada a la pieza y la calibración |
| Acabado | Mate, con líneas de capa visualmente suavizadas por la expansión |
| Fabricación | España |
Cómo funciona el PLA espumable
El filamento entra al hotend con un diámetro normal de 1,75 mm, pero el agente espumante aumenta el volumen del material al calentarse. Para conservar un ancho de línea correcto hay que reducir el flujo en el laminador. Una temperatura mayor suele producir más expansión, una pieza más ligera y un acabado más mate; también puede aumentar el stringing y reducir la resistencia si se lleva demasiado lejos.
El porcentaje de flujo no debe copiarse como si fuera una constante universal. Dos impresoras con la misma boquilla pueden necesitar valores distintos por la geometría del hotend, el tiempo que permanece fundido el material, la velocidad real y la calibración del extrusor.
Punto de partida recomendado
| Boquilla | Altura de capa | Ancho de línea | Flujo inicial | Temperatura inicial |
|---|---|---|---|---|
| 0,4 mm | 0,20 mm | 0,42 mm | 70 % | 240 °C |
| 0,6 mm | 0,30 mm | 0,63 mm | 70 % | 242 °C |
| 0,8 mm | 0,40 mm | 0,84 mm | 70 % | 244 °C |
| 1,0 mm | 0,50 mm | 1,05 mm | 70 % | 246 °C |
Estos valores son un inicio de calibración, no un perfil cerrado. Comprueba que el hotend puede mantener el caudal solicitado: una boquilla más grande no convierte automáticamente un hotend estándar en uno de alto flujo. Si aparecen zonas mates irregulares, pérdida de temperatura o falta de material, reduce la velocidad antes de aumentar el caudal.
Calibración de expansión, peso y dimensiones
- Seca el filamento: 45 °C durante un mínimo de 4 horas.
- Empieza con 240 °C y 70 % de flujo usando una probeta de pared simple o una pieza pequeña representativa.
- Mide el espesor y las dimensiones y pesa la probeta. No evalúes únicamente el aspecto exterior.
- Si buscas más expansión, aumenta la temperatura en pasos de 5 °C y reduce el flujo en pasos de 2 %, sin bajar inicialmente del 65 %.
- Detén el ajuste si empeoran la unión entre capas, la resistencia, la precisión o la estabilidad del caudal.
- Guarda el perfil junto con boquilla, altura de capa, velocidad y pieza de prueba: el porcentaje de flujo aislado no permite reproducir el resultado.
El intervalo de flujo de 65-75 % y el límite de hasta 250 °C proceden de la guía actual de Recreus. Para una pieza funcional, usa la menor expansión que cumpla el objetivo de peso y resistencia.
Velocidad, retracción, cama y ventilación
- Velocidad: comienza alrededor de 20-40 mm/s. Aumenta después de verificar que el hotend mantiene temperatura, expansión y adhesión entre capas.
- Retracción: comienza en el extremo bajo del intervalo habitual de tu impresora. Recreus publica 2,2-4,5 mm para boquilla de 0,4 mm, pero una extrusión direct drive normalmente requiere menos distancia que un Bowden. Calibra antes de aplicar valores altos.
- Cama: 60 °C en la primera capa y aproximadamente 55 °C después como punto inicial actual. Puede bajarse si la superficie ofrece buena adhesión o aparece pie de elefante.
- Ventilador: 0 % en la primera capa. Después comienza con ventilación baja o apagada y aumenta solo lo necesario en puentes y capas cortas, comprobando la unión entre capas.
- Stringing: es más probable por la expansión. Antes de aumentar mucho la retracción, comprueba secado, temperatura, velocidad de desplazamiento y recorrido del filamento.
Ajuste en Cura, PrusaSlicer, OrcaSlicer y Bambu Studio
La configuración se realiza principalmente en el perfil de filamento del laminador; PLA-LW no necesita una función especial en Marlin, Klipper o RepRapFirmware.
- Cura: introduce el porcentaje en “Flujo” y conserva por separado temperatura, velocidad y retracción.
- PrusaSlicer: ajusta el multiplicador de extrusión y limita la velocidad volumétrica máxima a una cifra que tu hotend haya demostrado poder mantener.
- OrcaSlicer y Bambu Studio: un 70 % equivale inicialmente a una relación de flujo aproximada de 0,70. No copies un límite volumétrico alto sin realizar antes una prueba de caudal.
Los perfiles de PLA normal suelen sobreextruir este material cuando se activa la espuma. Duplica tu perfil de PLA y crea uno específico para PLA-LW, sin modificar el perfil general que utilizas con materiales compactos.
Compatibilidad con impresoras 3D
Es compatible de forma general con impresoras FDM/FFF para filamento de 1,75 mm cuyo hotend trabaje de forma estable a 240-250 °C. No necesita cámara cerrada ni boquilla endurecida por el mero hecho de ser espumable.
- HPRO: los montajes direct drive y hotends de alta temperatura ofrecen una base adecuada; crea un perfil PLA-LW y calibra expansión, caudal máximo y retracción para la configuración concreta.
- Prusa MK4/MK4S, CORE One y XL: son térmicamente aptas en principio, pero necesitan un perfil específico y una prueba de expansión. No se presupone un perfil oficial dedicado.
- Bambu Lab A1, P1 y X1: pueden procesarlo con un perfil manual compatible con su hotend. Comprueba dimensiones de bobina y alimentación antes de usar AMS; no se garantiza compatibilidad automática con alimentadores multibobina.
- Ender-3, CR-10 y otras Bowden: el material sigue siendo rígido y puede alimentarse por Bowden, pero deben calibrarse retracción y velocidad para evitar hilos y variaciones de presión.
La compatibilidad térmica y dimensional no garantiza el resultado: revisa el estado del hotend, el tubo, el extrusor, la boquilla y el laminador de tu máquina.
Boquillas de 0,6 y 0,8 mm
Las boquillas grandes permiten capas y líneas más anchas, útiles en alas, carcasas y modelos de gran volumen. Si tu hotend utiliza formato V6, puedes valorar la boquilla V6 de latón de 0,6 mm o la boquilla V6 de latón de 0,8 mm. Comprueba siempre rosca, longitud, asiento y compatibilidad con el bloque calefactor; no son universales para todos los hotends.
Aplicaciones
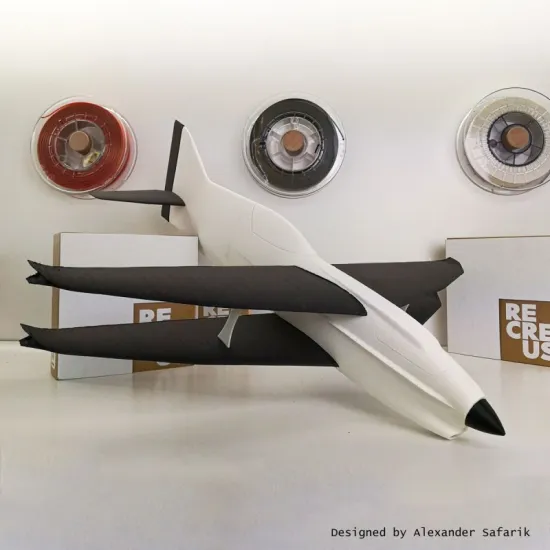
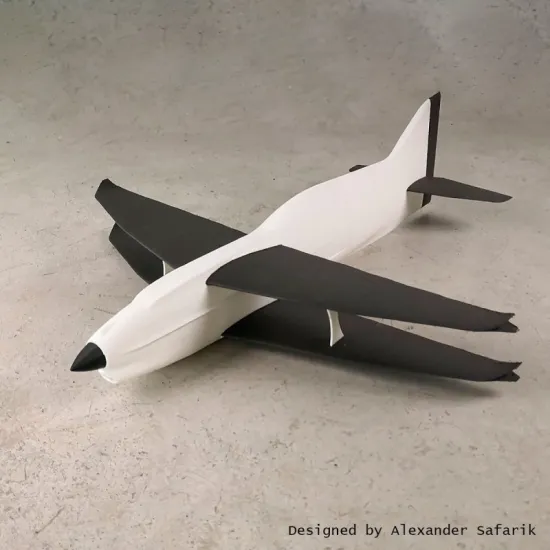
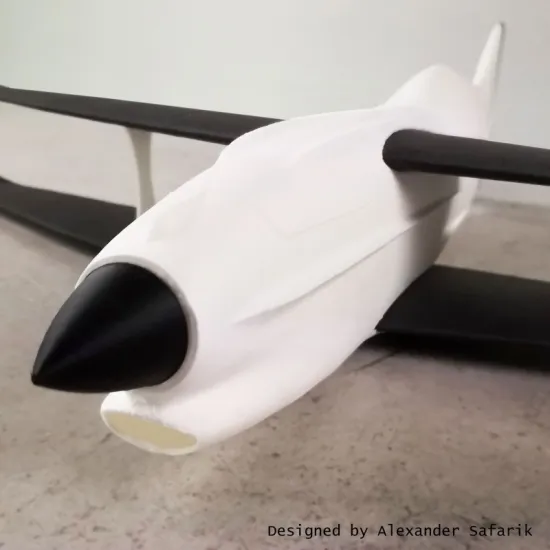
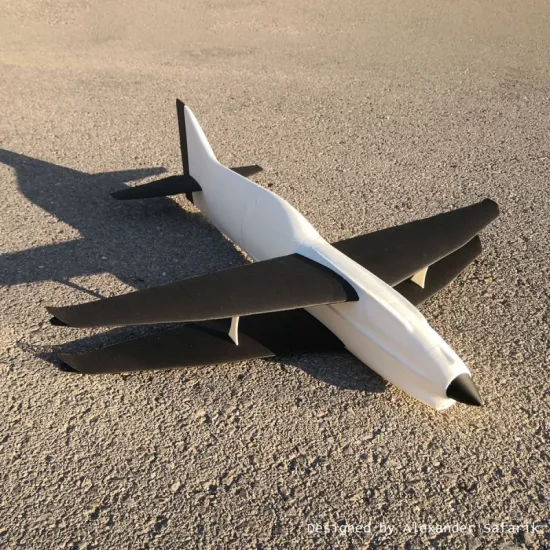
- Aviones RC, aeromodelismo y piezas de drones donde reducir masa sea prioritario.
- Cosplay, cascos, atrezzo y accesorios de gran tamaño más cómodos de transportar.
- Maquetas, modelos de exposición y prototipos voluminosos.
- Carcasas y piezas no críticas que necesiten buen volumen con menor consumo de masa.
En aeromodelismo, comprueba por separado paredes, orientación, uniones, equilibrio, centro de gravedad y cargas de vuelo. Una pieza ligera no es automáticamente adecuada como componente estructural.
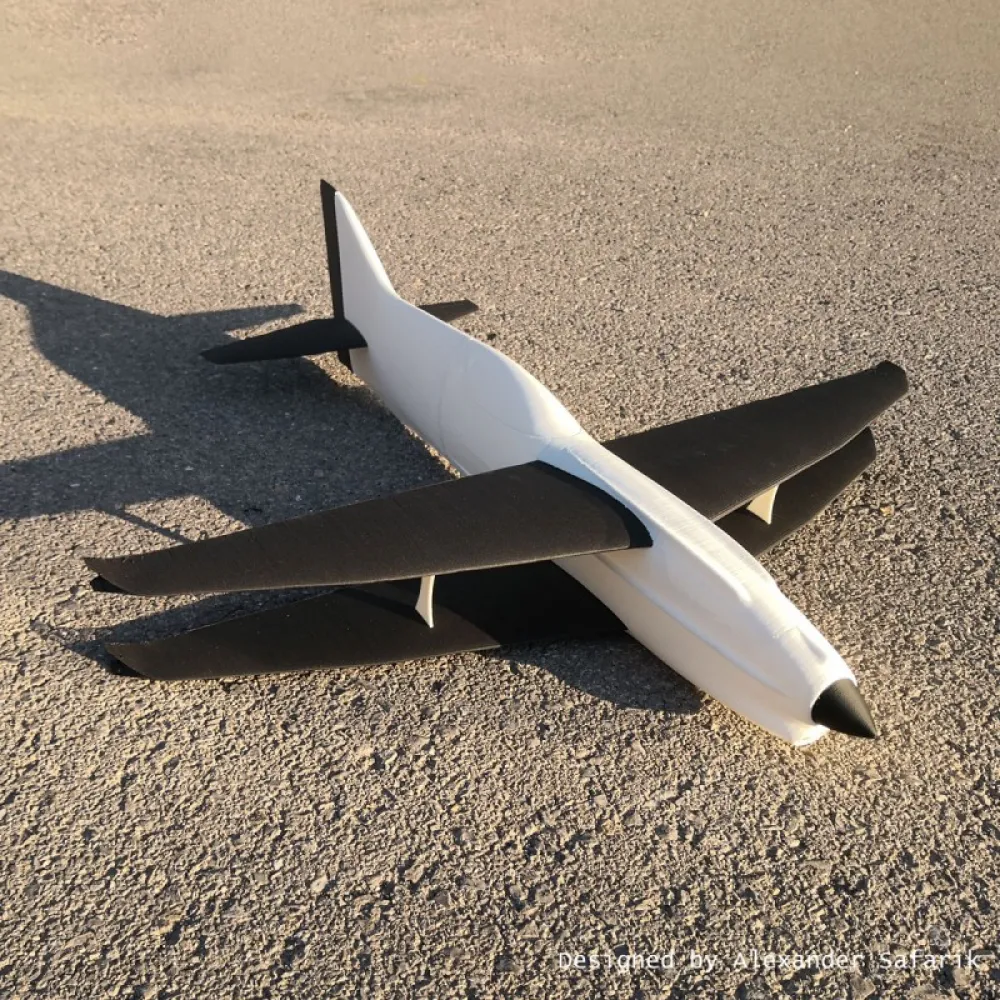
Vídeo oficial de PLA-LW
Comparación con PLA convencional
Elige PLA-LW cuando la reducción de peso y el volumen útil sean prioritarios. Si buscas una impresión más directa, dimensiones previsibles sin calibrar espumación o una pieza compacta, puede encajar mejor un PLA HD WINKLE de 1,75 mm. Para aplicaciones que prioricen estabilidad térmica y prestaciones de un PLA técnico compacto, consulta también el PLA Ingeo 3D850 de Sakata 3D.
Es para ti si
- Quieres reducir el peso de alas, carcasas, cosplay o modelos grandes.
- Puedes dedicar una prueba a calibrar temperatura, flujo y velocidad.
- Buscas un acabado mate que suavice visualmente las capas.
- Quieres obtener más volumen impreso a partir de la misma masa de filamento.
No es para ti si
- Necesitas cargar un perfil de PLA estándar e imprimir sin calibración adicional.
- La pieza debe conservar propiedades mecánicas certificadas o repetibles sin ensayos.
- Buscas máxima precisión dimensional sin compensar la expansión.
- Necesitas una pieza maciza, densa o con resistencia estructural prioritaria.
Almacenamiento y seguridad
Conserva la bobina cerrada, seca y protegida del sol, preferiblemente con desecante. Trabaja con ventilación adecuada, evita tocar el polímero fundido y no destines las piezas a contacto alimentario, médico o infantil sin la certificación específica exigible. No liberes restos de material al medio ambiente y gestiona soportes y residuos conforme a la normativa local.
Contenido
- 1 bobina de 750 g netos de Recreus PLA-LW negro de 1,75 mm.