- Stock: Sin Stock
- Modelo: PLA-HS-1.75mm-SAKATA3D

Tipo:

PLA GO&PRINT

PLA GO&PRINT Transición

PLA GO&PRINT Reciclado

PLA Mate

PLA Mate Transición

PLA 3D850

PLA INGEO 3D850 Flúor

PLA 3D850 MAGIC / MAGIC+

PLA 3D850 SEDA

PLA 3D850 GLASS

PLA 3D850 Transición

3D850 Reciclado

HR-PLA 3D870

HR-PLA 3D870 Transición

3D870 Reciclado

PLA Alta velocidad

PLA Alta velocidad PRO

PLA Alta velocidad PRO Transición
Sakata 3D PLA HS High Speed es un filamento PLA de alta fluidez, fabricado en España por Polimersia Global S.L. para reducir tiempos de impresión sin renunciar a un acabado preciso y una buena unión entre capas. Puede trabajar tanto en impresoras convencionales como en equipos rápidos, utilizando un perfil adaptado a la capacidad real del hotend y de la máquina.
Se suministra en bobina de 1 kg neto y diámetro de 1,75 ± 0,03 mm. La ficha técnica oficial contempla impresión de alta velocidad entre 100 y 500 mm/s, pero condiciona el extremo superior a 240 °C y a un caudal volumétrico máximo de 36 mm³/s. Por tanto, 500 mm/s es una condición técnica de referencia, no una velocidad garantizada para cualquier pieza o impresora.
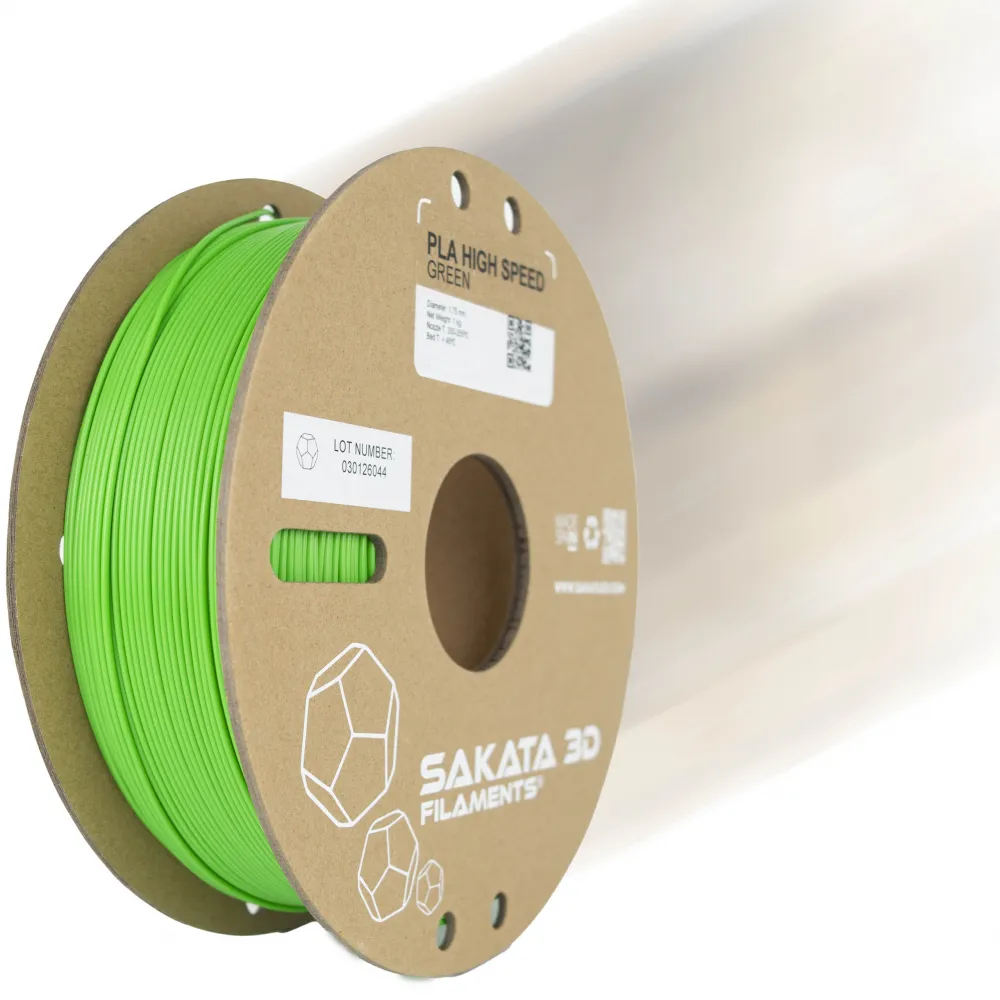
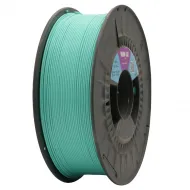
La fotografía corresponde al acabado verde. Consulta las opciones habilitadas en la ficha para conocer los colores disponibles en cada reposición.
Especificaciones técnicas
| Característica | Valor oficial | Referencia |
|---|---|---|
| Material | PLA HS High Speed | Formulación Sakata 3D |
| Fabricación | España | Polimersia Global S.L. |
| Diámetro | 1,75 ± 0,03 mm | Desviación máxima de redondez: 0,03 mm |
| Peso neto | 1.000 g | Bobina de cartón |
| Densidad | 1,32 g/cm³ | ISO 1183 |
| Resistencia a tracción en rotura | 42 MPa | Probetas impresas, ISO 527 |
| Elongación en rotura | 6 % | Probetas impresas, ISO 527 |
| HDT a 0,45 MPa | 60 °C | Probetas impresas, ISO 75-1/2 |
| Vicat | 60 °C | Probetas impresas, UNE-EN-ISO 306 |
Los valores mecánicos y térmicos proceden de probetas impresas en 3D. No equivalen a una temperatura de servicio o resistencia garantizada para cualquier pieza: influyen la orientación, adhesión entre capas, geometría, carga, tiempo de exposición y parámetros utilizados.
Parámetros de impresión recomendados
| Ajuste | Impresión clásica | Alta velocidad | Observaciones |
|---|---|---|---|
| Temperatura de boquilla | 190-210 °C | 210-240 °C | Datos oficiales con boquilla de Brass de 0,4 mm. |
| Velocidad | 50-100 mm/s | 100-500 mm/s | El máximo se documenta a 240 °C. |
| Caudal volumétrico máximo | Calibrar para el hotend | Hasta 36 mm³/s | Valor de TDS a 240 °C; la máquina puede limitarlo antes. |
| Cama | Superior a 45 °C | Vidrio o PEI; adhesivo en aerosol o barra cuando sea necesario. | |
| Ventilador de capa | 100 % | Ajustar las primeras capas y piezas pequeñas si es necesario. | |
| Altura de capa | 0,1-0,3 mm | Referencia oficial para boquilla de 0,4 mm. | |
| Cámara cerrada | No necesaria | Mantén una ventilación general adecuada. | |
| Secado opcional | 4-6 horas a 55 °C | También puede imprimirse desde un secador a 55 °C. | |
Estos valores proceden de la ficha técnica oficial Sakata 3D PLA HS, revisión 26.11.2024. Son puntos de partida: cada color, impresora, boquilla y geometría puede necesitar ajustes.
Cómo interpretar los 500 mm/s
La velocidad lineal sólo es útil si el hotend puede fundir el volumen de material solicitado. El caudal se calcula aproximadamente como anchura de línea × altura de capa × velocidad.
- Una línea de 0,42 mm, capa de 0,16 mm y 500 mm/s requiere aproximadamente 33,6 mm³/s.
- Una línea de 0,45 mm, capa de 0,20 mm y 500 mm/s requiere 45 mm³/s, por encima de los 36 mm³/s declarados.
El laminador debe limitar el caudal volumétrico y reducir la velocidad en paredes, puentes, voladizos y capas pequeñas. La aceleración, Input Shaping y los límites de movimiento de la impresora también determinan si puede alcanzar una velocidad programada dentro de una pieza real.
Compatibilidad con impresoras 3D
Compatible de forma condicionada con impresoras FDM/FFF para filamento PLA de 1,75 mm que alcancen las temperaturas indicadas. No exige una impresora rápida: puede utilizarse con el perfil clásico en Creality Ender-3, Ender-3 V2 o S1, Prusa i3 MK3S/MK3S+, Anycubic i3 Mega, Artillery Sidewinder X1/X2 y otros equipos equivalentes.
También puede aprovecharse en plataformas rápidas como Bambu Lab X1 Carbon, P1P, P1S, A1 y A1 mini; Creality K1, K1C y K1 Max; Anycubic Kobra 3; Elegoo Neptune 4; o máquinas Voron 2.4 y Trident. En todos los casos debe crearse o validarse un perfil específico: compartir diámetro y rango térmico no garantiza alcanzar 500 mm/s ni 36 mm³/s.
Dentro de nuestro catálogo, la HPRO-330 montada, la HPRO-330 en kit y la HPRO-400 pueden trabajar con PLA HS ajustando temperatura, caudal, refrigeración, aceleración y Pressure Advance para la máquina concreta.
Ajuste del perfil
- Empieza por el rango de temperatura correspondiente a la velocidad prevista.
- Calibra flujo o multiplicador de extrusión y después el caudal volumétrico máximo real.
- Ajusta Pressure Advance o Linear Advance, retracción y refrigeración.
- Comprueba paredes, puentes, voladizos, piezas pequeñas y unión entre capas antes de aumentar velocidad.
- Reduce el caudal si aparecen falta de material, superficie mate irregular, clics del extrusor o pérdida de unión entre capas.
No necesita una configuración específica en Marlin, Klipper o RepRapFirmware: el perfil del material se define principalmente en el laminador. Los límites de aceleración, resonancias, temperatura y extrusión deben respetar la impresora y su electrónica.
Conservación, seguridad y límites
Guarda la bobina cerrada y con desecante. Si aparecen chasquidos, burbujas, hilos o una superficie áspera, utiliza el secado opcional de 4 a 6 horas a 55 °C. Mantén una buena ventilación general durante la impresión.
Sakata 3D describe PLA HS como biodegradable, pero esta declaración no implica compostaje doméstico ni degradación rápida de una pieza en condiciones ambientales normales. El material no está certificado para contacto alimentario ni para aplicaciones médicas.
PLA HS y PLA HS PRO no son el mismo perfil
Esta ficha corresponde al PLA HS original. Si buscas la gama más reciente del fabricante, consulta el Sakata 3D PLA High Speed PRO. Son formulaciones distintas y no deben intercambiarse automáticamente sus temperaturas, secado, caudal o propiedades.
Cuando la superficie lo necesite, puede utilizarse 3DLAC para cama de impresión 3D aplicándolo conforme a sus instrucciones y a la superficie empleada.