

- Stock: 12
- Modelo: Winkle Natureworks PLA Ingeo 3D850

Tipo:

PLA HD

PLA HD Interferencia

PLA HD Sweet Pastel

PLA HD Con partículas

PLA HD GLOW

PLA HD SILK

PLA HD SILK Tricolor

PLA HD Transición

PLA HD Reciclado

PLA Ingeo 3D850

PLA IE Ingeo 3D870

PLA Tough

PLA Mate

PLA Alta velocidad

PLA PRO

PLA UL94 V0
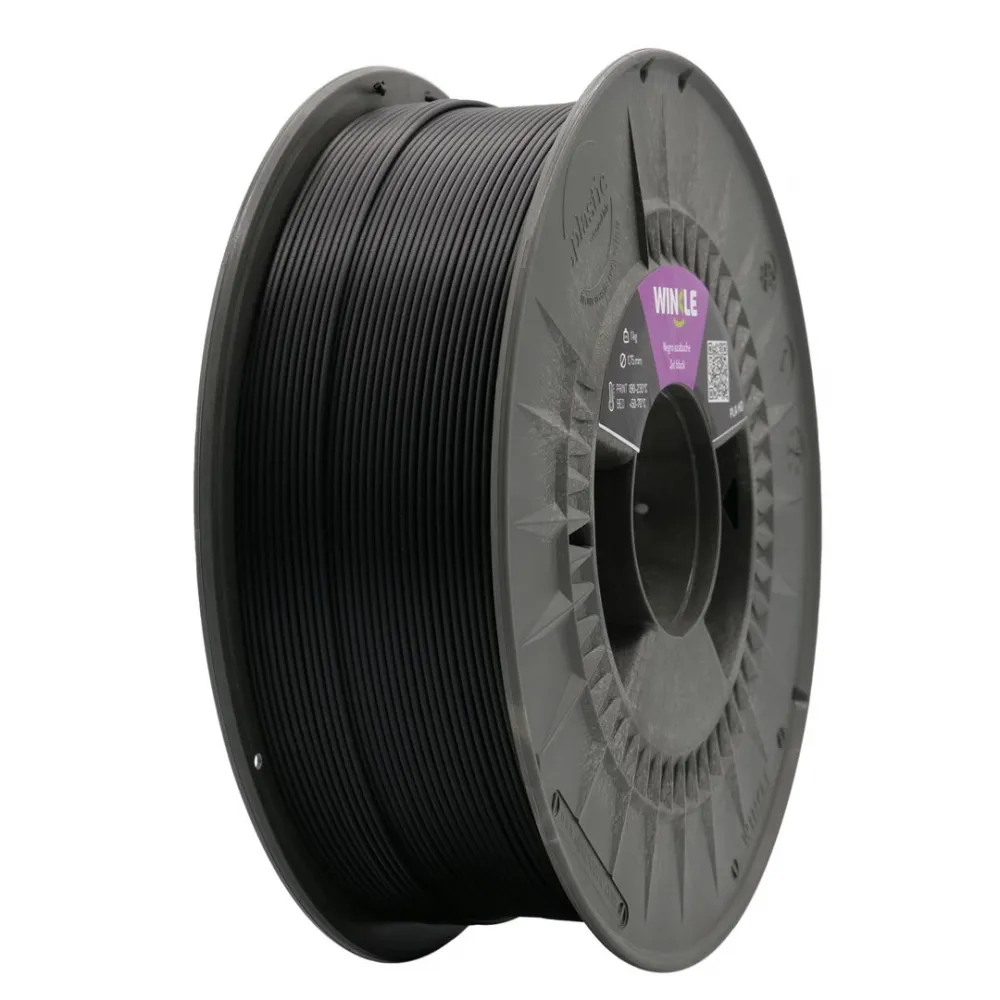
El filamento Winkle PLA 850 está fabricado en España a partir de NatureWorks Ingeo 3D850, un grado de PLA desarrollado para fabricar filamento de impresión 3D con buena definición, baja tendencia a la contracción y cristalización rápida. Combina un proceso accesible de tipo PLA con la posibilidad de mejorar la resistencia térmica de la pieza mediante un recocido correctamente controlado.
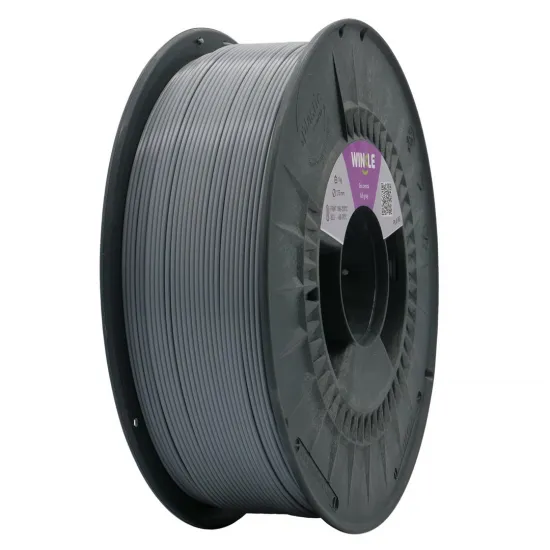
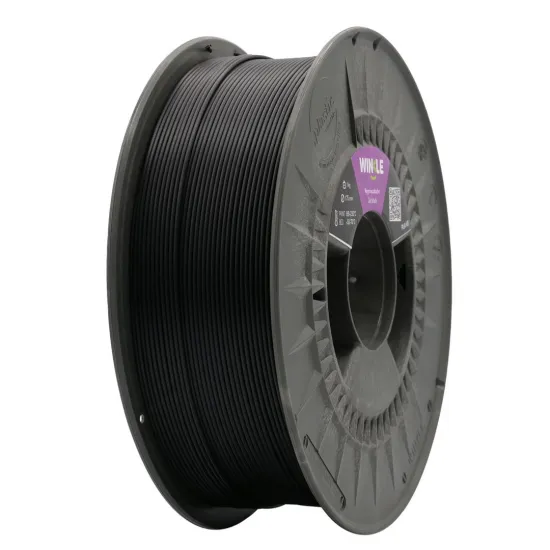
Está disponible en diámetro nominal de 1,75 mm, bobinas de 300 g o 1 kg y colores transparente, gris ceniza y negro azabache, según la opción seleccionada y el stock vigente.
Por qué elegir Winkle PLA 850
- Materia prima Ingeo 3D850: grado NatureWorks desarrollado específicamente para monofilamento de impresión 3D.
- Buena precisión y detalle: apropiado para prototipos, maquetas, carcasas y piezas con acabado cuidado.
- Baja tendencia al warping: facilita piezas dimensionalmente estables cuando la primera capa y la refrigeración están bien ajustadas.
- Alta rigidez: útil para soportes, utillajes ligeros y componentes que deban mantener su forma bajo cargas moderadas.
- Cristalización rápida: permite desarrollar una resistencia térmica superior a la de una pieza de PLA amorfa mediante recocido.
- Fabricación española: Winkle fabrica y controla el filamento en sus instalaciones de Salamanca.
Datos técnicos
| Marca | Winkle |
|---|---|
| Materia prima | NatureWorks Ingeo Biopolymer 3D850 |
| Material | PLA técnico de cristalización rápida |
| Tecnología | Impresión 3D FDM / FFF |
| Diámetro nominal | 1,75 mm |
| Peso | 300 g o 1 kg, según la opción |
| Colores disponibles | Transparente, gris ceniza y negro azabache |
| Densidad declarada | 1,24 g/cm³ |
| MFR declarado por Winkle | 5,3 g/10 min |
| Transición vítrea de la resina | 55–60 °C |
| HDT de referencia tras recocido | 80–90 °C a 0,45 MPa; probeta al 100 % de relleno, recocida a 110 °C durante 15 min |
La HDT y las propiedades mecánicas publicadas por NatureWorks corresponden a probetas cristalizadas en condiciones concretas. No describen automáticamente una pieza recién impresa ni garantizan una temperatura continua de servicio. El diseño, la orientación, los perímetros, el relleno, el color y el ciclo de recocido influyen en el resultado.
Parámetros de impresión recomendados
- Boquilla: 190–230 °C.
- Cama: 50–70 °C; puede no ser necesaria en piezas pequeñas y superficies con buena adhesión.
- Velocidad: 50–80 mm/s como rango general publicado por Winkle.
- Boquilla de referencia: 0,4 mm.
- Cámara: abierta según la recomendación actual de Winkle.
- Refrigeración: ajustar según geometría y resistencia entre capas; no existe un único porcentaje óptimo para todas las piezas.
Estos valores son puntos de partida. La temperatura real debe adaptarse al hotend, la velocidad, el caudal y el color. Calibra flujo y retracción, y utiliza una torre de temperatura antes de fabricar una pieza funcional o una serie larga.
Resistencia térmica y recocido
Ingeo 3D850 está formulado para cristalizar con rapidez. NatureWorks publica un intervalo general de recocido de 80–130 °C y obtiene la HDT de 80–90 °C en una probeta impresa con relleno completo y recocida a 110 °C durante 15 minutos. Esta es una condición de ensayo, no un ciclo universal para cualquier pieza.
Antes de recocer una pieza importante, imprime una probeta con la misma orientación y geometría, mide sus dimensiones y utiliza un horno o equipo con temperatura comprobada. El postratamiento puede producir contracción, alabeo, pérdida de transparencia y cambios de acabado; las piezas grandes pueden necesitar soportes o útiles durante el calentamiento.
Secado y conservación
Guarda la bobina cerrada, con desecante y protegida del calor. Si aparecen chasquidos, burbujas, hilos o una superficie irregular, utiliza un secador de filamento con temperatura controlada y un ciclo validado para la bobina. La ficha de NatureWorks indica 80 °C durante 4 horas para pellet antes de extrusión industrial; esa temperatura supera la transición vítrea del material y no debe trasladarse directamente a una bobina terminada, que podría deformarse o pegarse.
Compatibilidad, aplicaciones y límites
Compatible con impresoras FDM/FFF preparadas para filamento de 1,75 mm y capaces de trabajar de forma estable dentro del rango indicado. Si utilizas un alimentador automático, comprueba la compatibilidad física de cada formato de bobina, su diámetro, anchura y giro libre; la compatibilidad declarada por el fabricante no sustituye esa comprobación.
- Prototipos dimensionales y maquetas de alta definición.
- Carcasas, soportes y componentes rígidos de uso general.
- Utillajes ligeros y piezas funcionales sometidas a cargas moderadas.
- Piezas cuya resistencia térmica vaya a desarrollarse y comprobarse mediante recocido.
La conformidad regulatoria de la resina base no certifica automáticamente el filamento coloreado ni una pieza FDM para contacto alimentario. La boquilla, la impresora, la porosidad entre capas y el proceso final también influyen, por lo que esta ficha no lo declara apto para alimentos.
Si necesitas priorizar resistencia al impacto, valora el Winkle PLA 870 Ingeo 3D870. Si buscas más colores o bobinas de mayor formato dentro del mismo grado 3D850, consulta el Sakata 3D PLA 850 Ingeo 3D850.