

- Stock: 10
- Modelo: PLA-IE-3d870-1.75mm

Tipo:

PLA HD

PLA HD Interferencia

PLA HD Sweet Pastel

PLA HD Con partículas

PLA HD GLOW

PLA HD SILK

PLA HD SILK Tricolor

PLA HD Transición

PLA HD Reciclado

PLA Ingeo 3D850

PLA IE Ingeo 3D870

PLA Tough

PLA Mate

PLA Alta velocidad

PLA PRO

PLA UL94 V0
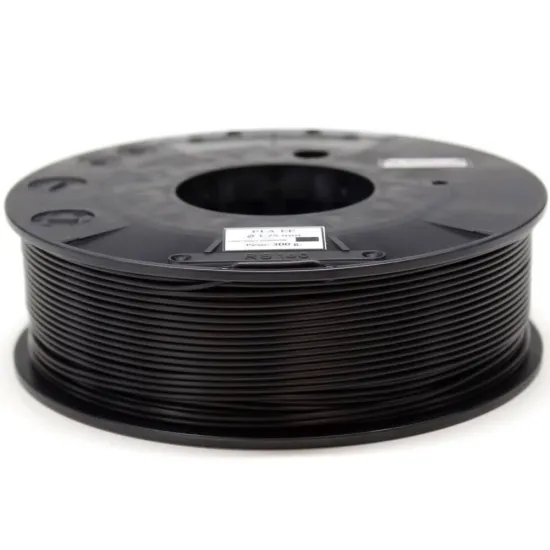
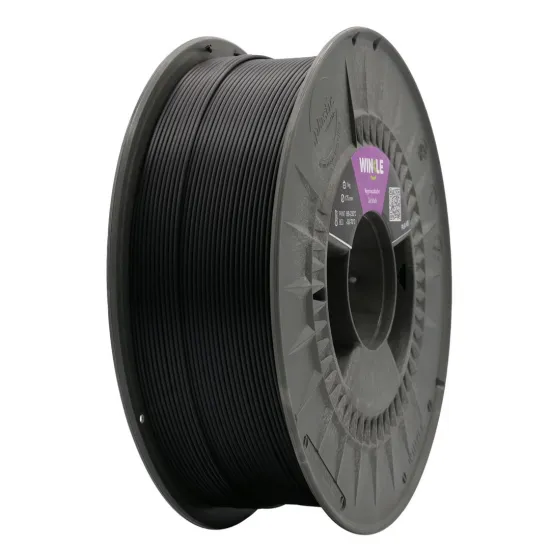
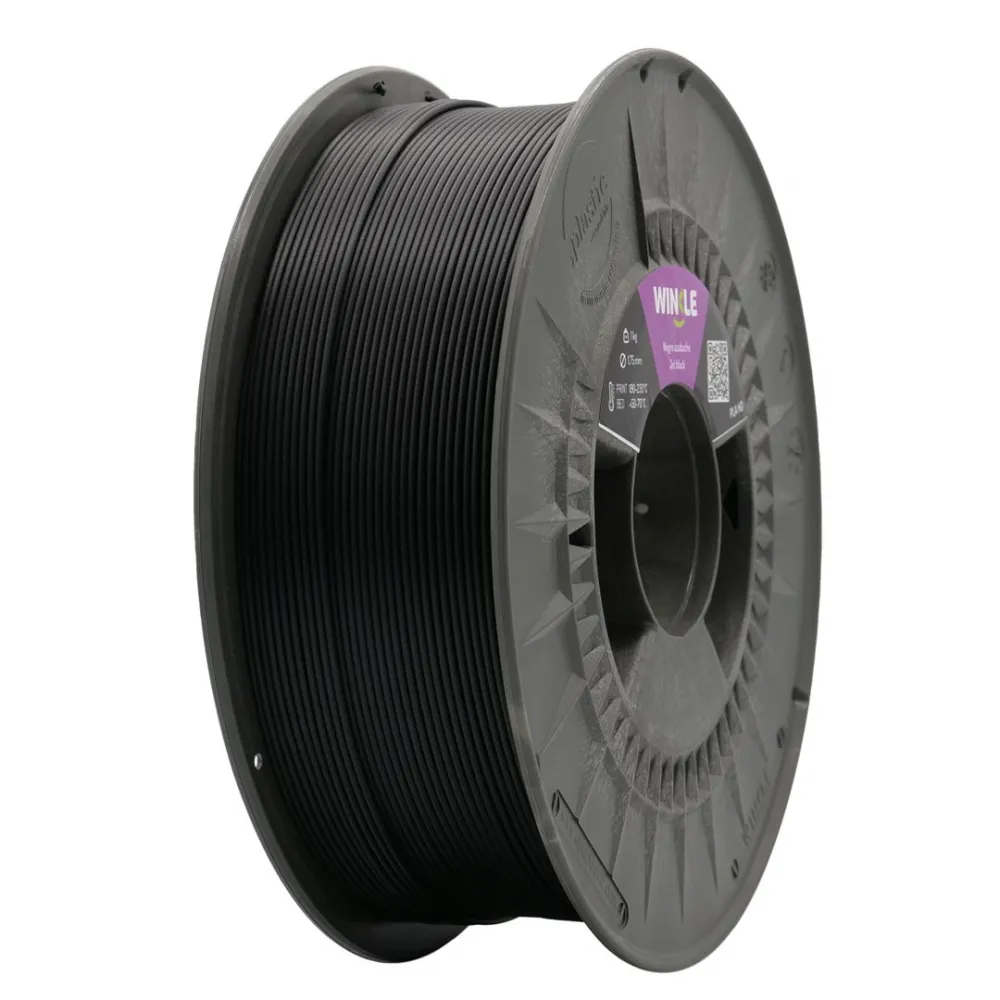
El filamento Winkle PLA 870 está fabricado en España a partir de NatureWorks Ingeo 3D870, un grado de PLA desarrollado específicamente para impresión 3D con mayor resistencia al impacto y capacidad para mejorar su comportamiento térmico mediante un recocido controlado. Esta referencia se suministra en bobina de 300 g, diámetro nominal de 1,75 mm y color negro azabache.
Es una alternativa interesante para prototipos funcionales, soportes, carcasas, utillajes y piezas que necesiten más tenacidad que un PLA convencional sin asumir directamente las exigencias de impresión del ABS. NatureWorks indica propiedades térmicas y mecánicas comparables a ABS en ensayos concretos, pero el resultado real depende de la orientación, el diseño, la adhesión entre capas, el porcentaje de relleno y el postprocesado.
Ventajas del PLA 870 Ingeo 3D870
- Mayor resistencia al impacto: formulación orientada a piezas funcionales que necesitan más tenacidad que un PLA de uso general.
- Impresión tipo PLA: buena definición, baja emisión de olor y menor tendencia al warping que materiales como ABS en condiciones habituales.
- Buena adhesión a la cama: facilita obtener una primera capa estable con una superficie limpia y correctamente nivelada.
- Propiedades mejorables mediante recocido: la cristalización controlada puede aumentar la resistencia térmica y modificar la respuesta al impacto.
- Fabricado por Winkle: filamento de marca española elaborado a partir de una resina NatureWorks identificada.
- Formato de 300 g: práctico para probar el material o fabricar series cortas sin adquirir una bobina grande.
Datos técnicos
| Marca | Winkle |
|---|---|
| Materia prima | NatureWorks Ingeo Biopolymer 3D870 |
| Material | PLA técnico de alta resistencia térmica y al impacto tras el proceso adecuado |
| Tecnología | Impresión 3D FDM / FFF |
| Diámetro nominal | 1,75 mm |
| Peso neto | 300 g |
| Color disponible | Negro azabache |
| Densidad de la resina | 1,22 g/cm³ |
| Transición vítrea de la resina | 55–60 °C |
| Pico de fusión de la resina | 165–180 °C |
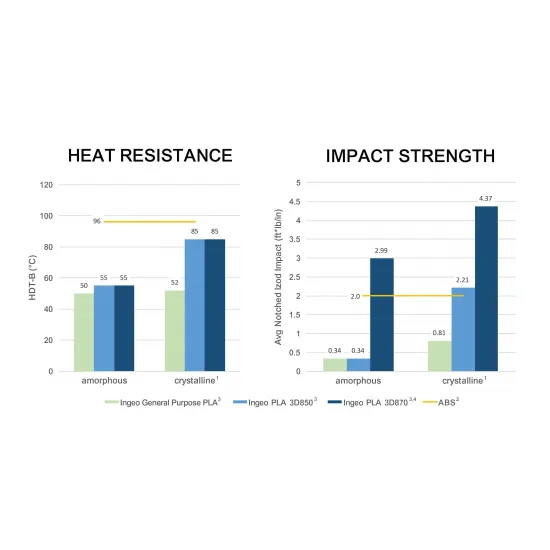
| HDT de referencia tras recocido | 75–85 °C a 0,45 MPa; probetas al 100 % de relleno, recocidas a 110 °C durante 20 min |
Los valores de densidad, transición vítrea, fusión y HDT proceden de la ficha de la resina Ingeo 3D870. Son valores típicos o resultados de probetas, no especificaciones garantizadas para cualquier bobina o pieza impresa. Los pigmentos, la orientación, el relleno y el proceso de impresión pueden alterar el resultado.
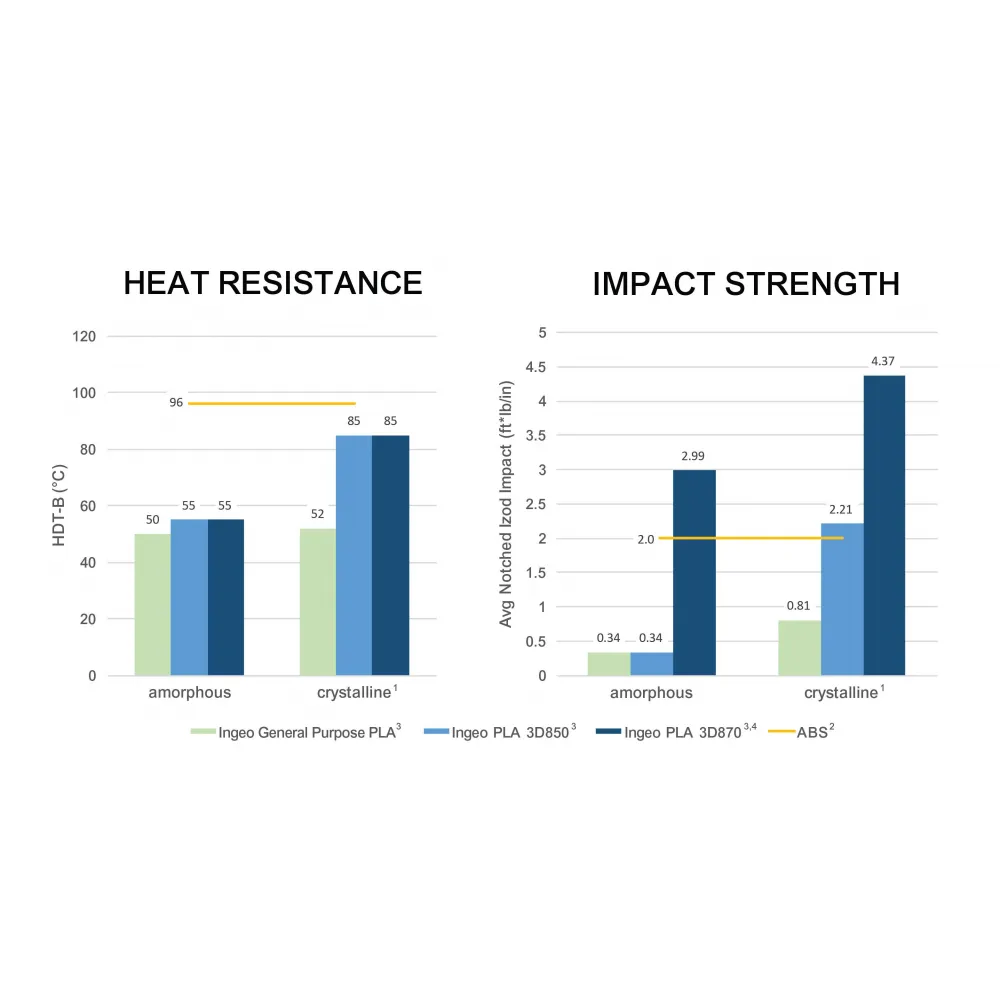
El gráfico compara probetas amorfas y cristalizadas. En la ficha oficial de 3D870, las propiedades mecánicas cambian de forma importante entre los ejes XY, YX y ZX; por ello no debe interpretarse el gráfico como una promesa de que cualquier pieza superará al ABS en todas las direcciones.
Parámetros iniciales de impresión
- Boquilla: 200–230 °C como rango comercial de partida.
- Cama: no es imprescindible; 50–60 °C puede mejorar la adhesión según superficie y geometría.
- Boquilla de referencia: una boquilla estándar de 0,4 mm es un buen punto de partida; otros diámetros requieren recalibrar caudal, temperatura y velocidad.
- Ventilación: ajustar según la pieza. Una refrigeración alta favorece puentes y detalle, mientras que reducirla puede mejorar la unión entre capas.
- Primera capa: limpiar la superficie, nivelar correctamente y ajustar la distancia de boquilla antes de una pieza funcional.
La temperatura óptima depende del hotend, la velocidad, el color, el caudal y la geometría. Para trabajos exigentes conviene realizar una torre de temperatura y ensayos mecánicos con la misma orientación que tendrá la pieza final.
Recocido para mejorar las prestaciones
NatureWorks recomienda un rango de 110–120 °C. Como referencia, una pared de aproximadamente 3,18 mm puede necesitar alrededor de 20 minutos, aunque el tiempo cambia con el espesor y el tamaño. Utiliza un equipo con temperatura verificada y calentamiento uniforme, apoya o sujeta las piezas grandes y deja enfriar antes de manipular.
El recocido puede causar contracción, alabeo o cambios dimensionales. Mide la pieza antes y después, realiza una probeta previa y no utilices directamente el resultado para componentes críticos sin validación. La HDT de 75–85 °C publicada no es una temperatura continua de servicio garantizada.
Conservación y humedad
Conserva la bobina cerrada, seca y protegida del calor. Chasquidos, burbujas, hilos excesivos o una superficie áspera pueden indicar humedad. NatureWorks publica 50 °C durante 8 horas para secar la resina en pellet; Winkle no especifica en esta referencia un ciclo para la bobina terminada. Si necesitas secarla, utiliza un secador de filamento controlado, comprueba que la bobina soporte la temperatura y evita extrapolar procesos industriales sin una prueba previa.
Compatibilidad y aplicaciones
Compatible con impresoras 3D FDM/FFF configuradas para filamento de 1,75 mm y capaces de mantener de forma estable el rango de temperatura indicado. En alimentadores automáticos o sistemas cerrados de bobinas, comprueba además las dimensiones y el giro de la bobina de 300 g; compartir diámetro de filamento no garantiza compatibilidad física con todos los sistemas.
- Prototipos funcionales y piezas sometidas a golpes moderados.
- Carcasas, soportes, clips, utillajes y accesorios de taller.
- Piezas que necesiten más tenacidad que un PLA convencional.
- Componentes cuya resistencia térmica vaya a mejorarse y validarse mediante recocido.
No está certificado por NatureWorks para aplicaciones de contacto alimentario. Tampoco debe utilizarse en piezas de seguridad, carga estructural o exposición térmica crítica sin ensayos específicos.
Si priorizas cristalización rápida, rigidez y detalle frente al impacto, compara este material con el Winkle PLA 850 Ingeo 3D850. Para bobinas de 1 kg y una gama más amplia, consulta el Sakata 3D HR-PLA Ingeo 3D870.