

- Stock: 17
- Modelo: Nozzle-1.75 hardened steel-0.4

Modelo:

Clon V6 0.1
Clon V6 0.25
Clon V6 0.3

Clon V6 0.35

Clon V6 0.4

Clon V6 0.5

Clon V6 0.6

Clon V6 0.8

TV6 0.3

TV6 0.4

TV6 0.5

Endurecido 0.4

Endurecido 0.5
Endurecido 0.6

Cobre plateado 0.4

Cobre plateado 0.6

Cobre plateado y punta acero endurecido 0.4

Cobre plateado y punta acero endurecido 0.6mm
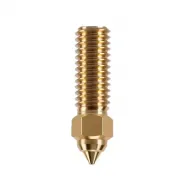
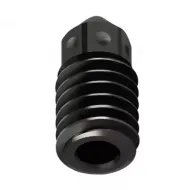
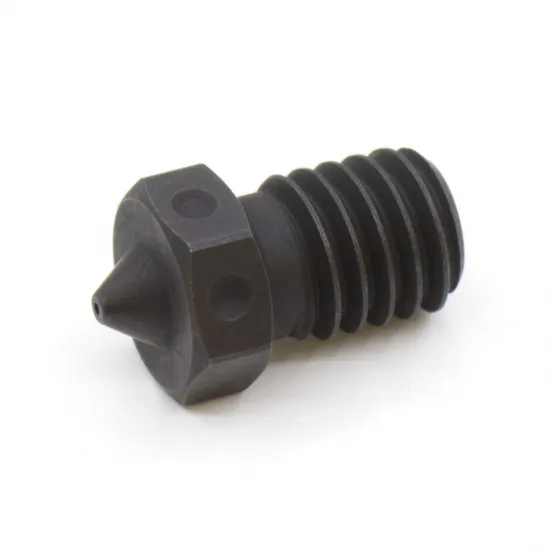
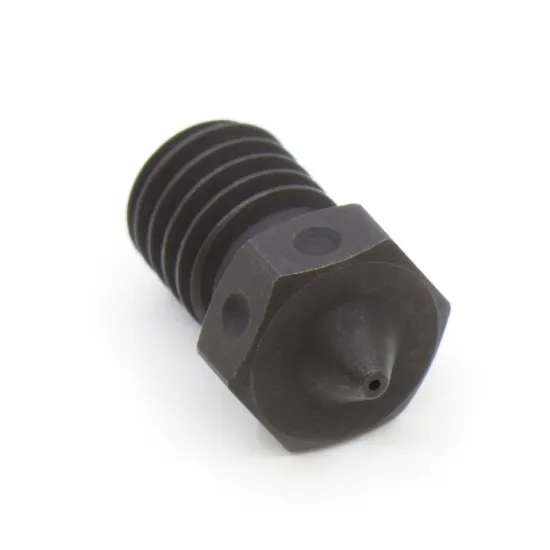
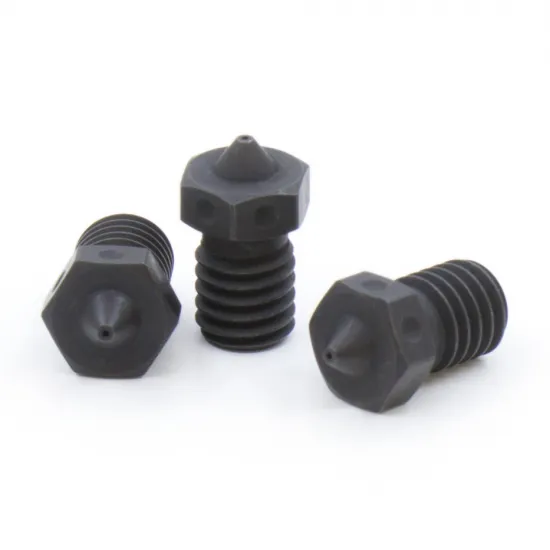
Boquilla Trianglelab V6 de 0,4 mm fabricada en acero para herramientas A2 endurecido, con una dureza declarada de HRC 62. Está pensada para imprimir filamentos de 1,75 mm con cargas abrasivas, como materiales reforzados con fibra de carbono, fosforescentes o compuestos con madera, metal y otras partículas que pueden desgastar rápidamente una boquilla de Brass.
El diámetro de 0,4 mm conserva un buen nivel de detalle y permite reutilizar muchos perfiles habituales, pero no evita los atascos causados por partículas demasiado grandes. Antes de utilizar un filamento cargado, comprueba siempre el diámetro mínimo de boquilla recomendado por su fabricante.
Características técnicas
| Característica | Valor |
|---|---|
| Marca y familia | Trianglelab A2 Hardened Steel V6 |
| Material | Acero A2 endurecido |
| Dureza declarada | HRC 62 |
| Diámetro de salida | 0,4 mm |
| Filamento | 1,75 mm |
| Rosca nominal | M6 × 1 |
| Longitud nominal V6 | 12,5 mm |
| Llave | 7 mm |
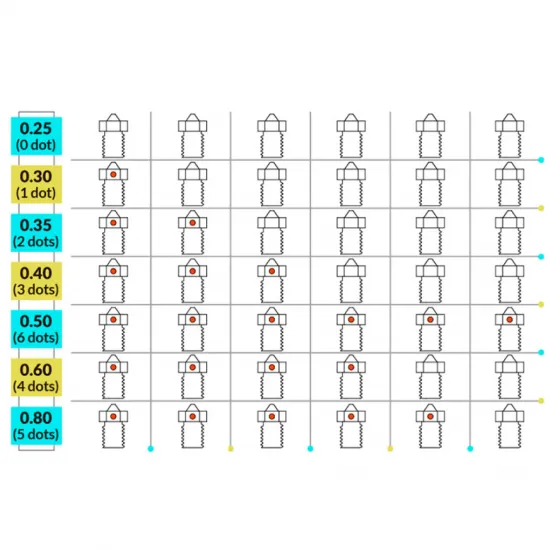
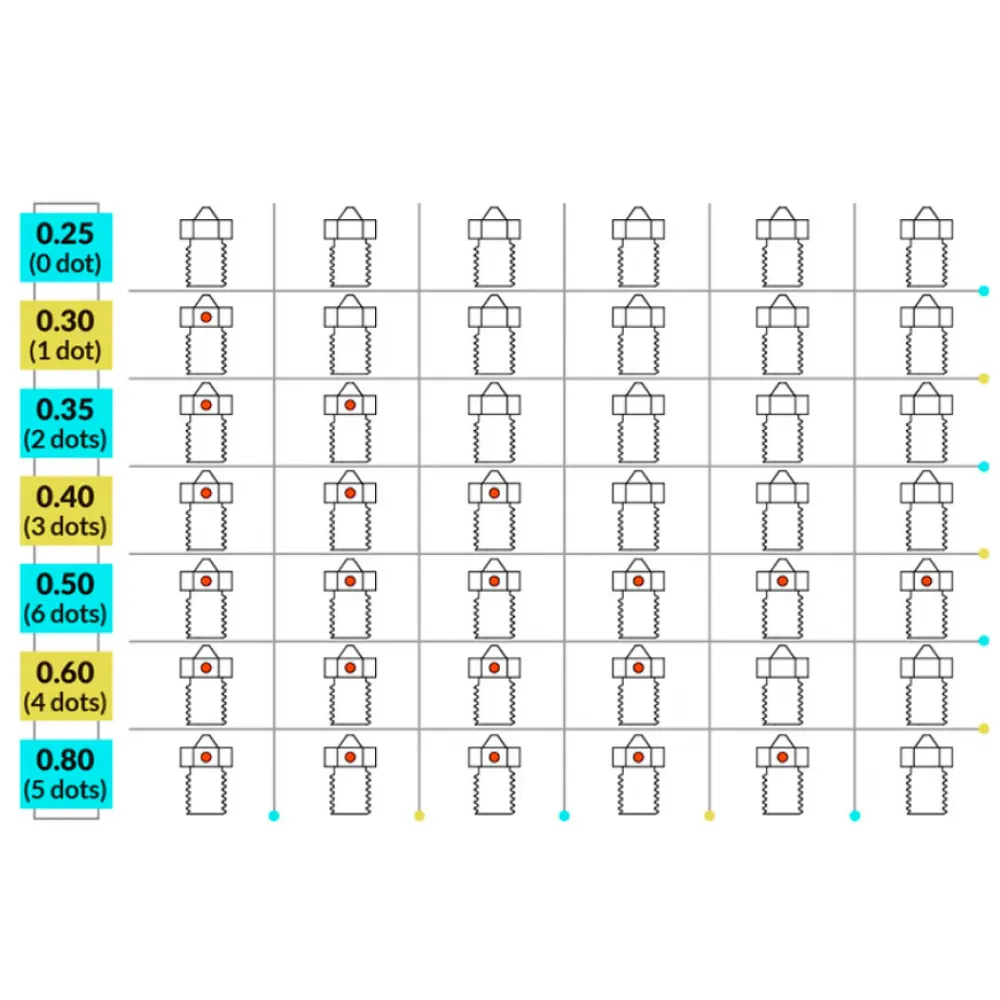
| Identificación | 3 puntos en el hexágono |
| Contenido | 1 boquilla |
El tratamiento térmico y químico puede producir un acabado oscuro, ligeramente irregular o con pequeñas variaciones de tono. Trianglelab indica que este aspecto es normal y no afecta al funcionamiento.
Elegir entre 0,4, 0,5 y 0,6 mm
| Diámetro | Puntos | Elección orientativa |
|---|---|---|
| 0,4 mm — este producto | 3 | Mayor detalle y uso general; exige especial atención al tamaño de las partículas. |
| 0,5 mm | 6 | Compromiso entre detalle, anchura de línea y tolerancia a materiales cargados. |
| 0,6 mm | 4 | Líneas más anchas y menor sensibilidad relativa a partículas; requiere controlar el caudal. |
Compatibilidad
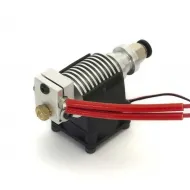
Compatible con bloques calefactores para boquilla V6 de filamento de 1,75 mm que utilicen rosca M6 × 1, longitud y superficie de sellado equivalentes. Trianglelab declara compatibilidad con V6, Lite6 y Titan Aero. También puede utilizarse en impresoras Prusa y otras máquinas equipadas con un hotside V6 equivalente, pero la compatibilidad debe comprobarse sobre el hotend realmente instalado, especialmente si ha sido modificado.
Puede combinarse con el hotend V6 All Metal para filamento de 1,75 mm o con un bloque V6 Trianglelab de Brass para sensores encapsulados de 3 mm, siempre que el resto de componentes, la garganta y el montaje correspondan a la misma geometría.
Montaje y apriete en caliente
- Retira el filamento y trabaja con protección frente a quemaduras. Evita tirar de los cables del calentador y del sensor.
- Enrosca la boquilla sin forzar. Debe sellar contra la garganta o heatbreak dentro del bloque, no por apoyar el hexágono contra el exterior del bloque.
- Sujeta el bloque con una herramienta apropiada y realiza el apriete en caliente. Como referencia para un conjunto V6, E3D indica calentar aproximadamente 20 °C por encima de la temperatura de impresión prevista, esperar cerca de un minuto y apretar a 2 N·m con llave de 7 mm. Si el fabricante del hotend especifica otro procedimiento o un límite inferior, sigue ese dato.
- Debe quedar una pequeña separación visible entre el hexágono de la boquilla y el bloque. Revisa que no existan fugas tras el primer ciclo térmico.
Para el montaje pueden resultar útiles la llave fija de 6 y 7 mm y la llave múltiple para sujetar el bloque calefactor. No sobrepases el par indicado: una boquilla o garganta dañada puede romperse dentro del bloque.
Ajuste de impresión y firmware
- Selecciona 0,4 mm en el laminador y vuelve a laminar el modelo. Revisa anchura de línea, altura de capa, velocidad y caudal máximo.
- El acero transmite menos calor que el Brass. Puede ser necesario aumentar moderadamente la temperatura o reducir la velocidad, pero no existe una corrección fija: calibra dentro del rango seguro del filamento y del hotend.
- En Marlin y RepRapFirmware, el diámetro se gestiona normalmente en el perfil del laminador; cambiar la boquilla no exige por sí solo recompilar el firmware.
- En Klipper, actualiza
nozzle_diameter: 0.4dentro de[extruder], ejecutaRESTARTy utiliza un perfil laminado para 0,4 mm. - Repite PID solo si la respuesta térmica real lo justifica; el cambio de orificio no obliga por sí mismo a recalibrarlo.
Temperatura y mantenimiento
La temperatura máxima utilizable la determina el componente con menor límite del conjunto: boquilla, bloque, garganta, calentador, sensor, aislamiento, cableado y firmware. Aunque Trianglelab publicita esta familia para polímeros técnicos como PEEK o PEI, la boquilla por sí sola no convierte una impresora en apta para esas temperaturas.
Para limpiar el interior, utiliza preferentemente filamento de limpieza y tirones templados o fríos. En el exterior puede emplearse con cuidado un cepillo de Brass. Evita la llama directa, los cepillos de acero y las agujas inadecuadas, que pueden dañar la geometría del orificio.