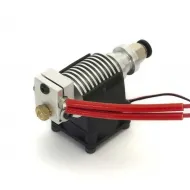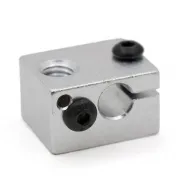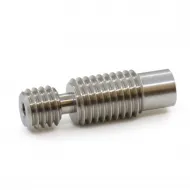


- Stock: 166
- Modelo: Nozzle-1.75 Inox-0.6
Modelo:

Brass de 0.20 a 1.00mm

Recubrimiento teflón 0.3mm

Recubrimiento teflón 0.4mm

Acero inoxidable 0.4mm

Acero inoxidable 0.6mm
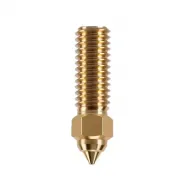
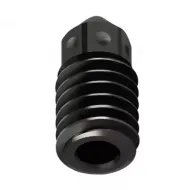
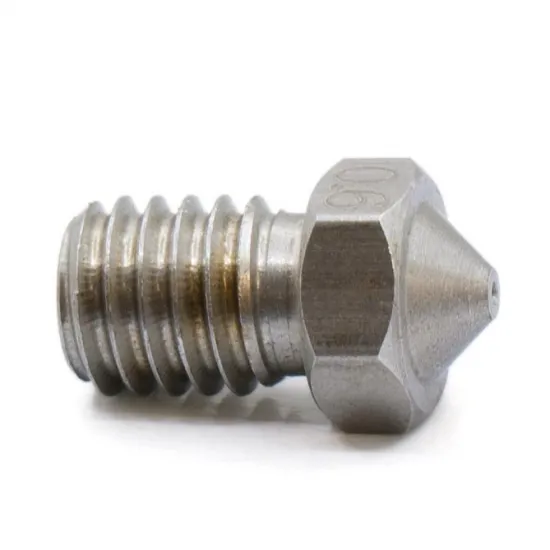
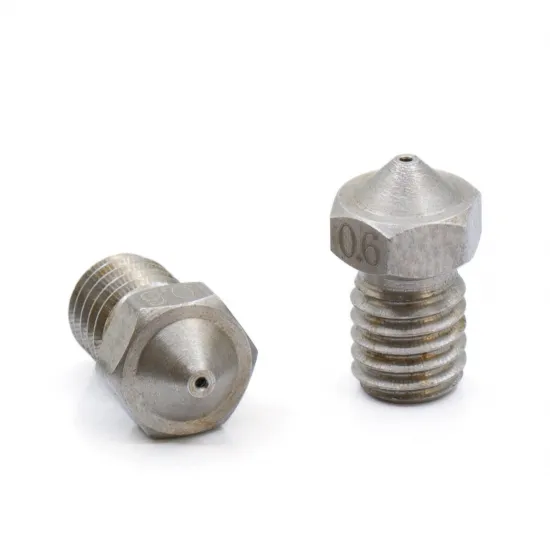
Boquilla de acero inoxidable para filamento de 1,75 mm, salida nominal de 0,6 mm y geometría corta tipo V6. Permite utilizar líneas y capas más anchas que una boquilla de 0,4 mm, reduciendo el número de pasadas en piezas grandes cuando el hotend y el extrusor pueden aportar el caudal necesario.
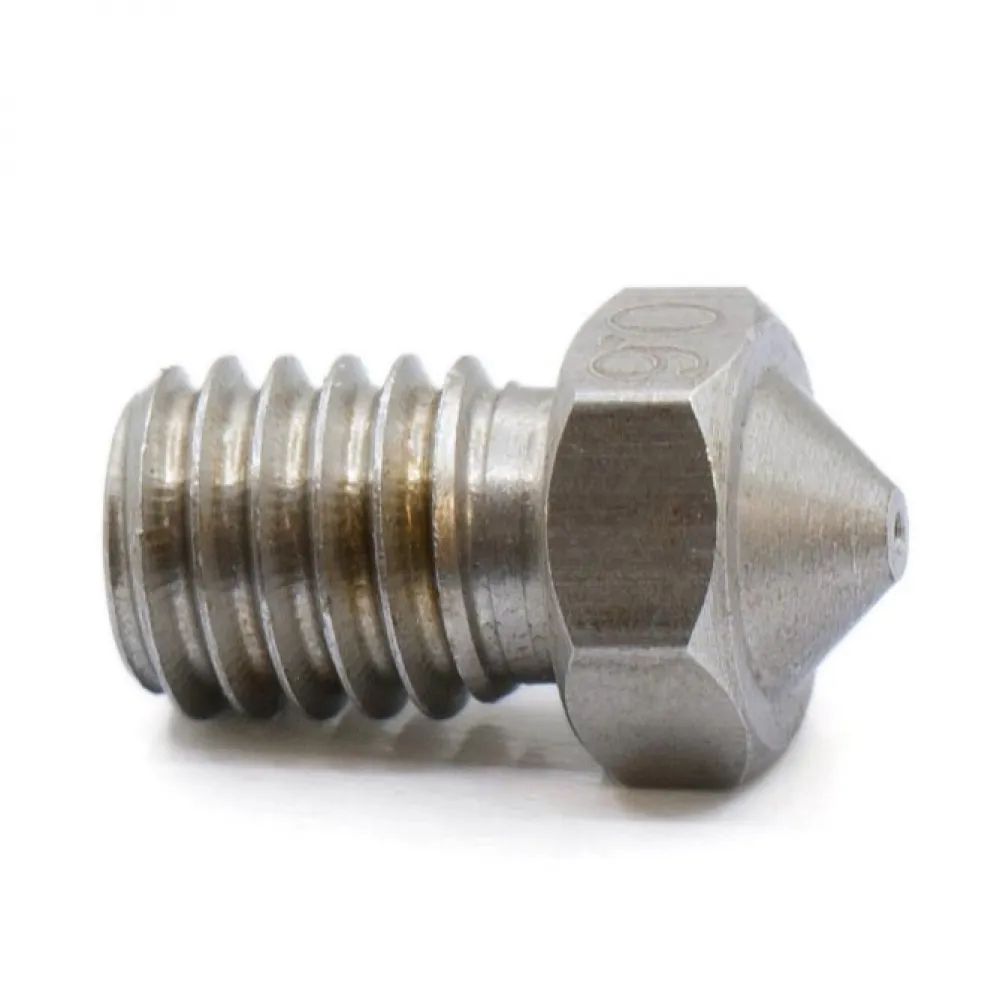
Características técnicas
| Material | Acero inoxidable |
|---|---|
| Filamento | 1,75 mm |
| Salida nominal | 0,6 mm |
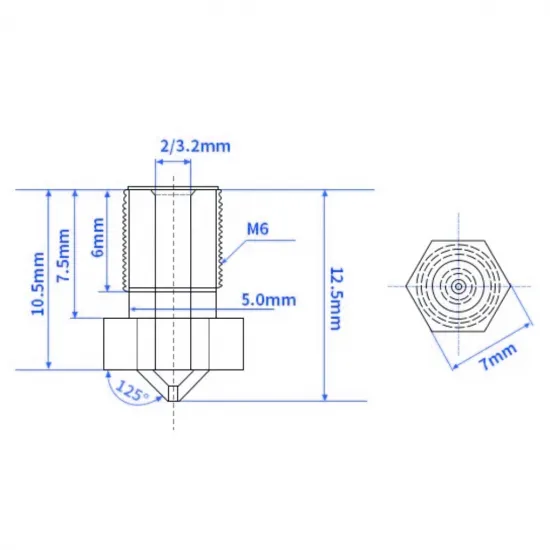
| Rosca | M6 |
| Longitud total | 12,5 mm |
| Tramo roscado nominal | 6 mm |
| Hexágono | Llave de 7 mm |
| Entrada posterior nominal | Ø2 mm |
| Contenido | 1 boquilla |
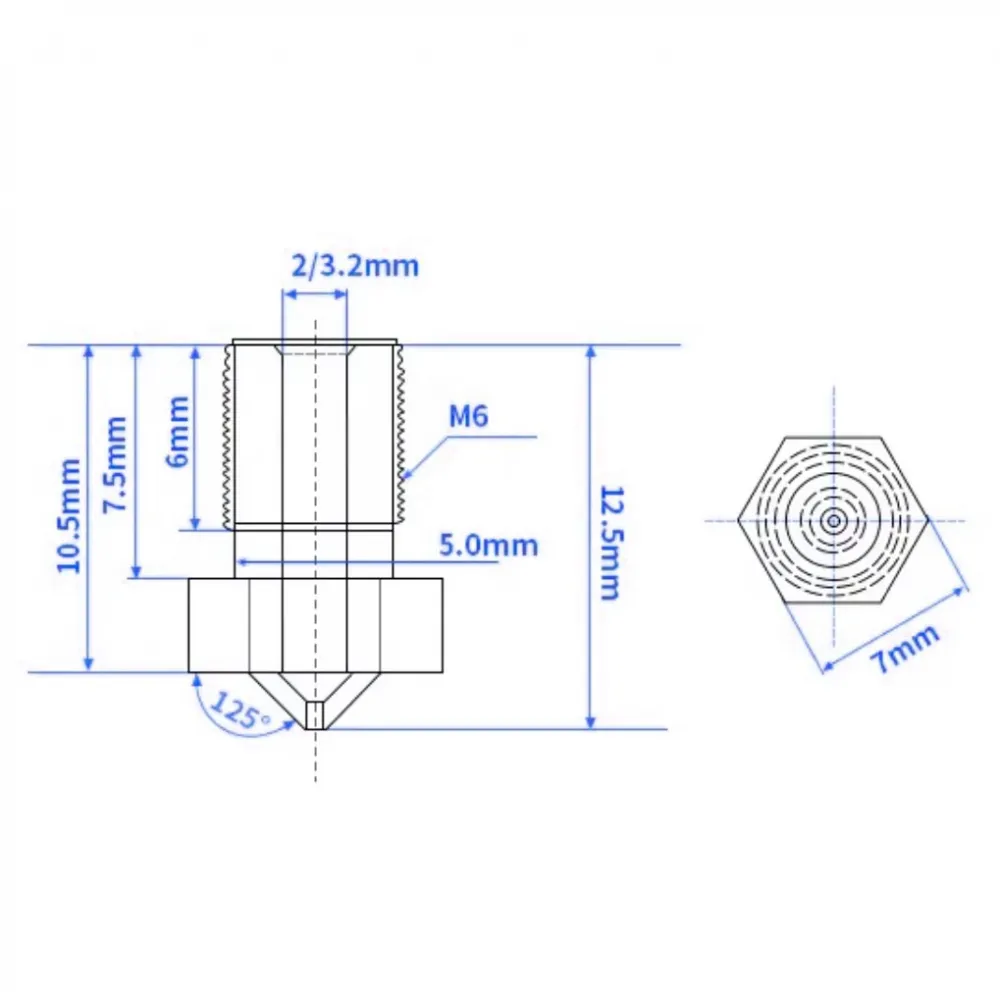
Compatibilidad
Es compatible dimensionalmente con bloques y hotends que utilicen una boquilla corta tipo V6 para filamento de 1,75 mm, con rosca M6, 12,5 mm de longitud total, llave de 7 mm y sellado contra el heatbreak. Puede combinarse con nuestro bloque calefactor V6 de aluminio o con el bloque calefactor V6 de Brass para sensores de 3 mm, verificando el resto del montaje.
La rosca M6 por sí sola no garantiza compatibilidad. No sustituye directamente a boquillas Revo, Volcano, SuperVolcano, MK8 de otra longitud, Creality K1 ni cartuchos integrados. En Prusa, Voron y máquinas modificadas debe comprobarse el hotend realmente instalado.
Qué aporta una salida de 0,6 mm
- Líneas más anchas y posibilidad de utilizar capas mayores que con 0,4 mm.
- Menos pasadas para rellenar paredes y superficies grandes.
- Mayor caudal potencial, condicionado por el hotend, extrusor, material y temperatura.
- Menor sensibilidad a algunas partículas que una salida más pequeña, sin eliminar el riesgo de atasco.
Acero inoxidable no significa acero endurecido. El orificio de 0,6 mm puede facilitar el paso de determinados filamentos cargados, pero no protege la boquilla frente al desgaste producido por fibra de carbono o vidrio, cargas metálicas o minerales, madera, partículas luminiscentes y otros aditivos abrasivos.
Para esos materiales utiliza una boquilla con resistencia al desgaste expresamente declarada. Tampoco debe considerarse automáticamente apta para aplicaciones alimentarias o médicas sin validar la aleación y el proceso completo.
Montaje y ajustes
- Descarga el filamento y accede al bloque sin forzar los cables del calentador ni del sensor.
- Sujeta el bloque y utiliza una llave de 7 mm. La boquilla debe sellar contra el heatbreak, no contra la cara exterior del bloque.
- Realiza el apriete final en caliente según el procedimiento y límite del fabricante del hotend. Para su propia boquilla V6 inoxidable, E3D indica calentar 20 °C por encima de la temperatura de impresión y aplicar 2 N·m; utiliza estos valores solo si todo tu conjunto los admite.
- Comprueba fugas y recalibra la primera capa y el Z-offset.
Selecciona 0,6 mm en el laminador y revisa ancho de línea, altura de capa, velocidad y caudal volumétrico. En Klipper utiliza nozzle_diameter: 0.6; en Marlin y RepRapFirmware el diámetro se gestiona normalmente desde el laminador. Ajusta temperatura y velocidad mediante pruebas, sin aplicar un incremento fijo por cambiar de Brass a acero inoxidable.
Para una configuración más generalista, consulta la versión de acero inoxidable de 0,4 mm.