

- Stock: 15
- Modelo: Nozzle-coated-0.4

Modelo:

Brass de 0.20 a 1.00mm

Recubrimiento teflón 0.3mm

Recubrimiento teflón 0.4mm

Acero inoxidable 0.4mm

Acero inoxidable 0.6mm
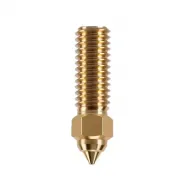
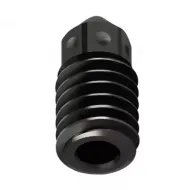
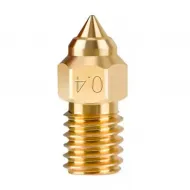
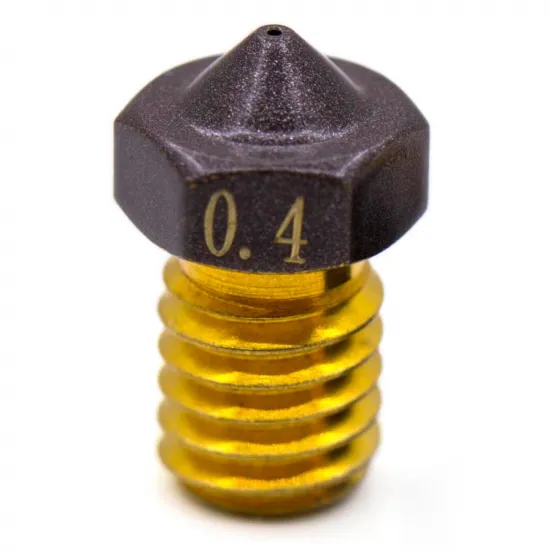
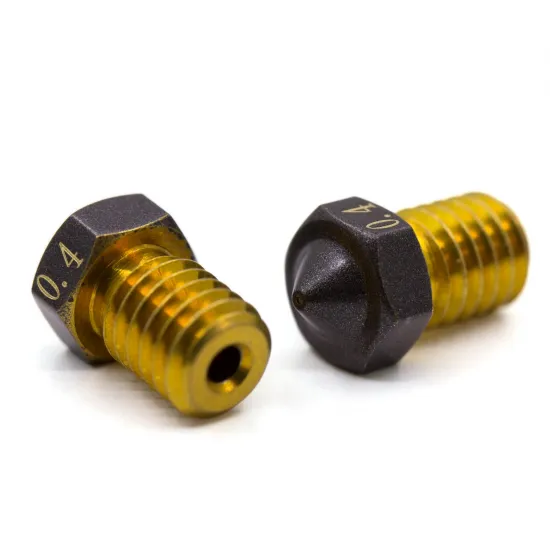
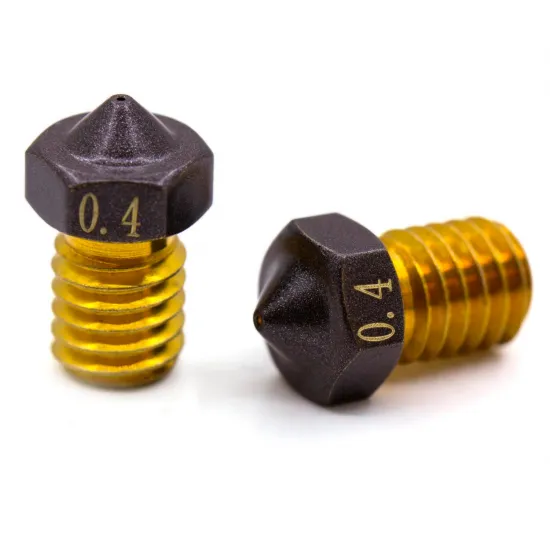
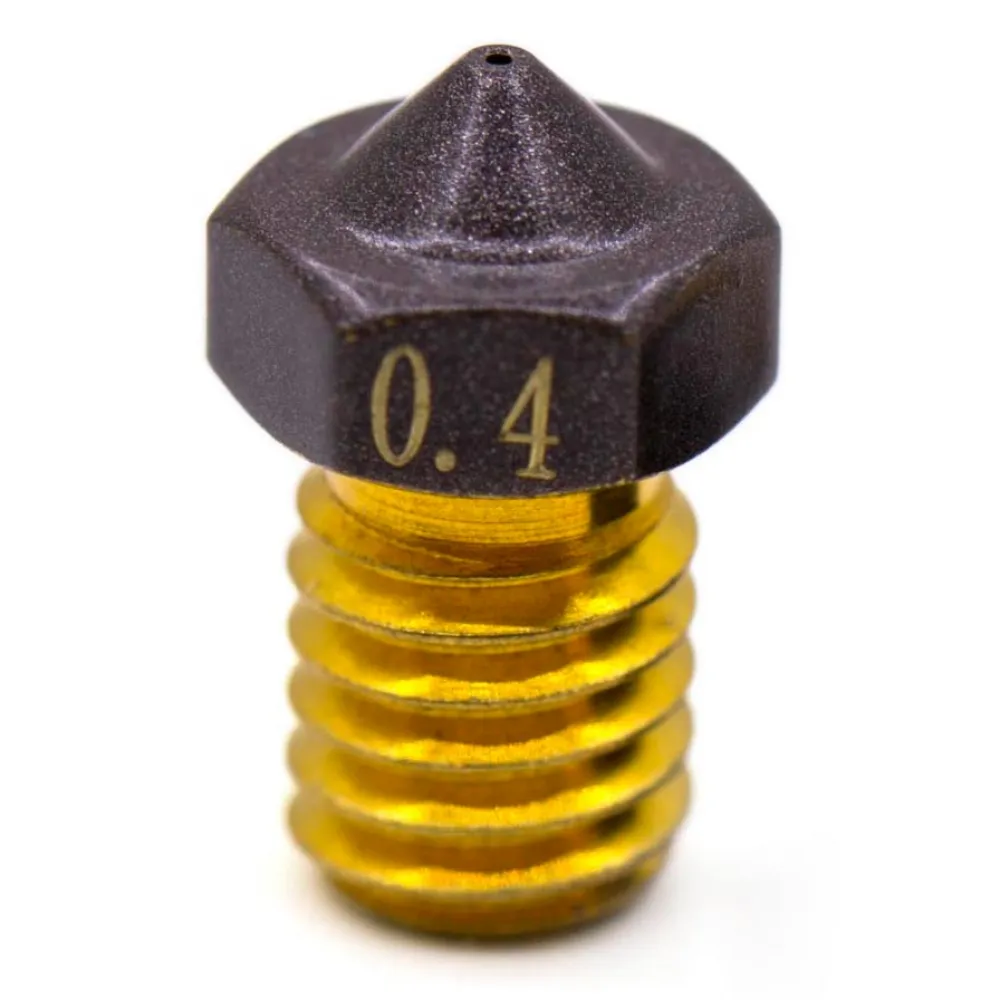
Boquilla tipo V6 de Brass para filamento de 1,75 mm, salida nominal de 0,4 mm y recubrimiento exterior antiadherente. Es una medida generalista que equilibra detalle, resistencia de línea, facilidad de ajuste y tiempo de impresión.
El acabado oscuro cubre el exterior del cono y el hexágono para ayudar a reducir la acumulación de plástico y facilitar su limpieza. El núcleo sigue siendo de Brass: conserva una buena transmisión térmica, pero no se convierte en una boquilla resistente a la abrasión.
Características técnicas
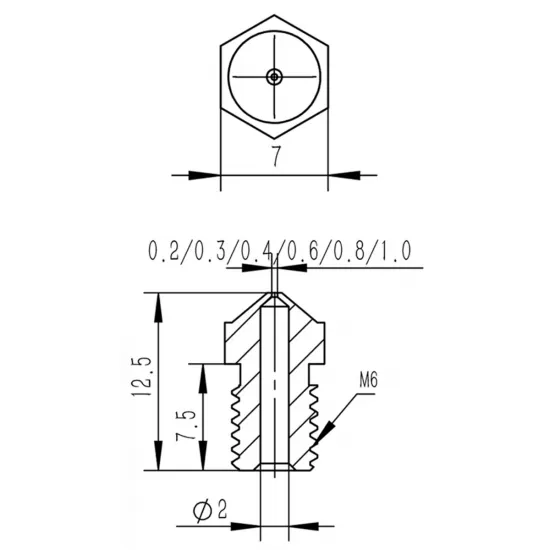
| Material | Brass con recubrimiento exterior antiadherente |
|---|---|
| Filamento | 1,75 mm |
| Salida nominal | 0,4 mm |
| Rosca | M6 |
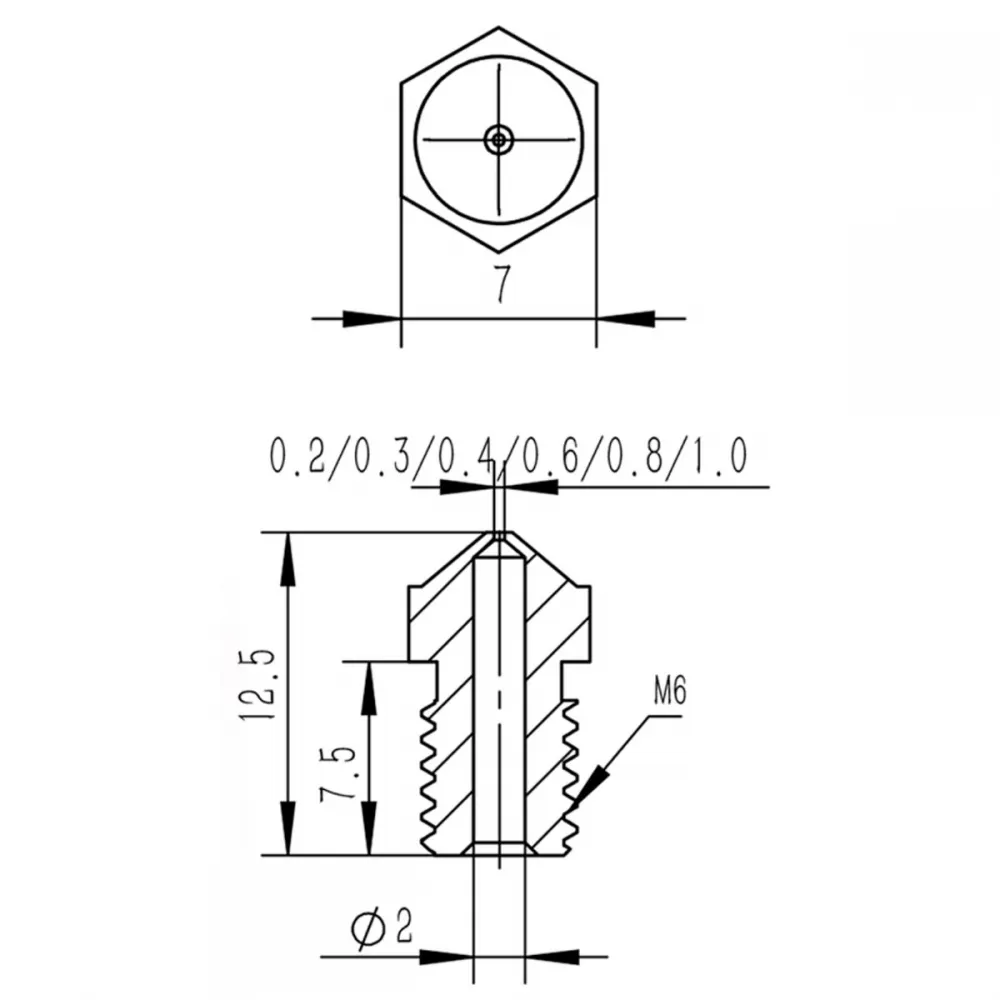
| Longitud total / roscada | 12,5 mm / 7,5 mm |
| Hexágono | Llave de 7 mm |
| Entrada posterior nominal | Ø2 mm |
| Contenido | 1 boquilla |
Compatibilidad: comprueba la geometría completa
Es dimensionalmente compatible con bloques y hotends que utilicen una boquilla corta tipo V6 para filamento de 1,75 mm, con rosca M6, 12,5 mm de longitud total, 7,5 mm de tramo roscado, llave de 7 mm y sellado contra el heatbreak. Puede combinarse, por ejemplo, con el bloque calefactor V6 de aluminio o con el bloque calefactor V6 de Brass para sensores de 3 mm, comprobando el resto del conjunto.
Una rosca M6 por sí sola no garantiza compatibilidad. No sustituye directamente a boquillas Revo, Volcano, SuperVolcano, MK8 de otra longitud, Creality K1 ni cartuchos integrados. En Prusa, Voron y otras máquinas modificadas debe identificarse el hotend realmente instalado.
Uso y materiales
La salida de 0,4 mm es adecuada para la mayoría de perfiles habituales de PLA, PETG, ABS, ASA o TPU, siempre dentro de los límites del hotend. Permite trabajar con alturas y anchos de línea habituales sin renunciar a un nivel de detalle razonable.
El Brass no es resistente a la abrasión. Las fibras de carbono o vidrio, cargas minerales o metálicas, madera, filamentos glow y determinados pigmentos pueden desgastar y agrandar la salida aunque exista un recubrimiento exterior. Para esos materiales utiliza una boquilla específicamente diseñada para resistir desgaste.
Para detalles especialmente finos, está disponible la versión de 0,3 mm con el mismo formato.
Montaje, sellado y mantenimiento
- Descarga el filamento y deja acceso seguro al bloque sin forzar los cables del calentador ni del sensor.
- Sujeta el bloque con una herramienta adecuada y utiliza una llave de 7 mm para la boquilla; no transmitas el esfuerzo al heatbreak.
- Enrosca sin cruzar la rosca. La boquilla debe sellar contra el heatbreak dentro del bloque y dejar una pequeña separación visible entre el hexágono y el bloque.
- Realiza el apriete final en caliente con el procedimiento y el par indicados por el fabricante del hotend. Como referencia para su propio conjunto V6 de Brass, E3D especifica 285 °C y 2 N·m; no traslades esos valores si algún componente de tu montaje tiene un límite inferior.
- Tras el cambio, comprueba que no exista fuga de plástico por la unión y recalibra la primera capa.
Limpia el exterior con un método no abrasivo. Las cuchillas, cepillos de acero, abrasivos o una llama pueden deteriorar el acabado. El recubrimiento ayuda frente a residuos exteriores, pero no impide atascos dentro del conducto.
Laminador y firmware
| Sistema | Ajuste |
|---|---|
| Laminador | Selecciona 0,4 mm y revisa ancho de línea, altura de capa, velocidad y caudal volumétrico. Empieza con un perfil conservador. |
| Marlin | Normalmente el diámetro se gestiona en el laminador; no requiere recompilar solo por sustituir la boquilla. |
| Klipper | Ajusta nozzle_diameter: 0.4 en [extruder] y utiliza el mismo valor en el laminador. |
| RepRapFirmware | El diámetro se define normalmente en el laminador; revisa macros o límites personalizados que dependan de él. |
Comprueba el Z-offset después del montaje. Un autotune PID solo suele ser necesario si el mantenimiento ha cambiado de forma apreciable la respuesta térmica. No se declara una temperatura máxima propia para este recubrimiento: respeta siempre el límite más bajo del hotend completo y utiliza una boquilla con especificación trazable si vas a trabajar a alta temperatura.