

- Stock: 20
- Modelo: ASA 1.75mm

Sakata 3D ASA es un filamento técnico fabricado en España para producir piezas funcionales y componentes destinados al exterior. Mantiene las cualidades mecánicas y el comportamiento térmico propios de la familia ABS/ASA, pero ofrece una resistencia a la radiación UV y al envejecimiento a la intemperie superior a la del ABS.
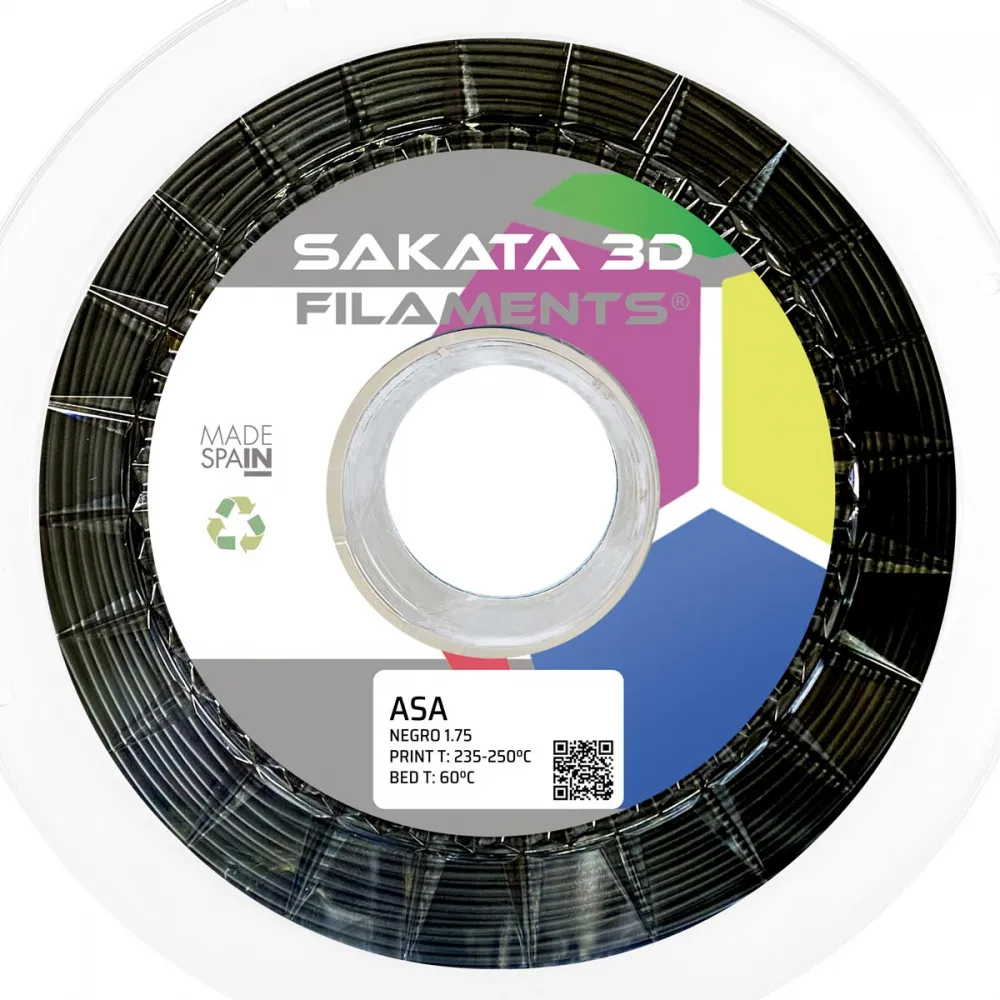
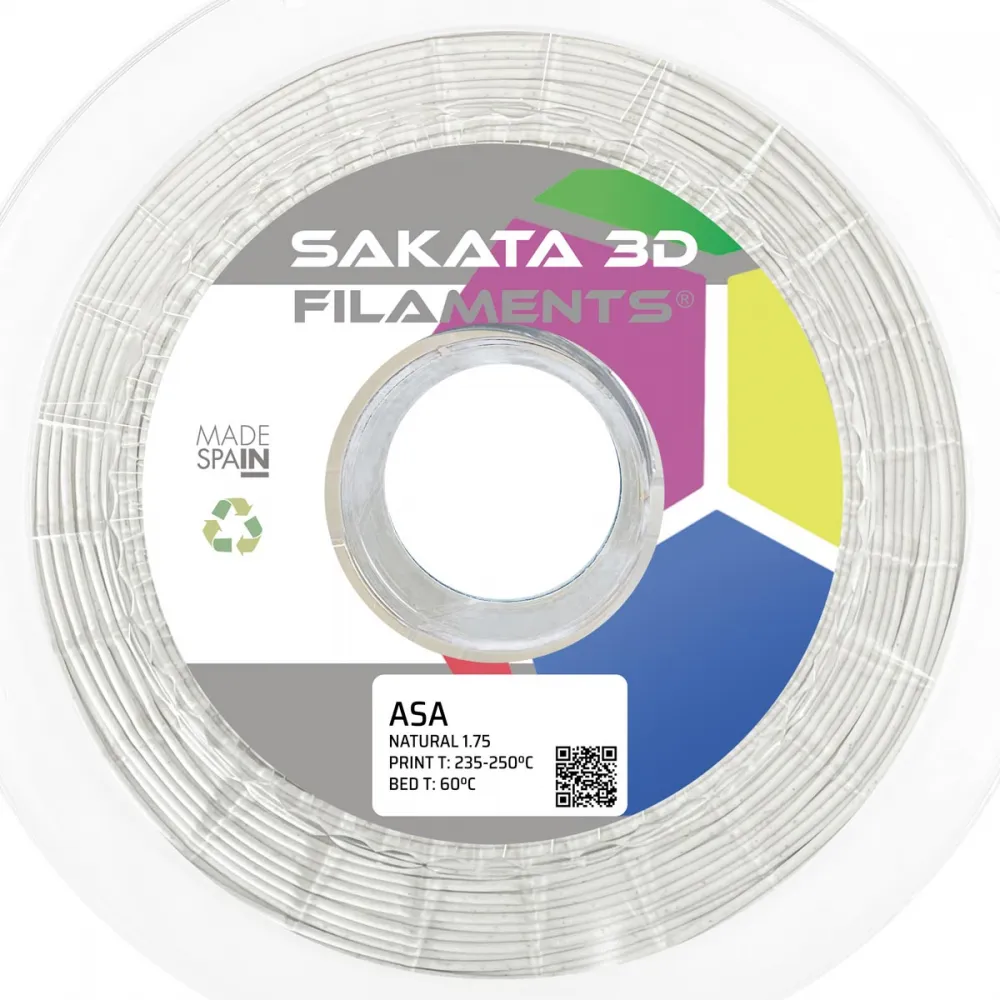
Está disponible en Natural o Negro y en bobinas de 850 g o 1 kg, según la opción seleccionada. Su diámetro nominal es de 1,75 mm; la ficha técnica vigente del formato de 850 g especifica una tolerancia de ±0,03 mm y una desviación máxima de redondez de 0,03 mm.
¿Por qué elegir ASA?
- Exterior: mejor resistencia frente a radiación UV y envejecimiento ambiental que el ABS.
- Piezas funcionales: material rígido, resistente al impacto y con buena adherencia entre capas cuando se imprime correctamente.
- Temperatura: ofrece más margen térmico que materiales de uso sencillo como el PLA.
- Acabado: apropiado para carcasas, soportes, señalización, utillaje y prototipos duraderos.
- Fabricación europea: producido en España por Polimersia Global S.L. para Sakata 3D Filaments.
Especificaciones técnicas
| Característica | Valor | Observación |
|---|---|---|
| Material | ASA | Acrilato, estireno y acrilonitrilo |
| Diámetro | 1,75 mm | TDS vigente de 850 g: ±0,03 mm |
| Formatos | 850 g o 1 kg | Seleccionar antes de comprar |
| Colores | Natural o Negro | El aspecto puede variar ligeramente según lote y pantalla |
| Densidad | 1,07 g/cm³ | ISO 1183 |
| Boquilla | Latón | El ASA sin carga no requiere boquilla endurecida |
Parámetros oficiales de impresión
| Ajuste | Impresión clásica | Alta velocidad |
|---|---|---|
| Temperatura de boquilla | 240-260 °C | 260-280 °C |
| Temperatura de cama | Superior a 90 °C | |
| Velocidad | Menos de 90 mm/s | 100-300 mm/s, hasta 27 mm³/s |
| Cámara | Cerrada | |
| Ventilador de capa | 0-20 % | |
| Superficie | Cristal o PEI con adhesivo en spray o barra | |
| Altura de capa | 0,1-0,3 mm con boquilla de 0,4 mm | |
| Secado previo | 4-6 horas a 70 °C, recomendable | |
Estos valores proceden de la ficha técnica de Sakata 3D revisada el 21/11/2024 y son puntos de partida, no un perfil universal. En alta velocidad manda el caudal volumétrico real: alcanzar 300 mm/s exige un hotend, extrusor, boquilla y geometría capaces de sostener el flujo sin perder temperatura ni unión entre capas.
Compatibilidad con impresoras 3D
Es compatible de forma condicionada con impresoras FDM/FFF de 1,75 mm que puedan mantener la temperatura de boquilla elegida, una cama superior a 90 °C, cámara cerrada, superficie adecuada y un entorno de trabajo ventilado. Para el modo de alta velocidad, todo el hotend debe admitir de forma segura hasta 280 °C.
- Bambu Lab X1 Carbon y P1S: pueden evaluar este ASA con una placa y un perfil específicos; no copies automáticamente los valores de otro fabricante.
- Creality K1, K1C y K1 Max: el cerramiento puede favorecer el control térmico, pero deben verificarse la placa, el hotend instalado y la ventilación del espacio.
- Prusa CORE One: puede utilizarse con una superficie compatible y un perfil propio ajustado a esta formulación.
- Voron 2.4 y Voron Trident: compatibles cuando la construcción concreta incorpora hotend, cama, superficie, cámara y configuración adecuados.
- Ender-3, Prusa i3, 3DSteel y otras impresoras abiertas: no son una recomendación directa porque Sakata especifica cámara cerrada. Un cerramiento añadido obliga a comprobar también la temperatura de electrónica, fuente, motores y piezas internas.
Los modelos anteriores son ejemplos técnicos y no una lista de homologación del fabricante. Antes de una pieza larga o funcional, valida el material con la máquina, superficie y bobina reales.
Cómo crear un perfil fiable
- Seca la bobina si ha estado abierta o aparecen chasquidos, burbujas, hilos o una superficie irregular.
- Precalienta cama y cámara el tiempo necesario para estabilizar el conjunto.
- Empieza en el rango clásico, calibra temperatura y flujo y comprueba la unión entre capas.
- Ajusta retracción, Pressure Advance o Linear Advance sin copiar valores de otro ASA.
- Usa poca ventilación; aumenta solo cuando puentes o detalles lo necesiten y confirma que no aparecen grietas.
- Para piezas grandes, utiliza brim cuando proceda y evita corrientes de aire durante la impresión y el enfriamiento.
Marlin, Klipper y RepRapFirmware no necesitan un código específico para ASA: el perfil se configura principalmente en el laminador. Mantén activas las protecciones térmicas y no eleves los límites del firmware por encima de lo que admiten el hotend, sensor, cartucho, cableado y conectores instalados.
Adhesión y retirada de la pieza
Sakata recomienda cristal o PEI con adhesivo. Puedes utilizar 3DLAC en aerosol o 3DLAC Plus, respetando las instrucciones del adhesivo y de la superficie. Sobre PEI, la capa intermedia también puede facilitar la retirada y reducir el riesgo de una adhesión excesiva.
Deja enfriar la cama antes de retirar la pieza. No fuerces el PEI en caliente ni utilices herramientas que puedan rayarlo. Una primera capa demasiado aplastada no compensa una cama fría o una cámara inestable.
Propiedades mecánicas y térmicas de referencia
| Propiedad | Norma | Valor oficial |
|---|---|---|
| Módulo de tracción | ISO 527 | 2.300 MPa |
| Elongación de rotura | ISO 527 | 9 % |
| Resistencia a flexión | ISO 178 | 70 MPa |
| Impacto Izod con entalla | ISO 180/A | 14 kJ/m² |
| HDT a 0,45 MPa | ISO 75 | 97-105 °C |
| Vicat | ISO 306 | 97-101 °C |
Estos datos proceden de probetas moldeadas por inyección. Una pieza impresa puede ofrecer resultados diferentes por orientación de capas, humedad, temperatura, relleno, perímetros, geometría, carga y tiempo de exposición. La HDT y la Vicat tampoco equivalen a una temperatura de servicio continua garantizada.
Es para ti si
- Necesitas carcasas, soportes, señalización o componentes exteriores no críticos.
- Buscas mayor resistencia UV y térmica que con PLA o ABS convencional.
- Dispones de cama caliente, cámara cerrada y ventilación adecuada.
- Puedes calibrar el material y validar la pieza en sus condiciones reales.
No es para ti si
- Tu impresora es abierta o la cama no puede superar 90 °C.
- Necesitas un material sencillo, sin control de contracción ni ventilación del espacio.
- La aplicación requiere certificación alimentaria, médica, ignífuga, eléctrica o estructural.
- Buscas una pieza flexible o una resistencia química garantizada frente a una sustancia concreta.
Seguridad, conservación y límites de uso
Durante la impresión de ASA pueden liberarse vapores, incluido estireno en pequeñas cantidades según la TDS. Trabaja en un espacio con renovación de aire o extracción adecuada; una cámara cerrada mejora la estabilidad térmica, pero no sustituye la ventilación.
Guarda la bobina cerrada y protegida de humedad y calor. El secado oficial recomendado es de 4-6 horas a 70 °C; durante trabajos exigentes puede mantenerse a 70 °C en un secador o drybox compatible. Comprueba que la bobina y el equipo de secado toleren el ciclo.
Este filamento no está certificado para contacto alimentario ni aplicaciones médicas. La mayor resistencia UV del ASA no convierte cualquier pieza en apta para una función estructural, de seguridad, automoción, aeronáutica o uso naval sin diseño, ensayo y certificación específicos.
Otros filamentos ASA disponibles
Si necesitas otros colores, formatos o rangos de precio, puedes comparar con el ASA fabricado en España de WINKLE y el ASA GST3D. Cada formulación necesita su propio perfil; no copies automáticamente temperaturas o velocidades entre marcas.
Contenido: 1 bobina de Sakata 3D ASA de 1,75 mm, en el peso y color seleccionados.