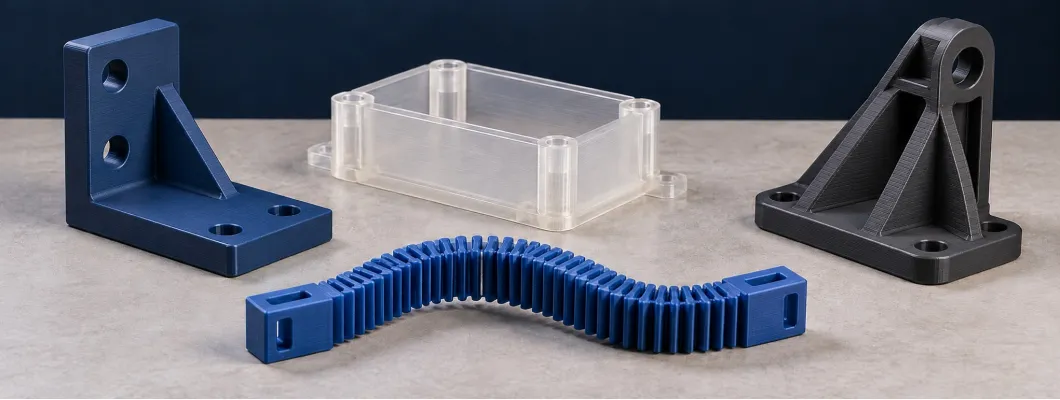
Puedes tener una pieza bien impresa que falle por haber elegido el material equivocado. Un soporte que cede dentro de un coche, una pestaña rígida que se parte al montarla o una bisagra que no aguanta el uso tienen algo en común: el aspecto de la impresión no basta para decidir si cumplirá su función.
Esta guía te ayuda a elegir qué filamento merece una prueba. Puedes empezar por el selector o recorrer las familias de materiales y sus explicaciones. Lo esencial está a la vista; los apartados «Para profundizar» desarrollan el porqué, los compromisos y los detalles que conviene volver a consultar.
Ir a una sección
Respuesta rápidaSelector de materialesCinco preguntasPLA y variantesPETGABS y ASAFlexiblesPA y PPCompuestosEspumablesDecorativosFunciones especialesSoportesReciclados y transiciónValidar una muestraUna respuesta rápida, antes de comparar bobinas
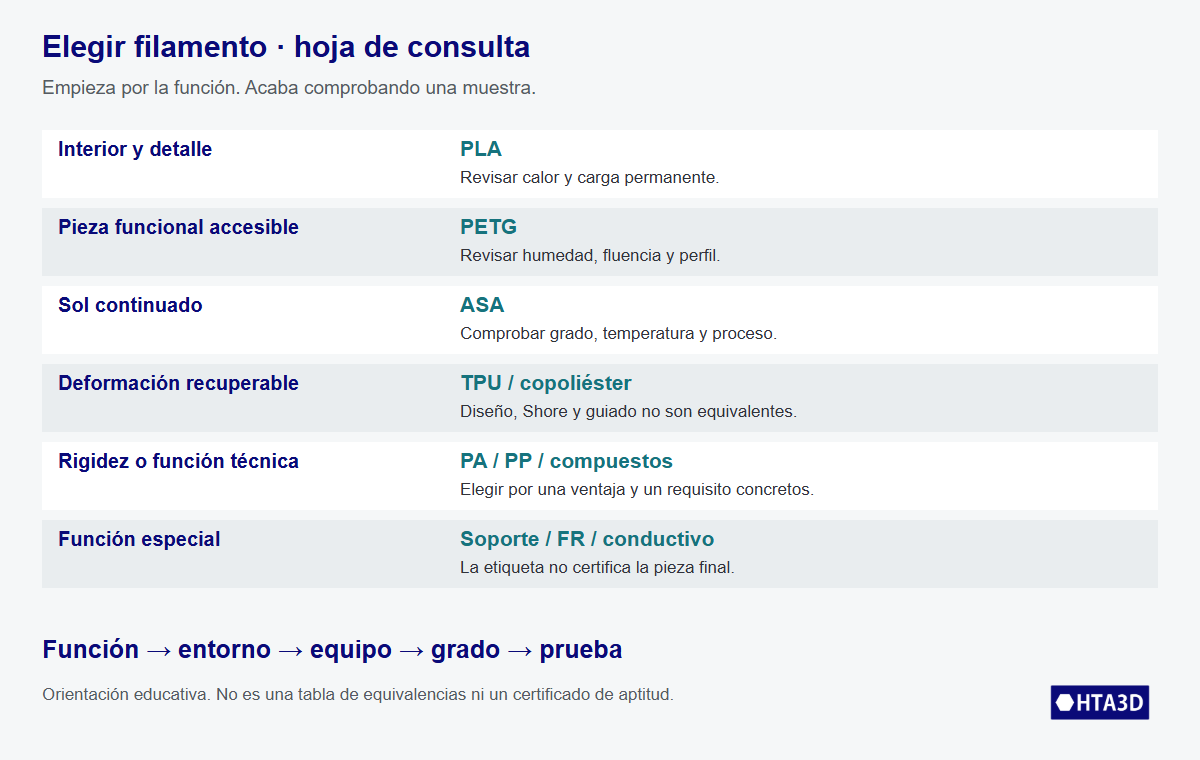
Para una maqueta o un prototipo de interior, PLA suele ser un comienzo cómodo. Para muchos soportes y carcasas funcionales, merece la pena estudiar PETG. Si habrá sol continuado, ASA es un candidato habitual; si la pieza debe deformarse y recuperar su forma, entramos en flexibles como TPU. PA, PP y los compuestos aportan ventajas más específicas, a cambio de requisitos que conviene conocer.
Son puntos de partida, no sustituciones automáticas. La elección es el conjunto de material, diseño, impresión y condiciones de uso. Un PETG bien fabricado puede resolver una geometría que sale mal en ABS; una pieza maciza de TPU puede resultar más firme de lo esperado. Y añadir fibra no mejora todas las propiedades a la vez.
Encuentra candidatos para tu pieza
Sin filtros verás todos los materiales. Al seleccionar necesidades, los candidatos se ordenan y explican sus límites. Puedes mantener visibles los descartados para entender por qué no encajan. No se utilizan porcentajes de compatibilidad ni se certifica la resistencia de una pieza.
¿Qué necesita tu pieza?
Una casilla vacía significa «no indicado». No equivale a confirmar la capacidad del equipo.
PLA
Detalle, facilidad y prototipos de interior. Vigila el calor y la carga prolongada.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PLA 850 / HR-870
PLA formulados para prestaciones concretas. Revisa el grado y si necesita recocido.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PLA High Speed
Procesado a mayor ritmo con un perfil adecuado. La velocidad no acredita resistencia térmica.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PETG
Un primer candidato funcional: capas cohesionadas y proceso accesible. Atención a humedad y fluencia.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →ABS
Carcasas y piezas funcionales con entorno térmico controlado. El ABS estándar no es la opción UV.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →ASA
Un candidato habitual para exterior. Aun así hay que revisar carga y temperatura real.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PETG-CF
Rigidez y acabado mate. Requiere sistema apto para abrasivos; no es una mejora universal al impacto.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PA / Nylon
Mecanismos y piezas que necesitan tenacidad o desgaste controlado. El grado y la humedad importan.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PA-CF
Poliamida con carbono: rigidez y estabilidad, con secado y equipo preparados.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PA-GF20-FR
Poliamida con vidrio y función retardante específica. No equivale a PA-CF ni a cualquier PA-GF.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PP
Ligereza y flexión repetida. La adhesión a la base requiere una estrategia específica.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PP-GF
PP con vidrio para aumentar rigidez. No conserva la deformabilidad del PP sin carga.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →Filaflex 95A · TPU
Una entrada razonable a los flexibles. El perfil y el guiado siguen siendo determinantes.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →Filaflex 82A · TPU
Más blando dentro de la gama. Conviene un trayecto de alimentación corto y bien confinado.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →Filaflex 70A · TPU
Flexible muy blando para extrusión preparada y caudal reducido.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →Filaflex 60A PRO · TPU
Blando y exigente. Estudiar la alimentación y la geometría antes de aceptar el trabajo.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →FleX-920 · copoliéster
Flexible de copoliéster; no es TPU. La dureza no predice por sí sola su rebote.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →Filaflex 95A Foamy
Elástico espumable para reducir densidad. Expansión, flujo y dimensiones se calibran juntos.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →Filaflex Foamy
Otra formulación espumable. No intercambies durezas ni perfiles con 95A Foamy.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PLA-LW
PLA espumable para piezas ligeras. Menos masa puede implicar compromisos mecánicos.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PLA Wood
Acabado con fibras naturales. Comprueba el diámetro mínimo de boquilla del producto.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PLA Corcho
Textura decorativa con partículas. La apariencia no acredita mayor resistencia.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PLA V-0
Grado con comportamiento frente a llama declarado. Verifica ensayo, espesor y aplicación.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PET-G V0
PETG con aditivo retardante. Ensayo del material y certificación final son cosas distintas.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →rPETG FR
Revisa la clasificación y su campo de aplicación. No convertirla en equivalencia con UL 94.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →Filaflex Conductive
TPU conductor para señales y sensores. Hay que medir la resistencia de la pieza final.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PLA antibacteriano
Actividad superficial bajo ensayo. No equivale a esterilidad ni a validación sanitaria.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PVA
Soporte soluble en agua para geometrías inaccesibles y combinaciones compatibles.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →HIPS
Soporte eliminable con disolvente cuando la combinación y el proceso lo permiten.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →PLA 450 Easy Off
Soporte separable, no soluble. Comprobar adhesión y compatibilidad con el PLA de la pieza.
Abre su explicación para conocer cuándo compensa y qué limita su uso.
Leer explicación →La afinidad es orientativa por familia o grado. «Candidato» significa que merece una prueba, no que su uso esté validado. Precio y facilidad son preferencias; no compensan un requisito incumplido.
Preparar una consulta con estos criterios →Cinco preguntas que aclaran la elección
- ¿Qué tiene que hacer? Una tapa, un útil de montaje y una bisagra no necesitan lo mismo. Describe también qué pasaría si se rompiese.
- ¿Qué esfuerzo recibe y durante cuánto tiempo? Un golpe, un peso permanente y miles de flexiones son problemas distintos.
- ¿En qué entorno trabaja? Importa la temperatura de la propia pieza, el sol, la humedad y cualquier sustancia con la que esté en contacto.
- ¿Cuánto puede deformarse? A veces necesitas rigidez; otras, que ceda sin romper o que recupere su forma.
- ¿Puedes imprimirlo bien? Temperatura, extrusión, boquilla, secado, superficie y control térmico deben ser adecuados para ese grado.
Para profundizar · Rigidez, dureza, impacto y carga permanente
No todos los significados de «resistente» son iguales
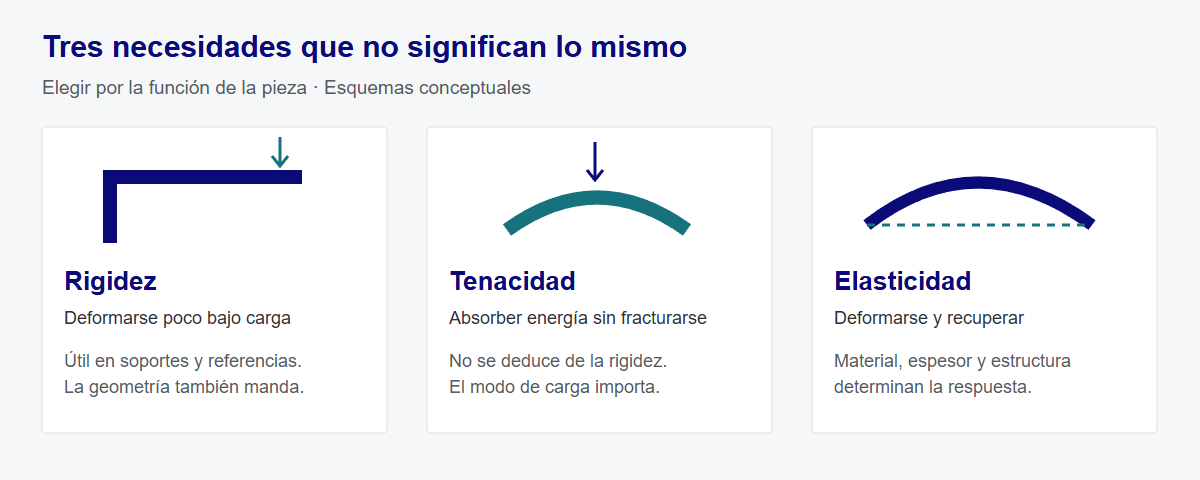
La rigidez describe cuánto se opone un material a deformarse bajo carga. La resistencia a rotura indica otra cosa: el esfuerzo que soporta antes de fallar en unas condiciones de ensayo. La tenacidad se relaciona con la energía que absorbe antes de fracturarse; el impacto estudia una carga rápida. Una pieza puede ser rígida y, al mismo tiempo, romper con poca deformación previa.
La ductilidad es la capacidad de deformarse plásticamente antes de romper. Esa deformación no tiene por qué desaparecer cuando retiras la fuerza. La elasticidad, en cambio, se refiere a la recuperación de la forma. Por eso una pestaña que se monta una sola vez y una lengüeta que debe volver a su posición miles de veces pueden necesitar materiales y diseños distintos.
La dureza mide resistencia local a penetración o indentación según un método. Un número Shore no permite calcular por sí solo cuánto se dobla una pieza. El espesor, la forma, los perímetros y el relleno también cambian mucho su respuesta.
Hay además un fallo silencioso: la fluencia, o deformación progresiva bajo una carga mantenida. Un soporte puede aguantar una prueba breve y ceder después de semanas. El calor puede acelerar ese proceso. No basta con colgar un peso un momento para validar una fijación permanente.
Antes de elegir, cambia «quiero un plástico muy resistente» por una frase concreta: «esta escuadra debe sostener el componente sin perder la posición», o «esta pestaña debe doblarse durante el montaje y recuperar su forma». Esa descripción permite comparar propiedades relevantes en vez de buscar un ganador absoluto.
PLA: facilidad, detalle y formulaciones diferentes
El PLA convencional resulta cómodo para figuras, maquetas, prototipos visuales y muchas piezas interiores con exigencias moderadas. Suele ofrecer buen detalle y poca tendencia al alabeo, sin requerir una cámara caliente. Su rigidez es útil, pero no debe confundirse con resistencia a golpes o al calor.
Elige otro planteamiento si habrá temperatura elevada, exposición exterior prolongada o carga persistente cerca del límite de la pieza. En un vehículo al sol, por ejemplo, la temperatura alcanzada puede ser mucho mayor que la del aire. Que la pieza conserve un aspecto perfecto al imprimirla no demuestra que vaya a mantener su forma allí.
PLA
Ejemplos concretos HTA3D:
Sakata PLA 850Sakata PLA HR-870Sakata PLA High Speed PRO
Para profundizar · PLA técnico, alta velocidad, recocido y origen vegetal
«PLA» identifica una familia, no una receta única
El comportamiento cambia con la resina y la formulación: modificadores, pigmentos, cargas, humedad y fabricación del filamento. El cultivo del que proceden los azúcares no explica por sí solo la tenacidad o la calidad de una bobina. Que el polímero pueda partir de recursos renovables tampoco significa que una pieza se biodegrade rápidamente en el jardín o en el mar.
Los PLA modificados, como formulaciones basadas en Ingeo 3D850 o 3D870, permiten ampliar aplicaciones respecto a determinados PLA convencionales. Aun así, hay que mirar qué propiedad mejora, cómo se ha medido y qué tratamiento se ha aplicado. No son equivalentes a ABS en cualquier circunstancia ni todas las marcas conservan exactamente la misma formulación.
El recocido puede favorecer la cristalización de determinados PLA y modificar su comportamiento térmico. Pero también puede introducir contracción y deformación. Si la ficha requiere ese tratamiento para alcanzar unos resultados, no puedes asignarlos a la pieza recién impresa. En una pieza de encaje, el cambio dimensional puede ser tan importante como la mejora térmica.
Los PLA de alta velocidad persiguen otra prioridad: facilitar el procesado a mayor ritmo con condiciones adecuadas. No acreditan automáticamente mayor tenacidad, menor formación de hilos o resistencia al calor. El límite sigue dependiendo del material, el hotend y la demanda de caudal; un nombre comercial no elimina esa relación.
Para comparar, busca la ficha del filamento concreto y distingue probetas moldeadas, probetas impresas y resultados posteriores a tratamientos. Si solo necesitas una maqueta interior, quizá no compense añadir esa complejidad. Si buscas una pieza mecánica, una muestra representativa te dirá más que elegir por la palabra «PRO».
PETG: un punto de partida para muchas piezas funcionales
PETG merece una primera evaluación para soportes, carcasas, fijaciones y prototipos funcionales. Permite conseguir buena cohesión entre capas con un proceso bastante accesible. Suele evitar parte de las dificultades térmicas del ABS en geometrías amplias o complicadas.
No es un flexible como TPU ni una respuesta universal para calor, exterior o carga permanente. Sus problemas habituales incluyen hilos, material adherido a la boquilla y defectos relacionados con humedad. Resolverlos importa tanto como escoger la bobina.
PETG
Para profundizar · La pieza impresa importa más que una comparación ideal
Material nominal y resultado de fabricación
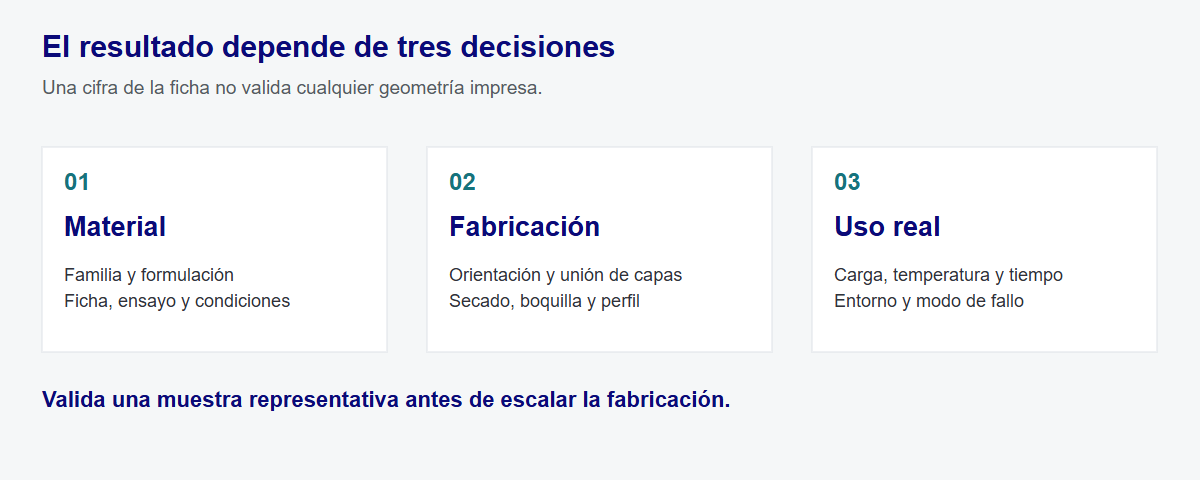
Una comparación de fichas no recoge todos los defectos posibles del proceso. Si una pieza de ABS tiene una unión entre capas insuficiente, puede fallar antes que una equivalente de PETG bien fabricada, aunque el ABS destaque en otra propiedad bajo ensayo. Esto no demuestra superioridad universal del PETG: recuerda que estamos eligiendo un proceso capaz de fabricar la pieza real.
PETG pertenece a la familia de los copoliésteres relacionados con PET. Su formulación modifica la tendencia a cristalizar y el comportamiento de transformación. No conviene identificarlo sin más con el material de una botella ni deducir de esa comparación aptitud alimentaria de una impresión.
El filamento natural puede ser transparente, pero las interfaces entre líneas, los huecos, la geometría y los pigmentos condicionan mucho el aspecto final. Transparencia de la materia prima no significa transparencia óptica garantizada en una pieza FDM.
En el taller conviene vigilar tres cosas: filamento en buen estado de humedad, temperatura acorde con el grado y un caudal que la máquina pueda sostener. Cambiar retracción sin revisar humedad puede hacerte perseguir un problema que no está en el ajuste. Secar tampoco consiste en aplicar una temperatura genérica: respeta el material y la bobina.
En recambios de impresoras abiertas, PETG puede ser un candidato útil para determinadas piezas, siempre que su diseño y temperatura lo permitan. No extiendas esa idea a conductos cercanos al hotend ni a componentes que trabajen dentro de una cámara caliente. La ubicación y la carga son parte de la especificación, aunque dos recambios se parezcan.
ABS y ASA: controlar la impresión y pensar en el entorno
ABS sigue siendo útil en carcasas y componentes funcionales cuando sus propiedades compensan una impresión más exigente. ASA es un candidato habitual cuando la exposición al sol y la intemperie son importantes. La ventaja UV no elimina la necesidad de estudiar temperatura, esfuerzo y envejecimiento.
Ambos requieren prestar atención a contracción, adhesión, unión entre capas y corrientes de aire. Una impresora cerrada puede ayudar a estabilizar el entorno de impresión. El cerramiento y la gestión de emisiones son cuestiones distintas: no des por resuelta la segunda por disponer del primero.
Para profundizar · Warping, delaminación y ventilación sin contradicciones
Por qué una pieza se deforma antes de terminar
Al enfriarse, el material se contrae. Si distintas zonas lo hacen de forma desigual o una base extensa limita ese movimiento, aparecen tensiones. Pueden levantar esquinas, deformar paredes o contribuir a abrir grietas entre capas. Una superficie adhesiva ayuda a sujetar la base, pero no corrige por sí sola todo el estado térmico de la pieza.
Revisa conjuntamente cama, adhesión, ambiente, orientación y geometría. Las bases largas, cambios bruscos de espesor y esquinas marcadas pueden complicar la impresión. Un redondeo o una orientación distinta pueden aportar más que seguir aumentando adhesivo sin entender la causa.
La ventilación de capa enfría el material depositado; la ventilación o extracción del entorno gestiona emisiones. No son la misma función. Un exceso de refrigeración localizada puede perjudicar la unión de capas o generar deformaciones, aunque algunos puentes o voladizos necesiten un ajuste específico. Evita reglas universales de ventilador siempre encendido o siempre apagado.
ASA no es simplemente ABS con una etiqueta de exterior: la formulación polimérica cambia. Tampoco todos los ABS se comportan igual al sol; existen formulaciones estabilizadas y piezas con protección superficial. Para una elección sencilla, ASA merece atención cuando la radiación UV es una condición, mientras que ABS estándar no debe presentarse como material resistente a ella por defecto.
En adaptadores de conductos a medida, por ejemplo, la libertad geométrica de FDM resulta útil, pero la función puede exigir además comprobar gases, agentes químicos y temperatura. Haber fabricado un adaptador no constituye un ensayo de vida útil en todas las instalaciones. Del mismo modo, una configuración HPRO debe valorarse por su equipamiento real; no todas las opciones de una gama son idénticas.
Flexibles: TPU y copoliésteres con personalidad propia
Si necesitas deformación y recuperación, estudia un flexible. Dentro de Filaflex, 95A es un comienzo más accesible que los grados muy blandos; 82A, 70A y 60A exigen progresivamente más atención al sistema de alimentación. No basta con que el extrusor se denomine «directo»: importa que el recorrido esté bien guiado.
FleX-920 es un copoliéster flexible, no TPU. Comparar únicamente el número Shore no permite decidir cuál devolverá más energía, resistirá mejor una sustancia o aguantará más ciclos. El diseño de la pieza sigue teniendo un papel enorme.
Filaflex 95A · TPUFilaflex 82A · TPUFilaflex 70A · TPUFilaflex 60A PRO · TPUFleX-920 · copoliéster
Para profundizar · Shore, Bowden, caudal y recuperación
El filamento tiene que transmitir empuje antes de convertirse en pieza
El extrusor empuja el material hacia el hotend. Un filamento blando puede comprimirse, pandearse o salir por un hueco antes de transmitir la presión necesaria. Cuanto más difícil es fundir y hacer pasar el material en esas condiciones, más importante resulta confinar el recorrido y reducir resistencias.
Un sistema Bowden añade longitud y fricción. Determinados flexibles firmes, como 95A, pueden trabajar en configuraciones Bowden apropiadas; eso no permite extender la recomendación a cualquier máquina o a 70A y 60A. En estos últimos, conviene estudiar especialmente extrusor, guiado, hotend y perfil. Una recomendación de la ficha para una configuración concreta no certifica otra diferente.
La dureza Shore A mide resistencia a una indentación bajo un método. Dentro de una misma gama orienta sobre blandura, pero no es una escala universal de elasticidad. El alargamiento a rotura tampoco significa que toda esa deformación se recupere. Para una junta, rueda o tope pueden importar además compresión remanente, fatiga, abrasión o respuesta dinámica.
La geometría puede dominar la sensación: más espesor o perímetros convierten un material blando en una pieza relativamente firme; una retícula permite mucha deformación con otro planteamiento. No copies dureza y relleno de un objeto esperando idéntica respuesta en una forma distinta.
El caudal sostenible depende de alimentación, viscosidad, boquilla y temperatura. Al exigir más velocidad puedes aumentar la presión hasta desestabilizar el filamento, antes de agotar la potencia térmica del hotend. Ajusta por caudal y calidad, no por una velocidad máxima atribuida al número Shore. La humedad también puede generar extrusión irregular: conservar seco y secar según el grado forma parte del proceso.
En FleX-920, separar dureza, tenacidad y rebote evita promesas engañosas. Sin un ensayo de restitución no debemos anunciar una cifra de rebote ni superioridad respecto a todos los TPU. Para evaluar un elemento elástico, compara geometrías equivalentes y una función definida, no solo cómo se siente un trozo de filamento entre los dedos.
PA y PP: elegirlos por una ventaja concreta
Las poliamidas o nylons interesan en mecanismos, elementos de desgaste y piezas donde determinados grados aportan tenacidad. La familia incluye formulaciones con comportamientos diferentes; humedad y secado son aspectos centrales.
PP merece atención cuando importan ligereza, flexión repetida o una compatibilidad química concreta. Su adhesión a la cama requiere una solución apropiada y la contracción puede ser exigente. No lo elijas como un «ABS un poco flexible»: tiene un comportamiento propio.
Para profundizar · Humedad, fatiga y química no son etiquetas universales
Dos familias técnicas, varias condiciones que comprobar
PA6, PA12 y copoliamidas no tienen idéntica absorción de humedad, rigidez ni requisitos térmicos. El agua en el filamento durante la extrusión puede generar burbujas y perjudicar el acabado y las propiedades. En una pieza ya fabricada, el acondicionamiento por humedad puede cambiar rigidez y ductilidad. Son fenómenos relacionados, pero no la misma situación.
Secar antes de imprimir y mantener el suministro protegido durante una impresión larga pueden ser necesarios. Usa temperatura y duración del fabricante: una caja con desecante conserva, pero no equivale siempre a un proceso de secado eficaz. Comprueba también qué admite el carrete.
En engranajes, casquillos o guías, la resistencia al desgaste no se resume en elegir «nylon». Importan la pareja de superficies, carga, velocidad, temperatura, lubricación y acabado. Una fibra que mejora rigidez no garantiza mejorar cada contacto deslizante; por eso la aplicación concreta manda.
PP es semicristalino, y su contracción y baja energía superficial hacen especialmente importante la adhesión. Hay formulaciones que recurren a una superficie o imprimación específica y utilizan condiciones distintas de otro PP comercial. No traslades un perfil de cama porque ambas bobinas compartan las siglas.
Una bisagra viva ilustra su interés para flexión repetida. Sin embargo, seleccionar PP no asegura su duración: espesor, radios, orientación y continuidad de las trayectorias condicionan la concentración de deformación. Una muestra que recorra el movimiento real permite detectar fallos antes de fabricar el componente entero.
«Resistencia química» siempre necesita apellido: sustancia, concentración, temperatura, tiempo y tensión. Ni PA ni PP deben recomendarse para un producto químico desconocido desde un selector general. El uso habitual de PP en envases tampoco valida automáticamente contacto alimentario u ortopédico de una pieza impresa.
Compuestos: añadir fibra cambia el equilibrio
PETG-CF, PA-CF, PA-GF y PP-GF pueden aportar rigidez y estabilidad dimensional en grados concretos. Pueden ser útiles en soportes, útiles y componentes que deben deformarse poco. El acabado mate de muchos compuestos también resulta atractivo.
La contrapartida incluye abrasión y posibles reducciones de deformación a rotura o de otras propiedades. Necesitas boquilla adecuada, revisar diámetro mínimo y cuidar la alimentación. Más rígido no significa automáticamente más tenaz.
Para profundizar · Matriz, fibras, orientación y boquilla
La fibra no sustituye al polímero de base
Un compuesto combina una matriz polimérica y una carga. PETG con carbono sigue teniendo una matriz de PETG; PA con carbono conserva necesidades propias de su poliamida. No deduzcas de la fibra una temperatura de servicio, un perfil de secado ni una resistencia química universal.
En muchos filamentos FDM las fibras son cortas. Su orientación durante el procesado contribuye a que las propiedades cambien con la dirección, y la pieza conserva interfaces entre capas. Una buena cifra medida en una probeta no acredita el mismo comportamiento en cualquier eje ni en un tornillo colocado cerca de una pared fina.
La rigidez puede mejorar mientras disminuye la elongación a rotura. Esto ayuda a entender por qué un soporte puede beneficiarse del compuesto y una pestaña flexible no. Tampoco comparar porcentajes de fibra basta para declarar superior una formulación: importan matriz, fibras, distribución, adhesión y proceso.
PETG-CF puede ofrecer una vía técnica accesible cuando buscas rigidez sin asumir automáticamente todos los requisitos de PA-CF. En algunas geometrías, su comportamiento y acabado resultan muy cómodos. Esa observación práctica no convierte todos los PETG-CF en iguales ni garantiza mejores puentes o capas en cualquier perfil.
Para la boquilla, comprueba dos cosas separadas: resistencia al desgaste e interfaz mecánica del hotend. Una boquilla endurecida de geometría incorrecta sigue siendo incompatible. El diámetro mínimo depende del producto y sus partículas; no hay una medida única obligatoria para todo material con fibra. Revisa también el sistema de arrastre y no sustituyas la configuración real por la casilla «tengo boquilla endurecida».
Espumables: menos densidad exige calibrar de otra manera
Filaflex Foamy y 95A Foamy permiten trabajar con piezas elásticas espumadas; PLA-LW busca ligereza en piezas relativamente rígidas. No son variantes intercambiables: empieza por identificar producto y formulación.
La expansión añade volumen aparente sin crear más masa de polímero. Temperatura, tiempo de residencia y flujo modifican el resultado. Para conservar dimensiones, hay que calibrar conjuntamente esas variables y comprobar la pieza final.
Para profundizar · Expansión, ahorro de peso y control de la salida
Expandir un 50 % no significa ahorrar un 50 %
Imagina que una misma masa pasa a ocupar 1,5 veces su volumen. Para llenar el volumen original bastaría, idealmente, con dividir la masa entre 1,5: una reducción cercana a un tercio, no a la mitad. Es una relación geométrica, no un resultado garantizado de una bobina. Paredes, relleno y propiedades necesarias pueden modificar el ahorro real.
Un filamento espumable puede ser relativamente firme antes del hotend y producir una pieza más blanda después de expandirse. Esto ayuda a alimentar determinados materiales, pero no permite deducir un incremento proporcional del caudal máximo o de la productividad. La fusión y la espumación necesitan condiciones apropiadas.
Una dificultad habitual es el rezumado: el material puede seguir saliendo cuando el extrusor deja de empujar. Temperatura y expansión, continuidad de trayectorias, retracción y desplazamientos deben ajustarse como conjunto. Un movimiento de viaje rápido reduce tiempo disponible para rezumar, dentro de las posibilidades de la máquina; no corrige por sí solo un perfil inestable.
En HTA3D hemos trabajado la fabricación de plantillas de podología con 95A Foamy, no con el Foamy tradicional. La distinción importa para interpretar perfiles y propiedades. Describir fabricación y parametrización no equivale a demostrar un beneficio clínico ni a certificar cada pieza terminada.
PLA-LW plantea otros compromisos: la ligereza puede ser útil en aeromodelismo o maquetas, pero hay que evaluar paredes, uniones y cargas. Una pieza más ligera con la misma forma exterior no conserva necesariamente la resistencia del material compacto. Ajusta y comprueba antes de extrapolar el resultado a una pieza de mayor responsabilidad.
Decorativos: madera y corcho aportan aspecto, no una mejora universal
Los filamentos con partículas de madera o corcho permiten acabados particulares en figuras, maquetas e interiorismo. Su valor está principalmente en la textura y apariencia. Si la matriz es PLA, sus límites de uso no desaparecen por parecer madera.
Para profundizar · Partículas, geometría y paredes finas
La carga puede dificultar el paso por una boquilla pequeña y modificar el acabado o la cohesión. Consulta el diámetro mínimo y las instrucciones del filamento concreto. No todos los decorativos tienen el mismo tamaño de partícula ni se desgastan como un compuesto con carbono o vidrio.
Las paredes muy finas y zonas donde se concentra esfuerzo merecen atención: una geometría que funciona en PLA sin carga puede resultar más frágil con otra formulación. Un acabado atractivo no convierte el producto en un refuerzo estructural. Prepara una muestra con detalles y espesores semejantes a los del objeto final para comprobar extrusión, apariencia y manipulación.
Funciones especiales: la ficha y el ensayo son parte de la elección
Algunos filamentos se eligen por una función específica: comportamiento frente a llama, conductividad o actividad antibacteriana. La pregunta cambia de «qué polímero es mejor» a «qué resultado documentado necesito y bajo qué condiciones».
Winkle PLA V-0Sakata PET-G V0Winkle rPETG FRFilaflex ConductivePLA antibacteriano / Antibacterial PLA
Para profundizar · Llama, conductividad y actividad antibacteriana
Una propiedad adicional no certifica la pieza
Un material retardante de llama no es incombustible. Un resultado UL 94 y una clasificación EN 13501-1 responden a evaluaciones distintas y no se intercambian. Importan el ensayo, espesor, configuración y campo de aplicación. El aditivo también puede cambiar el procesado; no supongas que utiliza el mismo perfil que el polímero sin modificar.
La resistencia al fuego, la resistencia térmica bajo carga y la aptitud de un producto terminado son conceptos diferentes. Una clasificación favorable del filamento no autoriza a declarar certificado un aparato, una carcasa o una instalación. Antes de un uso regulado, el documento aplicable y su alcance deben formar parte del proyecto.
Un TPU conductivo puede servir para estudiar sensores resistivos o señales de baja corriente. No se convierte en sustituto de un conductor metálico: geometría, contactos y orientación de impresión afectan a la resistencia real. Hay que medir el componente terminado y diseñar para ese resultado, sin trasladar la idea a potencia o conexiones eléctricas de seguridad.
En un PLA antibacteriano, una actividad medida bajo un ensayo no significa esterilidad, eficacia frente a todo microorganismo ni protección universal durante el uso. Tampoco elimina limpieza, diseño higiénico o evaluación de una aplicación sanitaria.
Por eso el selector muestra estos materiales como opciones de consulta específica. No permite que una preferencia por precio o facilidad convierta una función no documentada en una recomendación afirmativa. Si necesitas un certificado, empieza por identificar cuál y para qué pieza, antes de elegir una etiqueta comercial.
Soportes: soluble y separable no significan lo mismo
PVA se utiliza como soporte soluble en agua en combinaciones compatibles. HIPS puede retirarse mediante un disolvente apropiado cuando la combinación y el proceso lo permiten. PLA 450 Easy Off es separable, no soluble. No deben aparecer como si fuesen un único material equivalente.
También puede ser útil emplear PLA y PETG como materiales de interfaz en determinadas impresiones multimaterial. La escasa adhesión que facilita la separación puede hacer que una interfaz se desprenda antes de tiempo: hay que ajustar la combinación, no darla por garantizada.
Para profundizar · Geometría, purga y retirada del soporte
Empieza por preguntar si el soporte será accesible. Si puedes retirarlo mecánicamente, quizá baste una buena orientación o una interfaz separable. Si queda encerrado en una cavidad, una solución soluble puede justificar más coste y postprocesado. La elección del soporte debe hacerse junto a la del material principal.
Usar un segundo material solo en las capas de interfaz puede evitar dedicar todo el soporte a un filamento especial. Pero la máquina debe realizar los cambios necesarios y purgar correctamente: residuos de un material en otro pueden perjudicar la unión entre las capas de la propia pieza. No basta con poder pausar una impresión para resolver cualquier geometría multimaterial.
Comprueba temperatura de ambos materiales, adhesión durante el proceso, estado de humedad y procedimiento de retirada. Un soporte soluble en un disolvente exige además evaluar seguridad y gestión del baño usado. La solubilidad no es una instrucción para manipular cualquier producto sin su ficha de seguridad.
En Easy Off hay que verificar la compatibilidad con el PLA empleado. En PVA, humedad y conservación merecen especial atención. «Soporte» describe una función de fabricación, no una familia con comportamiento único.
Reciclados y transición: elegir también lo que no necesitas
Si el color no es importante, las gamas recicladas y de transición pueden resultar interesantes para pruebas, útiles y piezas internas. No son familias químicas nuevas: primero eliges PLA, PETG u otro material; después estudias esa alternativa comercial.
Para profundizar · Origen, formulación y color variable
Un reciclado puede proceder de material recuperado durante la fabricación, distinto de un polímero usado y recuperado después del consumo. Hay que identificar la procedencia y el control del producto, sin asumir que todos los reciclados conservan exactamente las prestaciones de un equivalente virgen.
La transición de color ocurre al pasar de una tonalidad a otra durante la fabricación. Si el único desvío es cromático y la bobina cumple las especificaciones de su formulación, puede utilizarse su perfil correspondiente. Esto no debe confundirse con una mezcla de polímeros distintos.
La decisión práctica es sencilla: ¿necesitas una tonalidad concreta y reproducible? Para una pieza oculta quizá no; para una serie visible o un repuesto que debe igualar otro color, sí. El ahorro y el aprovechamiento de material pueden ser ventajas, sin convertirlas en una cifra de impacto ambiental no estudiada ni en una garantía universal de equivalencia mecánica.
Una muestra útil antes de fabricar la pieza completa
- Elige uno o dos candidatos y anota por qué los estás probando.
- Imprime una zona representativa: pared fina, encaje, unión o trayectoria de flexión que realmente condicione el diseño.
- Conserva orientación, perímetros y proceso similares a los previstos. Una probeta distinta puede ocultar el problema.
- Comprueba medidas, deformación, montaje y respuesta bajo las condiciones que puedas reproducir con seguridad. Una prueba corta no valida envejecimiento o carga permanente.
- Registra material, lote cuando proceda, secado y perfil. Así podrás entender el resultado y repetirlo.
Ver o descargar el resumen PDF (A4) ↗
Qué conviene recordar
- Facilidad de impresión y prestaciones de uso son ejes diferentes.
- Rigidez, impacto, dureza y elasticidad no son sinónimos.
- La formulación concreta pesa más que una etiqueta genérica.
- La impresora y el perfil deben poder fabricar bien la geometría elegida.
- Una recomendación orientativa termina en una muestra y una comprobación, no en una garantía automática.
Si necesitas ayuda, explica función, dimensiones, cargas, temperatura y equipo disponible. Esos datos nos permiten estudiar una opción o valorar un servicio de fabricación con un criterio mucho más útil que pedir simplemente «el plástico más resistente».
Productos Relacionados
Dejar un comentario