
Ir a una sección
Has diseñado un soporte, la impresión tiene buen aspecto y todas las medidas parecen razonables. Pero el eje no entra. O entra y queda demasiado suelto. Antes de cambiar la escala del modelo, merece la pena hacerse una pregunta: ¿qué parte debe encajar y qué margen necesita para funcionar?
Para conseguir un encaje útil en impresión 3D FDM, define primero la función, deja claras las cotas importantes y prueba una muestra con el mismo material y orientación que tendrá la pieza. La boquilla y la altura de capa ayudan a describir el proceso, pero no fijan por sí solas la tolerancia final.
1. Tolerancia y holgura: dos medidas que conviene separar
La medida nominal es la referencia del diseño. La tolerancia indica cuánto puede apartarse una cota de esa referencia y seguir siendo admisible. Un eje de 20,00 ± 0,10 mm admite diámetros entre 19,90 y 20,10 mm. El intervalo completo tiene una anchura de 0,20 mm; el «±0,10» es su mitad.
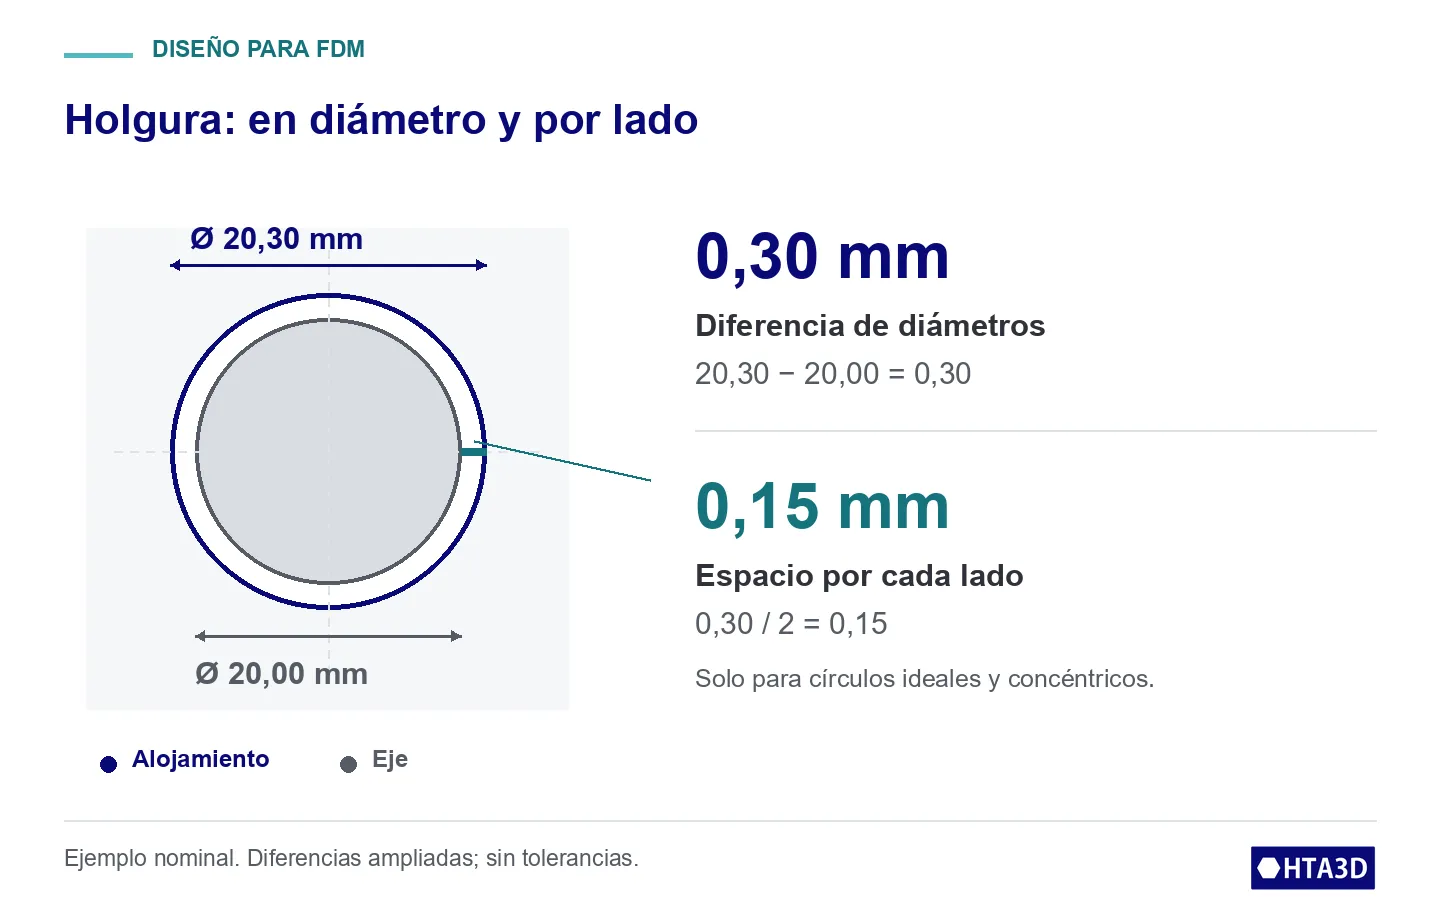
La holgura es la diferencia de tamaño entre las piezas que se unen. En el ejemplo de un eje y un agujero, restaremos el diámetro del eje al diámetro del alojamiento. Esa diferencia es diametral. Si ambos círculos fueran perfectos y concéntricos, el espacio por cada lado sería la mitad.
La medida que obtienes con un instrumento es otra cosa: es una estimación de la dimensión real bajo ciertas condiciones. Que un calibre muestre centésimas no significa que pueda comprobar cualquier requisito de centésimas. Su resolución, su estado, el método de contacto y la geometría medida influyen en la comprobación.
También conviene separar acercarse al objetivo de repetir el resultado. Varias piezas pueden salir muy parecidas y, aun así, todas quedar fuera del intervalo del plano. Una sola pieza que encaja tampoco demuestra que toda una serie lo hará.
2. Ajuste con juego, con apriete o indeterminado
Los nombres describen la relación entre los límites de tamaño del eje y del alojamiento:
- Con juego: el alojamiento deja espacio al eje en todas las combinaciones de tamaños admitidas. Cuando el juego mínimo llega a cero, puede haber contacto en ese extremo.
- Con apriete o interferencia: el eje es mayor que el agujero en todas las combinaciones. En el extremo de interferencia cero puede haber contacto. El montaje exige considerar cómo se deforman las piezas y qué esfuerzo soportan.
- Indeterminado o de transición: unas combinaciones dejan juego y otras producen apriete. Dos parejas que cumplen sus cotas pueden montar de forma distinta.
Un valor negativo de «alojamiento − eje» indica interferencia dimensional. No significa que exista un hueco negativo real ni calcula la fuerza de montaje. El acabado, la forma y la alineación también importan: una diferencia positiva de diámetros no garantiza por sí sola un deslizamiento suave.
3. Visualiza el encaje antes de decidir sus cotas
Prueba con un eje nominal de 20 mm. Puedes variar la diferencia nominal de diámetros y las tolerancias simétricas de ambas piezas. Las bandas muestran los tamaños admitidos; la zona rayada aparece donde los intervalos tienen medidas en común. No representa el porcentaje de piezas que encajarán.
¿Cuánto margen queda para que encajen?
Mueve los deslizadores. El eje nominal es de 20 mm; las diferencias se exploran en diámetro.
Ejemplo estático: eje 20,00 ± 0,10 mm, alojamiento 20,30 ± 0,10 mm. Juego diametral mínimo 0,10 mm y máximo 0,50 mm. La interacción requiere JavaScript; el ejemplo y el procedimiento siguen disponibles.
El agujero deja espacio en todas las combinaciones de tamaño.
Esquemas de las piezas: diferencias ampliadas, sin escala dimensional.
Límites de diámetro en una misma escala (mm)
Rayado: diámetros comunes a los dos intervalos.
Los intervalos no tienen diámetros en común.
Modelo educativo: tolerancias simétricas y dimensiones ideales. Un valor negativo es interferencia. No verifica geometría, acabado, fuerza de montaje ni capacidad de impresión.
Un ejemplo: el nominal deja 0,30 mm, pero el juego puede variar
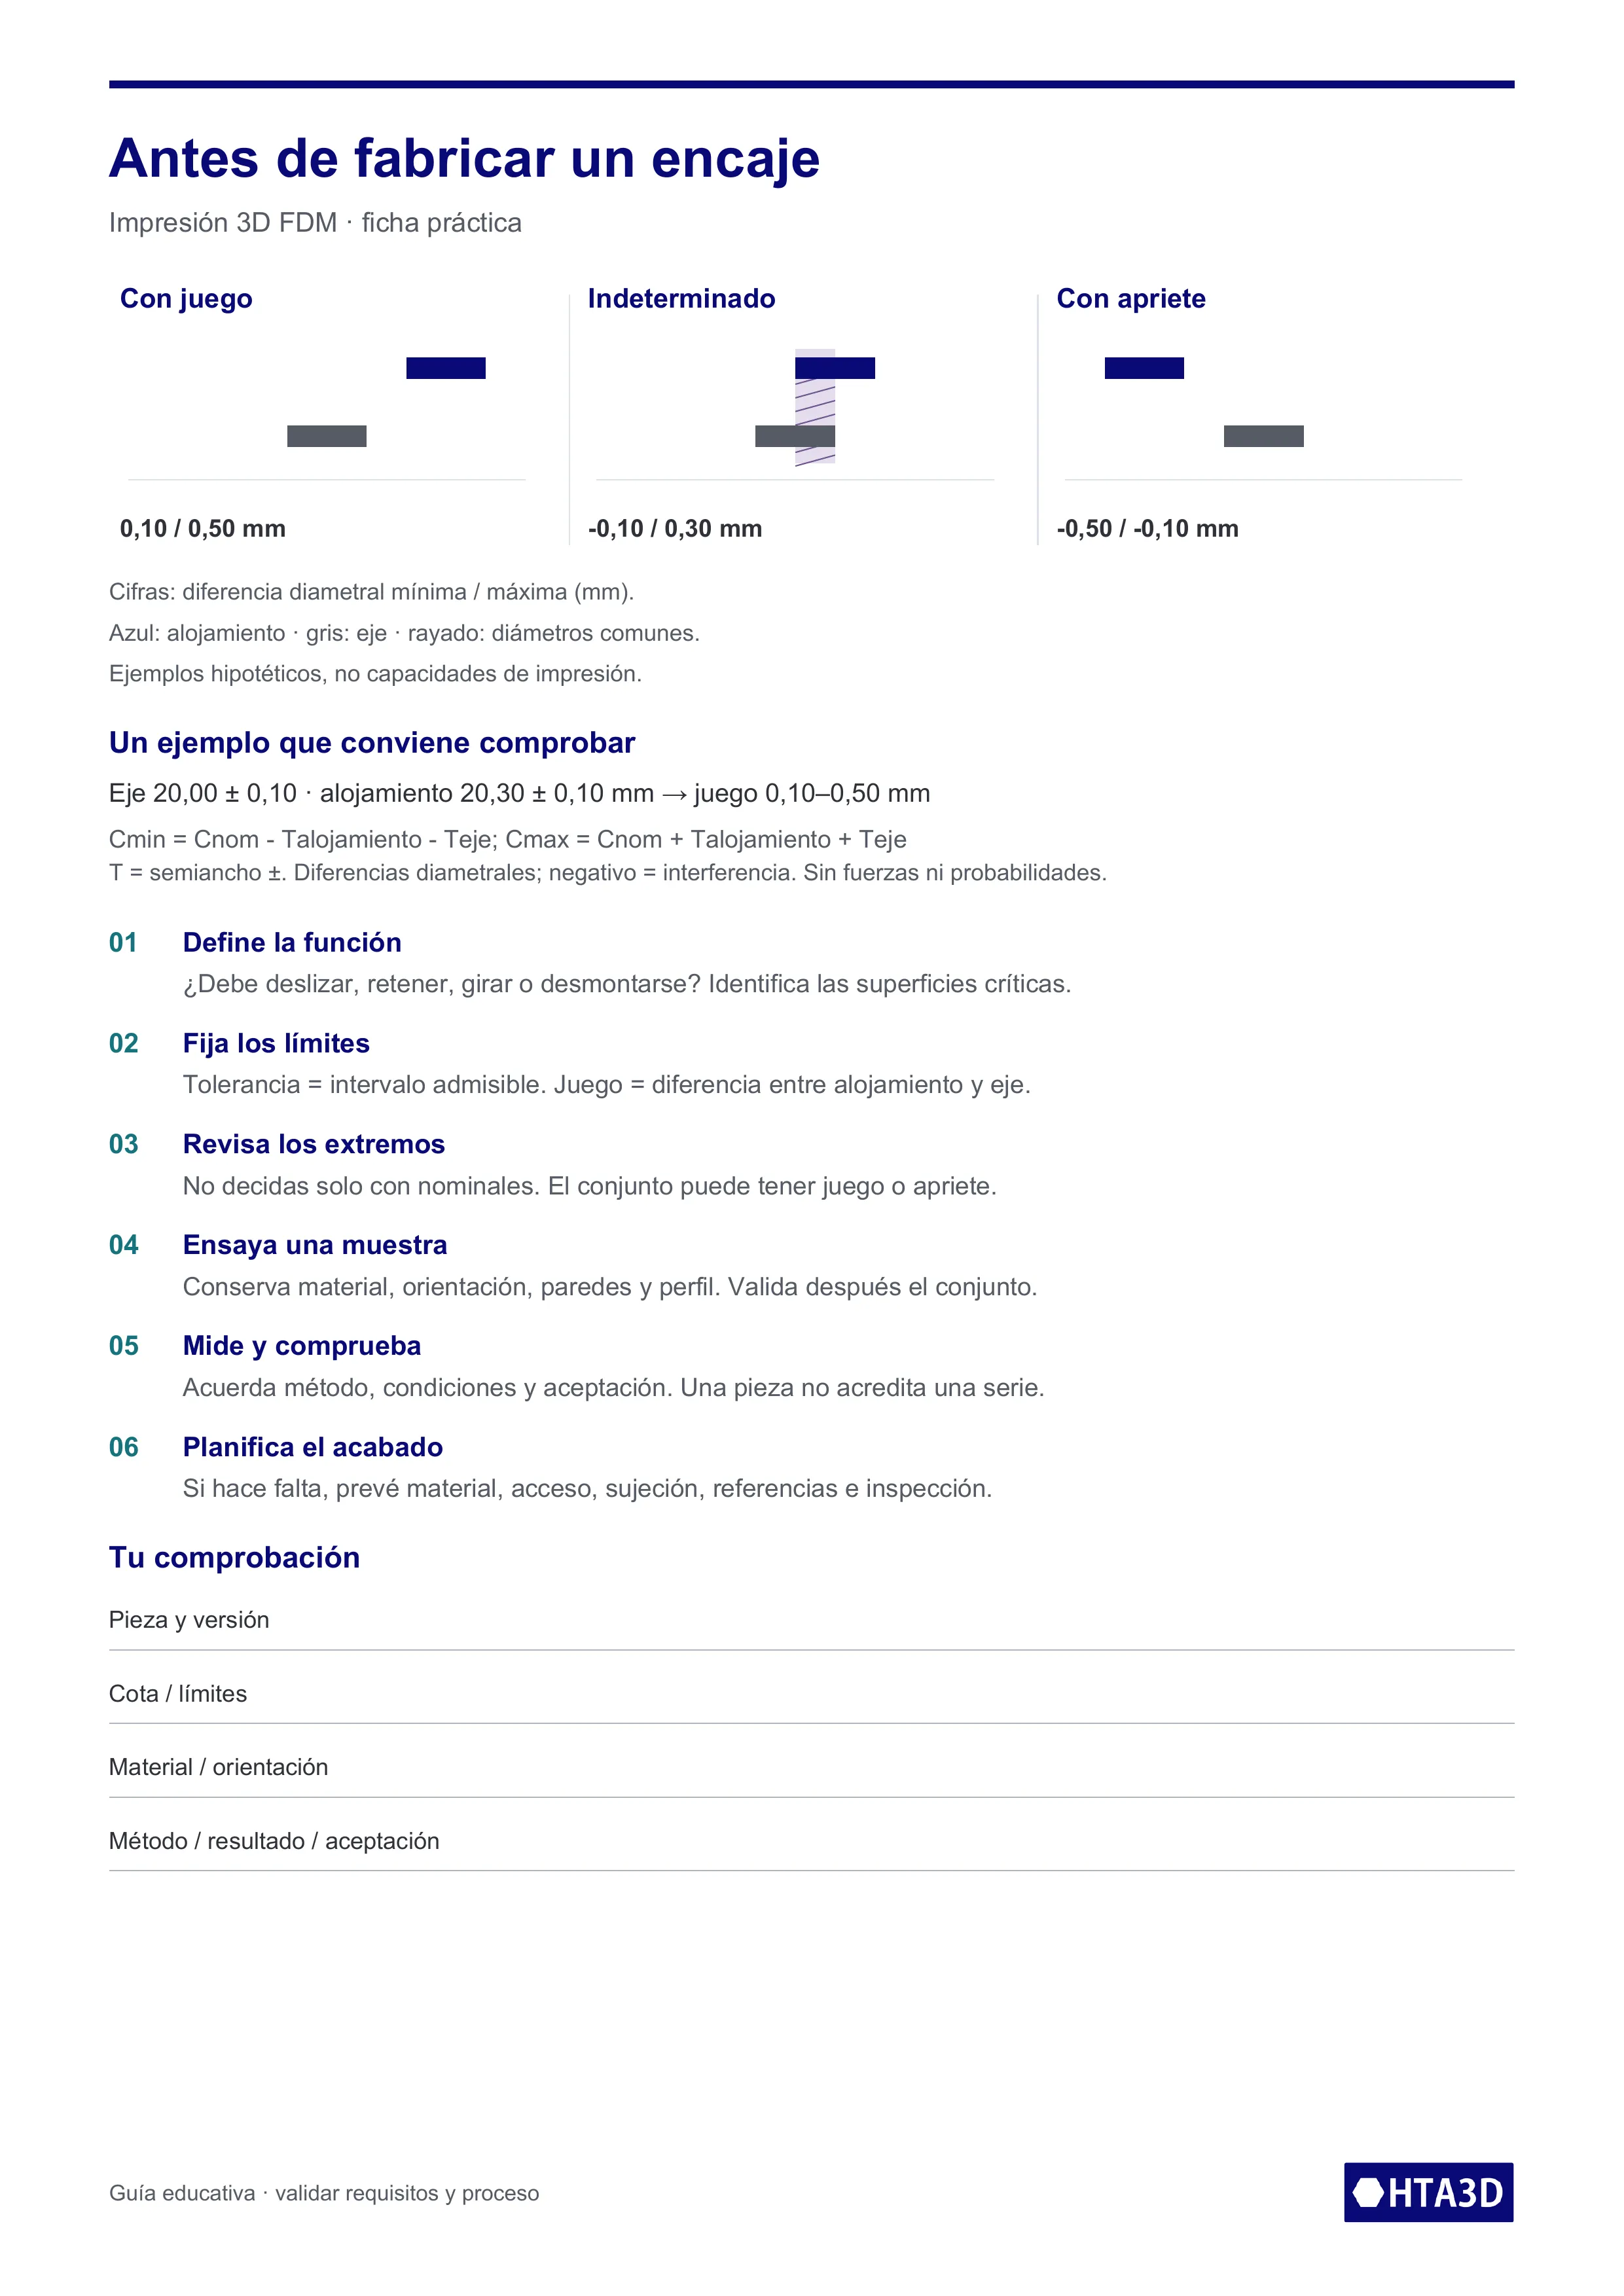
Con eje 20,00 ± 0,10 mm y alojamiento 20,30 ± 0,10 mm, el juego nominal es 0,30 mm. La combinación más ajustada enfrenta el agujero más pequeño con el eje más grande: 20,20 − 20,10 = 0,10 mm. La más holgada combina 20,40 − 19,90 = 0,50 mm.
Si el alojamiento pasa a 20,10 ± 0,10 mm, manteniendo el eje anterior, la diferencia puede ir de −0,10 a +0,30 mm. Ahora hay ajuste indeterminado, aunque el nominal todavía deje 0,10 mm de espacio. Los botones de la herramienta permiten comparar ambas situaciones y un ejemplo de apriete.
Estos son ejemplos hipotéticos. Las tolerancias introducidas son requisitos de diseño, no capacidades acreditadas de tu impresora. Antes de confiar en ellas hay que demostrar que el proceso y la medición pueden sostenerlas.
4. Diseña la zona funcional, no solo la forma exterior
Señala las superficies que apoyan, guían, giran o sujetan. En un soporte, quizá importe el diámetro del alojamiento y su posición respecto a los tornillos, mientras que una cara exterior admita más variación. Pedir la misma tolerancia estrecha en todas las cotas puede añadir trabajo sin mejorar la función.
La boquilla condiciona los detalles que pueden formarse con cordones de material. Sin embargo, una boquilla de 0,4 mm no convierte todas las dimensiones de la pieza en «±0,4 mm». La dimensión final combina trayectoria, extrusión, geometría y comportamiento del material.
Un pequeño chaflán de entrada puede facilitar la presentación de dos piezas; no corrige un diámetro incompatible. Comprueba también la curva exportada: una circunferencia que parecía suave en CAD puede llegar al laminador como un polígono. Revisa la malla antes de atribuir el resultado a la máquina.
La orientación cambia qué superficie estás fabricando
En un agujero con eje vertical, la circunferencia se forma en el plano de cada capa. En uno horizontal, su zona superior introduce voladizos, puentes o soportes. Conviene valorar el acabado de esa zona junto con la dirección de carga, el acceso y el resto de superficies importantes.
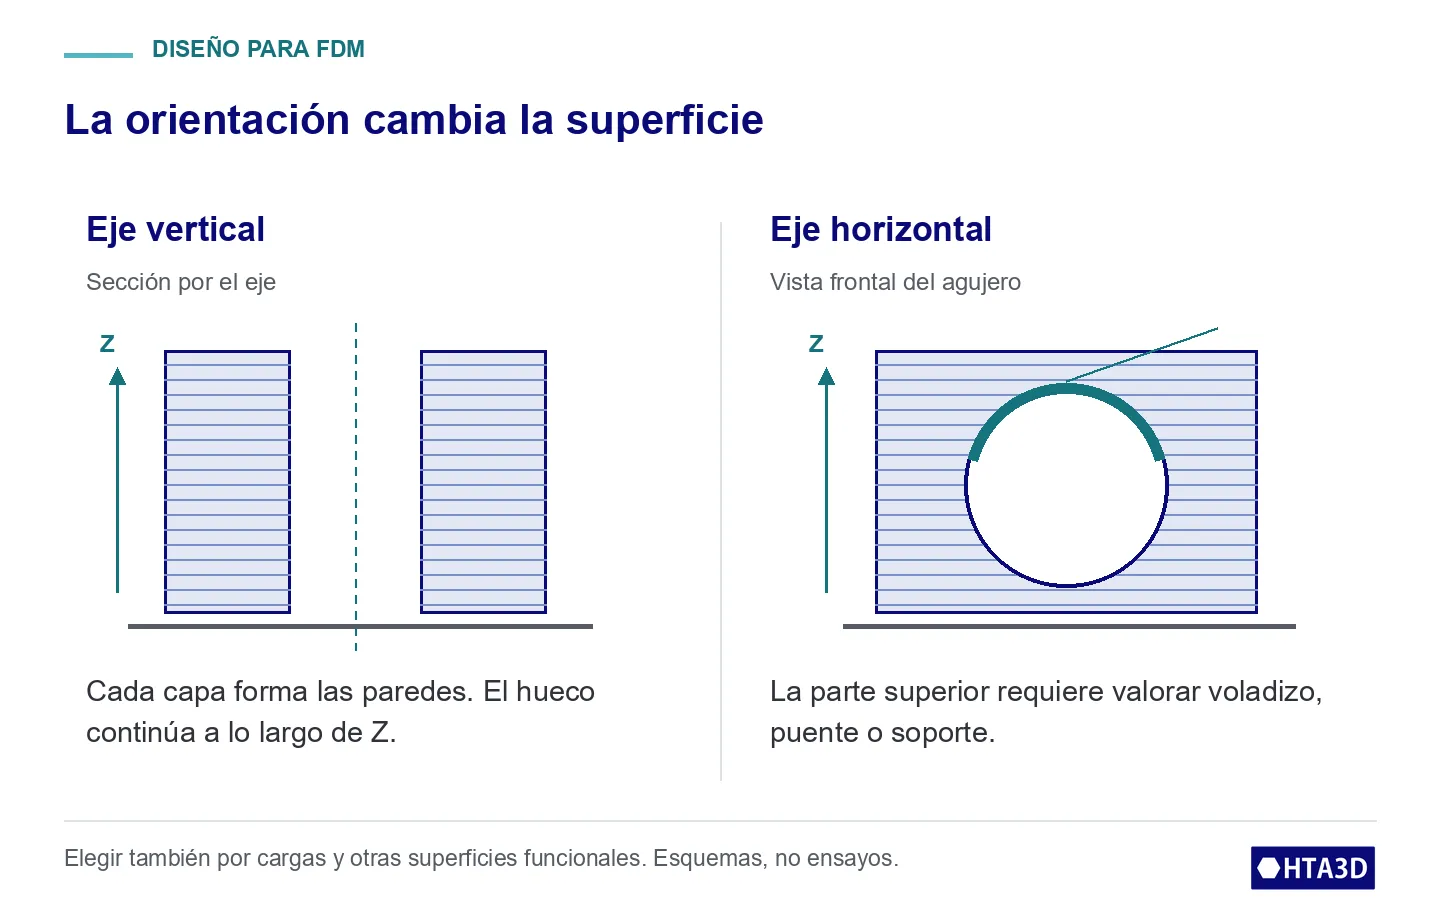
Un perfil de lágrima o una parte superior modificada puede ayudar en un paso de cable o un hueco de acceso. Un alojamiento que debe apoyar sobre un eje o un rodamiento exige conservar la geometría funcional prevista. Cambiar la forma para imprimir mejor requiere comprobar también qué ocurre al montar.
Deja material suficiente alrededor de las zonas que cargarán o recibirán un acabado. Los espesores, nervios y transiciones deben responder al uso de la pieza; rellenarla por completo no sustituye esa revisión.
5. Comprueba dónde aparece la diferencia de medida
La deformación térmica y la contracción dependen del material y del proceso, pero una pieza que no encaja no pide automáticamente un porcentaje de escala global. Distingue el tamaño exterior, los agujeros, la zona junto a la cama y las superficies apoyadas sobre soportes.
- Solo falla la entrada junto a la cama: observa si hay un reborde en la primera capa. La compensación de pie de elefante de PrusaSlicer actúa en esa capa. Comprueba primero su causa y prueba la corrección en tu perfil; no copies un valor fijo como solución universal.
- Un agujero se desvía y el contorno exterior resulta correcto: revisa esa geometría, su trayectoria y acabado antes de escalar toda la pieza. Una modificación global cambiará también distancias entre centros y otras cotas que quizá ya estaban bien.
- La extrusión es irregular: resuelve ese problema antes de buscar un ajuste dimensional. En la guía de atascos FDM encontrarás un orden de comprobación de alimentación y caudal.
Cambia una sola variable importante y vuelve a medir. No reduzcas el caudal únicamente para agrandar un agujero sin comprobar cómo afecta a las demás paredes y a la pieza.
6. Una muestra útil antes de imprimir toda la serie
Para una pieza grande, puedes ensayar una zona local que conserve el alojamiento, sus paredes y el modo de impresión previsto. Es una primera comprobación económica; si la pieza completa tendrá otra distribución de calor, deformación o carga, valida después el conjunto.
- Define el requisito: qué debe montar, si debe moverse o retenerse y qué intervalo dimensional o criterio funcional aceptas.
- Conserva las condiciones relevantes: material identificado, orientación, parámetros, soportes y espesor alrededor del encaje. Registra la versión del archivo y del perfil.
- Prepara la medición: deja estabilizar la pieza en las condiciones acordadas; retira soportes y rebabas que no formen parte de la superficie evaluada. Anota dónde y cómo medirás.
- Mide y prueba el montaje: comprueba distintas posiciones cuando necesites detectar ovalidad o conicidad. Para cotas exigentes, elige un método adecuado a la geometría y a la decisión; una lectura de calibre puede no ser suficiente.
- Comprueba varias piezas cuando la repetición importe: repetir una lectura de la misma muestra no equivale a conocer la variación de fabricación. La cantidad de muestras se decide según el requisito y el proceso.
- Revisa y valida: si no cumple, modifica la causa localizada. Conserva las medidas anteriores y confirma el cambio antes de extenderlo a un lote.
7. Cuándo prever un acabado después de imprimir
La impresión puede resolver la forma general y una operación posterior terminar un agujero crítico, por ejemplo mediante mandrinado o escariado. Es una estrategia que debe planificarse y validarse para el material, la geometría y los medios disponibles; no garantiza por sí sola una precisión determinada.
Si contemplas ese acabado, planifica el material que debe quedar, su continuidad alrededor del alojamiento, el acceso de la herramienta, cómo se sujetará la pieza y desde qué referencias se comprobará. La herramienta no debería encontrarse con una pared insuficiente o una zona que se deforma al sujetarla.
Pasar una broca no garantiza por sí solo diámetro, posición, concentricidad o acabado. Y una cota de centésimas escrita en un plano no se vuelve viable por añadir «mecanizar después»: hay que revisar todo el proceso, incluida su inspección.
El alcance de cualquier operación posterior debe acordarse con quien fabrique. En HTA3D podemos valorar tu archivo y requisitos mediante nuestros servicios de impresión, modelado o diseño; el mecanizado y una tolerancia concreta se incluirán únicamente si se confirman expresamente en el trabajo presupuestado.
8. Qué enviar para valorar una pieza que debe encajar
Además del archivo, adjunta un plano o croquis que identifique las cotas funcionales, sus límites y las referencias importantes. Explica con qué pieza debe montar, cómo se utiliza y qué comprobarás para aceptar el resultado. Indica cantidad, entorno, material si está definido y requisitos de acabado.
Antes de fabricar, revisemos lo que debe encajar
Si ya tienes el modelo, envíanos tu archivo y las cotas críticas para valorar su impresión. Cuando necesites adaptar la geometría, puedes consultar el servicio de modelado 3D; si falta definir la solución y su montaje, el servicio de diseño y desarrollo. El alcance y los criterios se acuerdan antes de fabricar.
Guarda esta ficha para tu próxima pieza
Usa la hoja como recordatorio y para anotar el requisito de tu encaje. Incluye la diferencia entre tolerancia y juego, las fórmulas del ejemplo y la comprobación previa a un lote.
Descargar ficha A4 (PDF)Ver ficha como imagen
Referencias técnicas y alcance de los ejemplos
JTEKT: tipos de ajuste; VIM de JCGM para precisión e incertidumbre de medida. Consultadas el 13/10/2026. Los ejemplos numéricos y dibujos son didácticos propios, no resultados de fabricación ni capacidades garantizadas. La herramienta analiza intervalos simétricos de tamaño; no aplica clases ISO ni calcula fuerzas, probabilidades o incertidumbre.
Productos Relacionados