La impresora empieza a hacer «tac, tac», sale cada vez menos material y, al sacar el filamento, aparece una zona mordida. Es tentador apretar el extrusor o subir la temperatura. Pero ese ruido no señala una única avería: puede haber demasiada resistencia antes del extrusor, dentro del hotend o incluso en la salida de la boquilla.
Para resolver un atasco en impresión 3D FDM, lo más útil es localizar cuándo empieza el fallo y cambiar una sola cosa cada vez. Esta guía te ayuda a decidir qué revisar primero, qué ajustes tienen sentido y cuándo merece la pena limpiar o sustituir una pieza.
Si el extrusor sigue mordiendo el filamento, detén la impresión. Deja que el equipo enfríe con la refrigeración del hotend funcionando según su procedimiento normal. Antes de desmontar o intervenir en conexiones, apágalo y sigue las instrucciones del fabricante. Para descargar, purgar o limpiar en caliente, utiliza el procedimiento específico de tu hotend.
1. La primera pista: ¿cuándo deja de salir material?
Anota qué ocurre justo antes del fallo. Una impresión que no llega a completar la primera capa pide una revisión distinta de otra que imprime bien durante media hora. La siguiente tabla sirve para elegir una primera comprobación; son pistas, no diagnósticos cerrados.
| Cuándo falla | Qué revisar primero |
|---|---|
| Desde la primera capa | Distancia a la cama, perfil de material, alimentación y posible obstrucción previa. |
| Tras un rato imprimiendo bien | Ventilación del disipador, ambiente del recinto y cambios en el arrastre de la bobina. |
| En zonas rápidas o con líneas anchas | Demanda de caudal y temperatura apropiada para ese filamento. |
| Después de muchos desplazamientos | Retracción y recorrido del filamento. No aumentes la retracción por probar. |
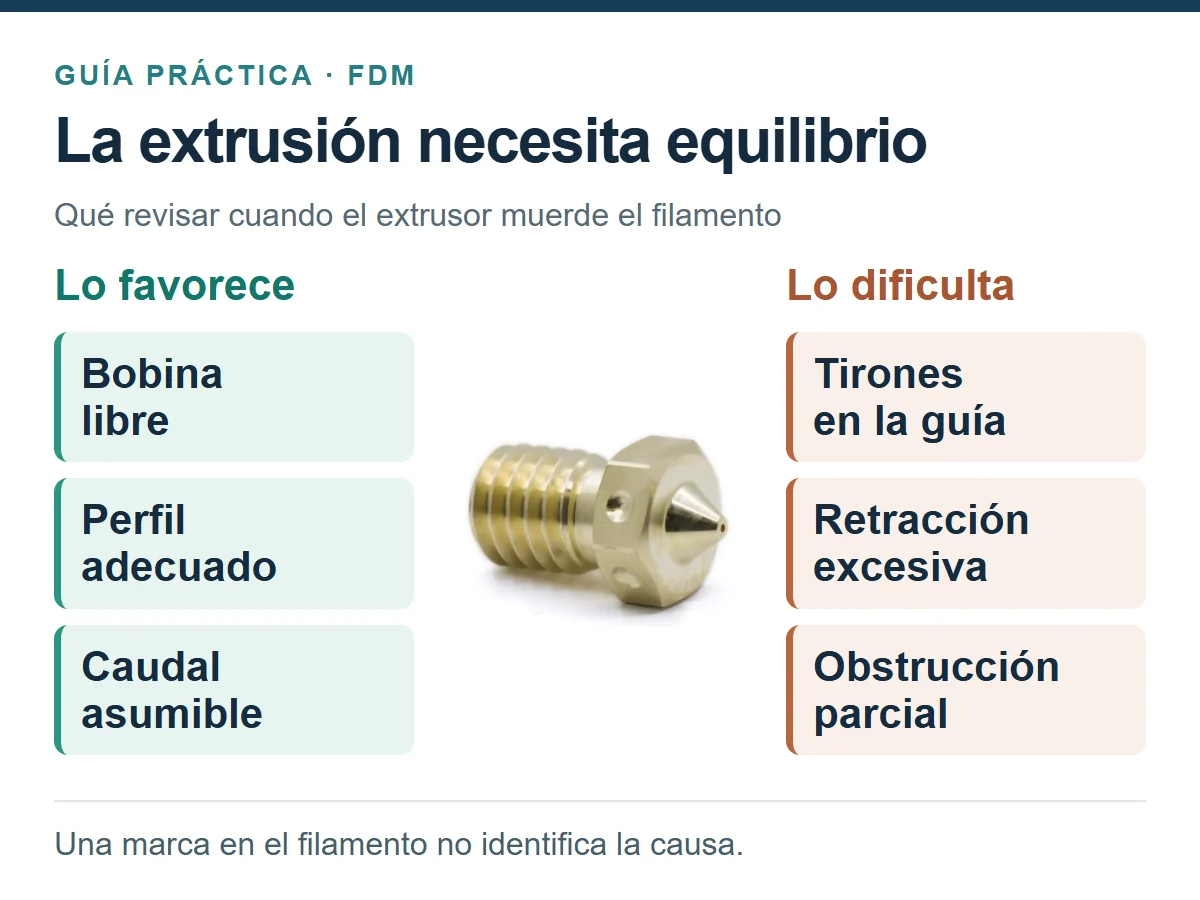
El filamento mordido muestra que el arrastre ha fallado; por sí solo no identifica la causa.
2. Empieza por el recorrido del filamento
Antes de desmontar la boquilla, comprueba si la bobina gira sin tirones, si el filamento queda atrapado bajo otra vuelta o si roza en una guía. Mira también los tubos: una curva demasiado cerrada, un extremo deformado o un racor que permite movimiento pueden complicar la alimentación.
Si el fallo aparece solo en la primera capa, revisa la distancia entre boquilla y cama. Una separación insuficiente dificulta la salida del material. Corrige la primera capa con el procedimiento de tu impresora; no intentes compensarla apretando más el extrusor.
Con el equipo preparado para la revisión, retira los restos de filamento de los engranajes de arrastre. Ajusta su presión siguiendo las indicaciones del extrusor: tanto una presión escasa como una excesiva pueden perjudicar la alimentación. Los materiales flexibles necesitan especial atención a este ajuste y al guiado.
Si encuentras un tubo dañado, sustituye la referencia adecuada para ese montaje. Por ejemplo, este tubo PTFE de 2 mm interiores y 4 mm exteriores se utiliza con filamento de 1,75 mm en montajes compatibles. Comprueba las medidas y la función del tubo en tu equipo; su presencia no convierte un hotend en apto para cualquier temperatura.
3. Distingue la refrigeración del hotend y la de la pieza
El ventilador que enfría el disipador del hotend y el que dirige aire a la pieza cumplen funciones distintas. Aumentar el ventilador de capa no resuelve necesariamente un problema en la zona fría del hotend.
Cuando el calor asciende más de lo previsto y el filamento se ablanda antes de llegar a la zona de fusión, puede aparecer un atasco por heat creep. Es una posibilidad que conviene revisar si el fallo llega después de un tiempo, especialmente al trabajar con PLA en un recinto caliente; el patrón temporal, por sí solo, no lo confirma.
Comprueba el funcionamiento del ventilador del disipador, la limpieza de sus aletas y que el conducto dirija el aire al lugar correcto. Si el problema empezó al cerrar el recinto, revisa las condiciones recomendadas para ese material. Mantén el comportamiento de refrigeración indicado para tu equipo también durante el enfriamiento.
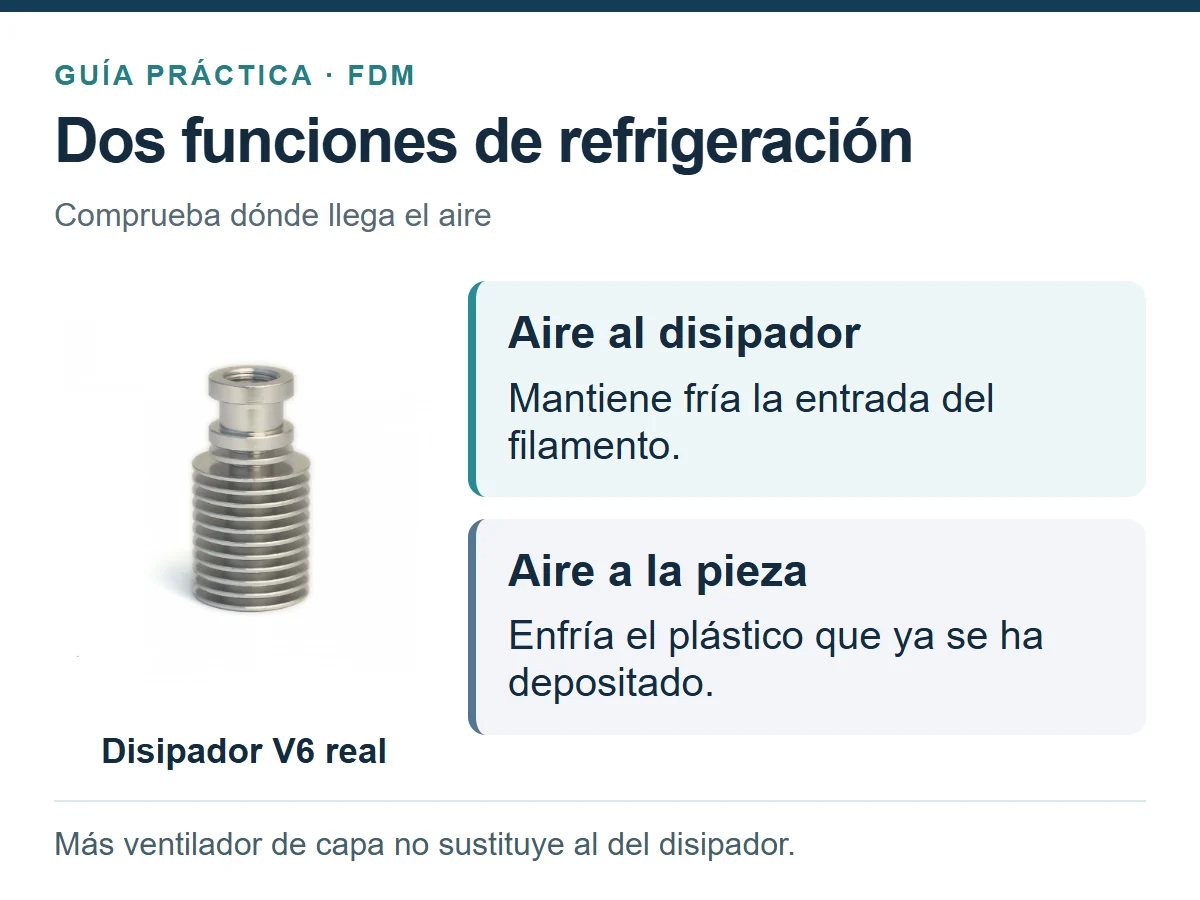
Fotografía de un disipador V6 del catálogo. La función depende del montaje y de dónde llega el aire.
4. Revisa el caudal que estás pidiendo al hotend
Si el extrusor salta en rellenos rápidos o al usar capas más altas, puede que le estés pidiendo al hotend fundir más plástico del que admite esa combinación de material, boquilla y temperatura. No hace falta que haya un tapón completo para que falte extrusión.
Para entenderlo, puedes estimar la demanda con caudal ≈ ancho de línea × altura de capa × velocidad. Con una línea de 0,45 mm, una capa de 0,20 mm y 60 mm/s, el resultado aproximado es 5,4 mm³/s. A 120 mm/s, con las otras medidas iguales, pasa a 10,8 mm³/s.
Esta cuenta es orientativa: el laminador calcula la geometría real de extrusión. Consulta su vista de caudal para localizar los tramos exigentes. Los valores del ejemplo no son la capacidad máxima de tu hotend.
Como primera prueba, reduce la demanda de extrusión. Revisa también la temperatura dentro del rango recomendado para el filamento y de los límites del equipo; aumentarla sin comprobar lo anterior puede crear otros problemas. Cuando la alimentación sea estable, calibra el caudal máximo para esa combinación y deja margen para una impresión fiable.
Calcula cómo cambia la demanda de caudal
Mueve los deslizadores y compara tu selección con el ejemplo del artículo. Cambia una variable cada vez para ver su efecto.
Referencia fija: 60 mm/s, línea de 0,45 mm y capa de 0,20 mm. Anchura de línea es la anchura de extrusión configurada, no el diámetro de la boquilla.
Caudal estimado: 1,05 mm³/s. 80,6% menos que el ejemplo inicial · ×0,19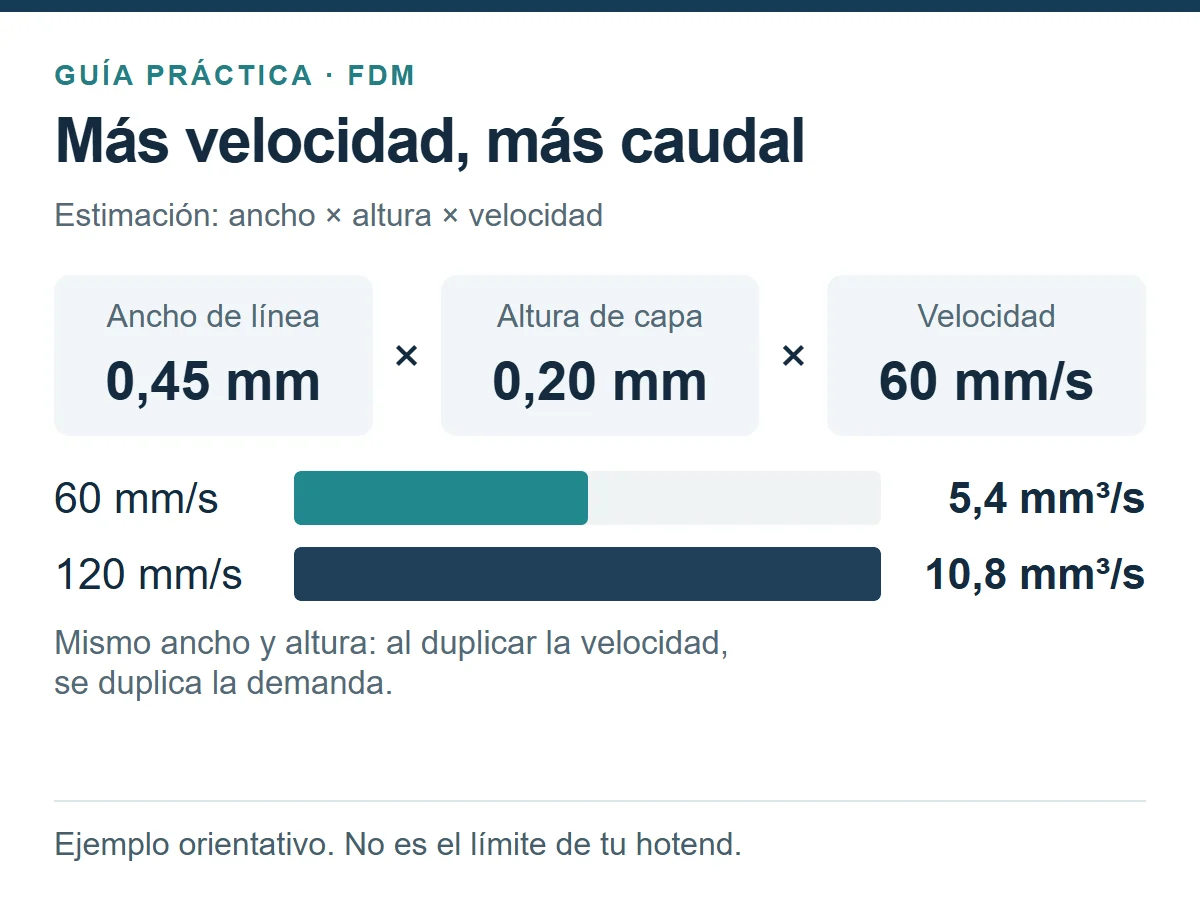
También aumenta el caudal si ensanchas las líneas o elevas la altura de capa.
Estimación didáctica: anchura × altura × velocidad. El caudal del archivo laminado puede diferir. Los intervalos de los controles no son ajustes recomendados ni indican la capacidad máxima de tu hotend; no todas las combinaciones son imprimibles con el mismo montaje.
Cómo calibrar el caudal máximo en OrcaSlicer
Haz esta prueba cuando el atasco esté resuelto y la alimentación sea estable. Selecciona tu impresora, boquilla y filamento, con la temperatura ya ajustada. El resultado corresponde a esa combinación.
- Abre Calibración → Velocidad volumétrica máxima (Max Volumetric Speed; el nombre puede variar con el idioma o la versión). El ensayo aumenta progresivamente la demanda de material.
- Define inicio, fin y paso. La guía oficial propone 5–20 mm³/s y un paso de 0,5 como punto de partida. Adapta el intervalo a tu montaje; no es una capacidad garantizada. Lamina e imprime la prueba.
- Localiza el último tramo limpio antes de los defectos. Si aparecen saltos persistentes o filamento mordido, detén la prueba. En la vista previa selecciona Flow/Caudal, sitúate en esa altura y consulta el caudal de la trayectoria correspondiente.
- Guarda un límite con margen en el perfil del filamento. OrcaSlicer recomienda reducir un 10–20 % el resultado, o más si hace falta. Con 12 mm³/s medidos, eso da 9,6–10,8 mm³/s como intervalo inicial de trabajo; no garantiza estabilidad en toda pieza.
- Compruébalo en una pieza representativa. Valida también zonas con retracciones. Si toda la prueba sale bien, has comprobado el intervalo ensayado; todavía no has encontrado su límite. Al terminar, crea un proyecto nuevo para salir del modo de calibración.
Dos ajustes distintos: el caudal máximo, en mm³/s, limita la demanda. El flow ratio o multiplicador ajusta la cantidad extruida. Reducir este último para ocultar falta de material puede empeorar el resultado.
Procedimiento adaptado de la guía oficial de OrcaSlicer. Compara los nombres y opciones con tu versión.
5. Ajusta la retracción con una referencia fiable
La retracción retira un poco de filamento para limitar el goteo durante los desplazamientos. Una distancia excesiva puede llevar material caliente hacia una zona donde no debería ablandarse y favorecer problemas de alimentación.
Empieza por el perfil recomendado para tu extrusor y hotend. Un valor válido en un sistema Bowden puede resultar excesivo en uno directo, y dos extrusores directos tampoco tienen por qué necesitar la misma distancia.
Si los fallos coinciden con zonas de muchas retracciones, comprueba que no has heredado un perfil de otra máquina. Ajusta un parámetro cada vez con una prueba corta. Busca un equilibrio entre hilos y alimentación estable; no persigas la ausencia total de hilos a costa de provocar atascos.
6. Cuándo limpiar la boquilla y cuándo cambiarla
Si la alimentación externa está bien y el fallo persiste a una demanda moderada, revisa una posible obstrucción parcial. Restos de un material anterior, suciedad o degradación del polímero pueden dificultar el paso. Que salga algo de plástico no descarta esta posibilidad.
Utiliza el procedimiento de limpieza de tu hotend. Un cold pull puede ser útil cuando el fabricante lo contempla y explica con qué material y temperaturas hacerlo. No fuerces la extracción en frío ni uses taladros o herramientas que puedan modificar el orificio. El desmontaje y apriete de la boquilla también dependen del sistema.
Si imprimes con fibras u otras cargas abrasivas, consulta la ficha del filamento para elegir el material de la boquilla y, cuando se especifique, su diámetro mínimo. Una boquilla de 0,6 mm no es una solución universal para todos los filamentos con carga. El desgaste por abrasión y una obstrucción son problemas distintos.
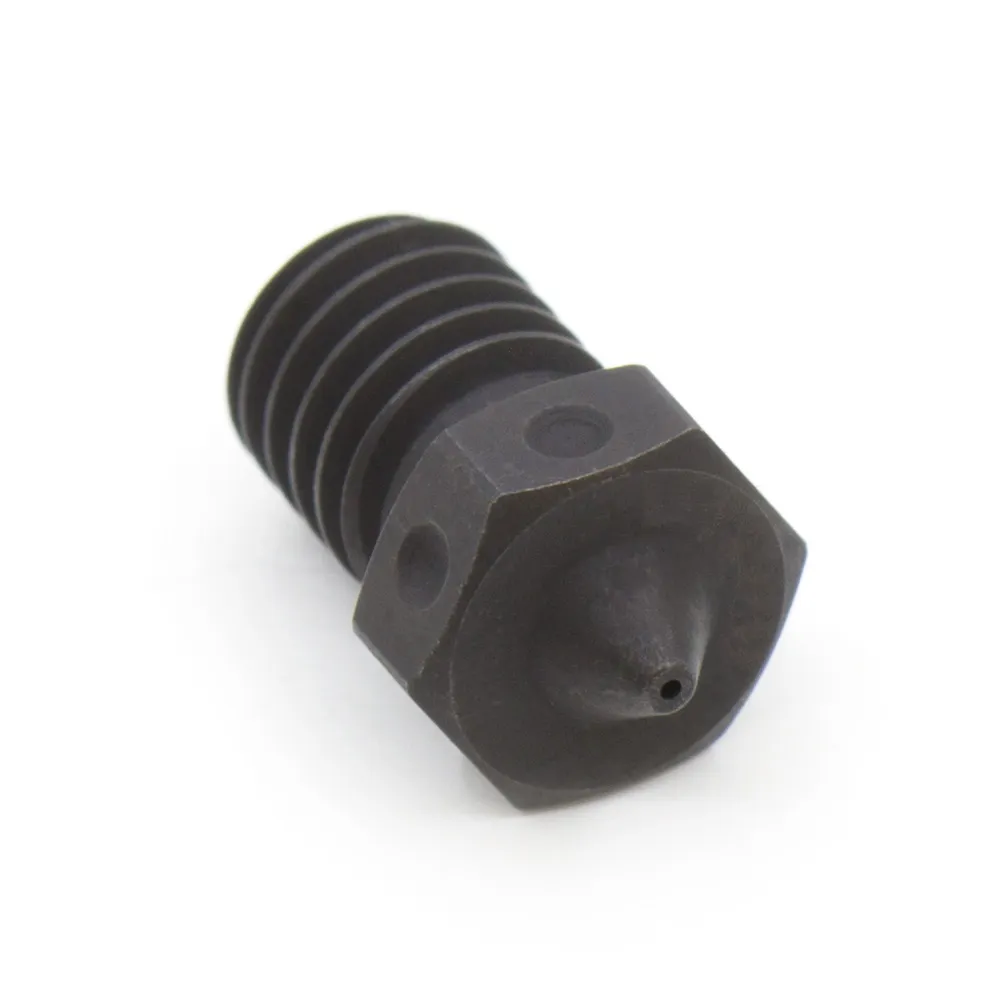
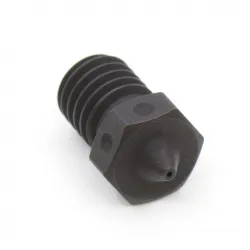
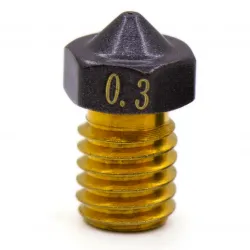
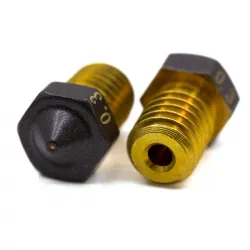
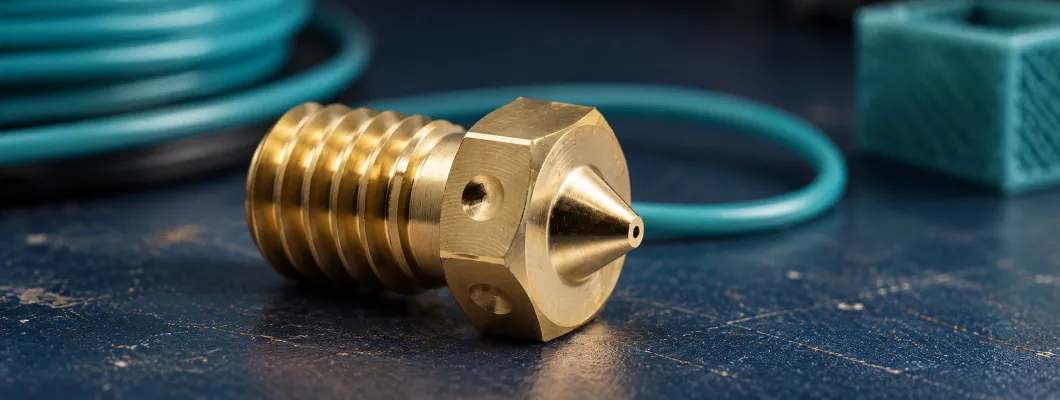
Ejemplo real de boquilla endurecida. El material, el diámetro y el montaje deben encajar con tu aplicación.
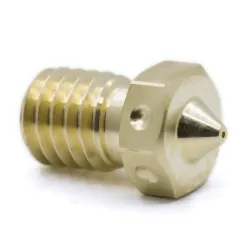
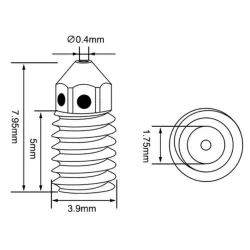
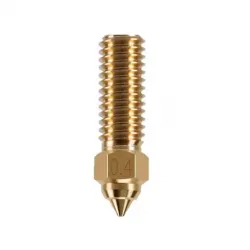
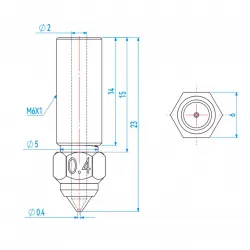
Para sustituirla, verifica el hotend exacto y la geometría de la boquilla, además del diámetro de salida. En el catálogo puedes consultar la Trianglelab V6 de latón de 0,4 mm y la Trianglelab V6 de acero endurecido A2 de 0,5 mm. Son referencias concretas para montajes compatibles con ese formato; elige según tu equipo y filamento. No sustituyas una pieza únicamente porque se parece a la original.
7. Antes de volver a una impresión larga
Primero, una prueba corta. Después de corregir la causa, descarga el filamento con el procedimiento del equipo y elimina el tramo mordido antes de volver a cargarlo. Revisa que los engranajes no conserven residuos. Haz una purga controlada y una impresión corta con el perfil corregido antes de repetir un trabajo de varias horas.
- La bobina gira y el recorrido del filamento no ofrece tirones.
- La primera capa permite que el material salga correctamente.
- La refrigeración del disipador funciona como indica el fabricante.
- La temperatura, la retracción y el caudal corresponden al montaje y al material.
- La alimentación es estable y el extrusor no sigue mordiendo el filamento.
Apunta qué has cambiado y cuándo dejó de fallar. Si vuelve a ocurrir, tendrás información útil para continuar el diagnóstico.
Preguntas frecuentes sobre atascos en FDM
¿Un «clic» significa que el extrusor está roto?
No. Puede estar intentando vencer una resistencia excesiva. Revisa el recorrido, la boquilla y los ajustes antes de decidir si existe una avería mecánica.
¿Subir la temperatura siempre desatasca la boquilla?
No. Puede ayudar si el material se estaba imprimiendo demasiado frío, pero no corrige una bobina frenada, una mala refrigeración o una pieza dañada. Respeta los límites del filamento y del equipo.
¿Debo comprar un extrusor más potente?
Primero identifica la causa. Más fuerza de arrastre no resuelve por sí sola una obstrucción o un problema térmico. Un cambio de extrusor exige comprobar el montaje, el motor, la electrónica y su configuración.
Si el atasco se repite, podemos ayudarte a localizarlo
Para aprovechar el servicio técnico y de asesoramiento de HTA3D, prepara el modelo de impresora y hotend, el material y la boquilla, el perfil utilizado y el momento del fallo. Una foto del filamento mordido y otra del montaje también ayudan.
Con esos datos podremos orientar la revisión y valorar qué ajuste o repuesto tiene sentido para tu caso.
Para profundizar en las pruebas de ajuste: calibración de caudal en la documentación de OrcaSlicer.
Guarda el resumen para tu próxima revisión
Esta hoja reúne el orden de diagnóstico. Los ajustes y procedimientos se explican en las secciones anteriores.
Ver o descargar el resumen PDF (A4) Guardar imagen A4
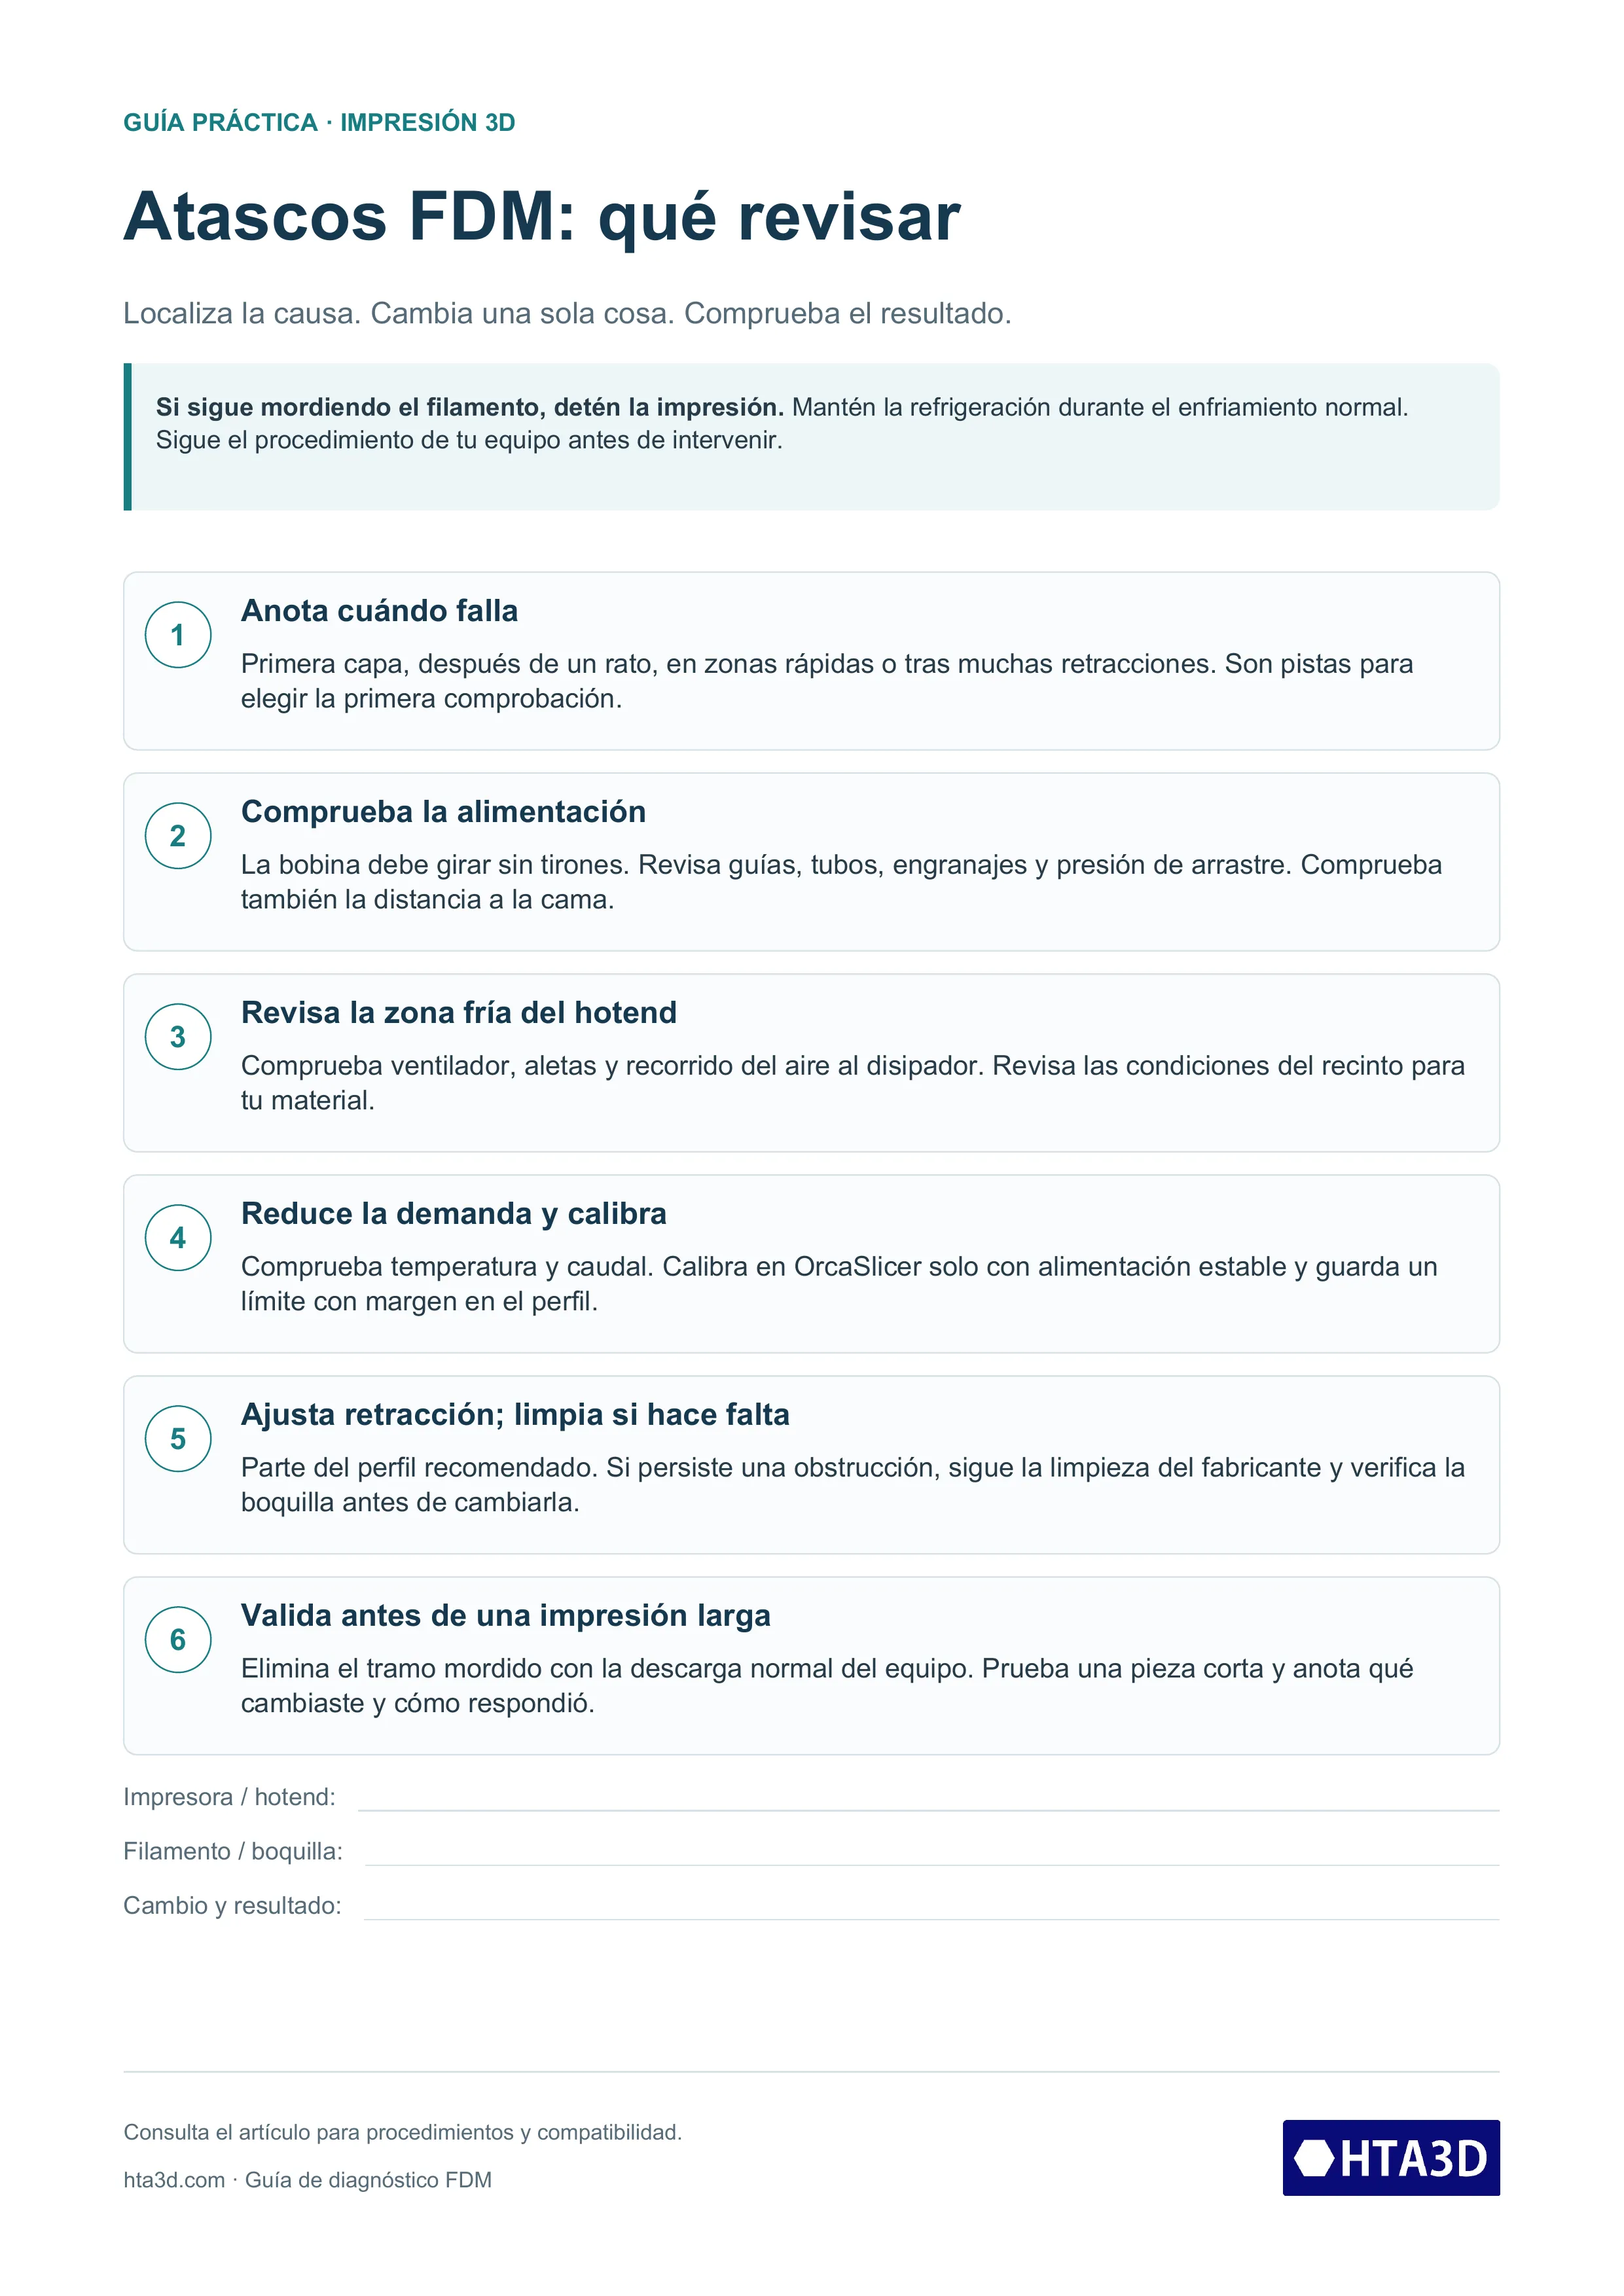
Pulsa la imagen para verla ampliada.
Resumen en texto
- Anota cuándo falla; esa pista decide qué revisar primero.
- Comprueba bobina, guías, engranajes y primera capa.
- Revisa el aire al disipador y el ambiente del recinto.
- Reduce la demanda; calibra el caudal solo con alimentación estable.
- Usa la retracción recomendada y el procedimiento de limpieza del fabricante.
- Elimina el tramo mordido, prueba una pieza corta y anota el resultado.
Productos Relacionados