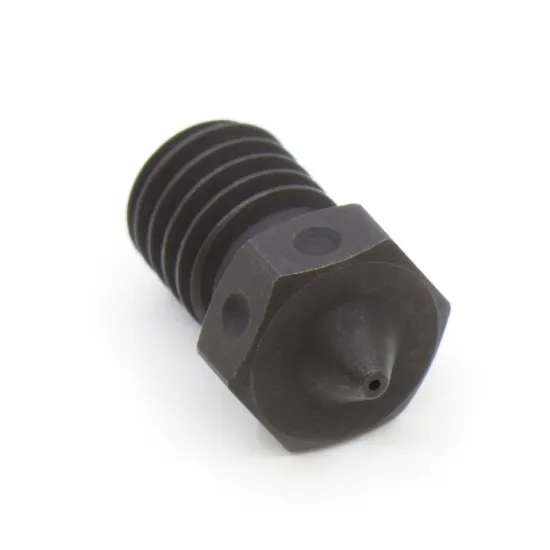
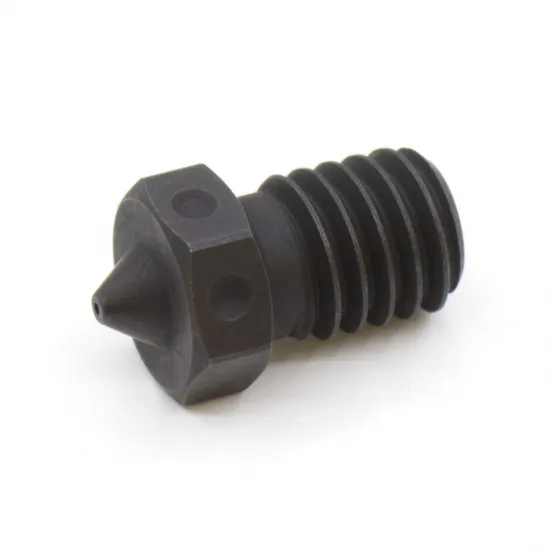
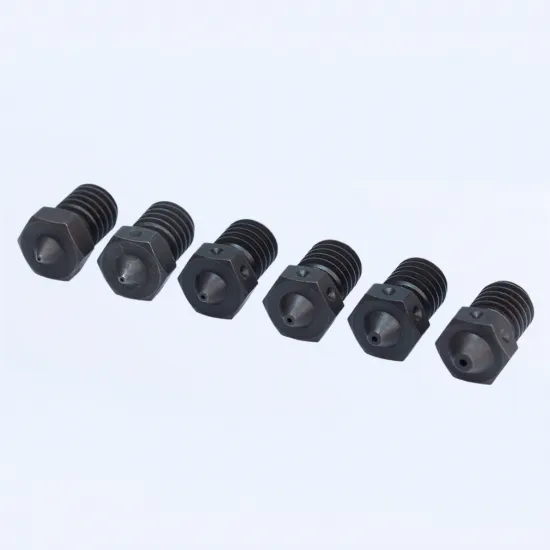


- Stock: 56
- Modelo: Nozzle-1.75 hardened steel-0.5

Modelo:

Clon V6 0.1
Clon V6 0.25
Clon V6 0.3

Clon V6 0.35

Clon V6 0.4

Clon V6 0.5

Clon V6 0.6

Clon V6 0.8

TV6 0.3

TV6 0.4

TV6 0.5

Endurecido 0.4

Endurecido 0.5
Endurecido 0.6

Cobre plateado 0.4

Cobre plateado 0.6

Cobre plateado y punta acero endurecido 0.4

Cobre plateado y punta acero endurecido 0.6mm
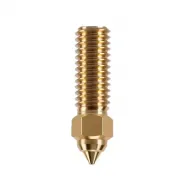
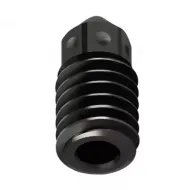
Boquilla Trianglelab V6 de 0,5 mm fabricada en acero para herramientas A2 endurecido, con dureza declarada de HRC 62. Ofrece resistencia al desgaste para filamentos de 1,75 mm con fibra de carbono, pigmentos fosforescentes, madera, metal u otras cargas abrasivas.
La salida de 0,5 mm es una opción intermedia especialmente útil cuando se busca conservar más detalle que con 0,6 mm, pero se desea una línea más ancha y algo más de margen frente a partículas que con una boquilla de 0,4 mm. El fabricante del filamento debe confirmar siempre que 0,5 mm es suficiente para su carga concreta.
Características técnicas
| Característica | Valor |
|---|---|
| Marca y familia | Trianglelab A2 Hardened Steel V6 |
| Material | Acero A2 endurecido |
| Dureza declarada | HRC 62 |
| Diámetro de salida | 0,5 mm |
| Filamento | 1,75 mm |
| Rosca nominal | M6 × 1 |
| Longitud nominal V6 | 12,5 mm |
| Llave | 7 mm |
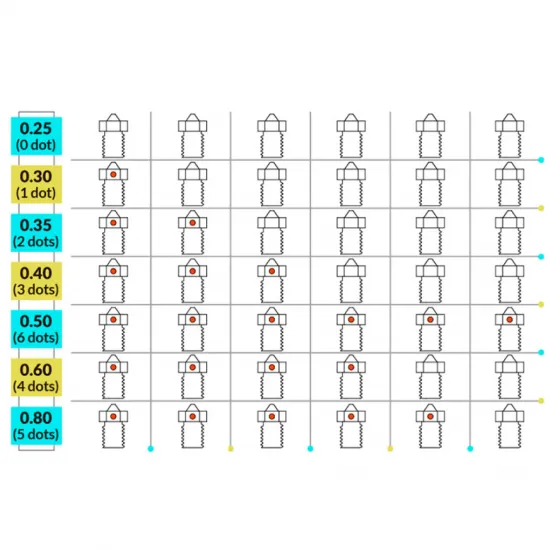
| Identificación | 6 puntos en el hexágono |
| Contenido | 1 boquilla |
El acabado oscuro o ligeramente desigual es consecuencia del tratamiento térmico y químico. Trianglelab indica que las variaciones de tono y un posible residuo superficial leve son normales.
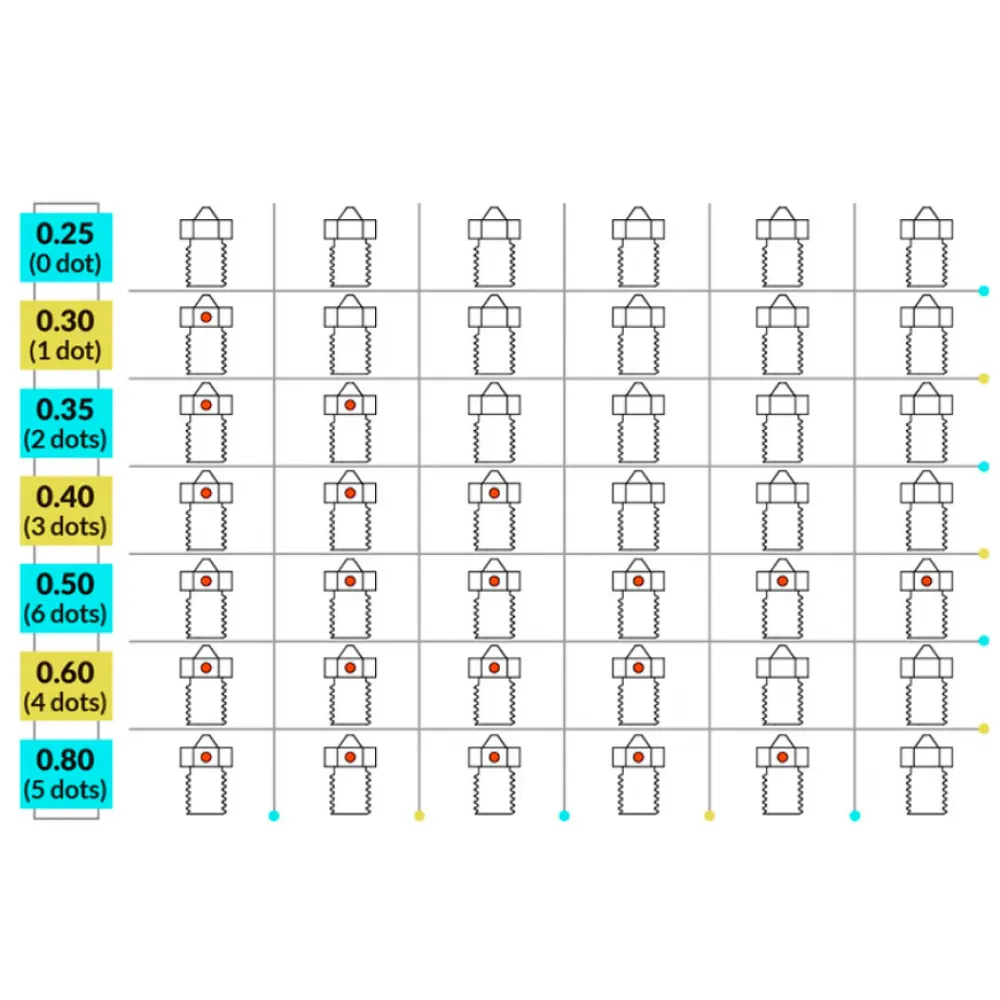
Comparativa de diámetros
| Diámetro | Puntos | Elección orientativa |
|---|---|---|
| 0,4 mm | 3 | Más detalle; mayor sensibilidad relativa a cargas gruesas. |
| 0,5 mm — este producto | 6 | Equilibrio entre detalle, línea más ancha y materiales cargados. |
| 0,6 mm | 4 | Menor sensibilidad relativa a partículas y capas más anchas; más demanda de fusión. |
Compatibilidad
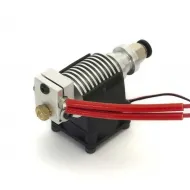
Diseñada para hotsides V6 de 1,75 mm con rosca M6 × 1, longitud y sellado equivalentes. Trianglelab declara compatibilidad con V6, Lite6 y Titan Aero. En impresoras Prusa u otras máquinas, confirma que el hotend instalado sigue utilizando boquilla V6 estándar; una modificación, adaptador o revisión propietaria puede cambiar la compatibilidad.
Puede instalarse en el hotend V6 All Metal para filamento de 1,75 mm o en un bloque V6 Trianglelab de Brass para sensores de 3 mm cuando garganta, bloque y resto del montaje sean compatibles.
Instalación correcta
- Descarga el filamento y protege manos y cableado frente al calor.
- Enrosca sin forzar. La boquilla debe cerrar contra el heatbreak dentro del bloque, no contra la cara exterior del bloque.
- Sujeta el bloque y realiza el apriete en caliente. Como procedimiento de referencia V6, E3D indica calentar unos 20 °C por encima de la temperatura de uso, esperar cerca de un minuto y apretar a 2 N·m con llave de 7 mm. Respeta cualquier instrucción más específica o límite inferior del hotend instalado.
- Deja una pequeña separación entre el hexágono y el bloque y comprueba posibles fugas tras el primer ciclo térmico.
Puedes utilizar la llave fija de 6 y 7 mm para la boquilla y la llave múltiple para sujetar el bloque calefactor. Un par excesivo puede dañar o partir la boquilla o la garganta.
Laminador, firmware y calibración
- Crea o selecciona un perfil de 0,5 mm y vuelve a laminar. No reutilices directamente el G-code generado para 0,4 o 0,6 mm.
- Ajusta anchura de línea, altura de capa, velocidad y caudal máximo. La salida mayor permite líneas más anchas, pero el límite de fusión continúa dependiendo del hotend.
- El acero conduce menos calor que el Brass. Si aparece falta de extrusión, ensaya una temperatura moderadamente superior o menos velocidad dentro de los límites seguros, sin aplicar una compensación fija.
- Marlin y RepRapFirmware suelen depender del perfil del laminador para el diámetro; no requieren una recompilación universal por esta sustitución.
- En Klipper, establece
nozzle_diameter: 0.5en[extruder], ejecutaRESTARTy utiliza el perfil correcto.
Temperatura y mantenimiento
El límite térmico seguro es el menor de todos los componentes del hotside. La mención del fabricante a PEEK o PEI no garantiza que el bloque, sensor, calentador, heatbreak, cableado, firmware o impresora puedan trabajar con esos materiales.
Para mantenimiento interno, utiliza filamento de limpieza y tirones templados o fríos. Para residuos exteriores puede emplearse cuidadosamente un cepillo de Brass. Evita agujas de diámetro dudoso, cepillos de acero, llama directa y aprietes repetidos en frío.