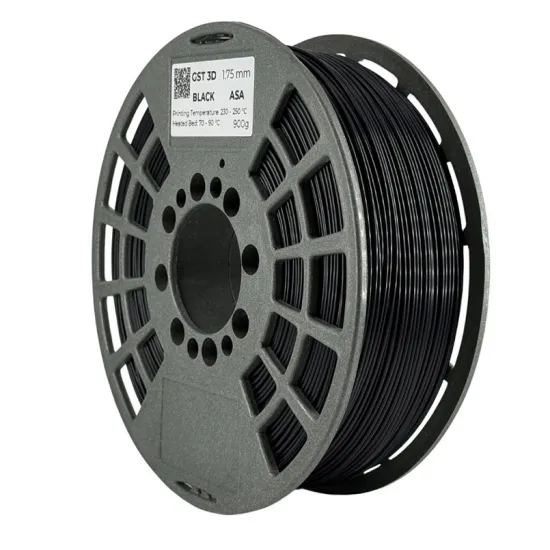
- Stock: Sin Stock
- Modelo: ASA-GST3D

GST3D ASA de 1,75 mm es un filamento técnico para fabricar piezas funcionales y componentes destinados al exterior. El ASA comparte muchas cualidades del ABS, pero destaca por su mejor comportamiento frente a la radiación UV y la intemperie, por lo que resulta apropiado para soportes, carcasas, señalización, utillaje y prototipos expuestos al sol o a cambios ambientales.
Se suministra en bobina de 900 g y puede elegirse en Blanco o Negro. Su acabado mate ayuda a conseguir piezas sobrias y profesionales, aunque el resultado final dependerá de la temperatura, la altura de capa y la calibración de la impresora.
Características principales
- Material: ASA (acrilonitrilo estireno acrilato).
- Diámetro nominal: 1,75 mm.
- Peso neto: 900 g.
- Colores disponibles: Blanco y Negro.
- Buena elección para piezas funcionales y aplicaciones exteriores no críticas.
- Mayor resistencia a radiación UV e intemperie que el ABS convencional.
- Acabado mate y aspecto técnico.
- Requiere cama caliente y se beneficia claramente de una cámara cerrada.
Parámetros de impresión de esta bobina
| Ajuste | Punto de partida | Cómo ajustarlo |
|---|---|---|
| Temperatura de boquilla | 230-250 °C | Realiza una torre de temperatura dentro del rango indicado en la bobina |
| Temperatura de cama | 70-90 °C | Las piezas grandes suelen necesitar el extremo alto y una superficie bien preparada |
| Cámara | Recomendada | Reduce corrientes de aire y cambios bruscos de temperatura |
| Ventilador de capa | Bajo o apagado al inicio | Auméntalo solo si lo necesitan los puentes o pequeños detalles |
| Velocidad | Calibrar | Depende del caudal real del hotend, la boquilla y la geometría |
Estos valores son puntos de partida impresos en la bobina, no un perfil universal. No copies automáticamente temperaturas, velocidades o ventilación de otro ASA: pequeñas diferencias de formulación, máquina, superficie y entorno pueden cambiar el ajuste adecuado.
Cómo conseguir una impresión estable
- Limpia y nivela la superficie y ajusta correctamente la primera capa.
- Precalienta la cama y, si existe, la cámara antes de una pieza grande.
- Empieza dentro del rango de la etiqueta y calibra temperatura y flujo.
- Evita corrientes de aire; añade brim cuando la geometría tenga poca superficie de apoyo o esquinas propensas a levantarse.
- Mantén baja la ventilación de capa y súbela solo cuando el detalle o los puentes lo exijan.
- Deja enfriar la pieza de forma gradual antes de abrir la cámara o retirarla.
Marlin, Klipper y RepRapFirmware no necesitan seleccionar un código de material para ASA: las temperaturas, ventilación, velocidades y retracciones se definen principalmente en el laminador. Mantén activas las protecciones térmicas y no eleves los límites del firmware por encima de lo que admiten el hotend, el sensor, la cama, el cableado y los conectores instalados.
Compatibilidad con impresoras 3D
Es compatible de forma condicionada con impresoras FFF/FDM de 1,75 mm que puedan mantener con seguridad las temperaturas indicadas y dispongan de una superficie adecuada. Una cámara cerrada mejora el control térmico, especialmente en piezas grandes.
Puede utilizarse con configuraciones adecuadas de HTA3D HPRO cerrada, Bambu Lab P1S y X1, Creality K1, K1C y K1 Max, impresoras QIDI cerradas, Voron 2.4 y Voron Trident. Son ejemplos técnicos, no una lista de homologación: comprueba siempre los límites del hotend, la cama y la superficie concreta.
En máquinas abiertas como Creality Ender-3 y CR-10, Prusa i3/MK3/MK4 o Bambu Lab A1, las piezas pequeñas pueden ser viables con una preparación cuidadosa, pero no son la recomendación directa para trabajos grandes. Si añades un cerramiento, verifica que electrónica, fuente, motores y piezas internas puedan trabajar en ese entorno.
Adhesión a la cama
El ASA puede contraerse al enfriar. Una superficie limpia, la primera capa correcta y la estabilidad térmica son tan importantes como la temperatura. Cuando necesites una ayuda de adhesión, puedes utilizar 3DLAC en aerosol o 3DLAC Plus, respetando las instrucciones del adhesivo y de la superficie.
Deja enfriar la cama antes de retirar la pieza y no fuerces una lámina de PEI en caliente. Una capa intermedia también puede ayudar a evitar una adhesión excesiva en determinadas superficies.
Es para ti si
- Necesitas carcasas, soportes, señalización o piezas funcionales para exterior.
- Buscas más resistencia ambiental y térmica que con PLA.
- Dispones de cama caliente, control de corrientes de aire y, preferiblemente, cámara cerrada.
- Puedes dedicar una primera impresión a calibrar el perfil.
No es para ti si
- Quieres un material tan sencillo de imprimir como PLA y sin controlar el ambiente.
- Tu hotend o cama no alcanzan de forma segura las temperaturas indicadas.
- Necesitas una pieza flexible.
- La aplicación exige certificación alimentaria, médica, ignífuga, eléctrica, estructural o de automoción.
Conservación y seguridad
Guarda la bobina cerrada con desecante y protegida de humedad y calor. Si aparecen chasquidos, burbujas, hilos inusuales o una superficie irregular, comprueba el estado del material antes de compensarlo con más temperatura o retracción.
Imprime en un espacio con ventilación o extracción adecuada. Una cámara cerrada estabiliza la temperatura, pero no sustituye la renovación del aire. La resistencia UV propia del ASA tampoco convierte automáticamente una pieza impresa en apta para cargas críticas o exposición indefinida: diseño, orientación de capas, espesor, pigmento y condiciones reales siguen siendo determinantes.
Otros filamentos ASA
Si buscas otros colores, formatos o especificaciones documentadas, puedes comparar con el ASA de WINKLE y el ASA de Sakata 3D. Cada formulación necesita su propio perfil.
Contenido: 1 bobina de filamento GST3D ASA de 1,75 mm y 900 g, en el color seleccionado.