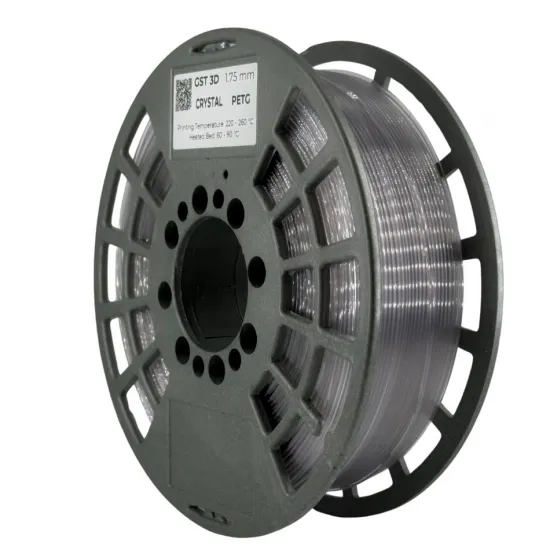
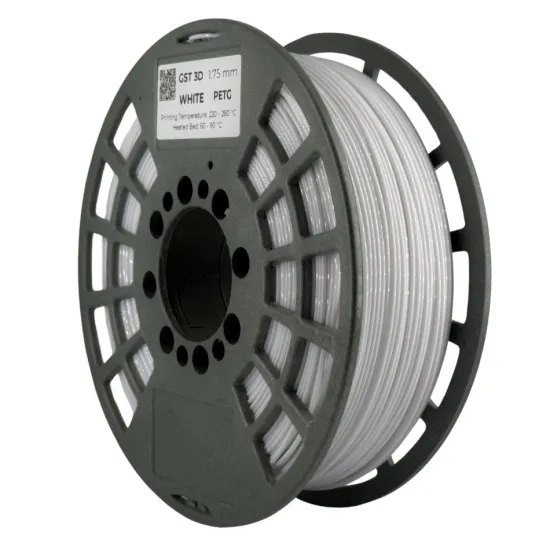
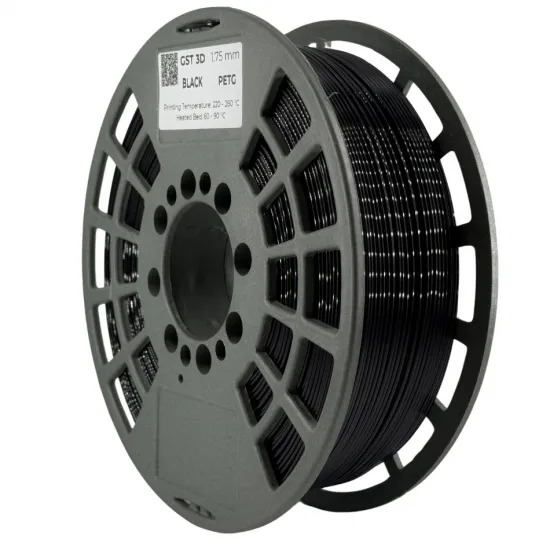


- Stock: 10
- Modelo: PETG GST3D

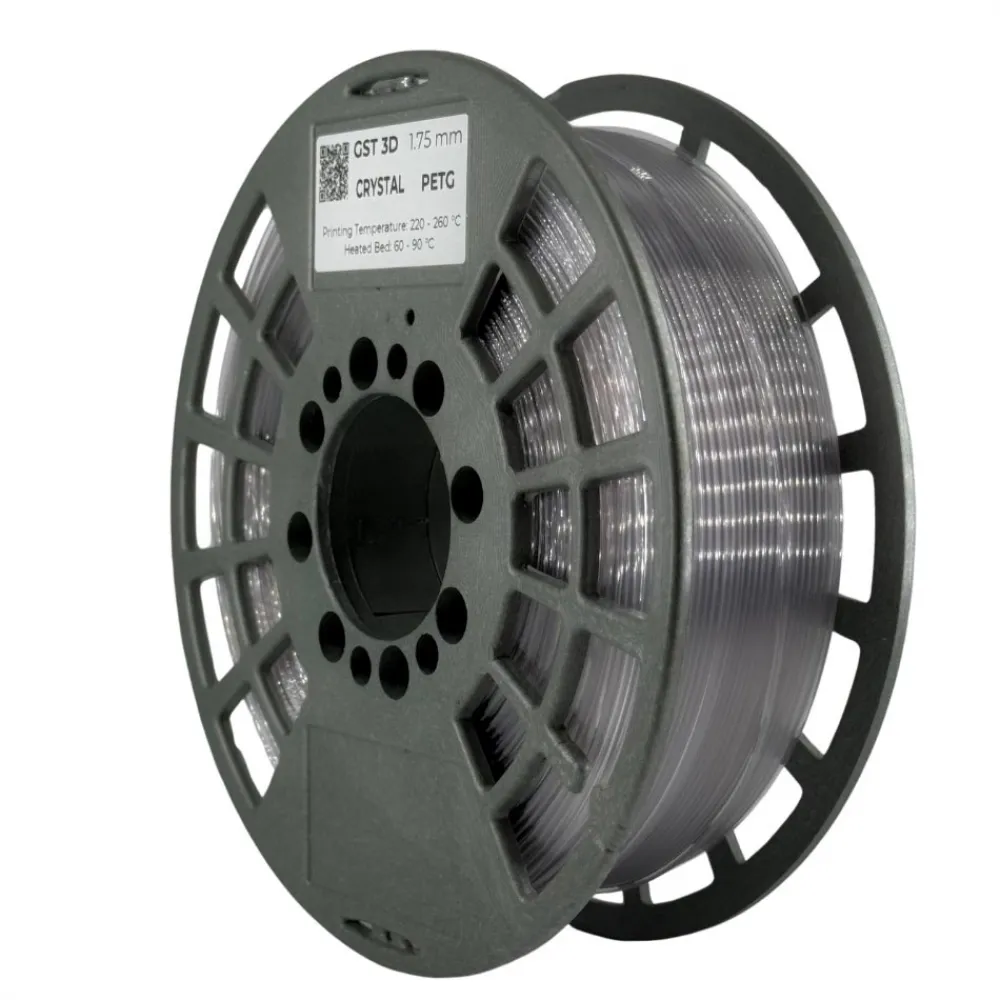
El PETG GST3D de 1,75 mm es un filamento de uso general pensado para piezas funcionales, carcasas, soportes, útiles y prototipos que necesitan más tenacidad y unión entre capas que una pieza típica de PLA. Se suministra en bobina de 1 kg y puede elegirse en blanco, negro o cristal.
Su acabado es ligeramente brillante y presenta poca tendencia a deformarse cuando la primera capa y la temperatura están bien ajustadas. No obstante, como cualquier PETG, necesita un perfil propio: copiar directamente los parámetros del PLA suele producir hilos, exceso de adhesión o una superficie irregular.
Características principales
- Material: PETG, tereftalato de polietileno modificado con glicol.
- Diámetro: 1,75 mm con tolerancia declarada de ±0,02 mm.
- Peso neto: 1 kg.
- Densidad aproximada declarada: 1,27 g/cm³.
- Acabado ligeramente brillante y buena adhesión entre capas.
- Colores disponibles: blanco, negro y cristal.
- Bobina envasada al vacío.
Parámetros de impresión iniciales
Estos valores son un punto de partida. La etiqueta de la bobina recibida y las pruebas realizadas en la impresora concreta deben tener prioridad.
| Ajuste | Punto de partida recomendado |
|---|---|
| Boquilla | 230-240 °C |
| Cama caliente | 70-80 °C |
| Ventilador de capa | 30-50 %; ajustar según voladizos y unión entre capas |
| Boquilla recomendada | 0,4 mm o mayor |
GST3D publica rangos de trabajo más amplios en algunas fichas y etiquetas. Comienza dentro de los valores anteriores, imprime una torre de temperatura y modifica el perfil en pequeños pasos. Una temperatura excesiva suele aumentar el stringing; una temperatura demasiado baja puede reducir el caudal y la unión entre capas.
Impresión rápida: importa el caudal, no solo los mm/s
El fabricante presenta este PETG como apto para velocidades elevadas, pero la cifra de velocidad lineal no garantiza por sí sola un resultado. El límite real depende del caudal volumétrico que pueda fundir el hotend, además del diámetro de boquilla, altura y anchura de capa, temperatura, refrigeración y geometría.
Para aumentar la productividad, calibra primero temperatura y caudal, sube la velocidad progresivamente y vigila pérdida de brillo, falta de material o peor adhesión entre capas. Una pared exterior puede requerir bastante menos velocidad que un relleno, incluso dentro de la misma pieza.
Adhesión a la cama
- Limpia la superficie y ajusta una primera capa uniforme, sin aplastar el PETG en exceso.
- En PEI liso, vidrio u otras superficies donde pueda adherirse demasiado, una película fina de adhesivo también puede actuar como capa de separación.
- Espera a que la cama se enfríe antes de retirar la pieza.
- Para una aplicación controlada puedes utilizar 3DLAC Plus o 3DLAC Stick, siempre siguiendo las indicaciones de la superficie de impresión.
Humedad, retracción y acabado
Conserva la bobina cerrada con desecante cuando no se utilice. Si aparecen crepitaciones, burbujas, superficie áspera o stringing que antes no existía, la humedad puede ser la causa; seca el material con un método adecuado para PETG y vuelve a calibrar antes de aumentar la retracción.
La retracción depende especialmente de si la impresora utiliza extrusión directa o Bowden. Ajusta distancia y velocidad mediante una prueba corta: una retracción excesiva puede generar atascos, mientras que elevarla no corrige un filamento húmedo.
Color cristal y transparencia
La opción cristal es translúcida y permite obtener piezas que transmiten o difunden luz, pero una impresión FDM normal no queda ópticamente transparente. El grosor de pared, el relleno, la orientación, el caudal y las líneas de capa influyen mucho en el resultado.
Si buscas más colores translúcidos, consulta el PETG Krystal WINKLE. Para una gama más amplia de PETG convencional y formatos de 300 g o 1 kg, puedes comparar con el PETG WINKLE estándar.
Compatibilidad
Puede utilizarse en impresoras FDM/FFF para filamento de 1,75 mm con cama caliente y hotend capaz de mantener la temperatura necesaria. Esto abarca configuraciones habituales de HTA3D HPRO, Creality Ender 3, Prusa MK3/MK4, Bambu Lab A1/P1/X1 y Voron, siempre que la máquina concreta, la superficie y el perfil estén preparados para PETG.
En alimentadores cerrados o multimaterial, comprueba además las dimensiones de la bobina, el recorrido del filamento y las limitaciones del sistema. La compatibilidad de diámetro no sustituye esa comprobación.
Es para ti si
- Buscas un PETG de 1,75 mm para piezas funcionales y uso general.
- Quieres una bobina de 1 kg en blanco, negro o cristal.
- Tu impresora dispone de cama caliente y puedes calibrar un perfil PETG.
No es para ti si
- Necesitas transparencia óptica real o una superficie completamente libre de líneas de capa.
- Buscas un material flexible, reforzado con fibra o con certificación específica.
- La pieza tendrá una función estructural, alimentaria, médica, eléctrica o de seguridad sin ensayos propios y documentación aplicable.