

- Stock: 7
- Modelo: 95AFoamy-Recreus

Modelo:

78A - 600g

95A - 750g
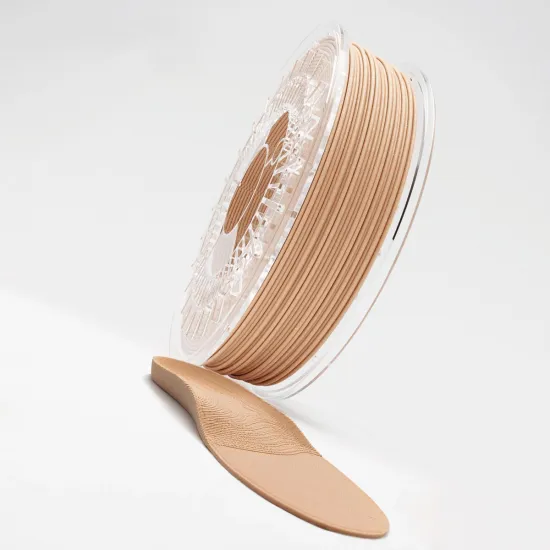
Recreus Filaflex 95A Foamy es un filamento flexible TPU de 1,75 mm, fabricado en España, que incorpora tecnología de espumación dinámica. Al activarse con la temperatura, el material se expande durante la extrusión y permite obtener piezas elásticas más ligeras, de tacto suave y acabado mate.
Su diferencia frente a un TPU 95A convencional es que el perfil de impresión permite variar conjuntamente la densidad, firmeza, anchura de línea y tonalidad. Recreus anuncia una dureza ajustable desde su designación comercial 95A hacia aproximadamente 70A y una expansión de 1,4 a 1,6 veces al trabajar alrededor de 245-250 °C con un flujo del 60-70 %. Son resultados dependientes de la impresora, la geometría y la calibración, no valores idénticos en cualquier pieza.
Cómo funciona la espumación dinámica
El agente espumante se activa dentro del hotend. Más temperatura y menos flujo suelen aumentar la expansión; al mismo tiempo, el color se vuelve más claro. Con menos activación, la pieza conserva un tono más intenso, mayor densidad y un comportamiento más próximo al TPU compacto.
- Más espumación: menor peso y densidad, tacto más blando, tono más claro y mayor expansión de la línea.
- Menos espumación: pieza más compacta y firme, tono más intenso y dimensiones más cercanas a un TPU convencional.
- A 100 % de flujo: Recreus mide una anchura extruida aproximadamente un 37,5 % mayor que el diámetro de boquilla; con una boquilla de 0,4 mm puede acercarse a 0,55 mm.
- Rendimiento: el fabricante anuncia hasta un 30-40 % más de piezas por bobina y hasta un 30 % más de velocidad. La mejora real depende del grado de expansión, el diseño y el límite volumétrico utilizado.
Datos del material
| Propiedad | Valor | Referencia |
|---|---|---|
| Material | TPU flexible con agente espumante | Recreus |
| Dureza comercial ajustable | 95A hacia aproximadamente 70A según espumación | Denominación y guía del fabricante |
| Densidad del filamento sin espumar | 1,120 g/cm³ | ISO 1183 |
| Resistencia a tracción | 45 MPa | DIN 53504-S2 |
| Elongación a rotura | 650 % | DIN 53504-S2 |
| Reblandecimiento Vicat | 113 °C, método A, 10 N | ISO 306 |
| Formato | 1,75 mm - bobina de 750 g | Producto HTA3D |
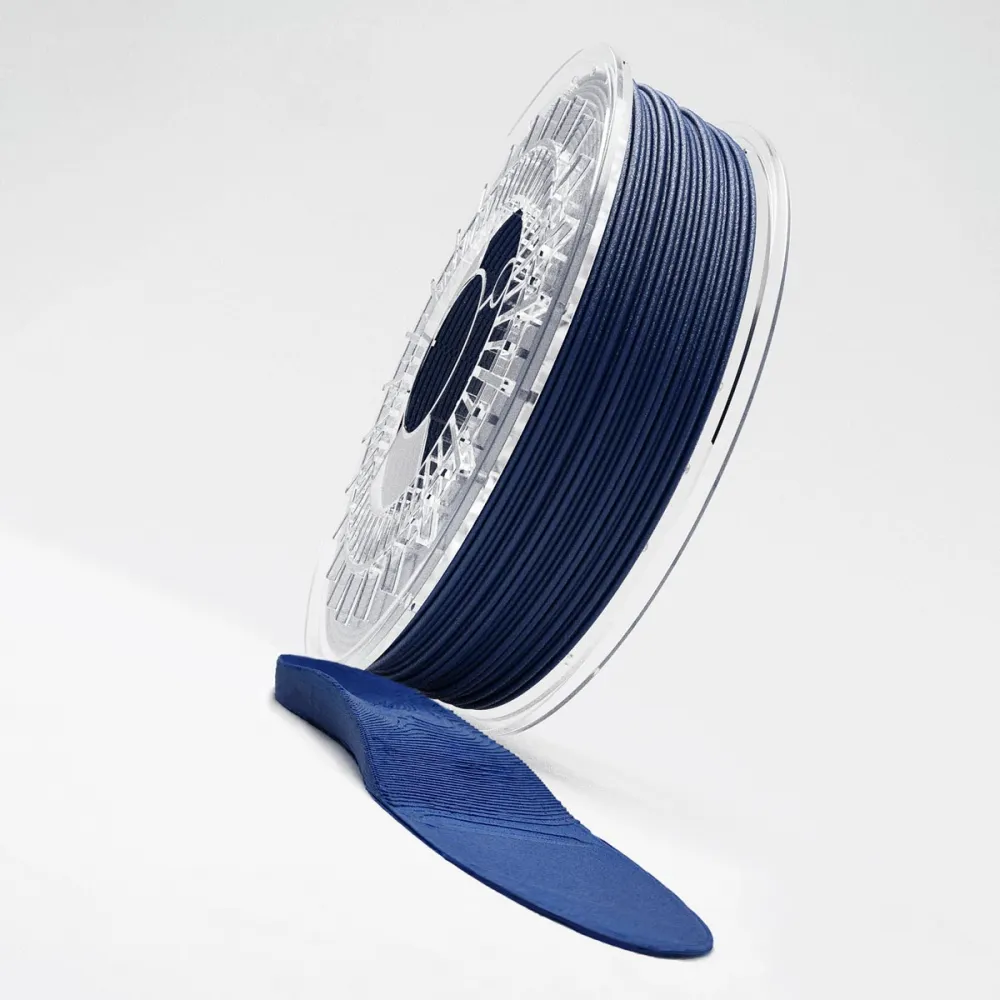
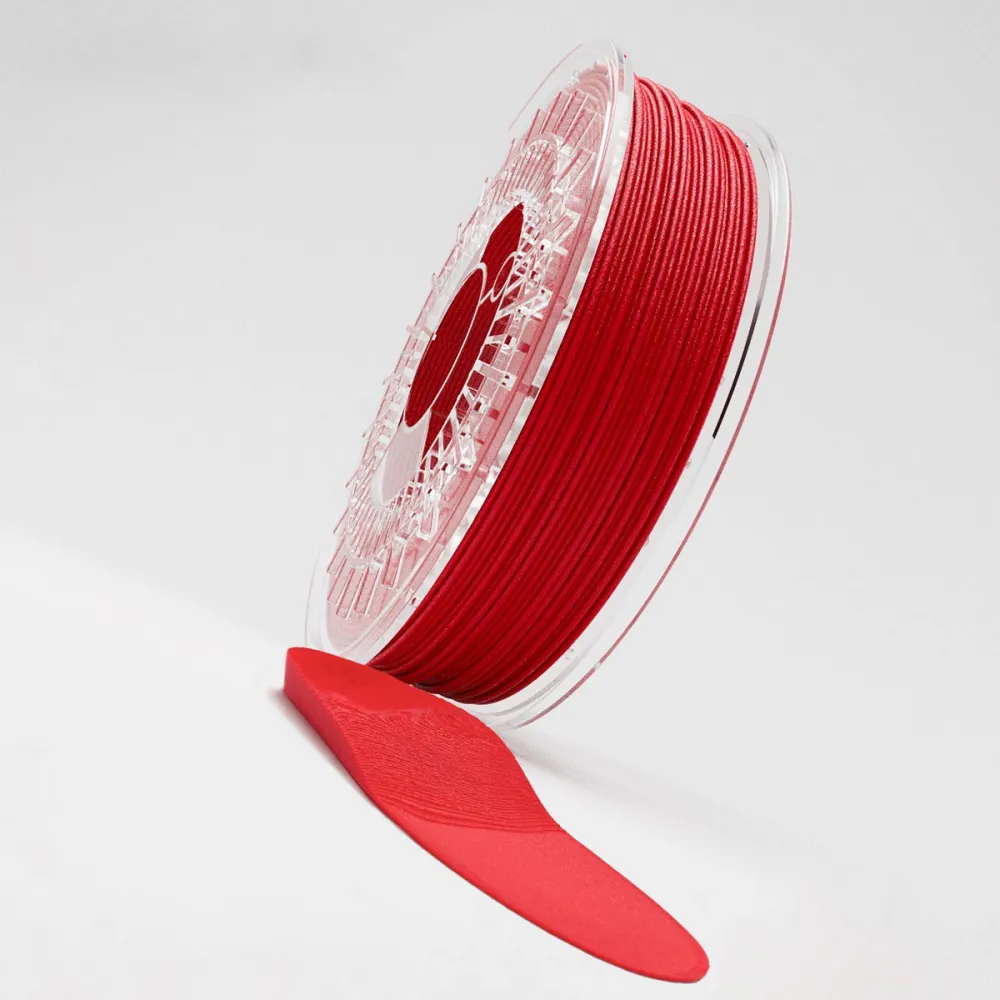
| Colores disponibles | Natural, Negro, Rojo, Nude y Azul/Denim | Opciones actuales |
La indicación 95A es la designación comercial de un material cuya firmeza se modifica mediante la espumación, no una tolerancia garantizada para cualquier pieza. También influyen los espesores, la orientación, los perímetros, el relleno y la geometría. Los valores de tracción, elongación y Vicat corresponden al material sin espumar y tampoco son una garantía directa de una pieza impresa ni una temperatura universal de servicio.
Parámetros oficiales de partida
Recreus propone secar el material a 55 °C durante al menos una hora y comenzar con un flujo del 73 %. Esta tabla integra la expansión medida a flujo completo y el límite volumétrico inicial para cada boquilla.
| Boquilla | Capa | Línea a flujo 100 % | Flujo inicial | Caudal volumétrico | Temperatura |
|---|---|---|---|---|---|
| 0,4 mm | 0,20 mm | 0,55 mm | 73 % | 5,0 mm³/s | 248 °C |
| 0,6 mm | 0,30 mm | 0,825 mm | 73 % | 11,3 mm³/s | 248 °C |
| 0,8 mm | 0,40 mm | 1,10 mm | 73 % | 20,0 mm³/s | 250 °C |
| 1,0 mm | 0,50 mm | 1,375 mm | 73 % | 31,3 mm³/s | 252 °C |
A 73 % de flujo, la guía calcula aproximadamente 22,7 mm/s para perímetro exterior, 34,1 mm/s para interiores, 45,5 mm/s en relleno, 27,3 mm/s en tapas y 13,6 mm/s en primera capa. Es preferible limitar el caudal volumétrico en el laminador en lugar de copiar una velocidad lineal sin considerar anchura y altura de capa.
Cama, ventilación y retracción
- Cama: temperatura ambiente para piezas pequeñas; 50-55 °C como referencia para piezas grandes.
- Ventilador: 0 % en primera capa y normalmente durante la impresión; hasta 50 % cuando una capa dura menos de 15 segundos.
- Retracción oficial: 2,5-6,0 mm a 75 mm/s y Z-hop de 0,2 mm. Es un rango de partida, no una obligación: empieza por el extremo bajo y reduce distancia o velocidad si el filamento se comprime o se dobla.
- Desplazamientos: Recreus propone 200-500 mm/s para reducir hilos, pero solo debe utilizarse una velocidad que la impresora pueda ejecutar de forma segura y fiable.
Calibración de expansión paso a paso
- Seca la bobina y carga el filamento con el recorrido lo más corto y confinado posible.
- Empieza con la fila de tu boquilla, flujo 73 % y una pieza pequeña de una sola pared.
- Mide la anchura real de extrusión y comprueba que el tono sea uniforme.
- Si buscas menos peso, reduce el flujo en pasos de 5 % hasta un mínimo orientativo de 60 %. Si hace falta más activación, reduce además el caudal volumétrico un 10-15 %.
- Si la expansión es excesiva, baja temperatura o aumenta ligeramente el flujo. Si es insuficiente, sube temperatura, baja flujo y confirma que el material está seco.
- Guarda el resultado como un perfil específico del color, boquilla y máquina: cambiar una de estas variables puede exigir una nueva calibración.
Extrusor, hotend y máquinas compatibles
El material requiere un hotend capaz de mantener aproximadamente 248-252 °C y un extrusor que guíe bien el filamento flexible. Recreus recomienda extrusión directa. Una HPRO equipada con extrusor directo y hotend adecuado ofrece una base favorable, pero necesita su propio perfil de expansión.
Un sistema Bowden puede funcionar si el tubo es corto, tiene poca holgura y el recorrido junto al engranaje está bien confinado. La compatibilidad es parcial: la longitud del tubo, la presión del tensor, la contrapresión de la boquilla y la retracción pueden provocar compresión o pandeo.
El fabricante ofrece perfiles de partida para Bambu Lab P1P/P1S, X1/X1C/X1E, A1/A1 mini, P2S, H2S y H2D, además de Original Prusa MK4/MK4S, CoreOne/CoreOne+/CoreOneL y Prusa XL. Conviene seleccionar el modelo y revisión correctos y recalibrar si cambian boquilla, hotend o color.
Aplicaciones y diseño de piezas
- Plantillas, suelas y componentes ligeros para calzado.
- Agarres, puños y superficies ergonómicas de tacto suave.
- Topes, protectores, amortiguadores y elementos de absorción acústica.
- Prototipos flexibles en los que interese variar densidad o firmeza.
- Componentes ligeros para ciclismo, automoción y equipamiento deportivo.
- Soportes personalizados y prototipos ortopédicos, siempre sujetos a la validación sanitaria que corresponda.
La flexibilidad final depende tanto del material como del diseño. Paredes finas, menos perímetros y relleno bajo facilitan la deformación; más espesor, más perímetros y rellenos densos producen una pieza más firme. En este material también influye cuánto se haya expandido cada línea.
Solución de problemas
- Burbujas, chasquidos o superficie irregular: seca a 55 °C durante al menos una hora antes de modificar otros parámetros.
- Anchura excesiva o pérdida dimensional: reduce temperatura, aumenta el flujo en pequeños pasos y mide la línea real.
- Poca espuma o pieza demasiado compacta: aumenta temperatura, reduce flujo y baja moderadamente el caudal volumétrico.
- Tono desigual: revisa estabilidad térmica, velocidad, humedad y constancia del flujo; el color actúa como indicador visual de la activación.
- Hilos: trabaja con material seco, aumenta el desplazamiento dentro del límite de la máquina y ajusta retracción y temperatura gradualmente.
- Filamento doblado en el extrusor: reduce retracción y contrapresión, elimina holguras y no soluciones el problema únicamente apretando más el tensor.
Cómo elegir una alternativa
- Filaflex 95A Foamy: para piezas flexibles ligeras y ajustables mediante espumación.
- Recreus Filaflex 95A Medium-Flex: TPU compacto, firme y con comportamiento dimensional más convencional.
- Recreus Filaflex 82A Original: más blando y elástico, pero también más exigente de alimentar.
- Recreus Filaflex 70A Ultra-Soft: para máxima blandura con un extrusor directo preparado.
- Recreus PLA-LW: alternativa espumable para piezas rígidas y ligeras; no sustituye a un flexible.
Es para ti si
- Buscas una pieza flexible, ligera y de acabado mate.
- Quieres ajustar densidad, firmeza o tono mediante el perfil de impresión.
- Dispones de extrusión directa o de un Bowden específicamente preparado para flexibles.
- Puedes realizar una probeta y guardar un perfil por máquina, boquilla y color.
No es para ti si
- Necesitas dimensiones o dureza idénticas sin calibrar el grado de espumación.
- Tu hotend no puede trabajar de forma segura alrededor de 250 °C.
- Tu sistema de alimentación no admite filamentos flexibles y no permite usar bobina externa.
- Necesitas una pieza médica, de contacto con piel, alimentaria o de seguridad ya certificada como producto terminado.
Ensayos, almacenamiento y seguridad
Una muestra identificada como Filaflex 95A Foamy obtuvo un grado 0 de reactividad en un ensayo de citotoxicidad UNE-EN ISO 10993-5:2009 por contacto directo. Otro ensayo sobre una muestra de la familia Filaflex Foamy obtuvo un índice de irritación cutánea 0 según ISO 10993-23:2021. Estos resultados pertenecen a las muestras ensayadas: no convierten cualquier color, lote o pieza FFF en un dispositivo médico certificado ni sustituyen la validación del uso final.
Almacena la bobina cerrada, seca y alejada de temperaturas elevadas. Procesa con ventilación adecuada y evita el contacto con polímero fundido. La declaración REACH/RoHS archivada por el fabricante se refiere específicamente a Filaflex Foamy Natural y Negro y a la normativa vigente en su fecha de emisión; no debe extrapolarse automáticamente a otros colores o a una pieza terminada.