

- Stock: 1
- Modelo: PETG-V0-SAKATA3D-1.75mm

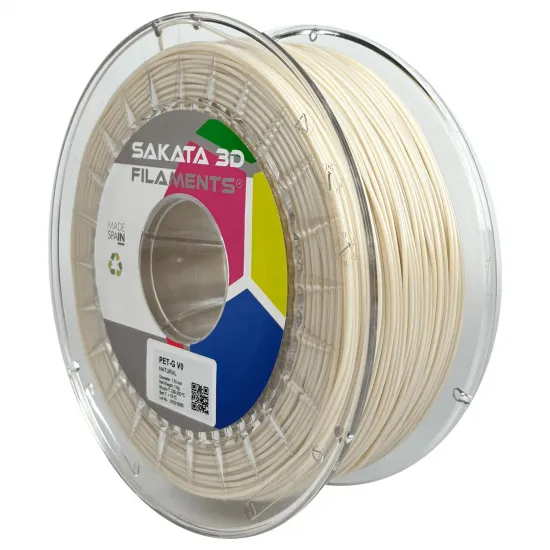
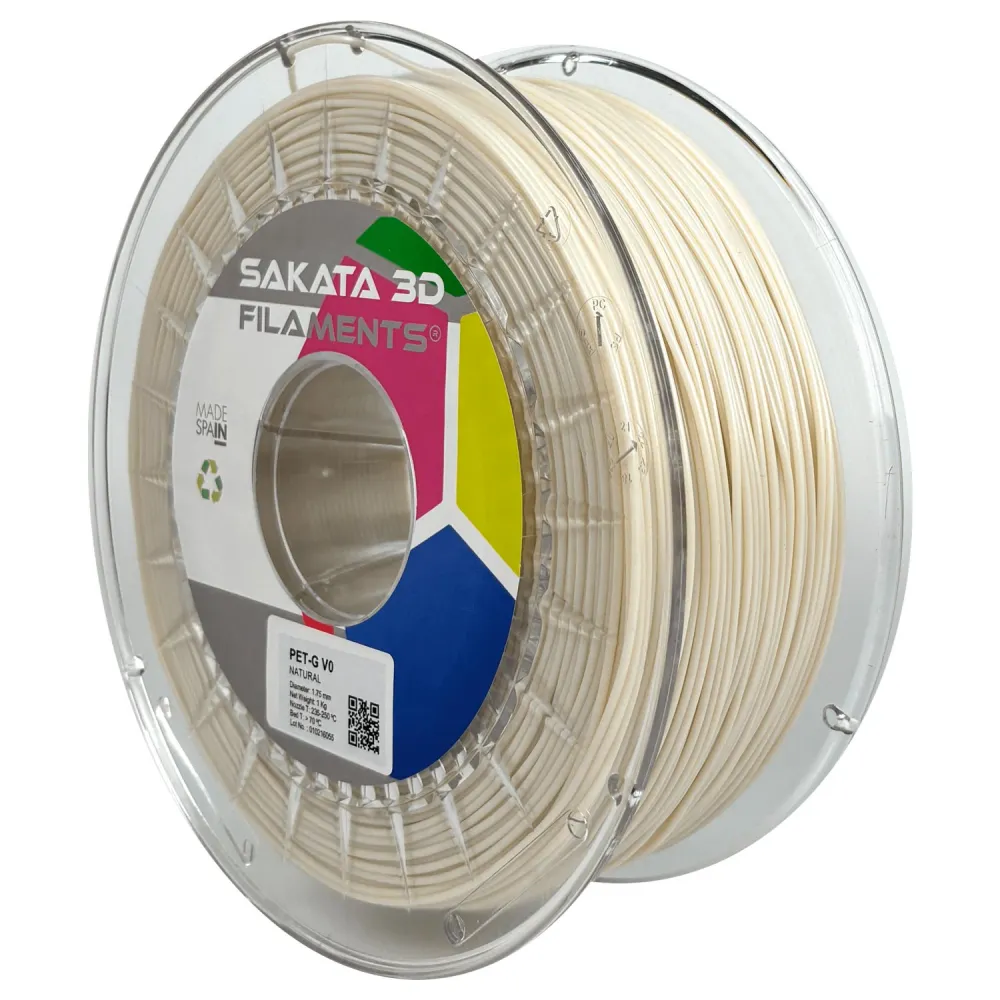
Filamento Sakata 3D PET-G V0 Natural de 1,75 mm y 1 kg, fabricado en España para piezas impresas que necesitan un comportamiento frente a la llama mejorado respecto a un PET-G convencional. Sakata 3D declara una clasificación UL 94 V-0 en probetas impresas de 1,5 y 3,0 mm, además de una formulación sin retardantes halogenados, fósforo rojo ni sustancias PFAS.
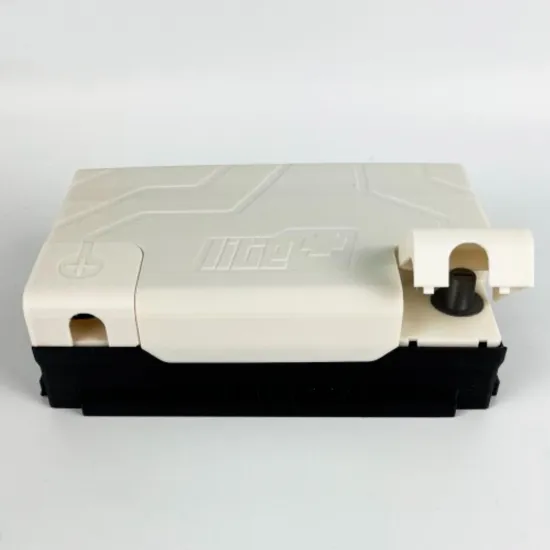
Es una opción especialmente interesante para prototipos técnicos, carcasas, soportes y componentes próximos a electrónica cuando se desea reducir la propagación de la llama. No debe confundirse con un material incombustible: la geometría, el espesor, la orientación, los parámetros de impresión y el uso final influyen en el comportamiento de la pieza.
Formato y características
| Característica | Valor |
|---|---|
| Material | PET-G V0 retardante de llama |
| Color | Natural |
| Diámetro | 1,75 ± 0,03 mm |
| Desviación máxima de redondez | 0,03 mm |
| Peso neto | 1.000 g |
| Densidad | 1,26 g/cm³, ISO 1183 |
| Longitud teórica | Aproximadamente 330 m, calculados a partir de peso, diámetro y densidad |
| Boquilla indicada | Latón; no requiere boquilla endurecida por abrasión según la TDS |
| Origen | Fabricado en España por Polimersia Global S.L. |
Qué significa UL 94 V-0
UL 94 V-0 describe el comportamiento de una probeta vertical sometida a una llama pequeña y controlada. Entre sus criterios se encuentran que cada periodo de combustión con llama termine en un máximo de 10 segundos, que la combustión no alcance la sujeción superior y que no caigan partículas en llamas capaces de encender el algodón situado debajo.
La ficha técnica de Sakata 3D declara V-0 a 1,5 y 3,0 mm de espesor en barras impresas en 3D de 125 (±5) × 13,0 (±0,5) mm. Es un dato mucho más útil que atribuir la clasificación únicamente a la materia prima, pero sigue correspondiendo a unas probetas y condiciones concretas.
El filamento no está certificado por Underwriters Laboratories y no posee número UL. Por tanto, una pieza impresa no queda automáticamente certificada, homologada ni aprobada para una aplicación eléctrica o de seguridad contra incendios. Si el cumplimiento es obligatorio, debe ensayarse o certificarse el producto final con su geometría, espesor, color, orientación, parámetros y lote reales.
Datos de inflamabilidad declarados
| Ensayo | Resultado | Tipo de probeta |
|---|---|---|
| UL 94, 1,5 mm | V-0 | Barra impresa en 3D |
| UL 94, 3,0 mm | V-0 | Barra impresa en 3D |
| Índice de oxígeno, ASTM D2863 | 35 % | Barra moldeada por inyección |
| GWFI, IEC 60695-2-12 | 960 °C a 1 y 2 mm | Barra moldeada por inyección |
| GWIT, IEC 60695-2-13 | 775 °C a 1 y 2 mm | Barra moldeada por inyección |
| Índice comparativo de seguimiento | 600 V, solución A | Barra moldeada por inyección |
Los ensayos realizados sobre barras moldeadas por inyección caracterizan el material de referencia, pero no garantizan que una pieza FFF reproduzca el mismo resultado. Tampoco sustituyen las distancias de aislamiento, protecciones, límites térmicos o requisitos de la normativa aplicable al equipo.
Propiedades mecánicas y térmicas de referencia
| Propiedad | Valor oficial |
|---|---|
| Módulo de tracción, ISO 527 | 2.350 MPa |
| Resistencia a tracción en fluencia, ISO 527 | 40 MPa |
| Elongación a la rotura, ISO 527 | 40 % |
| Impacto Charpy con entalla, ISO 179 | 3 kJ/m² |
| Impacto Charpy sin entalla, ISO 179 | Sin rotura |
| HDT a 0,45 MPa, ISO 75 | 63 °C |
| HDT a 1,8 MPa, ISO 75 | 58 °C |
| Reblandecimiento Vicat, ISO 306 | 70 °C |
Estos valores proceden de barras moldeadas por inyección. Una pieza impresa depende de orientación, perímetros, relleno, unión entre capas, humedad y geometría. HDT y Vicat tampoco representan por sí solas una temperatura continua y universal de servicio.
Perfil inicial de impresión
| Ajuste | Referencia |
|---|---|
| Boquilla | 235-250 °C |
| Cama caliente | Más de 70 °C |
| Superficie | Vidrio o PEI |
| Ventilador de capa | 40-90 % |
| Altura de capa de referencia | 0,2 mm |
| Rango de velocidad publicado | 20-250 mm/s |
| Punto de partida prudente | 40-80 mm/s, ajustando después de verificar caudal y unión entre capas |
| Secado previo | 4-6 horas a 60 °C |
| Durante la impresión | Alimentación a 60 °C opcional |
Los 250 mm/s son el extremo superior del rango publicado por el fabricante, no una velocidad garantizada. Para aumentarla, el hotend debe fundir el caudal volumétrico necesario y la pieza debe conservar una unión entre capas adecuada. En componentes destinados a validar comportamiento frente a la llama, cualquier cambio de altura de capa, orientación, perímetros, relleno o temperatura puede afectar el resultado.
Ajuste, humedad y adhesión
- Seca la bobina si ha estado expuesta al ambiente o aparecen chasquidos, burbujas, hilos excesivos o una superficie áspera. Comprueba que bobina y secador soporten 60 °C.
- Empieza dentro del rango oficial con una torre de temperatura y una prueba de caudal. Prioriza una unión entre capas consistente sobre la máxima velocidad.
- Ajusta el ventilador según geometría: más ventilación mejora puentes y detalle; menos ventilación suele favorecer la unión entre capas.
- En vidrio o superficies con adhesión intensa puede utilizarse una película fina de 3DLAC en aerosol o 3DLAC Plus como ayuda de adhesión o capa de separación.
- Deja enfriar la pieza antes de retirarla y conserva el resto del filamento cerrado con desecante.
Compatibilidad con impresoras 3D
Puede perfilarse en impresoras FDM/FFF para filamento de 1,75 mm cuyo hotend alcance 250 °C y cuya cama pueda mantenerse por encima de 70 °C. Esto incluye configuraciones adecuadas de HPRO, Bambu Lab A1/P1/X1, Creality Ender-3 V3 o K1, Prusa MK3/MK4/XL y Voron, siempre que la máquina, superficie y perfil concretos cumplan esos requisitos.
La compatibilidad mecánica de la bobina con AMS, AMS Lite, MMU, CFS u otros alimentadores automáticos no está garantizada. Comprueba dimensiones, recorrido y fricción del sistema; si existen dudas, utiliza un portabobinas externo.
Si no necesitas comportamiento V-0 y prefieres más colores o un material de uso general, consulta el PET-G estándar Sakata 3D.
Aplicaciones y límites
- Carcasas y soportes para electrónica en prototipos o series cortas.
- Canalizaciones, separadores y elementos auxiliares donde interese reducir la persistencia de la llama.
- Prototipos funcionales destinados a evaluar geometrías antes de ensayar o certificar el producto final.
- Piezas técnicas que necesiten la facilidad de impresión y baja contracción características del PET-G.
No está certificado para contacto alimentario ni aplicaciones médicas. Tampoco debe utilizarse como única medida de seguridad en componentes conectados a red, baterías, calefactores o equipos críticos. El diseño final debe incorporar las protecciones eléctricas, térmicas y mecánicas correspondientes y superar los ensayos exigidos por su aplicación.
Es para ti si
- Buscas un PET-G técnico de marca española con comportamiento V-0 declarado en probetas impresas.
- Necesitas fabricar prototipos, soportes o carcasas para posteriormente validar el conjunto final.
- Tu impresora admite 1,75 mm, 235-250 °C de boquilla y cama por encima de 70 °C.
No es para ti si
- Necesitas un filamento con certificación UL y número UL: esta referencia no los posee.
- Esperas que cualquier pieza impresa quede automáticamente homologada o sea incombustible.
- Necesitas certificación alimentaria, médica o una temperatura de servicio garantizada para tu diseño.
Preguntas frecuentes
¿El filamento está certificado por UL?
No. Sakata 3D declara resultados UL 94 V-0 a 1,5 y 3,0 mm en probetas impresas, pero su propia TDS indica que el filamento no está certificado por Underwriters Laboratories y no tiene número UL.
¿Una carcasa impresa será automáticamente V-0?
No puede asegurarse. Espesor, orientación, perímetros, relleno, color, parámetros, lote y geometría pueden modificar el comportamiento. Cuando sea un requisito obligatorio, hay que ensayar la pieza o el producto final.
¿Necesita boquilla endurecida?
La TDS especifica boquilla de latón, por lo que no se considera un material abrasivo que exija por defecto una boquilla endurecida.
¿Se puede imprimir a 250 mm/s?
Es el máximo del rango publicado, no una garantía. La velocidad real depende del caudal del hotend, boquilla, altura y anchura de línea, aceleraciones, geometría y unión entre capas.