

- Stock: 8
- Modelo: PETG-CF-15-SAKATA3D

Tipo:

PETG

PETG Transición

PETG Reciclado

PETG CF-15
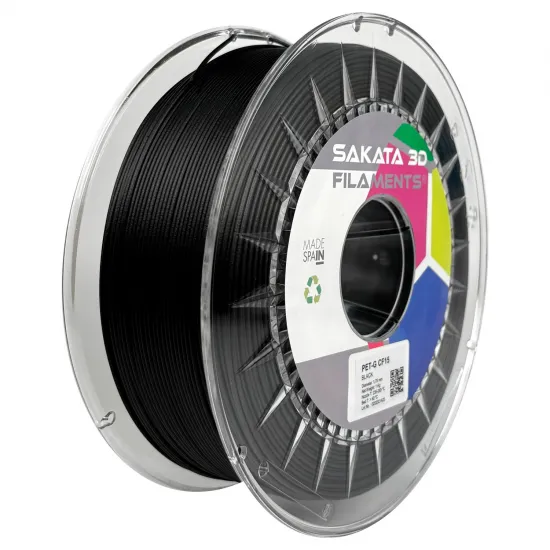
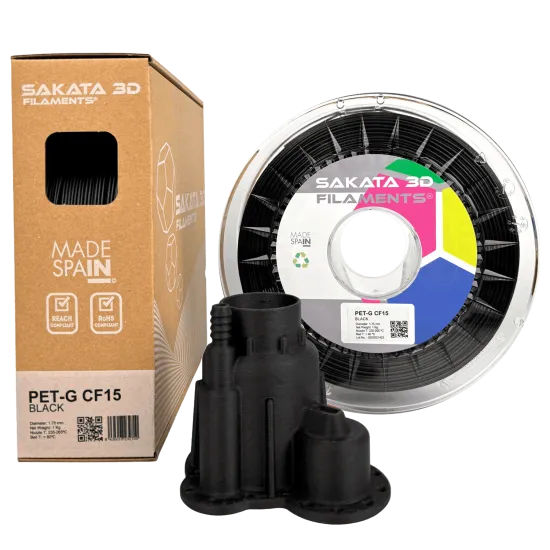
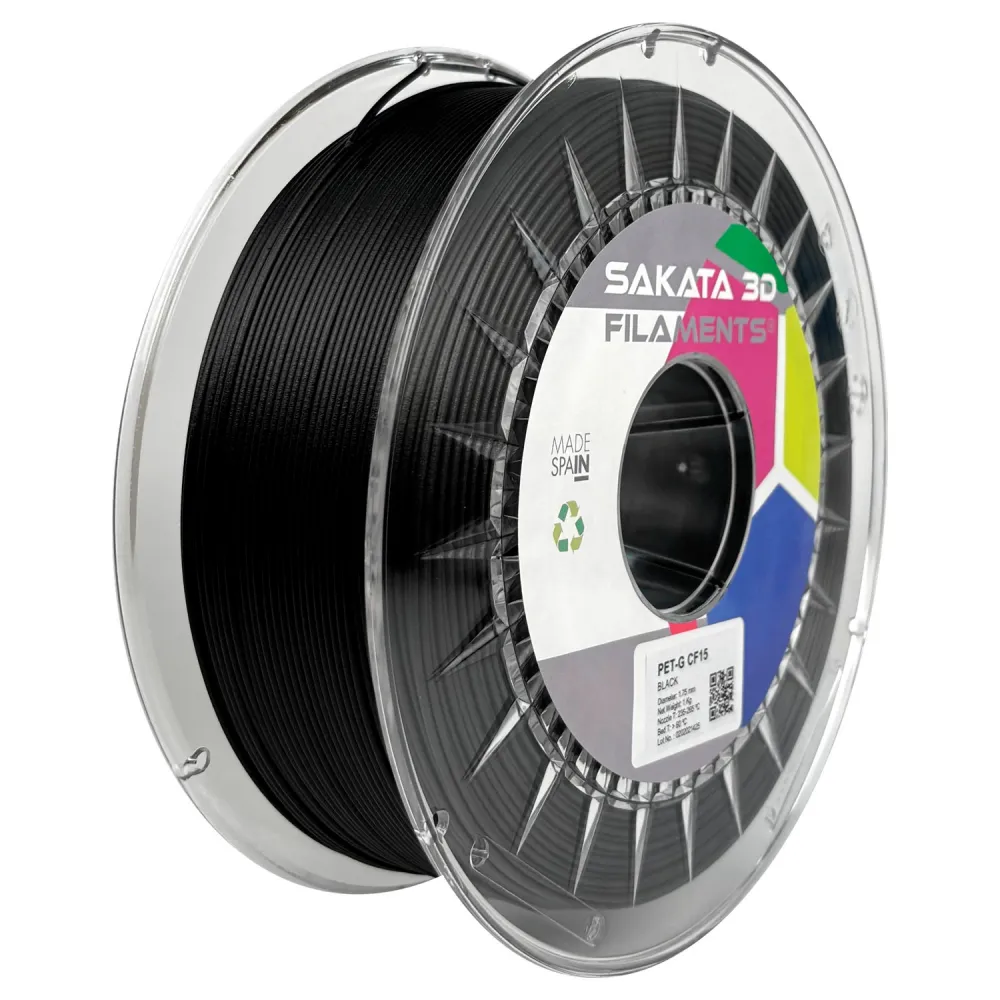
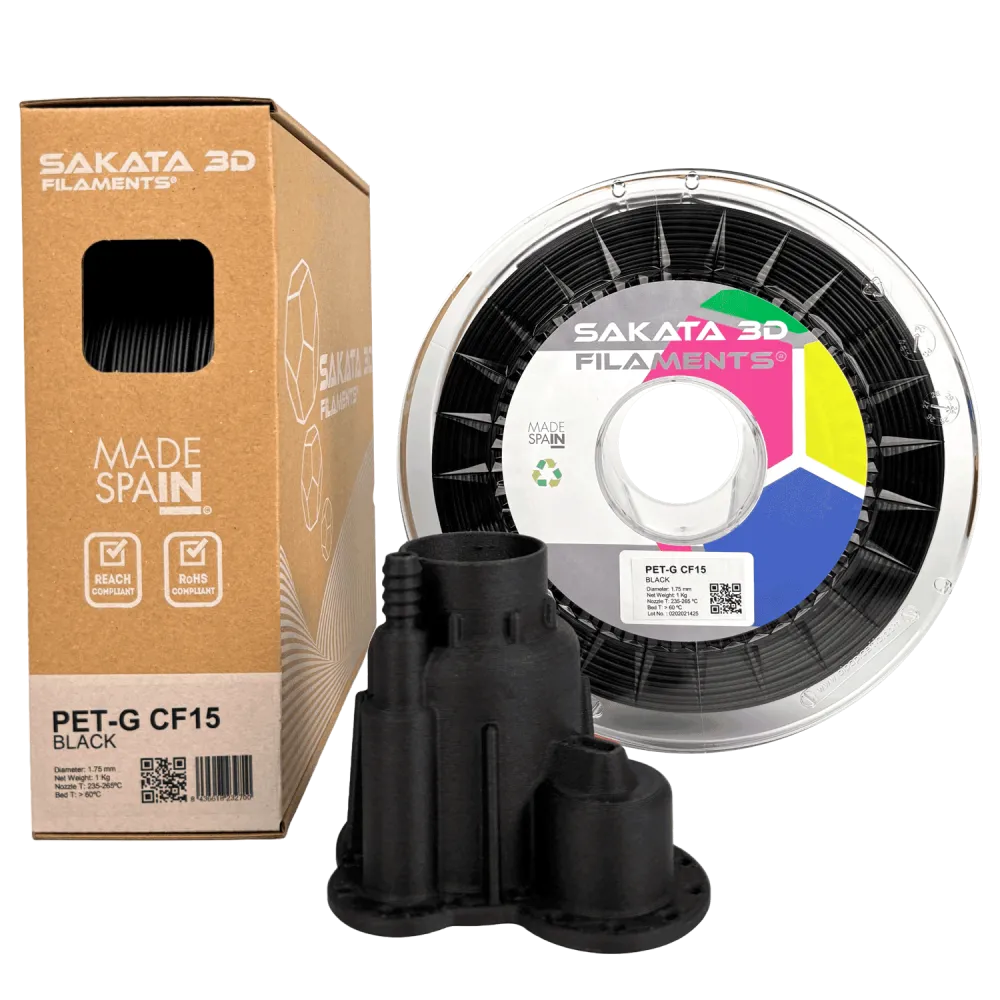
El Sakata 3D PET-G CF15 es un filamento técnico negro de 1,75 mm que combina PET-G estabilizado térmicamente con un 15 % de fibras especiales de carbono. Está orientado a piezas rígidas, estables y con acabado mate, como soportes, utillajes, carcasas, prototipos funcionales y componentes sometidos a cargas moderadas.
La fibra aumenta la rigidez y reduce la deformación propia del PET-G, pero también vuelve el material abrasivo y menos dúctil. Requiere una boquilla resistente al desgaste, secado previo y un perfil específico; no debe tratarse como un PET-G convencional ni como compatible automáticamente con cualquier impresora FDM.
Características principales
- PET-G reforzado con 15 % de fibra especial de carbono.
- Color negro con acabado visual mate y textura técnica.
- Mayor rigidez y estabilidad dimensional que un PET-G sin carga.
- Baja contracción y buena adhesión entre capas declaradas por Sakata.
- Imprimible en máquinas abiertas o cerradas.
- Diámetro de 1,75 ±0,03 mm y desviación máxima de redondez de 0,03 mm.
- Bobina de 1.000 g netos.
- Fabricado en España por Polimersia Global S.L.
Parámetros de impresión oficiales
| Parámetro | Valor inicial Sakata 3D | Cómo aplicarlo |
|---|---|---|
| Temperatura de boquilla | 235–265 °C | Comenzar en la zona media y ajustar por adhesión, acabado y caudal sin superar el límite del hotend. |
| Boquilla | Acero endurecido | También puede emplearse otro material cuya resistencia al desgaste esté demostrada. |
| Cama | Más de 60 °C | Adaptar a superficie, adhesivo, geometría y temperatura ambiente. |
| Superficie | Cristal o PEI | Usar capa separadora cuando exista riesgo de adhesión excesiva. |
| Ventilador de capa | 40–60 % | Reducir si falta unión entre capas; aumentar solo cuando puentes y detalles lo necesiten. |
| Velocidad | 40–100 mm/s | Empezar cerca del límite inferior y respetar el caudal volumétrico real del hotend. |
| Flujo | 96–98 % | Punto de partida; calibrar con una pieza de pared conocida. |
| Secado previo | 4–6 h a 60 °C | Usar un secador con temperatura estable y circulación de aire. |
| Impresión desde drybox | 60 °C, opcional | Interesante para trabajos largos o ambientes húmedos. |
Boquilla resistente al desgaste
La fibra de carbono no se funde como la matriz de PET-G y actúa de forma abrasiva durante el paso por el sistema de extrusión. Una boquilla de Brass puede aumentar de diámetro, perder precisión y alterar el flujo en una cantidad relativamente pequeña de material.
Sakata exige acero endurecido, pero no fija un diámetro mínimo en la TDS vigente. Una salida de 0,6 mm proporciona más margen frente a partículas y obstrucciones que una de 0,4 mm. Para hotends con geometría V6 compatible puedes utilizar nuestra boquilla Trianglelab V6 de acero A2 endurecido de 0,6 mm. Comprueba rosca, longitud, superficie de sellado y espacio antes de instalarla.
Al cambiar de diámetro debes indicarlo en el slicer y recalibrar ancho de línea, altura de capa, flujo, retracción, Pressure/Linear Advance y caudal máximo. El acero endurecido también puede necesitar una temperatura algo distinta que Brass debido a su conductividad; ajusta por resultado dentro de 235–265 °C.
Propiedades físicas, mecánicas y térmicas
| Propiedad | Norma | Valor declarado |
|---|---|---|
| Densidad | ISO 1183 | 1,40 g/cm³ |
| Módulo de tracción | ISO 527 | 6.500 MPa |
| Resistencia a la tracción | ISO 527 | 90 MPa |
| Elongación a rotura | ISO 527 | 3 % |
| Módulo de flexión | ISO 178 | 6.200 MPa |
| Resistencia a la flexión | ISO 178 | 115 MPa |
| Impacto Charpy sin entalla | ISO 179 | 55 kJ/m² |
| Impacto Charpy con entalla | ISO 179 | 5 kJ/m² |
| HDT a 0,45 MPa | ISO 75 | 70 °C |
| HDT a 1,8 MPa | ISO 75 | 60 °C |
Estos son valores de referencia de la TDS bajo las normas indicadas. Sakata no detalla en ella la fabricación, orientación o acondicionamiento de las probetas, por lo que no son una garantía de una pieza impresa. En FFF influyen capas, perímetros, relleno, orientación, humedad, temperatura, porosidad y geometría.
El módulo elevado y la elongación del 3 % describen un material rígido y relativamente poco flexible. La densidad de 1,40 g/cm³ tampoco significa que cada pieza sea más ligera por volumen; el ahorro de peso solo puede aparecer si la rigidez permite rediseñarla con menos material. Los valores HDT no equivalen a una temperatura máxima de servicio continuo.
Compatibilidad con impresoras 3D
| Máquina o familia | Compatibilidad | Condiciones |
|---|---|---|
| HTA3D HPRO-330 / HPRO-400 | Configurable | Boquilla resistente al desgaste, hotend y sensor aptos para 265 °C, superficie adecuada y perfil calibrado. |
| Bambu Lab X1 Carbon | Hardware apropiado | Dispone de boquilla y engranajes endurecidos; crear o adaptar un perfil para este Sakata y revisar el recorrido de alimentación utilizado. |
| Creality K1C | Hardware apropiado | Creality declara punta endurecida y soporte PET-CF; aplicar 40–100 mm/s, no la velocidad máxima comercial de la máquina. |
| Prusa MK4/MK4S, XL y MK3.x | Condicionada | Sustituir una boquilla Brass estándar por una endurecida y verificar temperatura, superficie y perfil. |
| Voron V0, Trident y 2.4 | Depende de la configuración | Comprobar hotend, boquilla, extrusor, guía de filamento, cama, cerramiento y perfil de la máquina concreta. |
| Impresora básica con boquilla Brass | No recomendable tal como está | Necesita al menos boquilla resistente al desgaste y capacidad térmica real para el rango indicado. |
Que una impresora admita “PETG” no significa que esté preparada para PETG-CF. Además de la boquilla, la fibra puede desgastar engranajes, entradas de filamento y tubos cuando el recorrido es largo o presenta curvas cerradas.
Secado y almacenamiento
Seca la bobina durante 4–6 horas a 60 °C antes de imprimir. En trabajos largos o ambientes húmedos, Sakata permite mantenerla a 60 °C en un drybox durante la impresión. Después de usarla, guárdala en una bolsa o recipiente sellado con desecante.
Crepitación, burbujas, superficie áspera, hilos, caudal irregular o mala unión entre capas pueden indicar humedad. No intentes ocultarla únicamente subiendo temperatura, flujo o retracción: vuelve a secar y repite la prueba.
Adhesión y retirada de la pieza
Sakata recomienda cristal o PEI con cama por encima de 60 °C. PET-G puede adherirse con demasiada fuerza a algunas superficies lisas; cuando el fabricante de la placa lo recomiende, utiliza una capa separadora fina y deja enfriar antes de retirar la pieza.
Puede imprimirse en máquina abierta o cerrada. Un cerramiento ayuda a estabilizar piezas grandes, pero no sustituye el secado ni permite exceder la temperatura segura de motores, extrusor o electrónica.
Aplicaciones recomendadas
- Utillajes, plantillas, galgas y soportes de montaje.
- Carcasas y cubiertas técnicas con buena estabilidad dimensional.
- Brazos, escuadras y componentes donde se priorice rigidez.
- Prototipos funcionales y piezas de validación.
- Componentes finales sometidos a cargas conocidas y previamente ensayados.
No debe sustituir sin validación a una pieza metálica, mecanizada o certificada. Para impactos, flexión repetida, presión, seguridad o temperatura sostenida, prueba la orientación y geometría reales con margen suficiente.
PET-G CF15 frente a otras opciones
Si no necesitas fibra, el Sakata PET-G convencional es menos abrasivo, más flexible y permite usar boquillas comunes. Si buscas un compuesto de carbono para condiciones más exigentes y aceptas un proceso de secado y ajuste más crítico, consulta el Sakata PA-CF15; no es una mejora universal, sino otro polímero con requisitos y comportamiento diferentes.
¿Es para ti?
Es para ti si necesitas más rigidez y estabilidad que con PET-G estándar, dispones de boquilla endurecida y puedes secar el material y calibrar el perfil. Es especialmente interesante para utillajes y piezas técnicas donde el acabado negro mate también resulte útil.
No es para ti si buscas una pieza flexible, una bobina para imprimir directamente con boquilla Brass, compatibilidad alimentaria o médica, o valores mecánicos garantizados sin ensayar la pieza final. Tampoco es la opción más sencilla si no puedes alcanzar de forma estable 235–265 °C.
Seguridad
Sakata recomienda una buena ventilación general del puesto. El material no está certificado para contacto alimentario ni aplicaciones médicas. Si lijas, cortas o mecanizas las piezas, controla el polvo generado, evita inhalarlo y utiliza extracción y protección adecuadas al proceso.
Contenido: 1 bobina de 1 kg neto de Sakata 3D PET-G CF15 negro, diámetro 1,75 mm.