

- Stock: 12
- Modelo: 70A-Filaflex-Ultra-Soft

Modelo:

95A Medium-Flex

82A Filaflex

70A Filaflex UltraSoft

Filaflex 60A PRO
Recreus Filaflex 70A Ultra-Soft es un filamento de TPU de 1,75 mm fabricado en España para imprimir piezas extremadamente blandas, elásticas y capaces de recuperar su forma. Su dureza Shore 70A proporciona un tacto similar al de la silicona, aunque el material es un poliuretano termoplástico y no silicona.
Recreus declara una elongación a rotura de hasta el 900 %. Esta flexibilidad lo hace adecuado para juntas, topes, protectores, grippers, suelas, plantillas, textiles y prototipos ergonómicos, pero también exige un extrusor y un perfil mejor preparados que un TPU convencional 95A.
Propiedades principales
| Propiedad | Valor | Referencia |
|---|---|---|
| Material | TPU, poliuretano termoplástico flexible | Recreus |
| Dureza | 70 Shore A | ISO 7619-1 |
| Elongación a rotura | Hasta 900 % | ISO 37 |
| Resistencia a tracción | 30 MPa | ISO 37 |
| Densidad | 1,08 g/cm³ | ISO 1183-1-A |
| Pérdida por abrasión | 45 mm³ | ISO 4649-A |
| Diámetro | 1,75 mm | Formato HTA3D |
| Peso neto | 500 g | Formato HTA3D |
Las propiedades mecánicas corresponden al material o a probetas normalizadas. Una pieza impresa puede ofrecer resultados diferentes según orientación, humedad, temperatura, perímetros, relleno, geometría y adhesión entre capas.
Colores disponibles
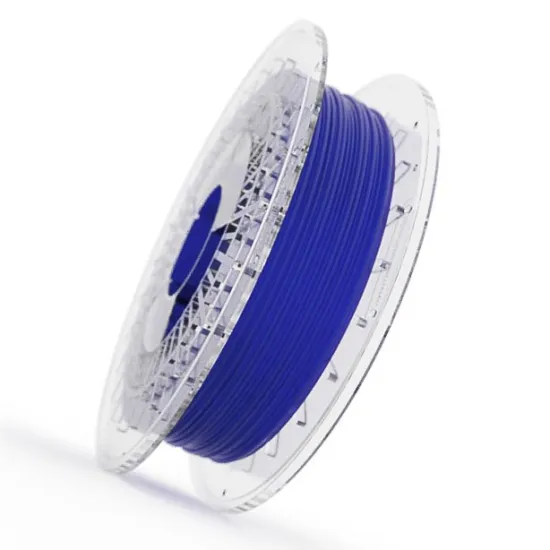
La referencia se ofrece en blanco, translúcido, rojo y azul oscuro. Todas las opciones corresponden a filamento de 1,75 mm en bobina de 500 g. La disponibilidad puede variar; selecciona el color antes de añadir el producto al carrito.
Parámetros actuales recomendados por Recreus
Recreus publica los siguientes puntos de partida. El caudal volumétrico permite conservar una extrusión similar aunque cambien la boquilla, altura de capa o ancho de línea. Ajusta cada valor en la impresora real y reduce el caudal si la alimentación deja de ser uniforme.
| Boquilla | Capa | Ancho de línea | Caudal inicial | Temperatura |
|---|---|---|---|---|
| 0,4 mm | 0,20 mm | 0,35 mm | 2,5 mm³/s | 240 °C |
| 0,6 mm | 0,30 mm | 0,55 mm | 5,6 mm³/s | 240 °C |
| 0,8 mm | 0,40 mm | 0,75 mm | 10,0 mm³/s | 240 °C |
| 1,0 mm | 0,50 mm | 0,95 mm | 15,6 mm³/s | 240 °C |
Como referencia, estos ajustes producen velocidades aproximadas de 16-18 mm/s en perímetro exterior, 25-27 mm/s en perímetros internos y 33-36 mm/s en relleno. No copies una velocidad lineal sin conservar la altura y el ancho de línea asociados.
- Secado: 55 °C durante al menos una hora antes de imprimir.
- Cama: temperatura ambiente para piezas pequeñas o 45-50 °C para piezas grandes.
- Ventilador: normalmente 0 %, incluida la primera capa; hasta 40 % en capas inferiores a 10 segundos si fuese necesario.
- Retracción inicial: 1,8-2,8 mm a 35 mm/s con boquillas de 0,4 o 0,6 mm; ajústala a la ruta real y evita una retracción excesiva.
- Desplazamientos: utiliza una velocidad alta pero segura y validada para reducir el tiempo de rezumado entre movimientos.
Extrusor y recorrido del filamento
Filaflex 70A funciona preferentemente con extrusión directa. El recorrido desde los engranajes hasta la zona caliente debe ser corto y estar completamente guiado: cualquier holgura puede permitir que el filamento se comprima, se doble o escape lateralmente.
- Empieza con una presión moderada en el tensor; demasiada fuerza puede deformar el TPU.
- Reduce velocidad o aceleración si el caudal oscila o el extrusor empieza a morder el filamento.
- Comprueba que la boquilla esté limpia antes de cargarlo.
- Evita curvas cerradas y rozamientos en el portabobinas o la guía de entrada.
- No se recomienda una configuración Bowden para este grado 70A.
Compatibilidad con impresoras concretas
Recreus ofrece perfiles de inicio para Bambu Lab P1P/P1S, X1/X1C/X1E, A1/A1 mini, P2S, H2S y H2D, y para Original Prusa MK4/MK4S, CORE One/CORE One+/CORE One L y Prusa XL. Estos perfiles respaldan el uso en esas familias, pero deben revisarse según boquilla, revisión de máquina y ruta de alimentación.
En otras impresoras de extrusión directa —por ejemplo, Ender 3 S1 con Sprite o cabezales directos de VORON y otras CoreXY— puede funcionar si el recorrido está bien confinado y el perfil se ajusta cuidadosamente. No se considera una compatibilidad automática ni un perfil oficial de Recreus.
Los sistemas automáticos de carga o multicolor pueden no admitir un TPU tan blando. Utiliza una alimentación externa directa salvo que el fabricante del alimentador confirme expresamente la compatibilidad con 70A.
Vídeo oficial: impresión en Bambu Lab P1P/P1S
Cómo controlar la flexibilidad de la pieza
La dureza Shore describe el material, pero el tacto final también depende del diseño. Paredes finas, pocos perímetros y poco relleno producen piezas muy deformables; aumentar el espesor, los perímetros o el relleno incrementa la resistencia a la compresión. Para una pieza funcional conviene imprimir varias probetas con la geometría real antes de cerrar el diseño.
Aplicaciones
- Juntas, topes, amortiguadores y protectores blandos.
- Grippers, ventosas y componentes de robótica blanda.
- Plantillas, suelas, calzado y prototipos ergonómicos.
- Textiles, accesorios y piezas que deban estirarse y recuperar su forma.
- Modelos anatómicos y prototipos médicos no implantables, sujetos a la validación correspondiente.
La resistencia química depende de la sustancia, concentración, temperatura, tiempo y carga. No des por válida una pieza para combustibles, disolventes, presión, contacto alimentario o uso médico sin ensayos y documentación específicos del producto final.
Almacenamiento y solución de problemas
- Burbujas, ruido o superficie áspera: seca el filamento y evita dejar la bobina expuesta a humedad.
- Extrusión irregular: revisa boquilla, guiado, presión del tensor y reduce el caudal.
- Stringing: seca primero; después ajusta temperatura, retracción y desplazamientos.
- Primera capa excesivamente pegada: reduce la compresión; normalmente no necesita adhesivo.
- Almacenamiento: conserva la bobina cerrada, seca, con desecante y alejada de calor y luz directa.
Cómo elegir dentro de la gama Filaflex
- Filaflex 95A Medium-Flex: el más firme y sencillo de alimentar.
- Filaflex 82A Original: mayor elasticidad con una dificultad intermedia.
- Filaflex 70A Ultra-Soft: muy blando y elástico; requiere extrusión directa bien guiada.
- Filaflex 60A PRO: todavía más blando y exigente, destinado a configuraciones especialmente preparadas.
Es para ti si
- Necesitas una pieza mucho más blanda y elástica que un TPU 95A.
- Tu impresora tiene extrusión directa y un recorrido de filamento corto y confinado.
- Puedes secar el material y dedicar tiempo a ajustar caudal, retracción y diseño de la pieza.
No es para ti si
- Buscas el flexible más sencillo de imprimir o una gran precisión en detalles muy pequeños.
- Tu impresora utiliza un Bowden largo o deja huecos entre el engranaje y el hotend.
- Necesitas compatibilidad automática con AMS, MMU u otro alimentador que no declare soporte para TPU 70A.