

- Stock: 2
- Modelo: Filaflex-SEBS

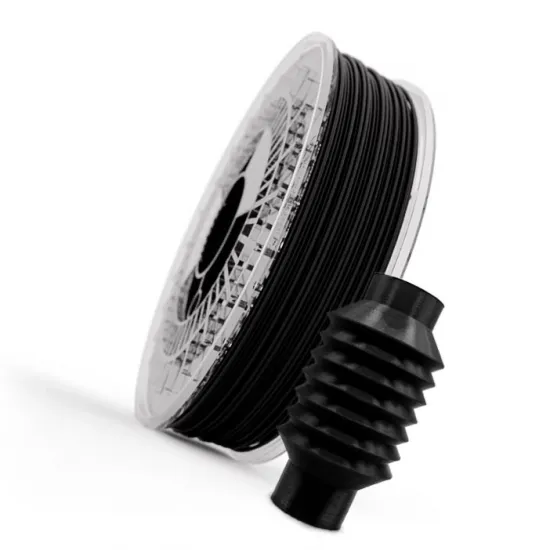
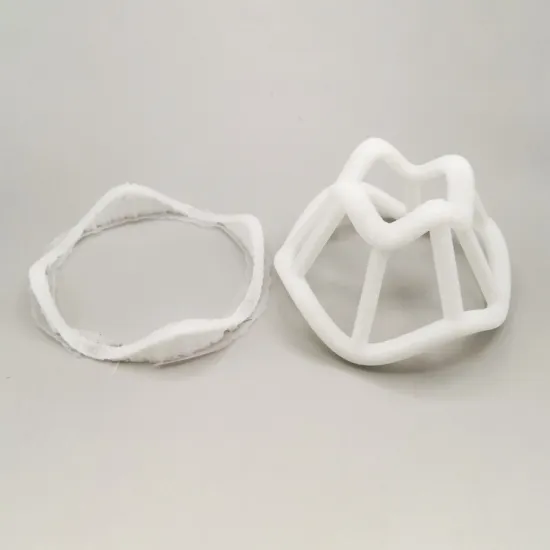
Recreus Filaflex SEBS 90A es un filamento flexible de 1,75 mm fabricado en España a partir de un TPE basado en SEBS (estireno-etileno-butileno-estireno). Combina un tacto suave con buena recuperación elástica y una dureza nominal Shore 90A, por lo que resulta más fácil de alimentar que los grados Filaflex ultrablandos sin dejar de producir piezas flexibles.
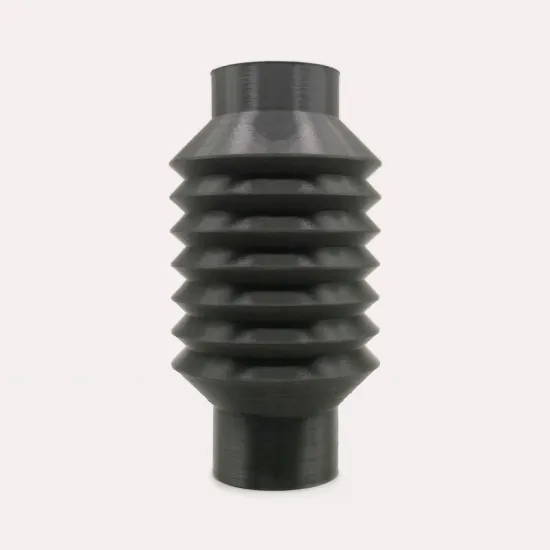
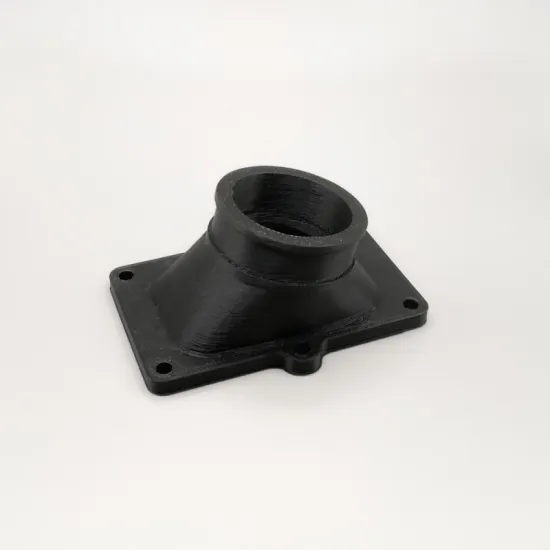
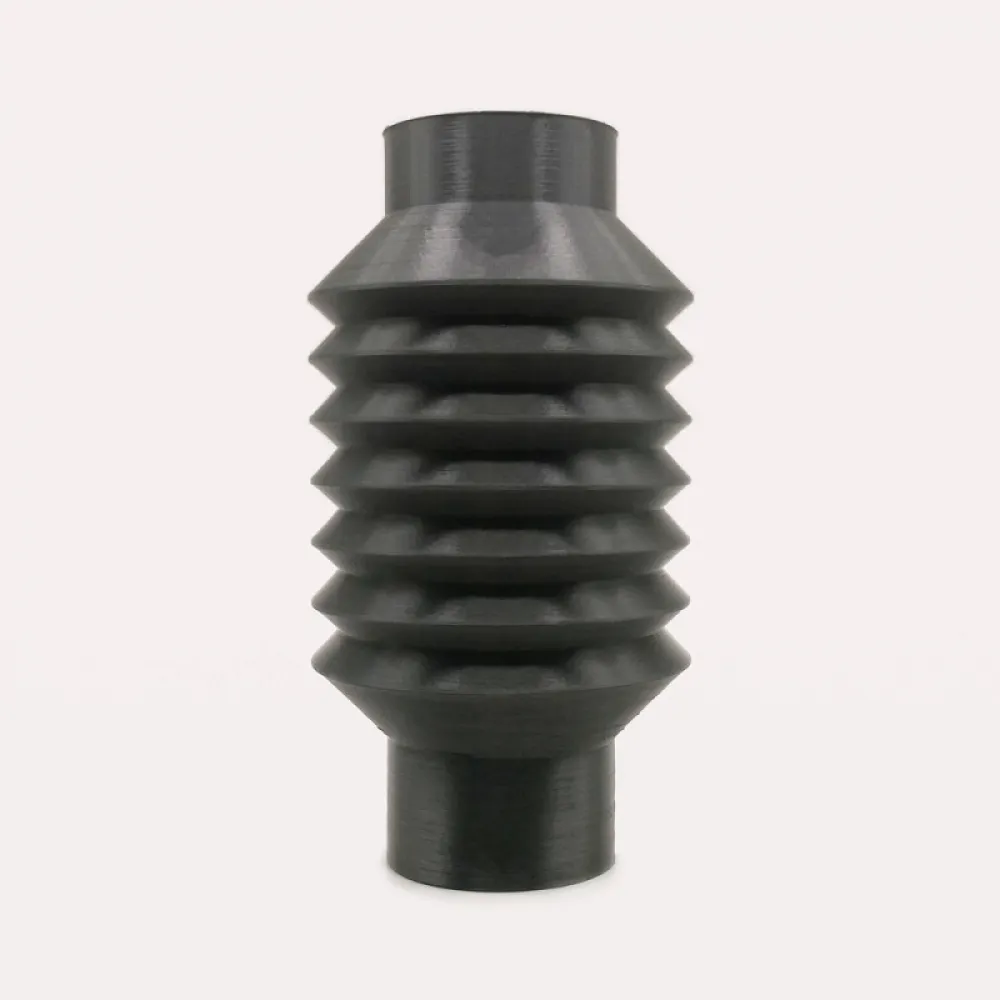
Frente a un TPU convencional, la formulación SEBS destaca por su baja afinidad por el agua y por su resistencia frente al envejecimiento ambiental. Es una opción especialmente interesante para fuelles, protecciones, conductos, juntas, topes y componentes sometidos a flexión repetida. El comportamiento final dependerá también del diseño, los espesores y los parámetros de impresión.
Qué aporta un TPE basado en SEBS
- Flexibilidad Shore 90A: adecuado para piezas deformables que deben recuperar su forma.
- Resistencia a impacto y fatiga: útil en componentes sometidos a golpes o flexiones repetidas.
- Material hidrófobo: presenta menor afinidad por el agua que muchos TPU, aunque debe almacenarse correctamente y secarse si aparecen síntomas de humedad.
- Buena resistencia ambiental: el SEBS ofrece un comportamiento favorable frente a radiación UV y distintos agentes químicos, siempre sujeto a las condiciones concretas de exposición.
- Tacto suave y aislamiento eléctrico: cualidades útiles en agarres, protecciones y carcasas; no sustituyen una homologación eléctrica del componente terminado.
- Soportes más fáciles de retirar: la formulación facilita su separación en muchas geometrías.
Propiedades técnicas
| Propiedad | Valor | Método |
|---|---|---|
| Material | TPE basado en SEBS | Recreus |
| Dureza | 90 Shore A, lectura a 3 s | DIN ISO 7619-1 |
| Densidad | 0,906 g/cm³ | Ficha técnica |
| Módulo de tracción | 83 MPa | ISO 527 |
| Elongación a rotura | 146 % | DIN 53504-S2 |
| Resistencia al desgarro | 73,5 N/mm | ISO 34-1 |
| Pérdida por abrasión | 230 mm³ | ISO 4649 |
| Impacto Charpy entallado a 23 °C | 58 kJ/m² | ISO 179 |
| Impacto a tracción entallado a 23 °C | 42 kJ/m² | ISO 8256/1 |
| HDT a 0,45 MPa | 35 °C | ISO 75-2 |
| Reblandecimiento Vicat | 63 °C, método A | ISO 306 |
| Formato vendido | 1,75 mm - bobina de 600 g - blanco | Producto HTA3D |
Estos valores proceden del material o de probetas normalizadas. En una pieza FFF influyen la orientación, la unión entre capas, el número de perímetros, el relleno, la geometría y el proceso. HDT y Vicat tampoco representan por sí solos una temperatura máxima universal de servicio.
Parámetros actuales recomendados por Recreus
La guía oficial vigente utiliza 245 °C, cama a 70-80 °C y límites de caudal adaptados a cada boquilla. Son valores iniciales para extrusión directa y sustituyen a los ajustes antiguos que todavía pueden encontrarse en documentación previa.
| Boquilla | Altura de capa | Ancho de línea | Caudal máx. inicial | Temperatura |
|---|---|---|---|---|
| 0,4 mm | 0,20 mm | 0,40 mm | 5,0 mm³/s | 245 °C |
| 0,6 mm | 0,30 mm | 0,60 mm | 11,2 mm³/s | 245 °C |
| 0,8 mm | 0,40 mm | 0,80 mm | 20,0 mm³/s | 245 °C |
| 1,0 mm | 0,50 mm | 1,00 mm | 31,2 mm³/s | 245 °C |
Para boquilla de 0,4 mm, Recreus propone como referencia 31,25 mm/s en perímetro exterior, 46,88 mm/s en interior, 62,50 mm/s en relleno, 37,50 mm/s en tapas y 18,75 mm/s en primera capa. En otras combinaciones conviene controlar el caudal volumétrico en lugar de copiar velocidades lineales.
Retracción y refrigeración
- Retracción: 0,8-1,2 mm a 30 mm/s y Z-hop de 0,2 mm como punto de partida.
- Primera capa: ventilador al 0 %, velocidad moderada y ancho cercano al 110 %.
- Refrigeración normal: alrededor del 20 % cuando la capa dura más de 10 segundos.
- Capas cortas y puentes: hasta el 40 % si la geometría lo necesita.
- Ambiente: temperatura ambiente estable y sin corrientes; no necesita cámara calefactada.
- Adhesión: cama limpia y brim en piezas grandes o con poca superficie de apoyo.
Extrusor, hotend y compatibilidad Bowden
Recreus recomienda extrusión directa, con un recorrido corto y bien confinado desde los engranajes hasta el hotend. Una boquilla de latón de 0,4 mm o mayor es adecuada para esta formulación no cargada.
Su dureza 90A permite utilizarlo en determinadas configuraciones Bowden mejor preparadas, pero no convierte la compatibilidad en universal. La longitud y holgura del tubo, el guiado junto al engranaje, la presión del tensor, la fricción y las retracciones condicionan el resultado. Si el filamento se comprime o deja de avanzar, reduce caudal y retracción antes de aumentar la presión del extrusor.
Perfiles para impresoras concretas
Recreus publica perfiles de partida para Bambu Lab P1P/P1S, X1/X1C/X1E, A1/A1 mini, P2S, H2S y H2D, además de Original Prusa MK4/MK4S, CORE One/CORE One+/CORE One L y Prusa XL. El perfil ayuda a integrar el material, pero deben comprobarse la revisión de la máquina, la boquilla, el extrusor y las instrucciones vigentes.
Hidrofobicidad, agua y exposición exterior
El SEBS es hidrófobo y menos propenso que muchos TPU a captar humedad, pero una bobina mal almacenada puede mostrar burbujas, crepitaciones o superficie irregular. En ese caso, Recreus recomienda secar el filamento a 50 °C durante unas 3 horas en un secador de filamento o equipo ventilado y precalentado, y guardarlo después en una bolsa o recipiente cerrado con desecante.
Una pieza impresa no es automáticamente estanca: la impermeabilidad depende de los perímetros, unión entre capas, poros, boquilla y geometría. Del mismo modo, la resistencia química y UV debe validarse con la sustancia, concentración, temperatura, duración y esfuerzo reales antes de utilizar la pieza en una aplicación crítica.
Diseño y aplicaciones
- Fuelles, conductos flexibles y protecciones frente a polvo o salpicaduras.
- Juntas, topes, amortiguadores y protectores contra impactos.
- Agarres, recubrimientos y componentes de tacto suave.
- Piezas expuestas al exterior, después de validar las condiciones concretas.
- Prototipos que deban soportar flexiones repetidas.
- Soportes complejos que interese retirar con facilidad.
La dureza Shore describe el material, no la flexibilidad completa de la pieza. Menos perímetros, paredes finas y poco relleno aumentan la deformación; un espesor mayor, más paredes y rellenos densos producen componentes más firmes.
Solución de problemas
- Burbujas, chasquidos o acabado áspero: seca la bobina antes de modificar el perfil.
- Extrusión irregular: revisa boquilla, guiado y presión del tensor; reduce después caudal y velocidad.
- Hilos: trabaja primero con material seco y ajusta temperatura, retracción y desplazamientos en pequeños pasos.
- Filamento doblado en el extrusor: elimina holguras en el recorrido y reduce retracción y contrapresión.
- Mala adhesión: limpia la cama, revisa el aplastamiento de primera capa y añade brim cuando sea necesario.
Cómo elegir dentro de la gama Filaflex
- Filaflex 95A Medium-Flex: TPU firme, rápido y fácil de alimentar.
- Filaflex SEBS 90A: tacto flexible, baja afinidad por el agua y buen comportamiento ambiental.
- Filaflex 82A Original: más blando y elástico, con impresión más exigente.
- Filaflex 70A Ultra-Soft: muy blando para configuraciones directas preparadas.
- Filaflex 60A PRO: máxima blandura de la familia y mayor dificultad de alimentación.
Es para ti si
- Necesitas una pieza flexible 90A con tacto suave y buena recuperación.
- Buscas un TPE con baja afinidad por el agua para usos técnicos o ambientales.
- Tu extrusor ofrece un recorrido bien guiado y puedes ajustar el perfil por caudal.
No es para ti si
- Necesitas una pieza muy blanda: en ese caso conviene valorar Filaflex 82A, 70A o 60A.
- Tu sistema automático de filamento no declara compatibilidad con flexibles 90A.
- Buscas una garantía directa de estanqueidad, resistencia química, aislamiento de seguridad o uso regulado sin ensayar la pieza final.
- Necesitas trabajar de forma continua por encima de los límites térmicos que refleja la ficha técnica.
Seguridad y aplicaciones especiales
Procesa el material con ventilación adecuada y evita el contacto con polímero fundido. Aunque el fabricante atribuye al SEBS propiedades de aislamiento y resistencia ambiental, la pieza impresa debe validarse para cualquier uso eléctrico, alimentario, sanitario o de seguridad. No se presenta como una pieza certificada ni se garantiza de forma general su esterilización en autoclave.