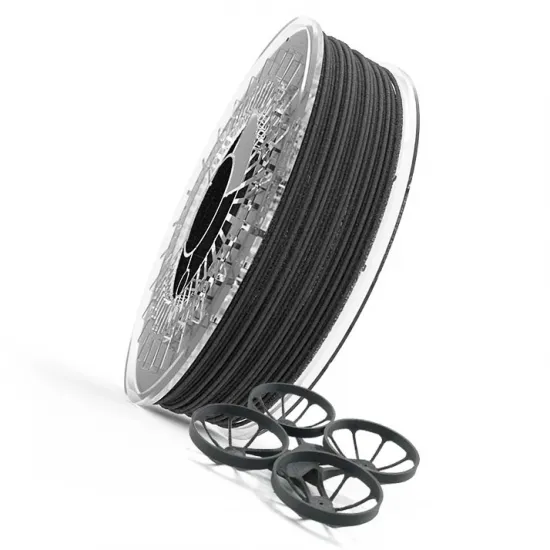
- Stock: 3
- Modelo: Recreus-PETG-G CF

El Recreus PET-G CF es un filamento técnico de 1,75 mm basado en PET-G y reforzado con un 10 % de fibra de carbono. Combina la facilidad dimensional del PET-G con una rigidez elevada, menor tendencia a deformarse y un acabado negro mate especialmente apropiado para piezas funcionales, utillajes, soportes, carcasas y prototipos técnicos.
Está desarrollado por la marca española Recreus y se suministra en bobina de 700 g. No es un PET-G convencional: la carga de carbono es abrasiva, por lo que necesita una boquilla resistente al desgaste y una puesta a punto específica.
Qué aporta la fibra de carbono
- Rigidez elevada: reduce la flexión frente a un PET-G corriente y resulta útil en piezas que deben mantener su geometría.
- Buena estabilidad dimensional: facilita la fabricación de soportes, calibres, útiles y componentes con superficies planas.
- Acabado negro mate: ayuda a disimular las líneas de capa y aporta una apariencia técnica homogénea.
- Baja elongación: ofrece una respuesta más rígida, pero también menos dúctil que un PET-G sin carga.
- Resistencia al desgaste y a productos químicos: son propiedades destacadas por el fabricante, aunque deben validarse con las condiciones reales de cada aplicación.
El refuerzo no convierte la pieza impresa en un material isotrópico ni en fibra continua. La orientación de las capas, los perímetros, la humedad del filamento y la adhesión entre capas siguen siendo determinantes.
Datos técnicos del material
| Propiedad | Valor declarado | Ensayo |
|---|---|---|
| Contenido de fibra de carbono | 10 % | Dato del fabricante |
| Densidad | 1,320 g/cm³ | ISO 1183 |
| Módulo de tracción | 9000 MPa | ISO 527 |
| Resistencia a tracción | 105 MPa | DIN 53504-S2 |
| Alargamiento a rotura | 4,0 % | DIN 53504-S2 |
| Impacto Charpy con entalla a 23 °C | 6,50 kJ/m² | ISO 179 |
| Temperatura de deflexión bajo carga | 72 °C a 0,45 MPa 67 °C a 1,82 MPa | ISO 75-2 |
| Reblandecimiento Vicat | 80 °C | Vicat A, 50 N, 50 °C/h |
Estos valores proceden de probetas y métodos de ensayo concretos. No constituyen por sí solos una garantía para una pieza FFF: el diseño, la dirección de carga, la adhesión entre capas, los parámetros de impresión y el entorno de uso pueden modificar mucho el resultado. HDT y Vicat tampoco equivalen a una temperatura de servicio continuo garantizada.
Parámetros iniciales de impresión
| Ajuste | Punto de partida | Cómo ajustarlo |
|---|---|---|
| Boquilla | 245–260 °C | Calibrar por adhesión entre capas, acabado y caudal; evitar permanencias largas a alta temperatura. |
| Cama | 70–90 °C | La guía actual de Recreus utiliza 90 °C en primera capa y 85 °C después; reducir si existe exceso de adherencia. |
| Velocidad | 40–50 mm/s como inicio conservador | Aumentar solo después de calibrar el caudal volumétrico sostenible del hotend. |
| Altura de capa | 0,20 mm con boquilla de 0,4 mm 0,30 mm con boquilla de 0,6 mm | Las capas más generosas reducen el riesgo de obstrucción. |
| Ventilación de capa | 0 % general; hasta 40 % en puentes y capas cortas | Evitar el exceso de aire si perjudica la unión entre capas. |
| Retracción | 0,8–1,5 mm a 30 mm/s en extrusión directa | En Bowden, calibrar desde cero: la longitud necesaria depende de todo el recorrido. |
| Cámara | Sin corrientes; 45–50 °C preferible para piezas exigentes | No es imprescindible para todas las geometrías; vigilar la temperatura admisible de electrónica y extrusor. |
Los valores son una base de calibración, no un perfil universal. Una boquilla de acero endurecido conduce el calor de forma distinta a una de latón y puede requerir pequeños cambios de temperatura o velocidad.
Boquilla recomendada y desgaste
Utiliza acero endurecido, rubí u otra boquilla expresamente indicada para abrasivos. Una boquilla de latón puede desgastarse con rapidez, aumentar su diámetro efectivo y alterar tanto el caudal como las dimensiones de la pieza.
Recomendamos 0,6 mm como opción más tolerante. La guía actual del fabricante incluye un perfil de 0,4 mm, pero una ficha técnica anterior recomendaba no bajar de 0,5 mm; por ello, 0,4 mm debe considerarse posible, no garantizado. Exige filamento seco, boquilla limpia, caudal controlado y una solución resistente a la abrasión.
Si tu hotend emplea geometría V6 estándar, puedes valorar la boquilla Trianglelab V6 de acero A2 endurecido de 0,6 mm. Comprueba antes la rosca, la longitud, el sellado contra el heatbreak y el procedimiento de apriete de tu bloque; que una boquilla sea de 0,6 mm no garantiza compatibilidad mecánica con cualquier hotend.
Perfiles de caudal publicados por Recreus
| Boquilla | Capa | Ancho de línea | Caudal objetivo | Temperatura |
|---|---|---|---|---|
| 0,4 mm | 0,20 mm | 0,42 mm | 9,0 mm³/s | 250 °C |
| 0,6 mm | 0,30 mm | 0,62 mm | 20,3 mm³/s | 250 °C |
| 0,8 mm | 0,40 mm | 0,82 mm | 36,0 mm³/s | 252 °C |
| 1,0 mm | 0,50 mm | 1,02 mm | 56,3 mm³/s | 255 °C |
Son objetivos publicados por Recreus, no caudales que pueda alcanzar cualquier hotend. Si aparecen subextrusión, pérdida de brillo irregular, mala unión o saltos del extrusor, limita el caudal máximo en el laminador y vuelve a ensayar.
Secado y almacenamiento
La humedad suele manifestarse como crepitaciones, burbujas, superficie áspera, hilos y pérdida de consistencia. La guía vigente del fabricante recoge tanto un acondicionamiento breve de 55 °C durante al menos 1 hora como un secado más profundo de 65 °C durante 4–6 horas.
Utiliza un secador con temperatura estable y circulación de aire, respeta la etiqueta del lote y comprueba que la bobina admite la temperatura elegida. Si no conoces su resistencia térmica, no introduzcas la bobina completa en un horno sin control. Tras el secado, conserva el filamento cerrado con desecante y evita exponerlo innecesariamente a un ambiente húmedo.
Adhesión a la cama
Puede imprimirse sobre PEI o superficies adecuadas para PET-G. Limpia la cama y ajusta la primera capa sin aplastar en exceso. Sobre PEI liso o vidrio puede resultar conveniente una película fina de adhesivo que funcione también como capa separadora, especialmente si la pieza tiene mucha superficie, para evitar una unión excesiva.
Si se levantan las esquinas, revisa primero la limpieza, la temperatura real, las corrientes de aire y la geometría; después valora un brim. Si la pieza queda demasiado adherida, deja enfriar completamente y reduce temperatura o contacto en la siguiente prueba.
Compatibilidad con impresoras 3D
Es compatible con impresoras FFF de 1,75 mm cuyo hotend alcance de forma segura 245–260 °C y que incorporen boquilla y recorrido de extrusión adecuados para materiales abrasivos. La compatibilidad depende de la configuración concreta:
- Creality K1C: está diseñada para filamentos con fibra y dispone de punta de acero endurecido; requiere crear o ajustar un perfil para este Recreus PET-G CF.
- Bambu Lab X1C: incorpora de serie boquilla y engranajes endurecidos. Utiliza un perfil genérico o personalizado: este filamento no aporta identificación RFID ni un perfil automático de Bambu.
- Bambu Lab P1S y P1P: no deben darse por compatibles con fibra de carbono de serie. Bambu recomienda actualizar hotend y engranajes antes de usar filamentos reforzados.
- Prusa MK3, MK3.5, MK3.9, MK4, XL y CORE One: requieren una boquilla resistente a la abrasión —por ejemplo, endurecida u ObXidian— y seleccionar correctamente su diámetro en el perfil de impresora.
- Voron, RatRig, HPRO y otras máquinas configurables: pueden trabajarlo si el hotend, la boquilla, el extrusor y la cama instalados cumplen los requisitos. El nombre del proyecto no basta para asegurar compatibilidad.
- Ender-3, CR-10 y derivados: existen muchas revisiones. Verifica especialmente la temperatura continua permitida por el hotend, la proximidad del PTFE a la zona caliente y el material de boquilla.
La carga de fibra también puede desgastar engranajes, guías y tubos en recorridos largos. No presupongas compatibilidad con AMS, MMU u otros alimentadores automáticos: comprueba las indicaciones del sistema concreto y evita radios de curvatura demasiado cerrados.
Ajuste del laminador
- Seca el filamento si desconoces su historial o aparecen síntomas de humedad.
- Monta una boquilla resistente a la abrasión y configura su diámetro real en el laminador y, cuando corresponda, en la impresora.
- Calibra temperatura y caudal antes de buscar velocidad.
- Ajusta el multiplicador de extrusión con una probeta; no reutilices automáticamente el valor de otro PET-G.
- Limita el caudal volumétrico máximo a lo que el hotend pueda fundir sin subextrusión.
- Calibra presión/flujo dinámico para el filamento, la boquilla y la temperatura elegidos.
- Reduce ventilación si la adhesión entre capas es insuficiente; reserva más aire para puentes y detalles cortos.
- Orienta la pieza para que las cargas principales no intenten separar las capas.
Antiestático no significa ESD-safe
Recreus describe el material como antiestático, pero no publica en la documentación consultada un valor de resistividad superficial o volumétrica. No debe utilizarse como sustituto de un material conductor, disipativo o certificado ESD sin realizar mediciones y validar la pieza final.
Seguridad y posprocesado
La ficha de seguridad del fabricante no clasifica la mezcla como peligrosa según CLP, pero el plástico fundido puede producir quemaduras y los humos de proceso no deben inhalarse. Imprime con ventilación adecuada y evita sobrecalentar o dejar el material caliente detenido durante periodos prolongados.
Al lijar, cortar, taladrar o mecanizar se genera polvo fino de polímero y carbono que puede irritar ojos, piel y vías respiratorias. Prioriza lijado húmedo o extracción localizada, utiliza protección ocular y una protección respiratoria apropiada para polvo —la FDS recomienda FFP2 cuando exista polvo— y limpia sin dispersarlo con aire comprimido.
Es para ti si
- Buscas un PET-G más rígido y dimensionalmente estable para piezas funcionales.
- Te interesa un acabado negro mate de aspecto técnico.
- Tu impresora alcanza la temperatura necesaria y dispone de boquilla resistente a la abrasión.
- Puedes secar el material y calibrar un perfil específico.
- Necesitas fabricar útiles, soportes, carcasas, componentes de robótica o prototipos sometidos a carga moderada.
No es para ti si
- Solo dispones de una boquilla de latón y no quieres sustituirla.
- Necesitas gran ductilidad, flexibilidad o alta resistencia al impacto.
- Buscas una pieza ESD certificada, conductora o con resistividad garantizada.
- La pieza debe cumplir una certificación alimentaria, médica, eléctrica o estructural que no haya sido validada por ti.
- No puedes controlar humedad, temperatura, caudal y ventilación.
Contenido
- 1 bobina de Recreus PET-G CF negro.
- Diámetro: 1,75 mm.
- Peso neto de filamento: 700 g.
Si quieres comparar formulaciones de esta familia dentro de nuestro catálogo, consulta también el PETG CF WINKLE y el Sakata 3D PET-G CF15. No son perfiles intercambiables: conserva para cada material sus propias temperaturas, secado, caudal y calibraciones.