

- Stock: 1
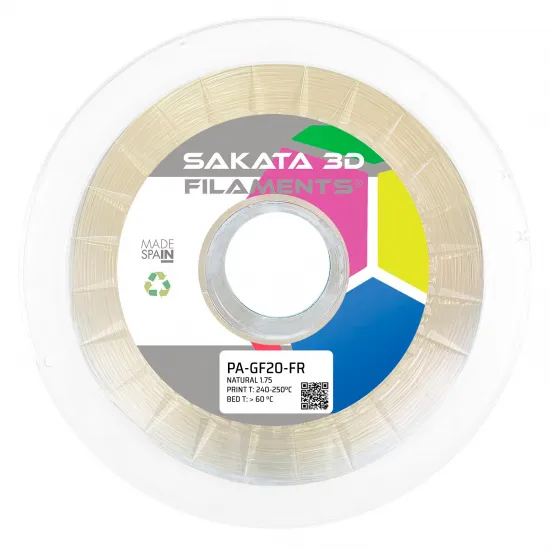
- Modelo: PA-GF20-FR-1.75mm-SAKATA3D

Tipo:

PA-NT - Copoliamida sin refuerzo - 1.75mm - Sakata 3D

PA-GF20-FR Nylon con fibra de vidrio

PA-CF15 Nylon con fibra de carbono
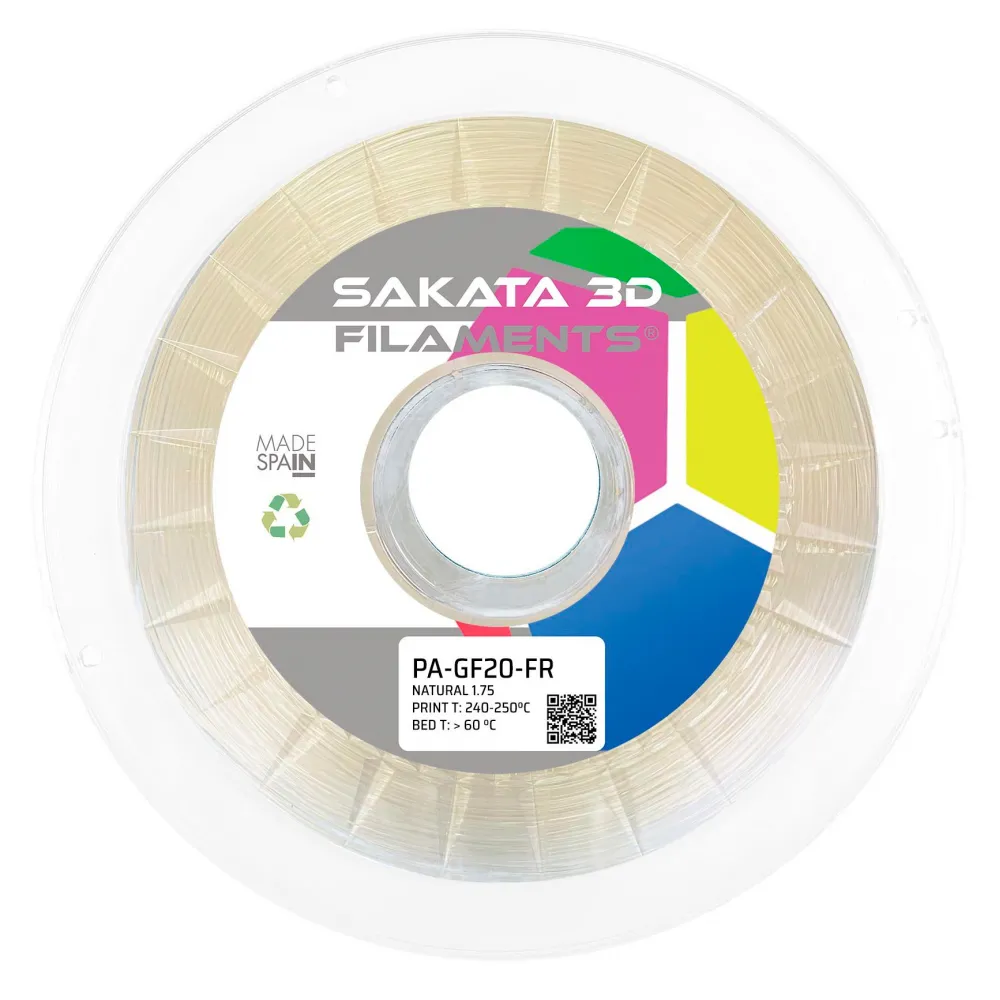
Sakata 3D PA-GF20-FR es un filamento técnico fabricado en España a partir de una copoliamida o Nylon estabilizado térmicamente, reforzado con un 20 % de fibra de vidrio y formulado con un aditivo retardante de llama. Está orientado a piezas funcionales, utillaje, soportes y carcasas que necesiten estabilidad dimensional, rigidez y un comportamiento frente a la llama documentado.
Se suministra en color Natural, en una bobina de 850 g netos y con diámetro de 1,75 ± 0,03 mm. Es un material avanzado y abrasivo: para trabajar con fiabilidad necesita impresora cerrada, boquilla resistente al desgaste y control estricto de la humedad.
Características principales
- Copoliamida reforzada con 20 % de fibra de vidrio.
- Menor contracción y warping que un Nylon sin refuerzo, según el fabricante.
- Clasificación de material UL94 V-2 a 0,8 y 1,5 mm.
- GWFI declarado de 960 °C a 1,5 mm.
- HDT de referencia de 180 °C a 0,45 MPa.
- Fabricado en España por Sakata 3D.
Especificaciones
| Característica | Valor oficial | Referencia |
|---|---|---|
| Material | Copoliamida + 20 % de fibra de vidrio + aditivo retardante de llama | Estabilizada térmicamente |
| Diámetro | 1,75 ± 0,03 mm | Redondez máxima: 0,03 mm |
| Peso neto | 850 g | Bobina Natural |
| Densidad | 1,31 g/cm³ | ISO 1183 |
| Absorción de humedad / agua | 1,5 % / 6,0 % | ISO 62 |
Parámetros de impresión
| Ajuste | Punto de partida | Observaciones |
|---|---|---|
| Impresora | Cerrada | La documentación no exige cámara activamente calefactada ni fija una temperatura de cámara. |
| Boquilla | 240-250 °C | Intervalo inicial de la página oficial; la TDS admite 235-260 °C. |
| Material de boquilla | Acero endurecido | La fibra de vidrio desgasta rápidamente el latón y otros materiales blandos. |
| Cama | Superior a 65 °C | Cristal o PEI; el fabricante exige adhesivo. |
| Ventilador | 0 % | Ajuste oficial inicial; valida puentes y detalles pequeños. |
| Altura de capa | 0,2-0,3 mm | Punto práctico procedente de documentación oficial anterior; ajustar a la boquilla y geometría. |
| Velocidad | 30-100 mm/s | Empieza en la zona baja y aumenta solo tras validar caudal y unión entre capas. |
| Secado previo | Más de 8 h a 70 °C | Utiliza un secador y bobina compatibles con esa temperatura. |
| Durante la impresión | Drybox a 70 °C | Evita que la bobina seca vuelva a absorber humedad. |
Estos valores son un punto de partida, no un perfil universal. El hotend completo, sensor, calentador, cableado, conectores y tubo interno deben admitir de forma segura la temperatura elegida.
Secado, boquilla y primera capa
El Nylon es higroscópico. Chasquidos, vapor, burbujas, hilos, superficie áspera o capas débiles son señales compatibles con humedad. Seca primero la bobina y calibra después; aumentar temperatura o retracción no corrige el agua absorbida.
El 20 % de fibra de vidrio hace que el filamento sea abrasivo. Utiliza una boquilla de acero endurecido o un equivalente expresamente preparado para compuestos cargados y revisa engranajes y guías sometidos a rozamiento. Sakata no fija un diámetro mínimo de salida, por lo que no conviene convertir una recomendación genérica en requisito de este producto.
Sobre cristal o PEI se requiere adhesivo. Puedes utilizar 3DLAC para cama de impresión 3D si es compatible con la superficie y sigues sus instrucciones. En PEI, una capa intermedia también puede ayudar a controlar una adhesión excesiva y facilitar la retirada.
Qué significan UL94 V-2 y GWFI 960 °C
La TDS declara UL94 V-2 a 0,8 y 1,5 mm y GWFI 960 °C a 1,5 mm. Son resultados del material bajo ensayos normalizados y espesores concretos. No significan que el filamento sea incombustible, que una pieza impresa pueda trabajar a 960 °C ni que una carcasa o máquina terminada quede certificada.
V-2 tampoco equivale a V-0. La geometría, orientación de impresión, porosidad, perímetros, espesor, humedad y proceso pueden modificar el comportamiento. Para cuadros eléctricos, automoción, ferrocarril, maquinaria u otras aplicaciones reguladas, ensaya la pieza final y verifica la norma aplicable.
Propiedades de referencia del material
| Propiedad | Norma | Valor sin acondicionar |
|---|---|---|
| Módulo / resistencia a tracción | ISO 527 | 5.000 MPa / 80 MPa |
| Elongación de rotura | ISO 527 | 3 % |
| Módulo / resistencia a flexión | ISO 178 | 4.000 MPa / 110 MPa |
| Charpy sin / con entalla | ISO 179 | 25 / 4 kJ/m² |
| HDT a 0,45 MPa | ISO 75 | 180 °C |
| CTI | IEC 60112 | 600 V |
| Resistividad volumétrica / superficial | IEC 60093 | 10E13 Ω·m / 10E14 Ω |
Los valores corresponden a material ensayado sin acondicionar. Una pieza FFF puede rendir de forma diferente por humedad, orientación, perímetros, relleno, unión entre capas, geometría, carga y tiempo. En particular, HDT 180 °C a 0,45 MPa no es una temperatura de servicio continuo garantizada, y CTI o resistividad no certifican por sí solos una pieza como aislante eléctrico.
Compatibilidad con impresoras 3D
La compatibilidad es condicionada: la impresora debe trabajar con filamento de 1,75 mm, estar cerrada, alcanzar con seguridad 260 °C, montar boquilla resistente al desgaste, utilizar cama y adhesión adecuados y alimentar desde una bobina seca.
- HTA3D HPRO: apta para evaluar este material cuando su configuración concreta incorpora cerramiento, hotend, boquilla y drybox adecuados.
- Bambu Lab X1 Carbon y P1S: el cerramiento no basta; verifica boquilla, engranajes, ruta de filamento y compatibilidad del sistema de alimentación con compuestos abrasivos.
- Creality K1C/K1 Max y Prusa CORE One: pueden ser plataformas apropiadas si el hardware instalado cumple todos los requisitos y se crea un perfil específico.
- Voron 2.4 y Voron Trident: dependen por completo del hotend, extrusor, boquilla, superficie y gestión térmica elegidos por el montador.
- Impresoras abiertas: no son la recomendación directa porque la TDS exige una máquina cerrada. Un cerramiento añadido debe ser seguro para electrónica, motores y piezas internas.
No des por garantizado AMS, MMU, CFS u otro alimentador automático: confirma que el fabricante permita filamentos abrasivos y que la bobina, el recorrido y el secado sean compatibles. La opción más prudente suele ser alimentar directamente desde un drybox.
Es para ti si
- Necesitas Nylon reforzado con buena estabilidad dimensional y datos de inflamabilidad documentados.
- Dispones de impresora cerrada, boquilla endurecida y drybox capaz de mantener 70 °C.
- Puedes imprimir probetas y validar la pieza en sus condiciones reales.
No es para ti si
- Buscas un material sencillo para imprimir desde una bobina abierta o con boquilla de latón.
- Necesitas una pieza muy flexible o con gran elongación antes de romper.
- Esperas que la clasificación de la materia prima sustituya la certificación del producto final.
- La aplicación exige contacto alimentario o uso médico: este material no está certificado para ello.
Alternativas dentro del catálogo
Si no necesitas refuerzo ni clasificación FR y prefieres una poliamida menos abrasiva y más dúctil, consulta el Sakata 3D PA-NT. Si buscas un Nylon reforzado con carbono y priorizas rigidez, valora el Sakata 3D PA-CF15. Son materiales diferentes: ninguno es una mejora universal ni hereda automáticamente la clasificación V-2 del PA-GF20-FR.
Conservación y seguridad
Tras imprimir, guarda la bobina en un recipiente hermético con desecante. Mantén buena ventilación. Si cortas, lijas o mecanizas piezas, controla el polvo y utiliza protección apropiada. Para cualquier función eléctrica, térmica, estructural o de seguridad, valida la pieza terminada.
Contenido: 1 bobina Natural de 850 g netos de Sakata 3D PA-GF20-FR, diámetro 1,75 mm.