

- Stock: 41
- Modelo: PLA-M-1.75mm-SAKATA3D

Tipo:

PLA GO&PRINT

PLA GO&PRINT Transición

PLA GO&PRINT Reciclado

PLA Mate

PLA Mate Transición

PLA 3D850

PLA INGEO 3D850 Flúor

PLA 3D850 MAGIC / MAGIC+

PLA 3D850 SEDA

PLA 3D850 GLASS

PLA 3D850 Transición

3D850 Reciclado

HR-PLA 3D870

HR-PLA 3D870 Transición

3D870 Reciclado

PLA Alta velocidad

PLA Alta velocidad PRO

PLA Alta velocidad PRO Transición
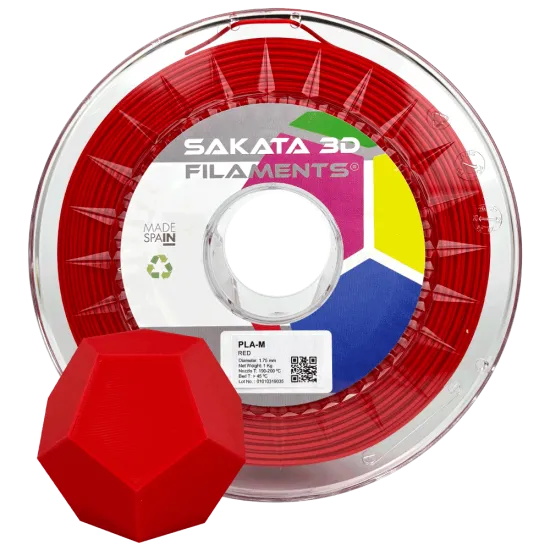
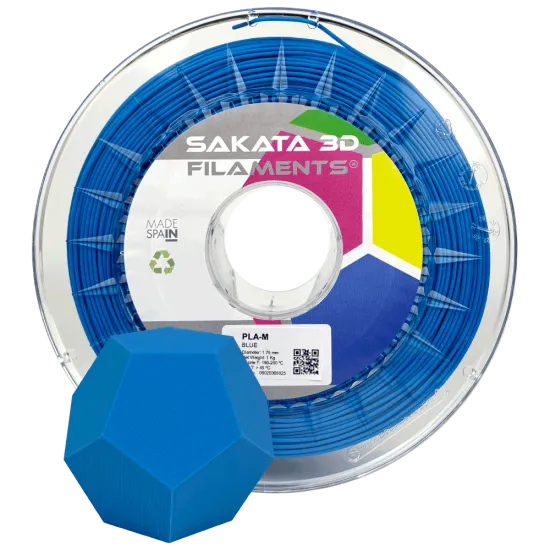
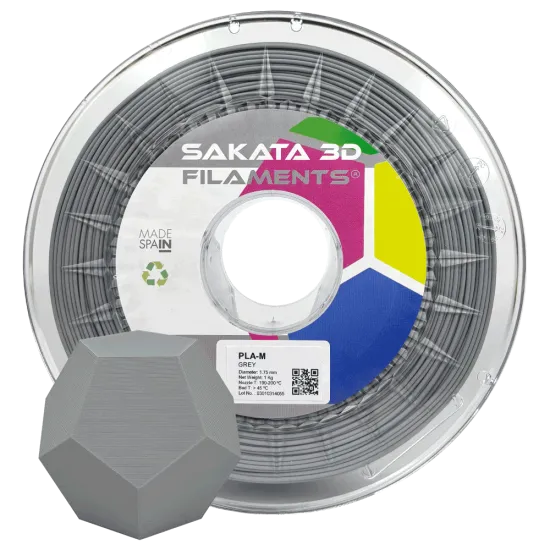
Sakata 3D PLA-M es un filamento PLA fabricado en España y formulado para conseguir piezas con acabado mate y menor visibilidad de las líneas de capa. Su superficie sin brillo ayuda a suavizar visualmente la transición entre capas y aporta una apariencia uniforme especialmente atractiva en figuras, maquetas, carcasas, decoración y prototipos de presentación.
Aunque su textura tiene un aspecto ligeramente rugoso, el fabricante lo clasifica como material no abrasivo: puede imprimirse con una boquilla de Brass convencional. La formulación combina facilidad de impresión con un rango específico para alta velocidad, siempre que el hotend y la cinemática puedan aportar el caudal necesario.
Por qué elegir PLA-M
- Acabado mate con muy poco brillo.
- Reduce visualmente la presencia de las líneas de impresión, aunque no elimina defectos de calibración.
- Buena adherencia y baja contracción propias de una formulación PLA fácil de utilizar.
- Admite impresión clásica y perfiles de alta velocidad.
- No es abrasivo: no necesita una boquilla endurecida.
- Fabricado en España por Sakata 3D Filaments.
Especificaciones y presentación
| Característica | Valor |
|---|---|
| Material | PLA de acabado mate |
| Diámetro | 1,75 ± 0,03 mm |
| Desviación máxima de redondez | 0,03 mm |
| Peso neto | 1 kg |
| Dimensiones nominales de la bobina | Ø195 × 70 mm; núcleo Ø53 mm |
| Envasado | Bolsa al vacío con desecante |
| Origen | Fabricado en España |
Colores disponibles
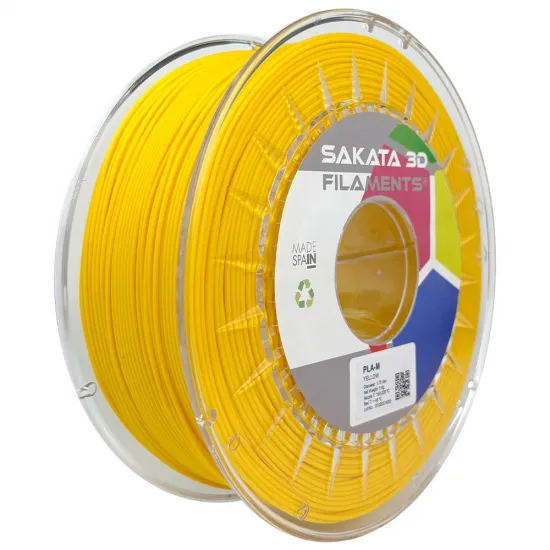
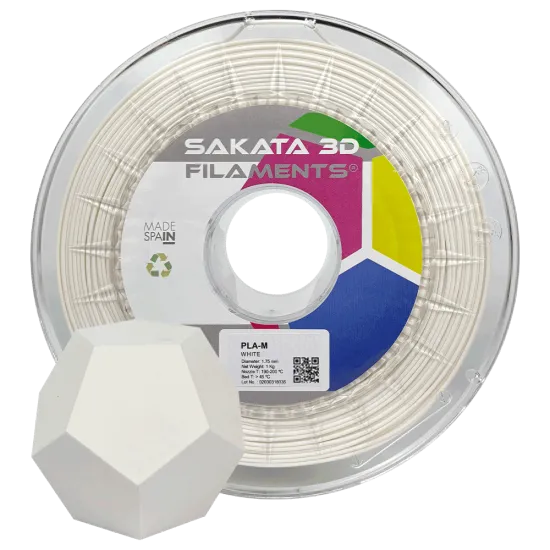
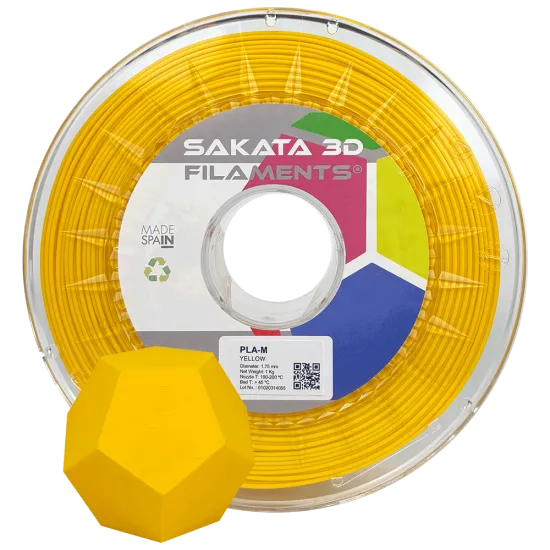
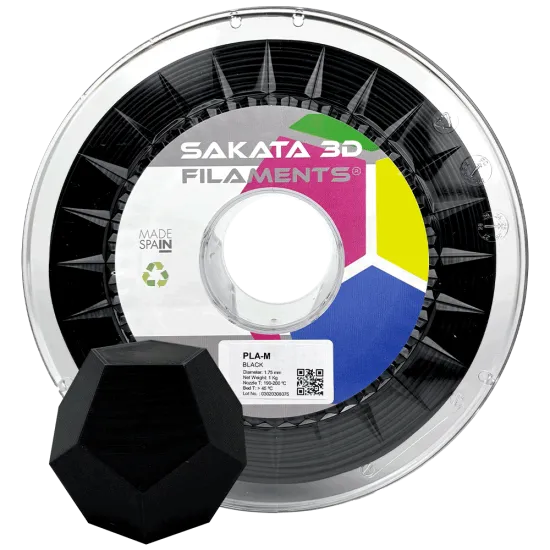
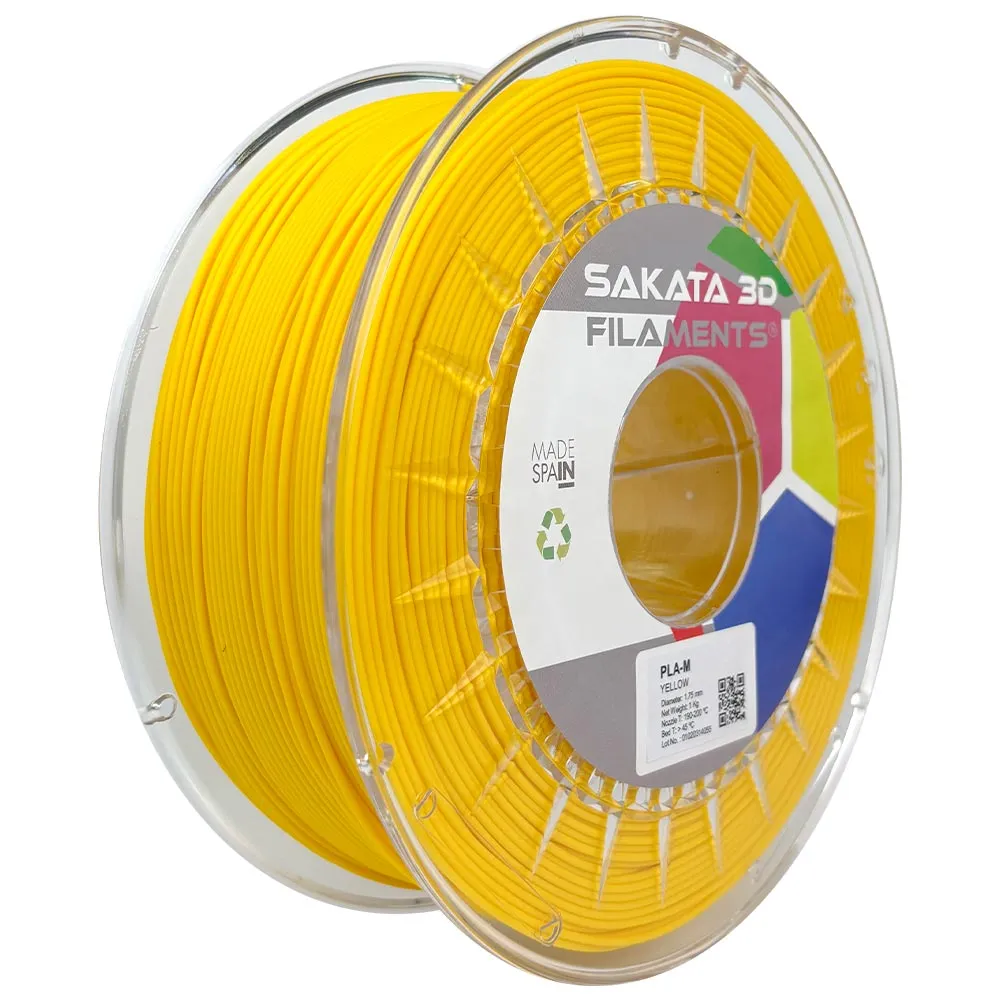
Puede seleccionarse en Blanco, Amarillo, Rojo, Azul, Gris o Negro. La fotografía muestra la presentación amarilla; el tono visual puede variar ligeramente según la iluminación, la pantalla, el lote y los parámetros de impresión.
Parámetros de impresión
La ficha técnica vigente de Sakata 3D diferencia entre impresión clásica y alta velocidad. Los valores se basan en una boquilla de 0,4 mm y deben utilizarse como punto de partida para calibrar cada máquina.
| Parámetro | Impresión clásica | Alta velocidad |
|---|---|---|
| Temperatura de boquilla | 190-200 °C | 200-240 °C |
| Velocidad de impresión | 50-120 mm/s | 120-480 mm/s |
| Caudal volumétrico máximo declarado | Calibrar según hotend | 33 mm³/s a 240 °C |
| Cama | Más de 45 °C; vidrio o PEI | |
| Ventilador de capa | 100 % | |
| Altura de capa | 0,1-0,3 mm | |
| Boquilla | Brass de 0,4 mm como referencia; no requiere acero endurecido | |
Para un perfil inicial fiable, comienza en el rango clásico y ajusta temperatura, flujo, retracción y refrigeración con una prueba pequeña. Aumenta la velocidad solo después de comprobar que el hotend mantiene un caudal estable y que las capas conservan buena unión.
Secado y almacenamiento
El secado es opcional, pero puede ayudar si aparecen chasquidos, burbujas, hilos, superficie irregular o extrusión inestable. Sakata 3D indica 2-4 horas a 60 °C antes de imprimir y permite mantener el filamento a 60 °C durante la impresión.
Después de abrir la bolsa, conserva la bobina cerrada con desecante. Asegúrate de que el secador controla correctamente la temperatura y de que la bobina admite el ciclo sin deformarse.
Compatibilidad con impresoras 3D
Es funcionalmente compatible con impresoras FDM/FFF preparadas para filamento de 1,75 mm y capaces de trabajar dentro del rango térmico indicado. Esto incluye, con un perfil correctamente ajustado, máquinas HTA3D HPRO y familias populares como Bambu Lab A1, A1 mini, P1P, P1S y X1 Carbon; Creality Ender-3, CR-10, K1, K1C y K1 Max; Original Prusa MK3, MK4, MINI y CORE One; y configuraciones Voron 0.2, Trident o 2.4.
La compatibilidad no implica que exista un perfil universal. Las revisiones de hotend, extrusor, boquilla, superficie y recinto cambian el resultado. En impresoras cerradas debe seguirse la recomendación del fabricante de la máquina sobre ventilación de cámara al imprimir PLA.
Propiedades del material
La TDS declara una densidad de 1,32 g/cm³ y una HDT de 55 °C a 0,45 MPa. Este último valor procede de probetas moldeadas por inyección y no es una temperatura de servicio garantizada para una pieza impresa. La orientación, perímetros, relleno, unión entre capas y condiciones de carga modifican notablemente el comportamiento final.
Como cualquier PLA, no es la primera elección para piezas que deban soportar calor elevado, exposición exterior prolongada o impactos intensos sin validación específica. Tampoco está certificado para contacto alimentario ni para aplicaciones médicas.
Es para ti si
- Buscas un acabado mate y uniforme con capas visualmente menos marcadas.
- Imprimes figuras, maquetas, decoración, cosplay, carcasas o prototipos de presentación.
- Quieres un PLA español fácil de imprimir que también permita explorar perfiles rápidos.
No es para ti si
- Necesitas brillo, efecto seda o transparencia.
- La pieza estará sometida a temperaturas próximas o superiores a las habituales del PLA.
- Buscas certificación alimentaria, médica o propiedades estructurales garantizadas en la pieza impresa.
Si prefieres esta estética con cambios de tono aleatorios, está disponible el Sakata 3D PLA-M de color de transición. Para priorizar velocidad extrema puede considerarse el Sakata 3D PLA High Speed PRO; si se buscan las características específicas de NatureWorks Ingeo 3D850, puede elegirse el Sakata 3D PLA Ingeo 3D850.
Se recomienda imprimir en un espacio con ventilación general adecuada.