

- Stock: 25
- Modelo: 95A-Filaflex

Modelo:

95A Medium-Flex

82A Filaflex

70A Filaflex UltraSoft

Filaflex 60A PRO
Recreus Filaflex 95A Medium-Flex es un filamento flexible de TPU de 1,75 mm fabricado en España, pensado para conseguir piezas elásticas y resistentes sin la dificultad de alimentación propia de materiales mucho más blandos. Su dureza Shore 95A ofrece un buen equilibrio entre flexibilidad, recuperación de la forma y estabilidad dimensional.
Es el grado más firme y sencillo de imprimir de la familia Filaflex. Recreus declara una elongación de hasta el 500 % y compatibilidad tanto con extrusión directa como con sistemas Bowden, por lo que resulta una excelente puerta de entrada a la impresión de juntas, protectores, ruedas, empuñaduras, bisagras flexibles, calzado y componentes funcionales.
Por qué elegir Filaflex 95A
- TPU Shore 95A: flexible, pero suficientemente firme para alimentarse con mayor facilidad que los grados 82A, 70A o 60A.
- Hasta un 500 % de elongación: puede deformarse y recuperar su forma mientras no se supere su límite elástico.
- Buena resistencia mecánica: adecuado para piezas funcionales sometidas a flexión, impacto, rozamiento o compresión.
- Adherencia elevada: las piezas pequeñas pueden imprimirse sin calentar la cama y normalmente sin adhesivo.
- Compatible con extrusión directa y Bowden: con un recorrido de filamento bien guiado y un perfil correctamente ajustado.
- Fabricado por Recreus: marca española especializada en materiales flexibles para impresión 3D.
¿Qué significa Shore 95A?
La escala Shore A mide la dureza de elastómeros y materiales flexibles. Un TPU 95A se dobla y comprime, pero ofrece más soporte y precisión geométrica que un Filaflex 82A, 70A o 60A. El espesor de pared, la orientación de las capas, el número de perímetros y el relleno modifican mucho el tacto final: una pared fina puede ser muy flexible, mientras que una pieza gruesa puede sentirse prácticamente rígida.
Si necesitas más deformación y un tacto más blando, puedes comparar con Recreus Filaflex 82A Original, Filaflex 70A Ultra-Soft o Filaflex 60A Pro. Cuanto menor es la dureza, mayor suele ser la exigencia para el extrusor y el guiado del filamento.
Propiedades técnicas del material
Los siguientes valores proceden de la ficha técnica vigente de Recreus. Son resultados del material o de probetas normalizadas; una pieza impresa puede variar según orientación, humedad, temperatura, perímetros, relleno y adhesión entre capas.
| Propiedad | Valor | Método |
|---|---|---|
| Material | TPU, poliuretano termoplástico | Declaración del fabricante |
| Dureza | 95 Shore A | ISO 7619-1 |
| Elongación | Hasta 500 % | Recreus |
| Densidad | 1240 kg/m³ | ISO 1183 |
| Resistencia a tracción | 33 MPa | DIN 53504-S2 |
| Resistencia al desgarro | 130 N/mm | ISO 34-1 |
| Abrasión | 35 mm³ | ISO 4649 |
| Vicat | 125 °C | ISO 306, método A |
Parámetros de impresión actuales de Recreus
Recreus publica estos puntos de partida en función del diámetro de boquilla. El caudal volumétrico es más útil que una velocidad lineal aislada porque tiene en cuenta el ancho de extrusión y la altura de capa. Ajusta el perfil en la impresora real y no aumentes el caudal hasta comprobar que la alimentación es estable.
| Boquilla | Altura de capa | Ancho de línea | Caudal inicial | Temperatura |
|---|---|---|---|---|
| 0,4 mm | 0,20 mm | 0,38 mm | 4,5 mm³/s | 245 °C |
| 0,6 mm | 0,30 mm | 0,58 mm | 10,1 mm³/s | 245 °C |
| 0,8 mm | 0,40 mm | 0,78 mm | 18,0 mm³/s | 248 °C |
| 1,0 mm | 0,50 mm | 0,98 mm | 28,1 mm³/s | 250 °C |
Con esas combinaciones, Recreus propone aproximadamente 29 mm/s para perímetros exteriores, 43-44 mm/s para perímetros internos, 34-36 mm/s para tapas, 57-59 mm/s para relleno y unos 17-18 mm/s para la primera capa. Son referencias iniciales, no velocidades garantizadas para cualquier máquina.
Retracción
| Boquilla | Distancia | Velocidad | Z-hop |
|---|---|---|---|
| 0,4-0,6 mm | 1,8-2,5 mm | 40 mm/s | 0,2 mm |
| 0,8-1,0 mm | 2,0-3,0 mm | 40 mm/s | 0,2 mm |
Utiliza estos valores como inicio y reduce la retracción si el filamento se comprime, patina o deja de avanzar. Recreus aconseja emplear la mayor velocidad de desplazamiento que la máquina pueda realizar de forma segura para reducir el stringing; no es necesario forzar velocidades que comprometan la fiabilidad.
Cama, ventilación y secado
- Secado: 55 °C durante al menos 1 hora antes de imprimir.
- Piezas pequeñas: cama a temperatura ambiente.
- Piezas grandes: 50-55 °C como punto de partida.
- Ventilador: normalmente apagado; 0 % en la primera capa y hasta 50 % solo en capas de menos de 20 segundos si fuese necesario.
- Adhesivo: normalmente no es necesario. Ajusta la primera capa y utiliza una ayuda de adhesión únicamente si la superficie o la geometría lo requieren.
Compatibilidad con impresoras directas y Bowden
Filaflex 95A es el grado Filaflex más apropiado para impresoras Bowden. Aun así, “compatible” no significa que exista un único perfil válido para todas: conviene mantener el tubo lo más recto posible, reducir rozamientos y holguras, guiar el filamento hasta la entrada del hotend y no apretar en exceso el engranaje del extrusor.
Recreus mantiene perfiles de inicio para modelos Bambu Lab P1P/P1S, X1/X1C/X1E, A1/A1 mini, P2S, H2S y H2D, además de Prusa MK4/MK4S, CORE One/CORE One+/CORE One L y Prusa XL. La existencia del perfil no implica que cualquier cargador automático o sistema multicolor admita TPU: alimenta la bobina mediante una ruta expresamente compatible con filamento flexible y verifica la documentación de tu revisión concreta.
Las impresoras de extrusión directa y recorrido corto suelen ofrecer el ajuste más sencillo. La HPRO-330 es una opción especialmente adecuada para trabajar habitualmente con materiales flexibles, aunque el perfil final siempre dependerá de la boquilla, la geometría y el acabado buscado.
Resistencia química: comprueba siempre la aplicación real
Recreus declara resistencia frente a distintos combustibles y disolventes, pero no existe una compatibilidad química universal. La respuesta del TPU cambia con la sustancia, la concentración, la temperatura y el tiempo de exposición. Su documentación muestra desde comportamientos favorables en ciertos aceites o combustibles hasta hinchamiento y pérdida importante de resistencia con alcoholes, aromáticos, ésteres y cetonas.
No debe asumirse que la acetona sea compatible: las cetonas de cadena corta pueden provocar un hinchamiento muy elevado y una fuerte reducción temporal de la resistencia. Para juntas, combustible, presión, limpieza química o exposición prolongada, ensaya la pieza final en condiciones reales antes de utilizarla.
Aplicaciones habituales
- Juntas, sellos, topes, amortiguadores y protectores.
- Ruedas, neumáticos, empuñaduras y fundas.
- Bisagras vivas y mecanismos flexibles con buena estabilidad.
- Grippers, robótica blanda y componentes industriales.
- Suelas, plantillas, calzado y prototipos ergonómicos.
- Textil, moda, accesorios y piezas que deban recuperar su forma.
Colores disponibles
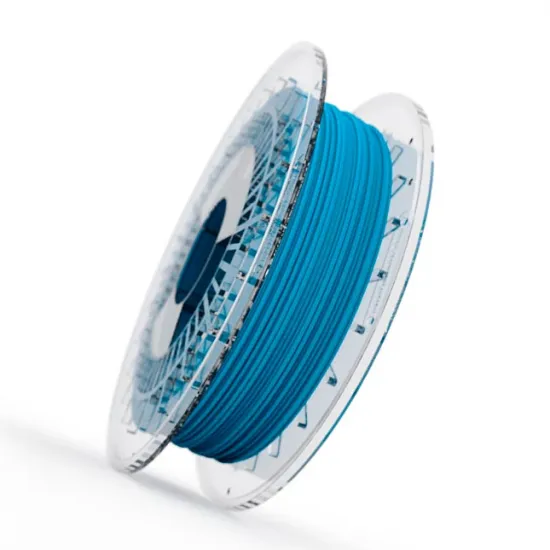
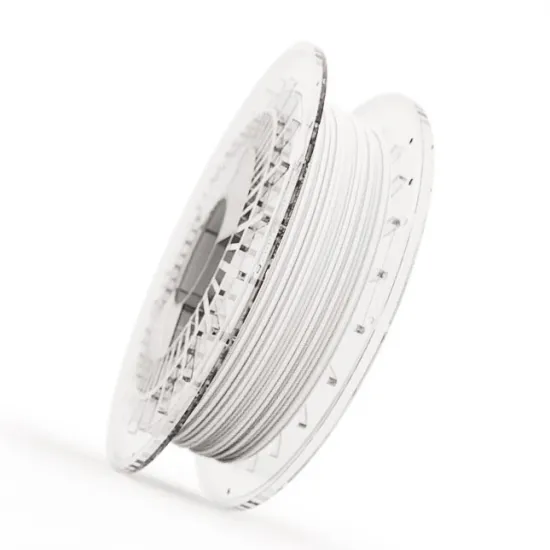
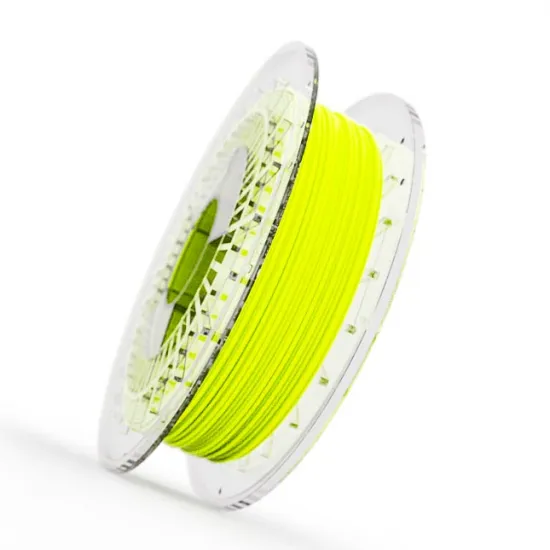
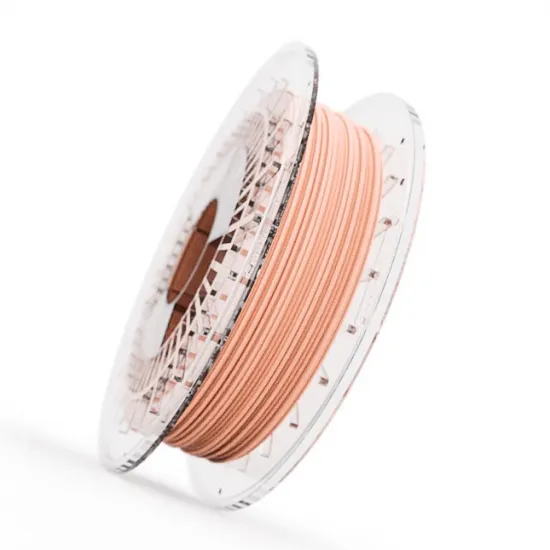
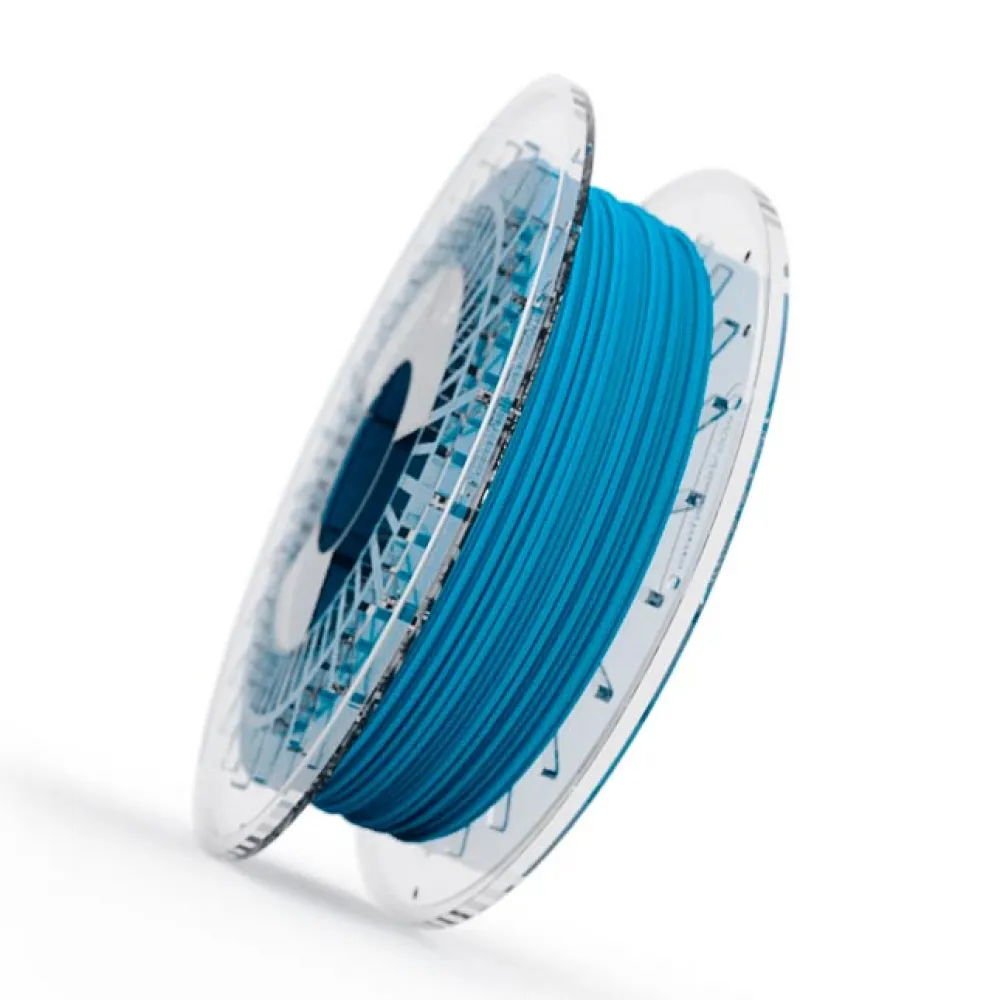
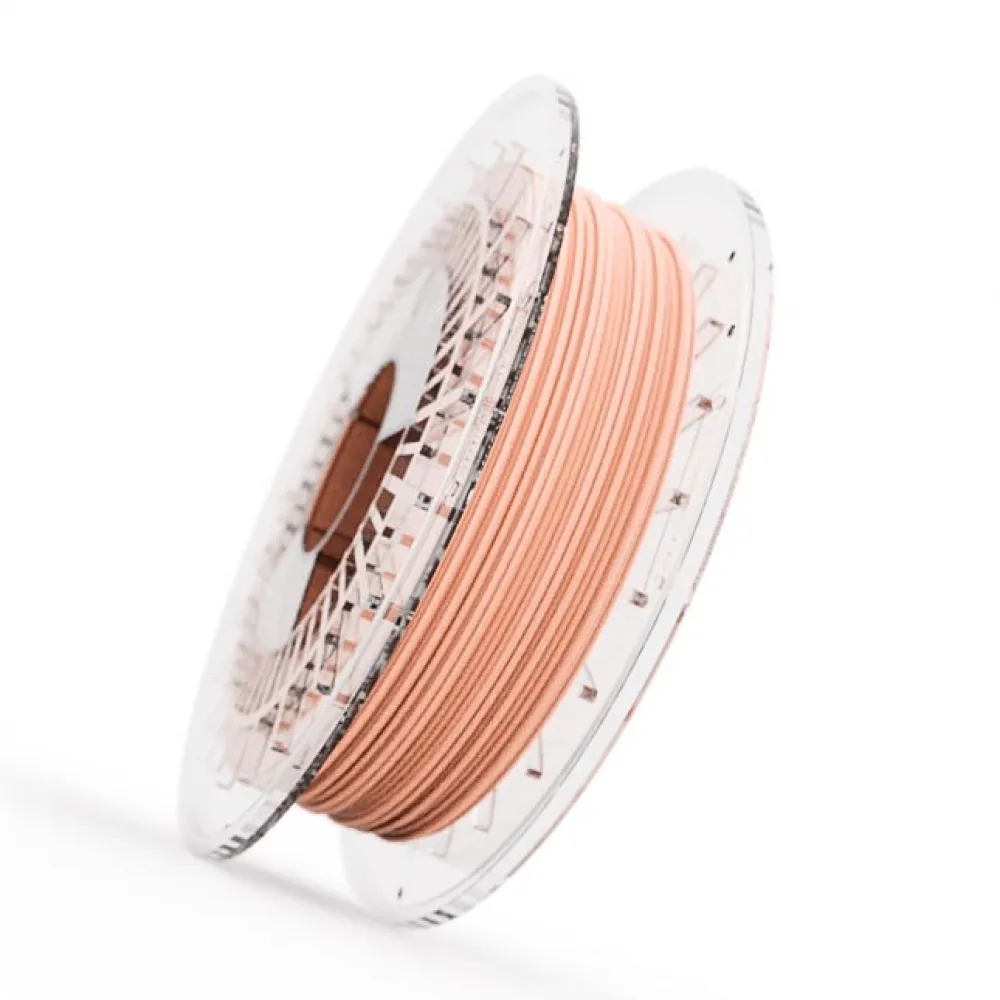
Selecciona entre rojo, azul, verde, negro, blanco, amarillo flúor y piel, según disponibilidad. Todas las opciones de esta ficha corresponden a bobinas de 500 g y diámetro de 1,75 mm.
Es para ti si
- Quieres iniciarte con TPU mediante un material flexible relativamente fácil de alimentar.
- Necesitas piezas elásticas, resistentes y con más estabilidad que un TPU muy blando.
- Tu impresora utiliza extrusión directa o un sistema Bowden bien guiado.
- Buscas un filamento flexible de una marca española especializada.
No es para ti si
- Necesitas el tacto y la deformación extrema de un grado 82A, 70A o 60A.
- La pieza debe ser rígida o soportar carga estructural sin flexión.
- Necesitas compatibilidad química, médica o alimentaria certificada para la pieza final sin realizar ensayos específicos.
- Tu sistema de alimentación no admite TPU o deja grandes huecos donde el filamento pueda doblarse.
Consejos para un resultado fiable
- Seca la bobina y guárdala cerrada con desecante.
- Empieza con el caudal volumétrico y la temperatura publicados para tu boquilla.
- Comprueba que el filamento queda guiado desde los engranajes hasta el hotend.
- Ajusta la presión del extrusor: debe empujar sin aplastar el TPU.
- Calibra flujo, retracción y primera capa antes de una pieza larga.
- Trabaja con ventilación adecuada, especialmente en recintos cerrados.
Contenido
- 1 bobina de Recreus Filaflex 95A Medium-Flex.
- Diámetro nominal: 1,75 mm.
- Peso neto de filamento: 500 g.