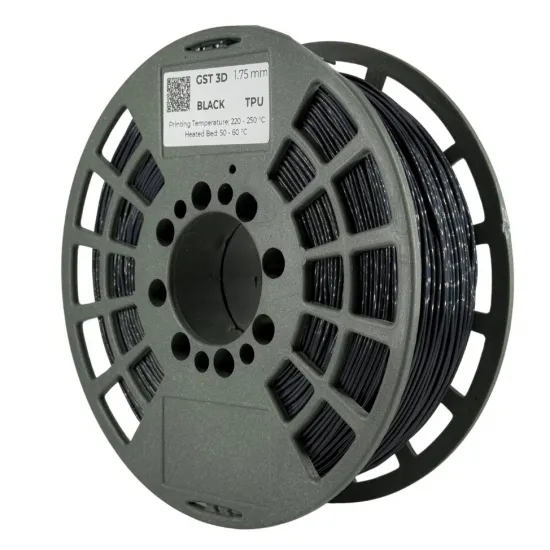


- Stock: 38
- Modelo: TPU GST3D

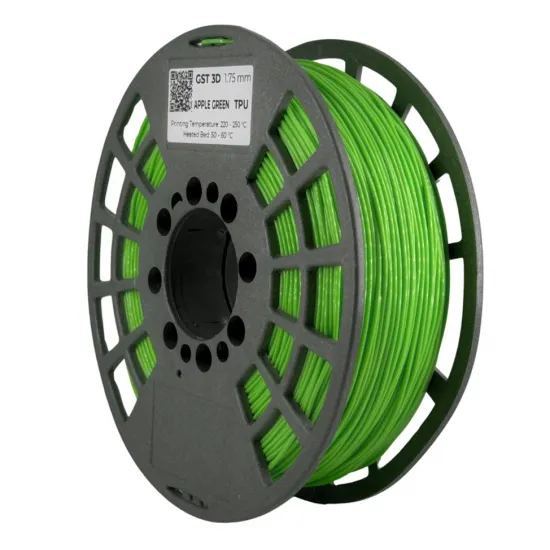
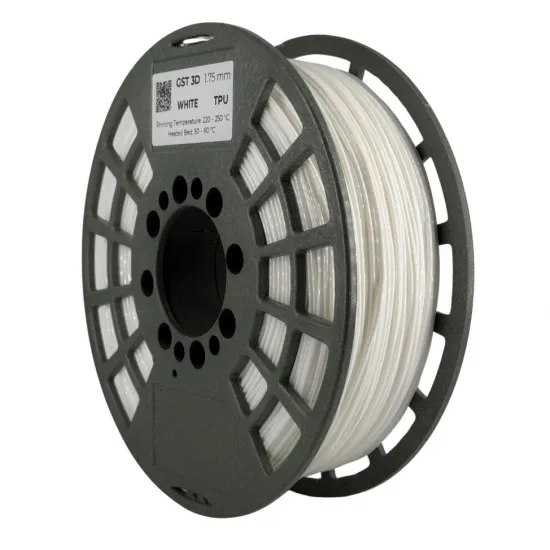
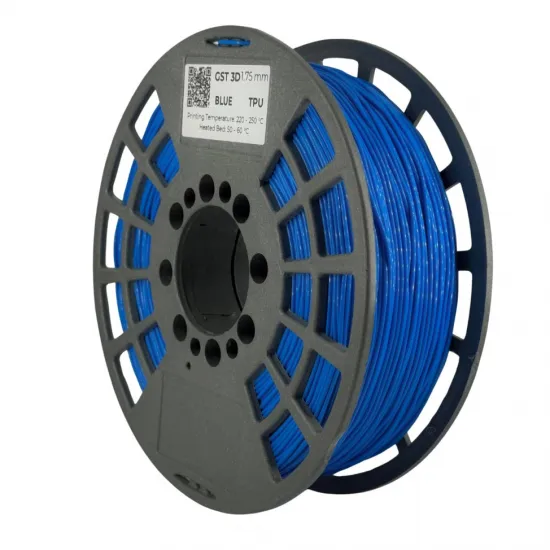
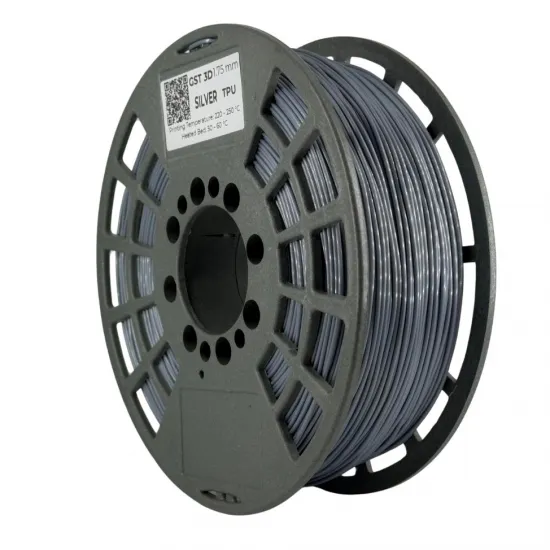
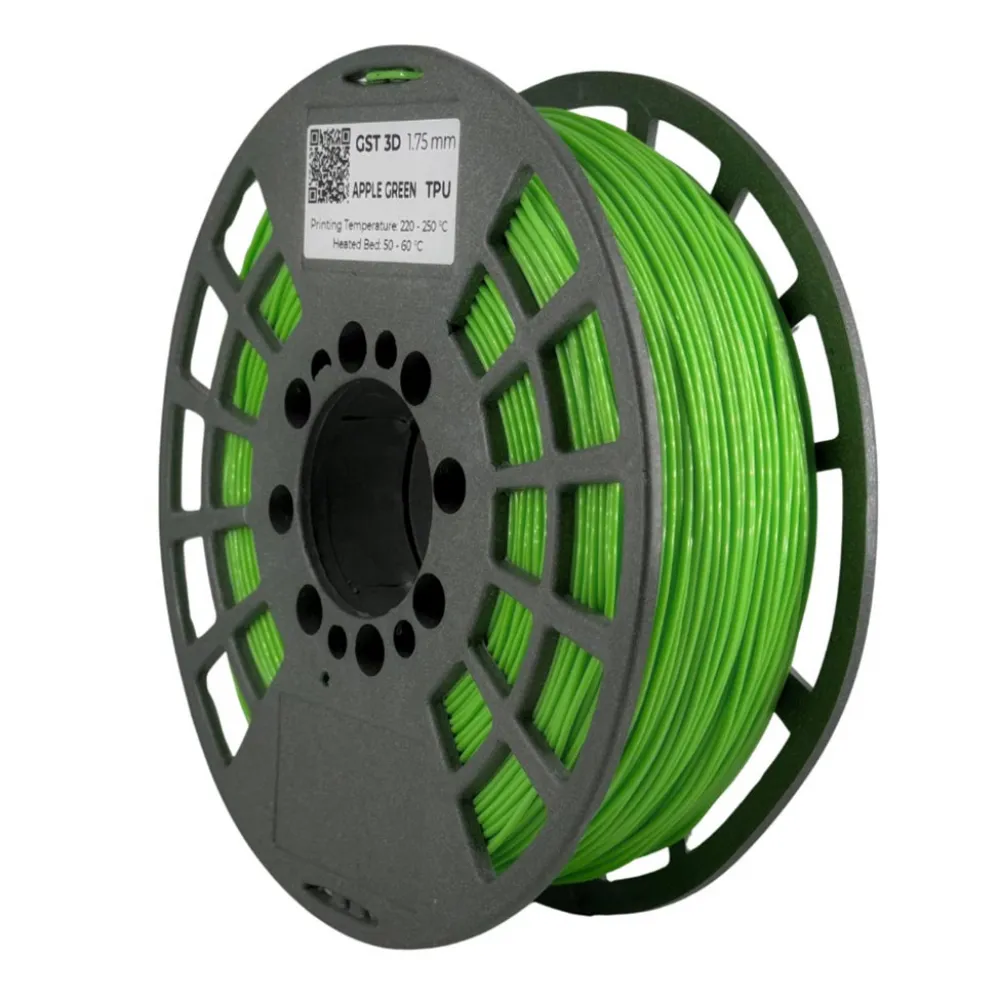
El GST3D TPU 93A de 1,75 mm es un filamento flexible para fabricar protectores, fundas, topes, empuñaduras, patas amortiguadoras y otras piezas que deben doblarse, absorber impactos o resistir rozamiento. Se suministra en bobina de 1 kg y puede elegirse en blanco, azul, verde manzana, plata o negro.
Su dureza nominal de 93 Shore A, declarada por GST3D, ofrece un equilibrio práctico entre flexibilidad y facilidad de alimentación. No es tan blando como un TPU 85A o 60A: conserva mejor la forma y suele resultar más accesible para empezar con materiales flexibles, aunque sigue necesitando un extrusor y un perfil adecuados.
Características principales
| Característica | Valor |
|---|---|
| Marca | GST3D |
| Material | TPU flexible |
| Dureza nominal | 93 Shore A |
| Diámetro | 1,75 mm |
| Peso neto | 1 kg |
| Colores disponibles | Blanco, azul, verde manzana, plata y negro |
| Extrusor recomendado | Direct drive |
| Presentación | Bobina envasada al vacío |
¿Qué significa 93A?
La escala Shore A permite comparar la dureza de elastómeros, pero no describe por sí sola cómo se doblará una pieza. Con la misma bobina, una pared fina y con poco relleno puede resultar muy flexible, mientras que una sección gruesa, varios perímetros o un relleno alto producirán una pieza bastante más firme.
Este grado 93A es apropiado cuando se busca elasticidad sin llegar a la extrema blandura de otros flexibles. Para un resultado más suave puedes comparar con el Sakata 3D RE-FLEX 85A; no obstante, cada formulación necesita su propio perfil.
Parámetros de impresión iniciales
GST3D no publica actualmente una tabla completa de impresión para este TPU. Los siguientes valores proceden de la referencia utilizada por HTA3D y deben entenderse como punto de partida. La etiqueta de la bobina recibida, el perfil del laminador y las pruebas en la máquina concreta tienen prioridad.
| Ajuste | Punto de partida | Cómo afinarlo |
|---|---|---|
| Boquilla | 210-230 °C | Realiza una torre de temperatura dentro del rango indicado en la bobina. |
| Velocidad | 20-40 mm/s | Comienza en la zona baja y aumenta solo si la alimentación permanece estable. |
| Retracción | Baja | Ajusta distancia y velocidad con una prueba corta; un exceso puede deformar el filamento o provocar atascos. |
| Aceleración | Moderada | Reduce cambios bruscos de caudal si aparece subextrusión. |
| Cama y ventilación | Según superficie y perfil | Respeta las indicaciones de la bobina y del fabricante de la superficie; no todos los recubrimientos necesitan el mismo ajuste. |
Extrusión directa y Bowden
El fabricante recomienda extrusor directo. Cuanto menor sea el espacio libre entre los engranajes y la entrada del hotend, menos oportunidades tendrá el filamento flexible de doblarse o escapar del recorrido.
Un sistema Bowden también puede imprimir TPU 93A si el tubo es corto, está bien guiado y el extrusor confina correctamente el filamento, pero no debe darse por compatible solo por admitir 1,75 mm. Normalmente conviene trabajar más despacio y con una retracción contenida.
- Ajusta la presión del engranaje para impulsar el TPU sin aplastarlo.
- Comprueba que la bobina gire con poca resistencia y que el recorrido no tenga curvas cerradas.
- Reduce retracción, aceleración y velocidad antes de subir mucho la temperatura.
- Evita dejar el hotend caliente y detenido durante largos periodos con el filamento cargado.
Compatibilidad con impresoras 3D
Puede utilizarse, con el perfil y la alimentación adecuados, en impresoras FDM/FFF de 1,75 mm como HTA3D HPRO, Creality Ender-3 S1, Creality K1/K1C, Prusa MK3/MK4, Bambu Lab A1/P1/X1 y Voron. Estos nombres son ejemplos de plataformas capaces de trabajar con flexibles en determinadas configuraciones, no una garantía para todas sus revisiones, extrusores o accesorios.
En sistemas automáticos o multimaterial no debe asumirse compatibilidad por el diámetro. Verifica expresamente si el fabricante admite TPU 93A en el alimentador, las dimensiones de la bobina y el recorrido interno. Si el sistema exige alimentar TPU desde un portabobinas externo, sigue esa indicación y no lo introduzcas en AMS, AMS Lite u otro módulo cerrado.
Humedad, conservación y calidad de superficie
Conserva la bobina cerrada con desecante. Si aparecen chasquidos, burbujas, superficie áspera o stringing que antes no existía, valora la humedad antes de aumentar mucho la retracción. Seca el material con un método apto para TPU y respetando la temperatura admisible de la bobina; no se recomienda aplicar un ciclo genérico sin comprobar esos límites.
Una primera capa uniforme ayuda a evitar fallos, pero no conviene aplastar en exceso el material. La flexibilidad, resistencia al impacto y desgaste final dependen de la geometría, orientación, unión entre capas, perímetros, relleno y condiciones de uso; deben validarse si la pieza es funcional.
Aplicaciones habituales
- Fundas, protectores y carcasas resistentes a golpes.
- Topes, patas, amortiguadores y separadores antivibración.
- Empuñaduras, bandas, correas y elementos que deban flexar.
- Juntas no críticas y piezas ajustadas a medida.
- Prototipos de neumáticos, ruedas y componentes sometidos a rozamiento.
No se debe asumir estanqueidad, aislamiento eléctrico, biocompatibilidad, contacto alimentario ni aptitud estructural sin ensayos y documentación específicos del artículo final.
Es para ti si
- Buscas un TPU 93A flexible, pero más manejable que grados mucho más blandos.
- Tu impresora utiliza 1,75 mm y dispone de un recorrido de filamento bien guiado, preferentemente direct drive.
- Quieres una bobina de 1 kg en blanco, azul, verde manzana, plata o negro.
No es para ti si
- Necesitas una pieza rígida; en ese caso puedes valorar el PLA+ GST3D o el PETG GST3D.
- Tu extrusor deja un tramo abierto donde el filamento puede pandearse y no puedes modificar el recorrido.
- Necesitas una dureza distinta, valores mecánicos certificados o una homologación concreta.