

- Stock: 41
- Modelo: PETG-CF GST3D

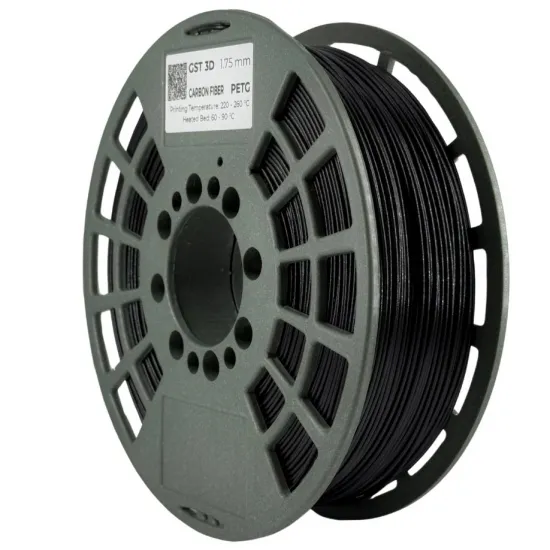
El PETG-CF de GST3D es un filamento de 1,75 mm que combina una matriz de PETG con microfibras de carbono. Está orientado a piezas funcionales en las que interesan especialmente la rigidez, la estabilidad dimensional y un acabado negro mate de aspecto técnico, como soportes, utillajes, carcasas, componentes de robótica o prototipos sometidos a cargas moderadas.
Frente a un PETG convencional, el refuerzo modifica tanto el comportamiento de la pieza como el proceso de impresión. Es un material abrasivo: necesita una boquilla resistente al desgaste y un perfil ajustado al hotend real. La fibra no convierte por sí sola cualquier diseño en una pieza estructural; orientación de capas, paredes, relleno y geometría siguen siendo determinantes.
Características principales
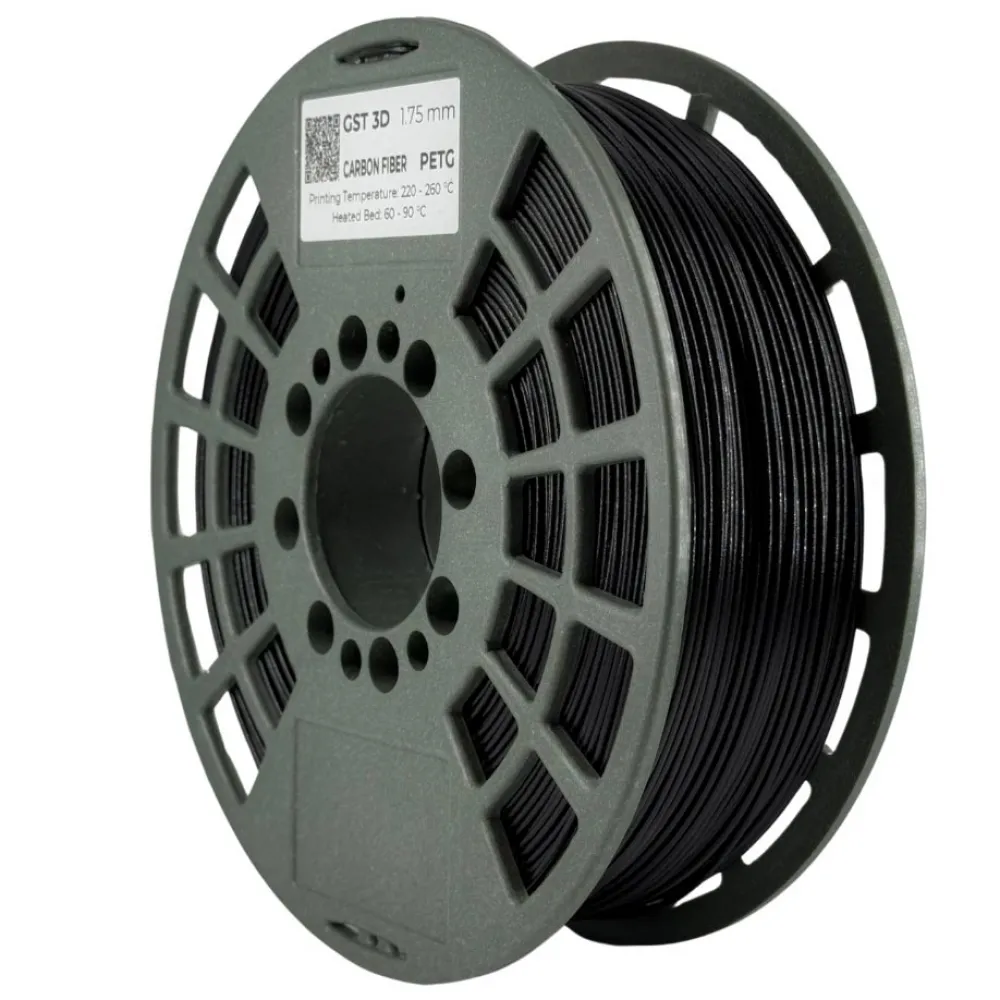
- Material: PETG reforzado con microfibras de carbono.
- Marca: GST3D.
- Diámetro: 1,75 mm.
- Contenido: bobina de 1 kg, envasada al vacío.
- Color: negro carbono, con acabado mate y textura técnica.
- Temperatura de boquilla indicada en la bobina: 220–260 °C.
- Temperatura de cama indicada en la bobina: 60–90 °C.
Estos rangos son un punto de partida. La temperatura y velocidad finales dependen de la boquilla, el hotend, el caudal volumétrico, la superficie de impresión, la geometría y el entorno. GST3D no publica para esta formulación una velocidad máxima o curva de caudal que permita prometer impresiones a 300 mm/s.
Boquilla y hotend recomendados
Utiliza acero endurecido, carburo, rubí u otra solución expresamente indicada para filamentos abrasivos. Una boquilla de latón puede desgastarse, aumentar su diámetro efectivo y alterar flujo, tolerancias y acabado.
- 0,4 mm: conserva mejor el detalle, pero exige una trayectoria limpia y una calibración cuidadosa. Si tu hotend emplea formato V6, puedes utilizar una boquilla V6 de acero A2 endurecido de 0,4 mm.
- 0,6 mm: suele ser la elección más tolerante para compuestos con fibra porque facilita el paso de partículas y permite capas más altas. Para hotends V6 está disponible la boquilla V6 de acero A2 endurecido de 0,6 mm.
Comprueba siempre rosca, longitud, diámetro y procedimiento de montaje: que una boquilla sea resistente a la abrasión no significa que sea compatible con cualquier hotend. Si el hotend lleva PTFE en la zona caliente, respeta su límite térmico; alcanzar 260 °C en pantalla no demuestra que pueda mantenerse esa temperatura con seguridad.
Ajuste inicial
- Selecciona un perfil PETG-CF o duplica un perfil PETG para calibrarlo sin modificar el original.
- Empieza dentro de 220–260 °C de boquilla y 60–90 °C de cama. Utiliza una torre de temperatura y una prueba de primera capa para encontrar el punto adecuado.
- Comienza con una velocidad prudente y auméntala solo si el hotend mantiene el caudal sin subextrusión y la pieza conserva buena unión entre capas. Ajusta flujo y pressure advance o linear advance cuando la máquina lo permita.
- Adapta la ventilación a la pieza. Un exceso puede perjudicar la adhesión entre capas; puentes y voladizos pueden necesitar más refrigeración.
- Tras cambiar desde una boquilla de latón, recalibra flujo y temperatura: los materiales de boquilla no transmiten el calor de la misma forma.
Compatibilidad con impresoras
Puede utilizarse en impresoras de 1,75 mm como HTA3D HPRO, Voron, Creality K1C o Bambu Lab X1 Carbon cuando la configuración concreta disponga de hotend apto, boquilla resistente al desgaste, extrusor adecuado y perfil calibrado. En una Voron o HPRO los componentes dependen del montaje; el nombre de la máquina no confirma por sí solo la boquilla instalada. En Bambu Lab también deben comprobarse los engranajes y la admisión del filamento por el sistema de alimentación.
No debe recomendarse para una Ender-3, Prusa MK3/MK4, Bambu P1P/P1S u otra impresora solo porque alcance la temperatura: si equipa boquilla de latón o una boquilla estándar no preparada para abrasivos, necesita una actualización compatible. Bambu Lab clasifica los polímeros reforzados con carbono o vidrio como no recomendados para la A1 mini. La compatibilidad con AMS, AMS Lite, CFS, MMU u otros alimentadores tampoco se presupone; consulta los límites del sistema y utiliza alimentación externa cuando corresponda.
Conservación y uso
Guarda la bobina cerrada con desecante. Si aparecen chasquidos, burbujas, exceso de hilos o una superficie anormalmente áspera, comprueba si el filamento ha absorbido humedad antes de cambiar muchos parámetros. Emplea únicamente un ciclo de secado adecuado para PETG y para la bobina; no se publica un tiempo y temperatura específicos porque GST3D no los declara para esta formulación.
Es para ti si buscas un PETG negro más rígido, con buena estabilidad y acabado mate para piezas funcionales, y tu impresora está preparada para materiales abrasivos. No es para ti si quieres imprimir con una boquilla de latón, necesitas transparencia o flexibilidad, buscas una velocidad garantizada o requieres propiedades mecánicas certificadas para una aplicación crítica.