

- Stock: 3
- Modelo: 60A-Filaflex-PRO

Modelo:

95A Medium-Flex

82A Filaflex

70A Filaflex UltraSoft

Filaflex 60A PRO
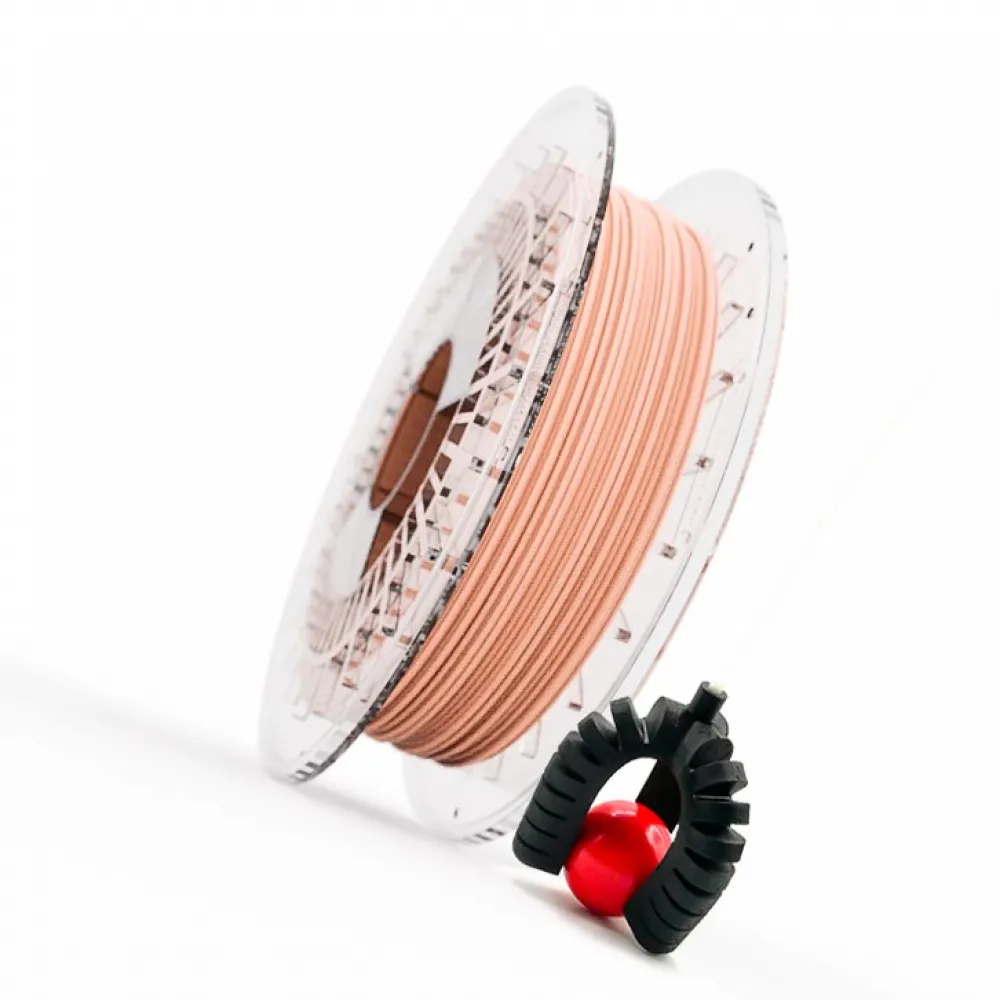
Recreus Filaflex 60A PRO es un filamento de TPU de 1,75 mm fabricado en España para imprimir piezas extremadamente blandas, elásticas y capaces de recuperar su forma. Es el grado más flexible de la gama Filaflex y está orientado a usuarios con experiencia, extrusión directa y un recorrido de filamento especialmente bien guiado.
Su dureza nominal Shore 60A y una elongación a rotura de hasta el 950 % permiten fabricar juntas, topes, grippers, plantillas, suelas, textiles y prototipos ergonómicos con una deformación difícil de conseguir con un TPU 95A convencional. Esa ventaja implica también una impresión más exigente: no es un material recomendable para empezar con filamentos flexibles.
Propiedades técnicas del material
Recreus comercializa este grado como 60A; su ficha técnica mide 63 Shore A a los 3 segundos conforme a ISO 7619-1. La diferencia corresponde a la denominación nominal y al resultado concreto del ensayo.
| Propiedad | Valor | Método |
|---|---|---|
| Material | TPU, poliuretano termoplástico flexible | Recreus |
| Densidad | 1,07 g/cm³ | ISO 1183 |
| Dureza ensayada | 63 Shore A, medición a 3 s | ISO 7619-1 |
| Resistencia a tracción | 26 MPa | DIN 53504-S2 |
| Elongación a rotura | 950 % | DIN 53504-S2 |
| Tensión al 20 / 100 / 300 % | 1 / 2,5 / 4,5 MPa | DIN 53504-S2 |
| Resistencia al desgarro | 40 N/mm | ISO 34-1 |
| Pérdida por abrasión | 45 mm³ | ISO 4649 |
| Transición vítrea | -54 °C | ISO 11357-1/-2 |
| Reblandecimiento Vicat | 70 °C, método A | ISO 306 |
| Formato HTA3D | 1,75 mm - 500 g | Producto vendido |
Son valores del material o de probetas normalizadas. Una pieza impresa puede variar según humedad, orientación, temperatura, adhesión entre capas, geometría, espesor, perímetros y relleno. El valor Vicat tampoco equivale por sí solo a una temperatura máxima de servicio.
Colores disponibles
Esta referencia se ofrece en blanco y piel o nude, siempre en 1,75 mm y bobina de 500 g. La disponibilidad puede variar; selecciona el color antes de añadir el producto al carrito.
Parámetros actuales recomendados por Recreus
La documentación oficial vigente utiliza 235 °C y limita el caudal según la boquilla. Estos valores sustituyen a recomendaciones antiguas más frías. Son puntos de partida que deben ajustarse en la impresora real.
| Boquilla | Capa | Ancho de línea | Caudal inicial | Temperatura |
|---|---|---|---|---|
| 0,4 mm | 0,20 mm | 0,34 mm | 2,0 mm³/s | 235 °C |
| 0,6 mm | 0,30 mm | 0,54 mm | 4,5 mm³/s | 235 °C |
| 0,8 mm | 0,40 mm | 0,74 mm | 8,0 mm³/s | 235 °C |
| 1,0 mm | 0,50 mm | 0,94 mm | 12,5 mm³/s | 235 °C |
Filaflex 60A puede estirarse durante la extrusión y producir una línea algo más estrecha que la boquilla. Conserva el ancho y la altura asociados cuando traslades el caudal a tu laminador.
Velocidades lineales de referencia
| Boquilla | Exterior | Interior | Relleno | Superior/inferior | Primera capa |
|---|---|---|---|---|---|
| 0,4 mm | 15,15 mm/s | 22,73 mm/s | 30,30 mm/s | 18,18 mm/s | 9,09 mm/s |
| 0,6 mm | 14,15 mm/s | 21,23 mm/s | 28,30 mm/s | 16,98 mm/s | 8,49 mm/s |
| 0,8 mm | 13,70 mm/s | 20,55 mm/s | 27,40 mm/s | 16,44 mm/s | 8,22 mm/s |
| 1,0 mm | 13,44 mm/s | 20,16 mm/s | 26,88 mm/s | 16,13 mm/s | 8,06 mm/s |
Retracción
| Boquilla | Distancia inicial | Velocidad | Z-hop |
|---|---|---|---|
| 0,4 mm | 1,5-2,0 mm | 30 mm/s | 0,2 mm |
| 0,6 mm | 1,5-2,5 mm | 30 mm/s | 0,2 mm |
| 0,8-1,0 mm | 2,0-3,5 mm | 30 mm/s | 0,2 mm |
Reduce la retracción si el filamento se comprime o deja de avanzar. Para disminuir el stringing, utiliza la mayor velocidad de desplazamiento que tu máquina pueda realizar de forma segura y estable; no copies 200-500 mm/s si la mecánica no está preparada para ello.
Cama, ventilación y secado
- Secado: 55 °C durante al menos 1 hora antes de imprimir.
- Piezas pequeñas: cama a temperatura ambiente.
- Piezas grandes: 40-45 °C como punto de partida.
- Ventilador: 0 % en general y en la primera capa; hasta 40 % solo en capas inferiores a 10 segundos si fuese necesario.
- Adhesivo: normalmente no es necesario. Si la geometría o la superficie presentan mala adhesión, ajusta primero la primera capa y utiliza ayuda de adhesión únicamente cuando haga falta.
Extrusor, hotend y recorrido del filamento
Este grado funciona preferentemente con extrusión directa. El tramo entre los engranajes y la zona caliente debe ser corto, continuo y completamente confinado: una pequeña holgura puede permitir que el TPU se comprima, se doble o escape lateralmente.
- Empieza con presión moderada en el tensor; demasiada fuerza aplasta el filamento.
- Evita curvas cerradas y rozamientos desde la bobina hasta el extrusor.
- Comprueba que la boquilla esté limpia antes de cargarlo.
- Reduce caudal, aceleración o retracción si la alimentación oscila.
- Bowden: Recreus no lo recomienda para Filaflex 60A.
Compatibilidad con impresoras concretas
Recreus publica perfiles de inicio para Bambu Lab P1P/P1S, X1/X1C/X1E, A1/A1 mini, P2S, H2S y H2D, y para Original Prusa MK4/MK4S, CORE One/CORE One+/CORE One L y Prusa XL. La existencia del perfil respalda esas familias, pero debes comprobar la revisión, la boquilla, el recorrido de alimentación y las instrucciones actuales antes de imprimir.
Un perfil para Bambu o Prusa no implica que el filamento pueda atravesar un AMS, AMS Lite, MMU u otro cargador automático. Con un TPU 60A es preferible alimentar directamente desde una bobina externa salvo que el sistema declare expresamente compatibilidad con esa dureza.
Otras impresoras de extrusión directa pueden ser compatibles si el recorrido está totalmente guiado y se ajusta un perfil conservador. No se considera una compatibilidad automática: incluso dos cabezales directos pueden comportarse de forma distinta.
Cómo controlar la flexibilidad de la pieza
La dureza Shore describe el material, pero no determina por sí sola el tacto final. Una pared fina con pocos perímetros y poco relleno será muy deformable; aumentar espesor, perímetros o relleno incrementará la resistencia a la compresión. Para piezas funcionales conviene imprimir probetas con la geometría real antes de cerrar el diseño.
Contacto con la piel y aplicaciones reguladas
Recreus dispone de ensayos ISO 10993 de citotoxicidad, irritación y sensibilización sobre una muestra identificada de Filaflex, además de una declaración que incluye los colores blanco y nude de Filaflex 60A. Estos documentos respaldan el material ensayado, pero no certifican automáticamente una pieza impresa final.
En contacto alimentario, médico, ortopédico o prolongado con piel deben validarse el lote y color, la impresión, los aditivos, la limpieza, la geometría y las condiciones reales de uso. Para un producto sanitario o artículo que vaya a comercializarse, corresponde realizar la evaluación de riesgos y los ensayos exigibles al producto final. No está destinado a implantes.
Aplicaciones
- Juntas, topes, amortiguadores y protectores extremadamente blandos.
- Grippers, ruedas, neumáticos y componentes de robótica blanda.
- Plantillas, suelas, calzado y prototipos ergonómicos.
- Textiles, accesorios y piezas que deban estirarse y recuperar su forma.
- Modelos anatómicos y prototipos no implantables, sujetos a la validación correspondiente.
La resistencia a combustibles o disolventes depende de la sustancia, concentración, temperatura, tiempo y carga. Ensaya la pieza final antes de utilizarla en una aplicación crítica.
Solución de problemas
- Burbujas, ruido o superficie áspera: seca el filamento y vuelve a probar.
- Extrusión irregular: revisa boquilla, guiado y tensor; después reduce caudal y velocidad.
- Stringing: seca primero y ajusta después retracción, temperatura y desplazamientos.
- Capas pequeñas deformadas: imprime varias piezas a la vez o permite más tiempo de enfriamiento entre capas.
- Primera capa demasiado adherida: reduce la compresión; normalmente no necesita adhesivo.
Cómo elegir dentro de la gama Filaflex
- Filaflex 95A Medium-Flex: el más firme, rápido y sencillo de alimentar.
- Filaflex 82A Original: mucha flexibilidad con dificultad intermedia.
- Filaflex 70A Ultra-Soft: muy blando y exigente, pero algo más fácil que 60A.
- Filaflex 60A PRO: máxima deformación y tacto blando para configuraciones especialmente preparadas.
Es para ti si
- Necesitas una pieza claramente más blanda y elástica que un TPU 95A, 82A o 70A.
- Tu impresora tiene extrusión directa y un recorrido corto y completamente confinado.
- Puedes secar la bobina y dedicar tiempo a ajustar caudal, retracción y diseño.
No es para ti si
- Buscas tu primer flexible o priorizas rapidez y facilidad de impresión.
- Tu impresora utiliza un Bowden largo o deja huecos en el recorrido del filamento.
- Necesitas alimentar el material mediante un sistema automático que no confirme soporte para TPU 60A.
- Necesitas una pieza médica, alimentaria o de seguridad lista para usar sin validación adicional.