


- Stock: 6
- Modelo: PP-WINKLE

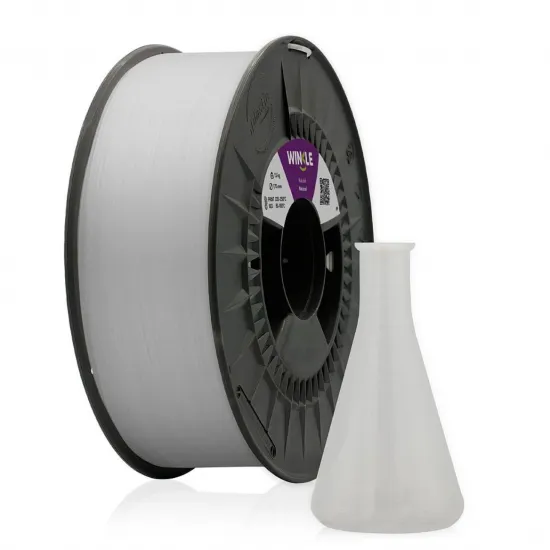
El WINKLE PP es un filamento de polipropileno semicristalino de 1,75 mm fabricado en España. Combina baja densidad, flexibilidad, resistencia al impacto y buen comportamiento frente a la fatiga, por lo que resulta especialmente interesante para bisagras vivas, clips, cierres, recipientes técnicos y piezas sometidas a flexiones repetidas.
Su principal ventaja frente a materiales más habituales es obtener componentes ligeros y funcionales; su principal exigencia es la impresión. El PP se adhiere con dificultad a muchas superficies, puede contraer y alabearse y agradece una cama caliente, una superficie o adhesivo específico y una máquina cerrada para piezas medianas o grandes.
Propiedades nominales
Los datos siguientes proceden de la ficha técnica de WINKLE y describen valores nominales del material bajo sus respectivos ensayos. El fabricante advierte de que no deben emplearse directamente como valores de diseño o control de calidad de una pieza FFF: geometría, orientación, capas, humedad y parámetros cambian el resultado.
| Propiedad | Valor nominal | Método declarado |
|---|---|---|
| Densidad | 0,89 g/cm³ | ISO 1183 |
| Índice de fluidez, 210 °C / 2,16 kg | 8 g/10 min | Valor publicado por WINKLE |
| Módulo de flexión | 402 MPa | ASTM D790 |
| Tracción en el límite elástico | 12 MPa | ASTM D638 |
| Elongación por tracción | 600 % | ASTM D638 |
| Impacto entallado a 23 °C | 30 kJ/m² | ISO 179-1eA |
| Dureza | 50 Shore D | ASTM D2240 |
| Temperatura de fusión | 190 °C | Tm, DSC |
| Punto de ablandamiento Vicat | 103 °C | Valor publicado por WINKLE |
Parámetros de impresión
| Boquilla recomendada | 0,4 mm |
|---|---|
| Temperatura del hotend | 220–250 °C |
| Temperatura de cama | 90–100 °C como inicio; la ficha técnica amplía el rango hasta 85 °C |
| Velocidad | 30 mm/s; primera capa a 25 mm/s |
| Cámara | Cerrada recomendada |
| Ventilador | La TDS indica 100 %; ajustar por capas según adhesión, detalle y alabeo |
Son valores iniciales para una impresora correctamente calibrada. Mantén la primera capa lenta, uniforme y bien comprimida. La temperatura exacta dependerá del hotend, superficie, tamaño de la pieza y temperatura del recinto.
Cómo conseguir adhesión con PP
- Utiliza una superficie diseñada para polipropileno o un adhesivo específico para PP; una placa que funciona con PLA o PETG puede no sujetarlo.
- Limpia la superficie siguiendo las indicaciones de su fabricante y evita grasa o polvo.
- Empieza con la cama entre 90 y 100 °C y primera capa a unos 25 mm/s.
- Protege la pieza de corrientes de aire. En geometrías medianas o grandes, utiliza cerramiento.
- Añade brim y evita esquinas muy agudas cuando exista tendencia a levantarse.
- Deja enfriar antes de retirar la pieza para reducir deformaciones y no dañar la superficie.
Ventilación y unión entre capas
La ficha técnica actual consigna ventilador al 100 %, pero no indica a partir de qué capa. Mantén la ventilación apagada o muy baja durante la primera capa para favorecer la adhesión y aumenta después de forma progresiva. Si aparecen esquinas levantadas o unión débil entre capas, reduce ventilación; si fallan puentes, voladizos o capas muy cortas, increméntala dentro de lo que la pieza permita.
Compatibilidad con impresoras
Es compatible de forma condicionada con impresoras FFF de 1,75 mm capaces de mantener hasta 250 °C en hotend y 90–100 °C en cama, con control de ventilador y una superficie apta para PP. Una HPRO-330 cerrada, una Voron 2.4 o Trident correctamente configurada, o una Bambu Lab P1S/X1C pueden ofrecer las condiciones térmicas necesarias, pero ninguna combinación evita calibrar superficie, adhesión y perfil.
En Ender-3, CR-10 y otras máquinas abiertas, las piezas pequeñas pueden ser viables si la cama alcanza la temperatura y se usa una superficie adecuada. Para geometrías mayores aumenta el riesgo de warping y puede ser necesario un cerramiento. No se presupone compatibilidad con AMS, MMU, perfiles automáticos ni una placa de impresión concreta.
Para qué destaca
- Bisagras vivas, clips, pestañas y cierres sometidos a flexión repetida.
- Piezas ligeras donde interesa reducir masa.
- Protectores, carcasas y componentes resistentes a golpes.
- Recipientes y conducciones técnicas, después de verificar estanqueidad y compatibilidad química.
- Componentes de automoción, laboratorio o industria como prototipos y piezas validadas para su entorno real.
Resistencia química y estanqueidad
El PP ofrece buena resistencia frente a muchas sustancias, pero no existe compatibilidad química universal. Comprueba siempre el producto concreto, concentración, temperatura, tiempo de exposición y esfuerzo mecánico. Del mismo modo, que el material sea hidrófobo no garantiza que una pieza FFF sea impermeable: paredes, relleno, orientación y unión entre capas deben diseñarse y ensayarse para la presión y duración previstas.
Contacto alimentario, microondas y lavavajillas
WINKLE indica que su proveedor declara apta para uso alimentario la materia prima PP. La propia ficha técnica advierte de que diseño, impresión y uso final requieren precauciones para garantizar la seguridad. Por tanto, esta declaración no convierte automáticamente cualquier pieza impresa en un artículo apto para alimentos.
Para valorar contacto alimentario, microondas, congelador o lavavajillas deben verificarse la variante y color, documentación vigente, contaminación del hotend y boquilla, porosidad, limpieza, migración, alimento, tiempo, temperatura, detergentes y ciclos repetidos. El Vicat de 103 °C es un resultado de ensayo de ablandamiento, no una temperatura universal de servicio.
Almacenamiento
Conserva el filamento en bolsa o caja cerrada con desecante, lejos de humedad y luz solar directa. WINKLE no publica en la documentación vigente un ciclo específico de secado para esta referencia, por lo que no debe aplicarse una temperatura genérica que pueda deformar la bobina sin comprobar antes las indicaciones actualizadas.
Alternativas de polipropileno
El Recreus PP3D es otra opción de PP no reforzado e incluye imprimación para facilitar la adhesión. Si necesitas mayor rigidez y estabilidad dimensional, el Recreus PP-GF reforzado con fibra de vidrio puede resultar más apropiado, aunque exige boquilla y parámetros acordes a su carga abrasiva.
Es para ti si
- Buscas piezas ligeras, flexibles y resistentes a fatiga o impacto.
- Puedes utilizar cama caliente, superficie específica para PP y controlar corrientes de aire.
- Vas a validar propiedades mecánicas, químicas o de estanqueidad en la pieza real.
No es para ti si
- Quieres un material tan sencillo de adherir como PLA o PETG.
- Tu cama no alcanza la temperatura necesaria o no puedes usar una superficie compatible.
- Necesitas garantizar contacto alimentario, microondas, lavavajillas, presión o resistencia química sin ensayar el artículo final.
Contenido
- 1 × bobina de filamento WINKLE PP de 1,75 mm en la presentación indicada en la ficha de compra.