

- Stock: 31
- Modelo: RE-PETG-Sakata-1.75mm

Tipo:

PETG

PETG Transición

PETG Reciclado

PETG CF-15
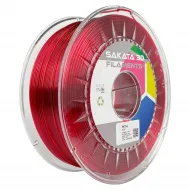
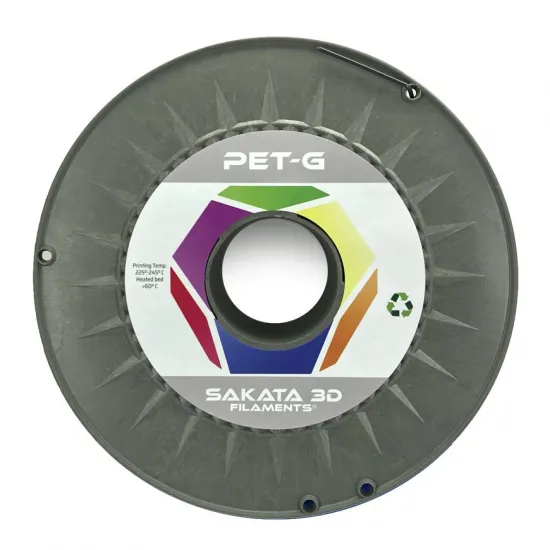
Sakata 3D RE-PETG es un filamento PET-G fabricado en España a partir de material recuperado dentro del propio proceso de producción de Sakata. Según su ficha técnica, utiliza filamentos PETG recuperados internamente y no incorpora material PETG reciclado externo, manteniendo propiedades similares a las del PET-G estándar de la marca bajo las condiciones de ensayo declaradas.
Qué significa RE-PETG
- Fabricado con PETG recuperado dentro del proceso de producción de filamento de Sakata.
- Sin incorporación de PETG reciclado externo, según la ficha técnica del fabricante.
- Propiedades descritas como similares a las del PET-G Sakata estándar bajo ensayos normalizados.
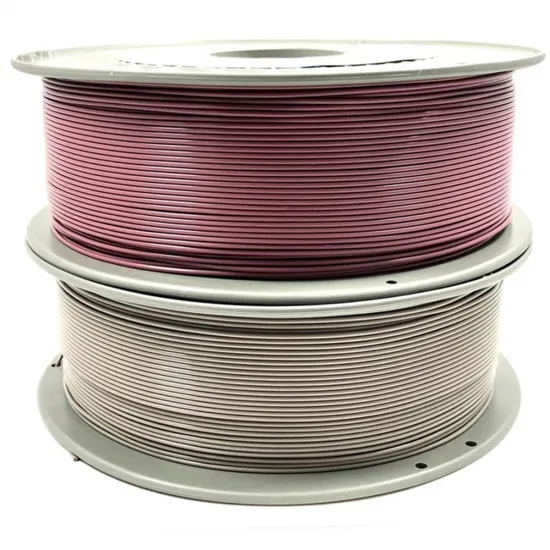
- Color variable como consecuencia de la composición del material recuperado.
- Fabricado en España por Sakata 3D Filaments.
Es especialmente interesante para prototipos, utillajes, maquetas, cosplay y piezas funcionales en las que la tonalidad exacta no sea crítica. La variación de color forma parte de la naturaleza de esta referencia y no implica por sí sola un defecto del material.
Especificaciones técnicas
| Característica | Valor de referencia |
|---|---|
| Material | PET-G recuperado del proceso interno de producción |
| Diámetro | 1,75 ± 0,05 mm |
| Desviación máxima de redondez | 0,05 mm |
| Peso neto | 1 kg |
| Densidad | 1,27 g/cm³, ASTM D792 |
| Dureza | R110, ASTM D785 |
| Color | Variable; no seleccionable ni garantizado entre bobinas |
| Origen | Fabricado en España |
Propiedades del material
| Propiedad | Norma | Valor declarado |
|---|---|---|
| Límite elástico a tracción | ASTM D638 | 50 MPa |
| Resistencia a tracción en rotura | ASTM D638 | 28 MPa |
| Elongación en rotura | ASTM D638 | 140 % |
| Resistencia a flexión | ASTM D790 | 73 MPa |
| Impacto Izod con entalla | ASTM D256 | 100 J/m |
| HDT | ASTM D648 | 64–70 °C |
| Reblandecimiento Vicat | ASTM D1525 | 85 °C |
Son valores normalizados del material de referencia, no prestaciones garantizadas para cualquier pieza impresa. La orientación, perímetros, relleno, geometría, humedad, unión entre capas y duración de la carga modifican el resultado. HDT y Vicat tampoco equivalen por sí solas a una temperatura continua de servicio.
Perfil inicial de impresión
| Ajuste | Punto de partida |
|---|---|
| Temperatura de boquilla | 235–250 °C en la página oficial vigente |
| Cama caliente | 60 °C como referencia comercial actual; ajustar según superficie |
| Ventilador de capa | 20 % como referencia inicial |
| Altura de capa | 0,10–0,30 mm |
| Velocidad inicial prudente | 40–80 mm/s; aumentar solo después de validar caudal y adhesión entre capas |
| Flujo | Calibrar; la TDS propone probar una reducción del 4–6 % |
La TDS de 2023 indica 225–245 °C y cama por encima de 60 °C, mientras que la página comercial vigente muestra 235–250 °C y 60 °C. Da prioridad a la etiqueta de la bobina recibida, porque identifica mejor su lote, y termina el ajuste con una torre de temperatura y una prueba de primera capa.
La misma TDS presenta una discrepancia entre idiomas sobre la velocidad máxima, por lo que no se recomienda adoptar un máximo sin probarlo. El caudal del hotend, boquilla, anchura y altura de línea, aceleraciones, refrigeración y geometría determinan la velocidad real.
Ajuste de adhesión, flujo y acabado
- Limpia la superficie y ajusta la primera capa sin aplastar el PET-G en exceso.
- Calibra el flujo con una pieza de pared conocida. La reducción del 4–6 % indicada por la TDS es una prueba inicial, no un valor obligatorio para todas las máquinas.
- Empieza con retracción moderada y ajusta según extrusor directo o Bowden.
- Si hay hilos o detalles blandos, reduce ligeramente la temperatura o revisa retracción y secado. Si falla la unión entre capas, aumenta temperatura o reduce ventilación.
- En vidrio o superficies de adhesión intensa puede utilizarse una capa fina de 3DLAC en aerosol o 3DLAC Plus como ayuda de adhesión o posible capa de separación, siguiendo las indicaciones de la superficie.
- Deja enfriar la pieza antes de retirarla para reducir el riesgo de dañar la cama o el acabado.
Compatibilidad con impresoras 3D
Es compatible de forma funcional con impresoras FDM/FFF preparadas para filamento de 1,75 mm cuyo hotend y cama alcancen las temperaturas necesarias. Con un perfil calibrado puede utilizarse en HTA3D HPRO y en familias como Bambu Lab A1, P1 y X1; Creality Ender-3 y K1; Original Prusa MK3, MK4, MINI y CORE One; y configuraciones Voron 0.2, Trident o 2.4.
La compatibilidad con AMS, MMU, CFS u otros alimentadores automáticos debe comprobarse según dimensiones y estado de la bobina, recorrido y rozamiento. Si existe duda, utiliza alimentación externa; no se garantiza universalmente.
Conservación y límites de uso
Conserva la bobina cerrada, con desecante y protegida de humedad, calor y luz directa. Si aparecen chasquidos, burbujas, hilos excesivos o superficie áspera, seca el filamento únicamente con un ciclo compatible con PET-G, la bobina y el equipo utilizado; la documentación oficial específica revisada no fija un ciclo de secado.
La resistencia química depende del agente, concentración, temperatura, tiempo y tensión de la pieza. Prueba la aplicación real antes de utilizarlo en contacto prolongado con productos químicos, calor o cargas críticas. No está certificado para contacto alimentario ni aplicaciones médicas.
Es para ti si
- Quieres aprovechar PETG recuperado dentro del proceso de fabricación.
- Imprimes prototipos, maquetas, cosplay, utillajes o piezas funcionales donde el color exacto no es crítico.
- Buscas un PET-G fabricado en España con buena tenacidad y baja tendencia al warping.
No es para ti si
- Necesitas elegir un color exacto o repetir la misma tonalidad entre lotes.
- Buscas una velocidad máxima garantizada sin calibrar el caudal de tu impresora.
- La aplicación requiere certificación alimentaria, médica o propiedades críticas sin ensayo.
Si necesitas colores seleccionables y repetibles, consulta el PET-G Sakata 3D estándar. Para un efecto de cambio de color aleatorio a lo largo del filamento está disponible el PET-G Sakata 3D Transición.
Se recomienda imprimir en un espacio con ventilación general adecuada.