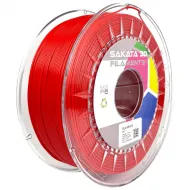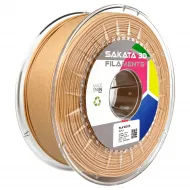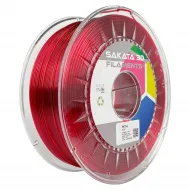
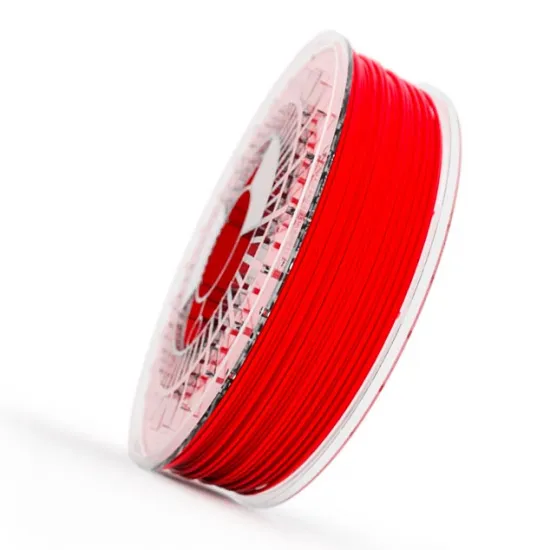
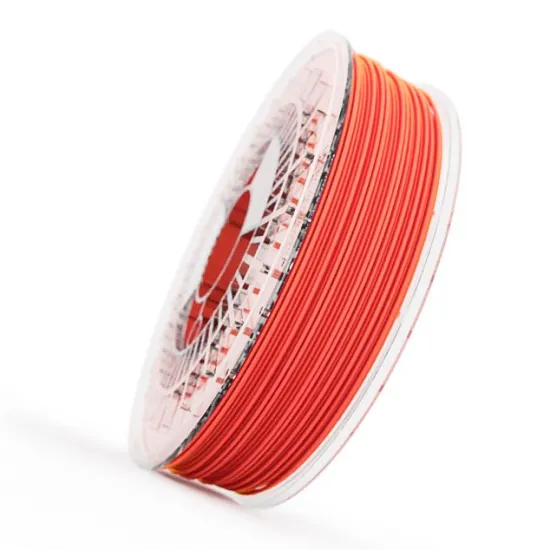
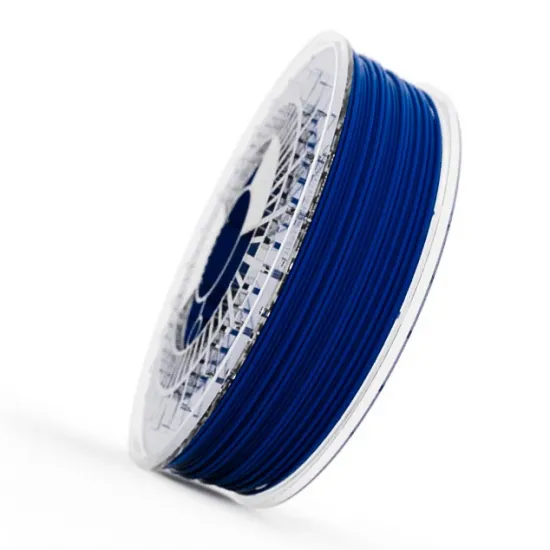
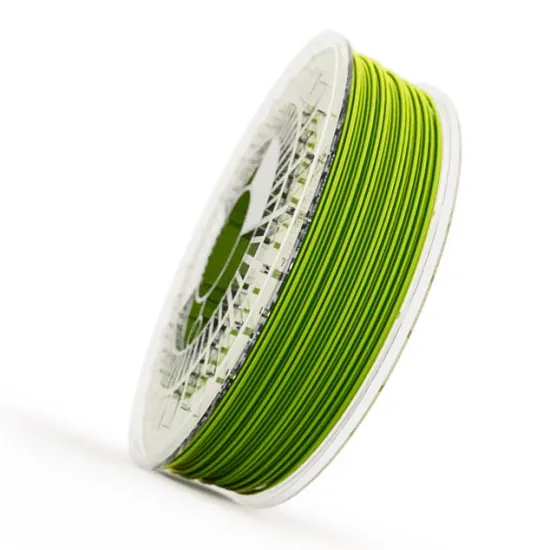


- Stock: 67
- Modelo: PETG-Recreus

Recreus PET-G HF de 1,75 mm es un filamento rígido de alto flujo fabricado en España para piezas funcionales, prototipos y producción FDM/FFF. Combina la facilidad de impresión característica del PETG con buena adherencia entre capas, resistencia al impacto y una baja tendencia a deformarse.
Su formulación HF está diseñada para admitir un caudal superior al de un PETG convencional. Recreus indica que puede reducir los tiempos de impresión hasta un 25 % en condiciones adecuadas, pero la mejora real depende de la capacidad de fusión del hotend, la boquilla, la altura de capa, la refrigeración, la geometría y los límites mecánicos de cada impresora.
Ventajas del Recreus PET-G HF
- Formulación de alto flujo: permite aprovechar hotends de alto caudal y boquillas grandes sin limitarse a una única velocidad lineal.
- Buena unión entre capas: adecuada para soportes, carcasas, utillajes y piezas funcionales.
- Resistencia y ductilidad: ofrece un equilibrio interesante para piezas que no deben romperse de forma frágil.
- Baja contracción: presenta menos tendencia al warping que materiales como ABS, aunque las piezas grandes siguen necesitando una primera capa y temperatura bien ajustadas.
- Acabado brillante: característico del PETG y dependiente del color, la temperatura y la velocidad.
- Fabricado por Recreus: marca española especializada en filamentos técnicos y flexibles para impresión 3D.
Colores disponibles
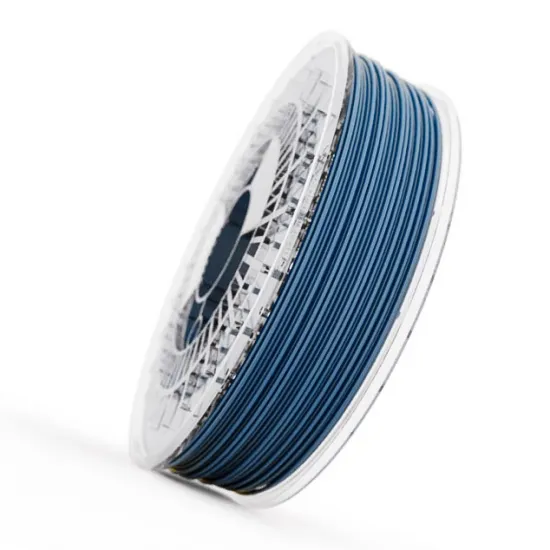
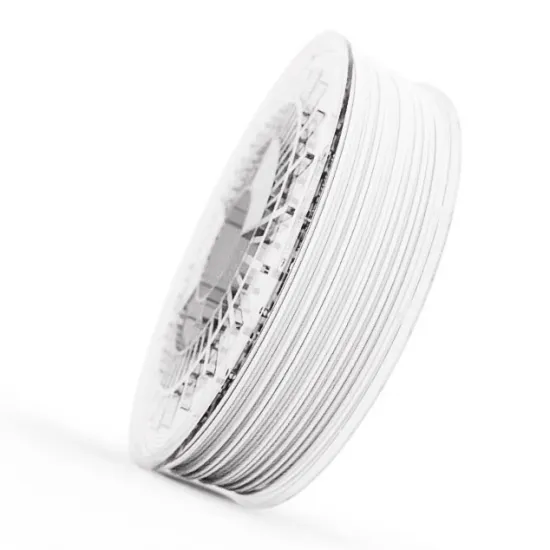
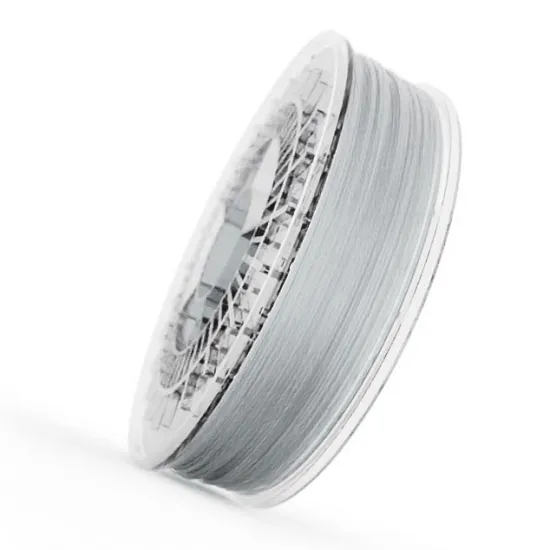
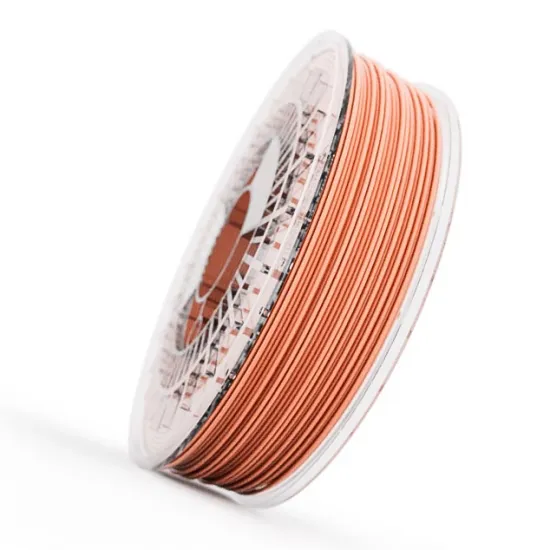
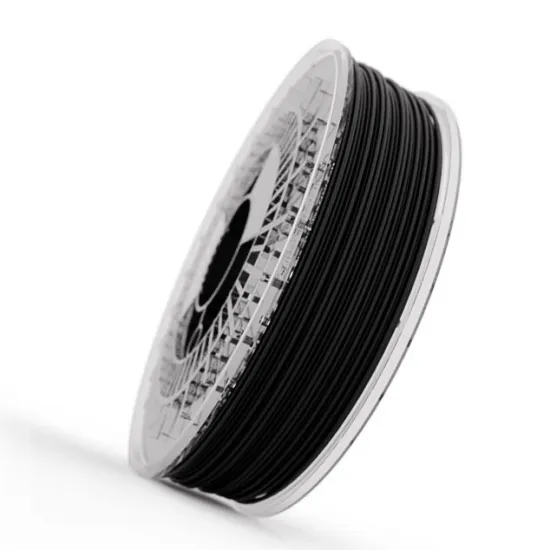
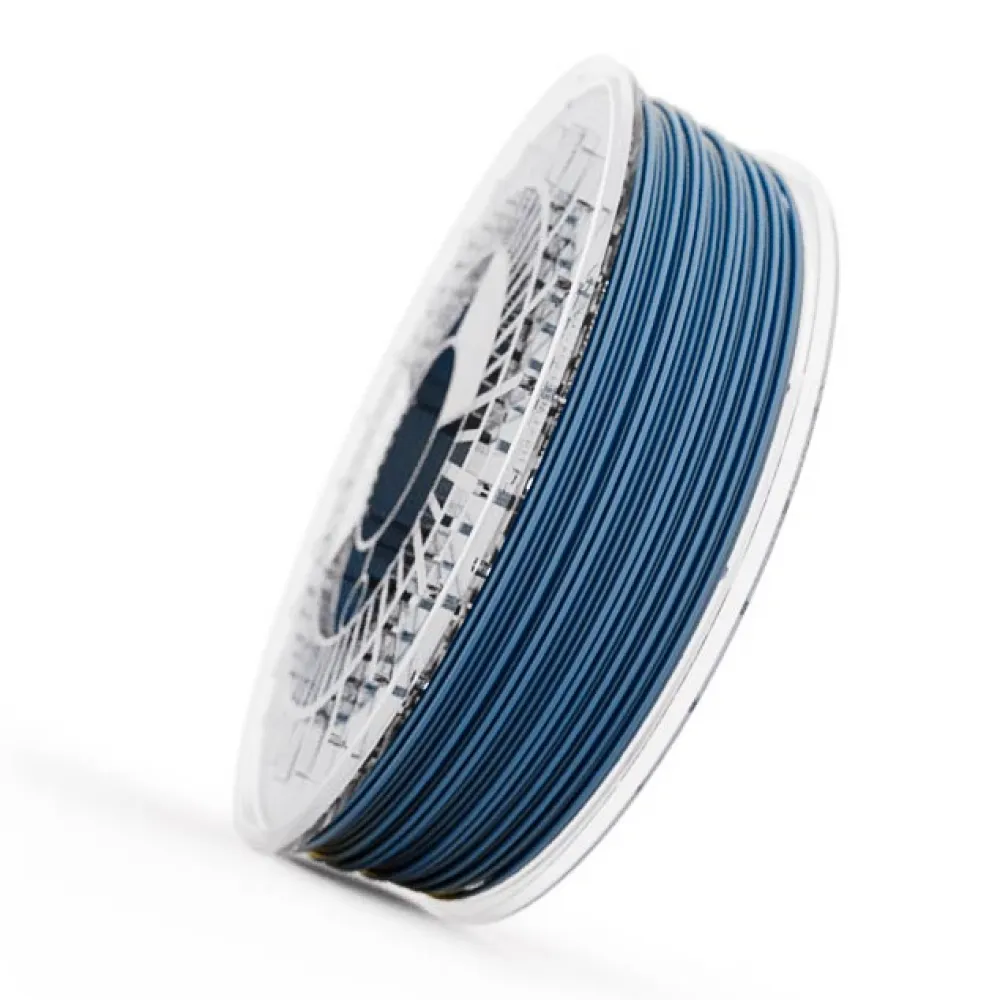
La ficha ofrece bobinas de 750 g en negro, blanco, translúcido, rojo, azul oscuro, verde metalizado, Azul Damantium, Nude y Copper Gum. Selecciona el color en las opciones del producto; la disponibilidad mostrada en el selector prevalece y puede variar.
La apariencia en pantalla es orientativa. El tono y el brillo de la pieza cambian con la iluminación, el monitor, la temperatura, la velocidad, la altura de capa y el acabado superficial.
Especificaciones
| Característica | Valor |
|---|---|
| Fabricante | Recreus Industries S.L. |
| Material | PET-G HF, copolímero PETG amorfo modificado para impresión 3D |
| Diámetro | 1,75 mm |
| Peso neto | 750 g |
| Densidad de referencia | 1,290 g/cm³, ISO 1183 |
| Temperatura de transición vítrea | 80 °C, valor de probeta según TDS |
| HDT | 68 °C a 0,45 MPa y 62 °C a 1,82 MPa, ISO 75-2 |
| Vicat | 78 °C, método A |
| Tecnología | FDM / FFF |
| Origen | Fabricado en España |
Las propiedades térmicas se obtienen mediante ensayos normalizados y no constituyen una temperatura de servicio garantizada para cualquier pieza impresa. El resultado real depende de la carga, orientación, diseño, relleno, unión entre capas, pigmento y tiempo de exposición.
Parámetros de impresión recomendados
Recreus publica actualmente los siguientes puntos de partida para PET-G HF. Ajusta temperatura y caudal mediante pruebas en tu máquina; no copies la velocidad lineal de otra impresora sin comprobar primero la capacidad real del hotend.
| Boquilla | Altura de capa | Ancho de línea | Caudal volumétrico | Temperatura |
|---|---|---|---|---|
| 0,4 mm | 0,20 mm | 0,42 mm | 14,0 mm³/s | 250 °C |
| 0,6 mm | 0,30 mm | 0,62 mm | 31,5 mm³/s | 250 °C |
| 0,8 mm | 0,40 mm | 0,82 mm | 56,0 mm³/s | 252 °C |
| 1,0 mm | 0,50 mm | 1,02 mm | 87,5 mm³/s | 255 °C |
Los caudales de las boquillas grandes son exigentes y solo resultan alcanzables con un hotend capaz de fundir ese volumen de PETG de manera estable. Si aparecen zonas mates, falta de unión, extrusión irregular o pérdida dimensional, reduce primero el caudal volumétrico o aumenta la temperatura dentro del rango admisible.
- Rango general de boquilla de la TDS: 230-260 °C.
- Cama según la guía HF actual: 80 °C en la primera capa y 75 °C en las siguientes; Recreus propone 70 °C para piezas pequeñas y 80 °C para piezas grandes.
- Ventilador: 0 % en la primera capa, alrededor del 40 % durante la impresión y hasta el 70 % para puentes, voladizos o capas cortas.
- Retracción inicial: 1-1,5 mm a 40 mm/s en la guía vigente; debe recalibrarse según extrusión directa, Bowden y geometría del hotend.
Compatibilidad con impresoras 3D
Es compatible de forma condicionada con impresoras FDM/FFF preparadas para filamento de 1,75 mm, hotend capaz de trabajar con estabilidad hasta 260 °C y cama caliente próxima a 70-80 °C. Una boquilla normal de Brass es adecuada porque este PET-G no contiene fibra de carbono ni carga abrasiva declarada.
Puede utilizarse en máquinas como Ender-3 y CR-10, derivados Prusa i3, Prusa MK3/MK4, Bambu Lab A1/P1/X1, impresoras HPRO, Voron y otras CoreXY cuando su hardware y perfil cumplen esas condiciones. La compatibilidad del material no significa que los caudales máximos oficiales sean alcanzables con todos esos hotends.
En impresoras rápidas conviene limitar primero el caudal volumétrico máximo y después ajustar aceleraciones y velocidades. Una máquina puede desplazarse a gran velocidad y, aun así, quedar limitada por la cantidad de material que su hotend puede fundir por segundo.
Primera capa y superficie de impresión
Recreus recomienda PEI o vidrio. El PETG puede adherirse con mucha fuerza a determinadas superficies, especialmente PEI liso o vidrio completamente limpio. Evita aplastar la primera capa como si fuese PLA y utiliza una capa de separación cuando lo recomiende el fabricante de la superficie.
Sobre vidrio puede aplicarse una capa fina de 3DLAC en aerosol, que además de ayudar a la fijación puede actuar como separación. Si utilizas una lámina flexible de acero con PEI en polvo, comprueba que el tamaño y el sistema magnético sean compatibles y deja enfriar antes de flexionarla.
Secado y almacenamiento
El PETG absorbe humedad ambiental. Recreus indica una preparación a 55 °C durante al menos una hora. Cuando el material ya muestra síntomas claros de humedad, su guía propone un secado más profundo a 65 °C durante 4-6 horas.
Comprueba que el secador y la bobina soporten la temperatura seleccionada. Guarda el filamento en un recipiente cerrado o dry box con desecante y, si es posible, por debajo del 50 % de humedad relativa.
Chasquidos en la boquilla, burbujas, hilos abundantes, superficie áspera o extrusión irregular suelen indicar humedad. Ajustar la retracción no sustituye el secado cuando el material está húmedo.
Aplicaciones y límites
- Soportes, carcasas, cierres y componentes funcionales.
- Prototipos sometidos a impactos moderados.
- Utillajes y piezas de uso general.
- Producciones donde interese aprovechar un hotend de alto caudal.
- Objetos decorativos con acabado brillante o colores metalizados y translúcidos.
Recreus declara resistencia frente a agentes químicos, pero la ficha técnica no aporta una tabla por sustancia, concentración, temperatura y tiempo. Para contacto con disolventes, combustibles, presión o exposición exterior prolongada debe probarse la pieza final en sus condiciones reales.
Los colores ofrecidos en esta ficha no se presentan como aptos para contacto alimentario. La seguridad de una pieza impresa también depende de pigmentos, boquilla, contaminación, porosidad, limpieza y normativa aplicable.
Propiedades mecánicas de referencia
| Propiedad | Valor de TDS | Método |
|---|---|---|
| Módulo de Young | 3020 MPa | ISO 527 |
| Resistencia a tracción | 50 MPa | DIN 53504-S2 |
| Elongación a rotura | 31 % | DIN 53504-S2 |
| Impacto Charpy con entalla a 23 °C | 58 kJ/m² | ISO 179 |
Son valores de probeta y no garantías de una pieza impresa. Para una pieza funcional, la orientación de capas suele ser tan importante como el material.
Alternativa dentro del catálogo
Como alternativa PETG de fabricación española puede consultarse el filamento PETG Sakata 3D de 1,75 mm. Utiliza siempre los parámetros correspondientes a la marca y formulación elegidas; dos PETG no tienen por qué compartir el mismo caudal, temperatura o comportamiento.
Contenido
- 1 × bobina de Recreus PET-G HF de 1,75 mm.
- Peso neto de filamento: 750 g.
La página oficial de Recreus PET-G HF y su guía técnica de parámetros contienen la información vigente del fabricante. Utiliza sus valores como punto de partida y ajusta el perfil a tu impresora.