

- Stock: 1
- Modelo: OBC-1.75mm-SAKATA3D

Sakata 3D OBC es un filamento técnico de copolímero de polietileno para impresión 3D FDM/FFF. Combina baja densidad, flexibilidad, resistencia al impacto y buena unión entre capas, por lo que resulta interesante para piezas ligeras, bisagras vivas, recipientes y componentes que deban soportar deformación sin comportarse como un TPU blando.
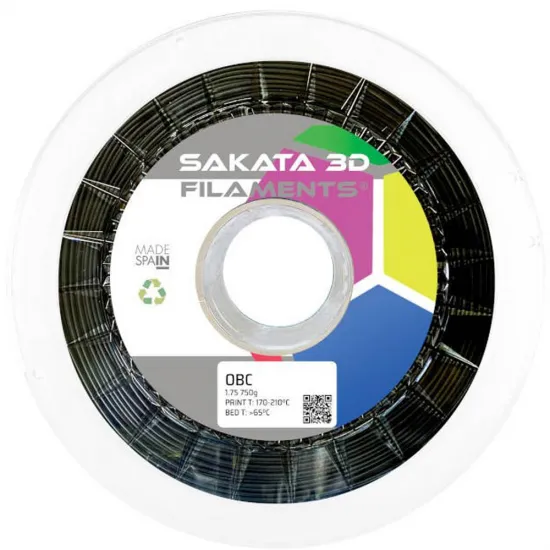
Esta referencia está fabricada en España, se suministra en color negro, diámetro de 1,75 mm y bobina de 750 g. Su densidad de 0,905 g/cm³ permite obtener aproximadamente 345 m de filamento: una longitud similar a la que ofrece una bobina de 1 kg de PLA de 1,75 mm, pero con menor masa por volumen.
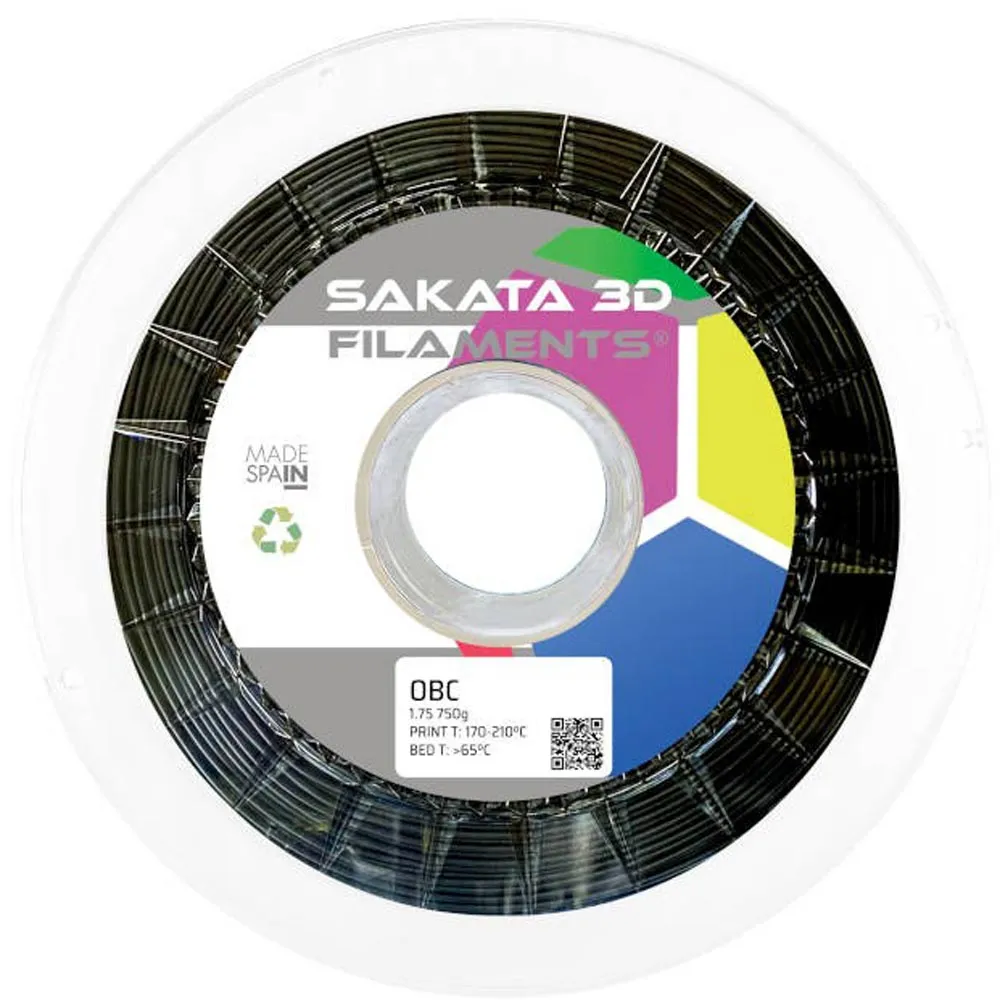
Qué es un filamento OBC
OBC significa Olefin Block Copolymer o copolímero de bloques de olefina. Sakata 3D lo describe como un copolímero de polietileno de estructura semicristalina, desarrollado para conservar las ventajas de las poliolefinas y reducir problemas habituales al imprimir polipropileno, como el warping y el curling.
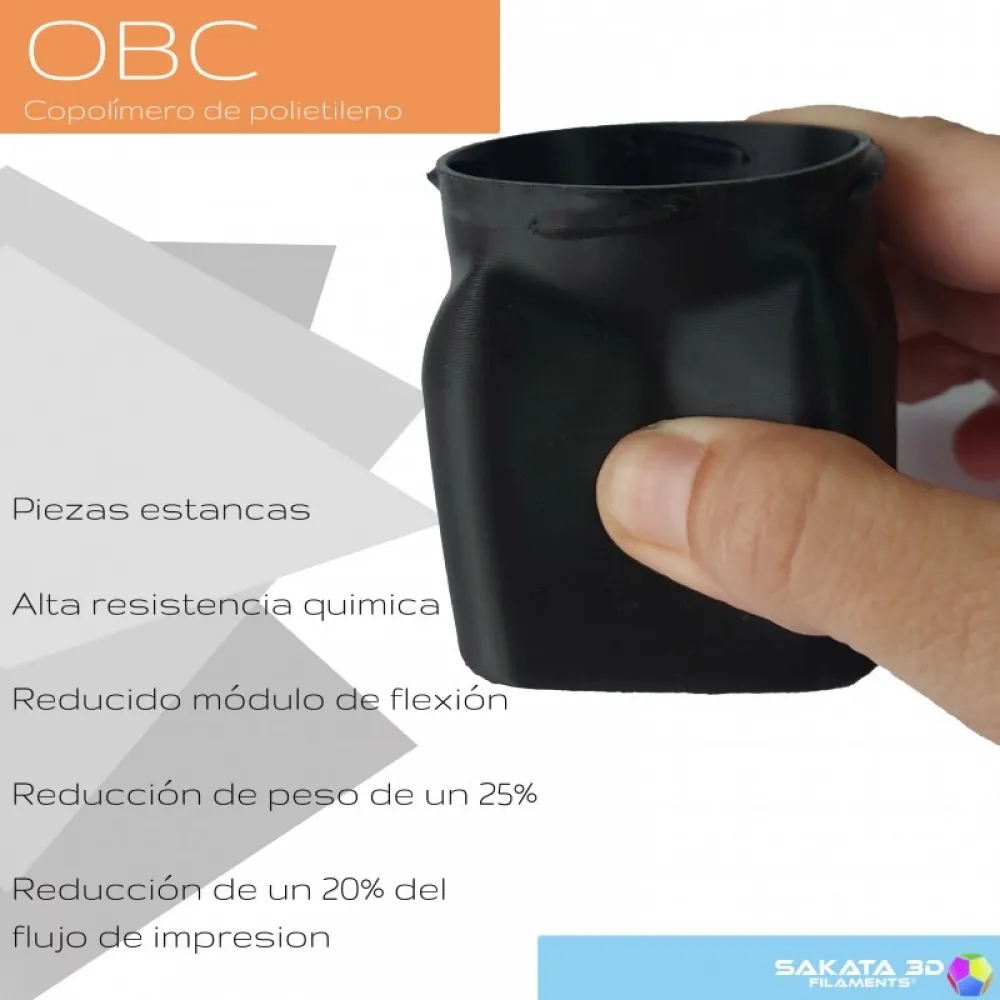
Su dureza Shore D 53 y su reducido módulo de flexión permiten crear piezas que se doblan y recuperan mejor que una pieza rígida de PLA o PETG. Sin embargo, no debe confundirse con un TPU de dureza Shore A: OBC conserva mayor cuerpo y estabilidad, y está orientado a piezas técnicas flexibles, no a objetos blandos como juntas o suelas.
Características técnicas
| Característica | Valor |
|---|---|
| Marca | Sakata 3D Filaments |
| Material | OBC, copolímero de polietileno semicristalino |
| Fabricación | España |
| Diámetro | 1,75 ±0,05 mm |
| Desviación máxima de redondez | 0,05 mm |
| Peso neto | 750 g |
| Color disponible | Negro |
| Peso específico | 0,905 g/cm³, ASTM D792 |
| Dureza | Shore D 53, ASTM D2240 |
| Longitud teórica aproximada | 345 m, calculada con diámetro y densidad nominales |
Piezas ligeras sin utilizar un material espumado
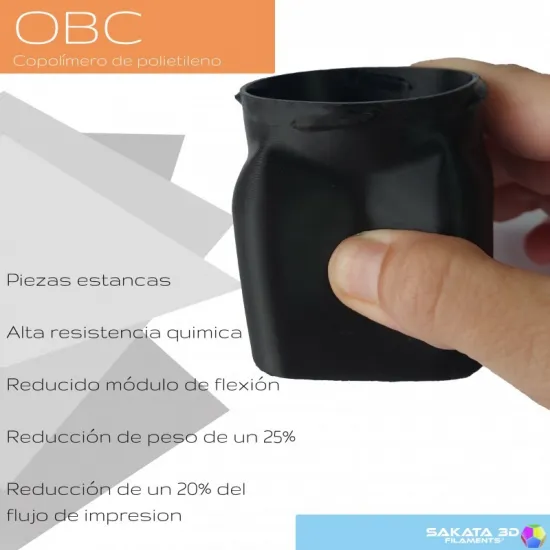
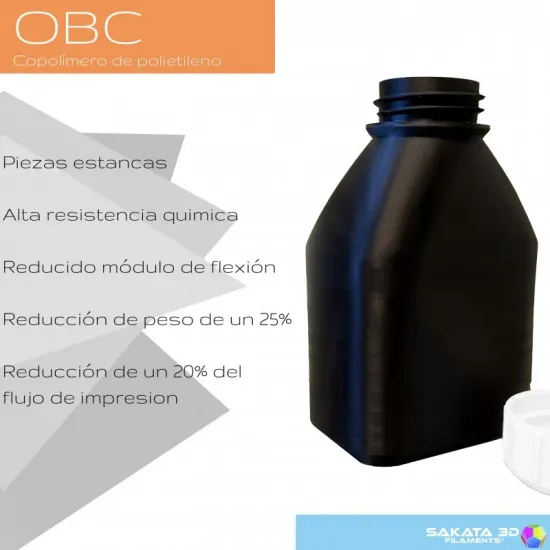
Sakata anuncia piezas hasta un 25 % más ligeras. Esta reducción procede de la baja densidad del polímero, no de una expansión controlada como ocurre en un filamento espumado. Para una misma geometría y volumen, la relación entre 0,905 g/cm³ para OBC y aproximadamente 1,24 g/cm³ para PLA resulta coherente con esa diferencia.
El porcentaje real depende del material usado como comparación, el flujo calibrado, los perímetros, el relleno y el diseño. Una bobina de 750 g no contiene menos material útil por ser más pequeña: su volumen nominal de polímero es ligeramente superior al de 1 kg de PLA con densidad de 1,24 g/cm³.
Flexibilidad, impacto y unión entre capas
La ficha técnica de Sakata publica los siguientes valores sobre probetas impresas. Son referencias comparativas obtenidas a 200 °C, cama a 65 °C, 20 mm/s, dos perímetros y relleno a 45°; no garantizan el resultado de cualquier pieza.
| Propiedad | Método | Valor representativo |
|---|---|---|
| Resistencia a tracción | ASTM D1708 | 14 MPa |
| Elongación a rotura | ASTM D1708 | 700 % |
| Módulo de flexión | ASTM D790 | 244 MPa |
| Resistencia a flexión | ASTM D790 | 7,8 MPa |
| Impacto Izod con entalla | ASTM D256 | 347 J/m |
El fabricante también indica que la estructura semicristalina puede conservar en el eje Z más del 70 % de las propiedades obtenidas en XY. Esta afirmación destaca su buena adhesión entre capas, pero la orientación, temperatura, flujo, refrigeración y geometría siguen siendo decisivas.
Parámetros de impresión recomendados
| Ajuste | Punto de partida |
|---|---|
| Temperatura de boquilla | 170-210 °C; 200 °C es la referencia utilizada para las probetas |
| Temperatura de cama | 80-100 °C según la TDS; el catálogo y el ensayo también muestran 65 °C con una superficie adecuada |
| Superficie | Película o cinta de poliolefina recomendada por Sakata; realizar una prueba para cualquier otra superficie |
| Ventilador de capa | 100 % como referencia oficial |
| Altura de capa | 0,20 mm |
| Espesor de pared | 0,8-1,6 mm |
| Velocidad | 10-30 mm/s |
| Flujo | Sakata anuncia aproximadamente un 20 % menos que PLA; debe calibrarse en la impresora y pieza reales |
Cómo calibrar el flujo sin provocar falta de material
La indicación de «20 % menos de flujo» puede utilizarse como ensayo inicial: si el perfil parte de un multiplicador del 100 %, se puede probar alrededor del 80 % y medir el resultado. No debe aplicarse a ciegas ni interpretarse como un aumento automático del 20 % en la velocidad de impresión.
- Comprueba primero diámetro, extrusor y avance real del filamento.
- Imprime una pieza pequeña de pared simple o un patrón de calibración a velocidad baja.
- Mide el espesor, observa si quedan huecos y comprueba la unión entre líneas y capas.
- Ajusta el multiplicador en pasos pequeños hasta conseguir paredes continuas sin exceso visible.
- Repite la prueba con la temperatura y velocidad que utilizarás en la pieza final.
Para recipientes o piezas sometidas a carga, valida también masa, dimensiones, costura y comportamiento mecánico. Un flujo demasiado bajo puede reducir la unión y destruir precisamente las ventajas que se buscan en OBC.
Adhesión a la cama
Las poliolefinas presentan una adhesión superficial particular. Sakata recomienda película o cinta de poliolefina y hace depender la temperatura de la cama de la superficie utilizada. No se presupone que PEI, vidrio, laca u otro adhesivo se comporten de forma equivalente.
- Limpia la superficie según las instrucciones de su fabricante y evita grasa o polvo.
- Realiza una prueba pequeña antes de ocupar toda la cama.
- Usa una primera capa lenta y homogénea, sin aplastarla de forma excesiva.
- Si aparecen esquinas levantadas, revisa superficie, temperatura, corriente de aire y geometría antes de aumentar indiscriminadamente el flujo.
- Evita despegar en caliente una pieza muy adherida si la superficie puede dañarse.
Recipientes, estanqueidad y resistencia química
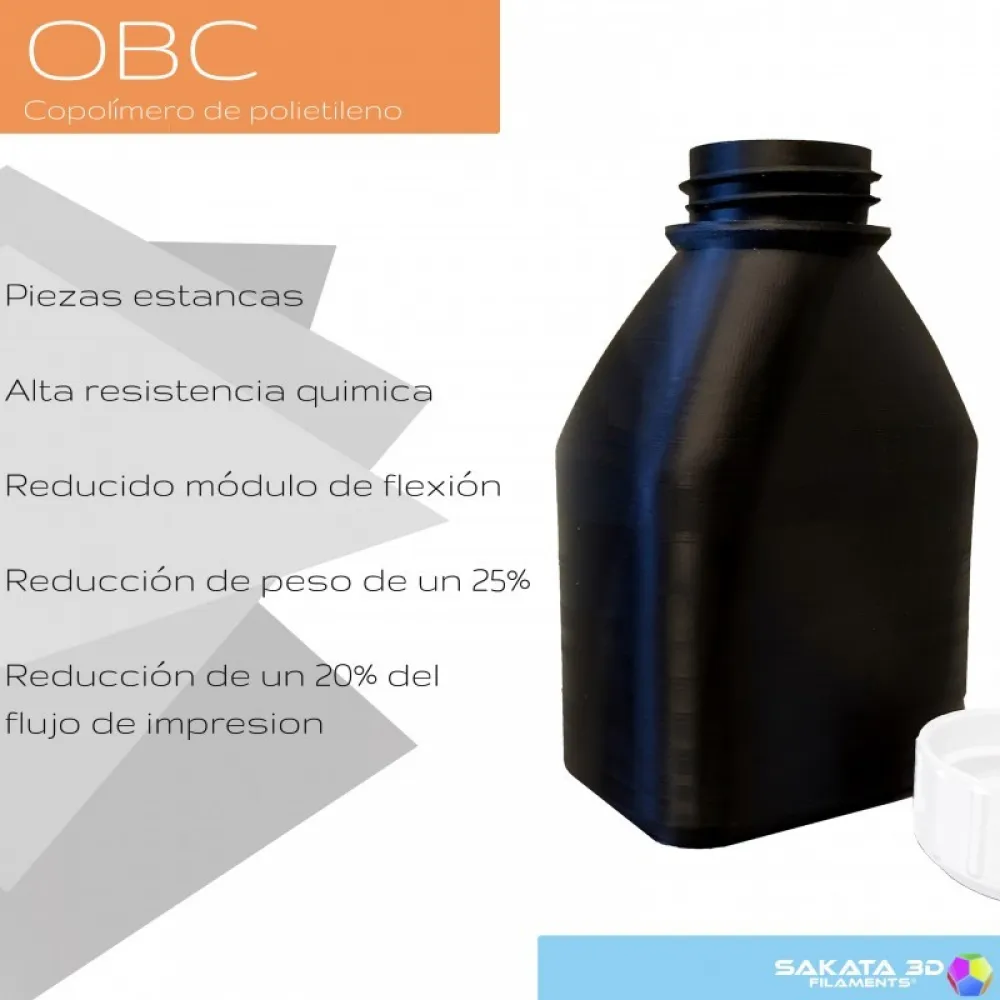
La buena unión entre capas convierte al OBC en un candidato interesante para recipientes y piezas que necesiten limitar fugas. Aun así, el filamento no garantiza por sí solo una pieza estanca. La continuidad de perímetros, la costura, la temperatura, el flujo, el espesor y la geometría determinan el resultado.
- Utiliza varios perímetros continuos y evita paredes excesivamente finas.
- Coloca la costura en una zona controlable y revisa cambios de capa, puentes y voladizos.
- Realiza una prueba prolongada con el mismo fluido y a la misma temperatura de servicio.
- No lo utilices como recipiente a presión o para gases sin un diseño, ensayo y factor de seguridad específicos.
- La resistencia química debe comprobarse para cada sustancia, concentración, temperatura, tiempo de exposición y tensión mecánica.
No está certificado para contacto alimentario ni aplicaciones médicas. Tampoco debe asumirse que un recipiente impreso es apto para agua potable, combustible, disolventes o productos peligrosos sin una validación profesional independiente.
Compatibilidad con impresoras 3D
Puede utilizarse en impresoras FDM/FFF para filamento de 1,75 mm cuyo hotend alcance 210 °C y cuya cama pueda trabajar con la temperatura y superficie necesarias. Las HTA3D HPRO 330 y HPRO 400, Bambu Lab X1/P1/A1, Creality K1/K1C y Ender actuales, Original Prusa MK3S+/MK4/MK4S/XL y Voron V0/Trident/2.4 cuentan con capacidad térmica suficiente en configuraciones habituales.
Estos nombres describen compatibilidad térmica condicionada, no perfiles oficiales ni resultados garantizados. Cada máquina necesita un perfil personalizado, prueba de superficie, flujo calibrado y velocidad inicial baja. En AMS, MMU y otros alimentadores automáticos deben comprobarse la bobina, la rigidez del filamento y todo el recorrido; si aparecen errores de carga o rozamiento, utiliza alimentación externa directa.
Conservación y seguridad
- Guarda la bobina cerrada, protegida de humedad, polvo, calor y luz directa, preferiblemente con desecante.
- La TDS consultada no establece un ciclo oficial de secado; evita aplicar una temperatura improvisada que pueda deformar el filamento o la bobina.
- Mantén una buena ventilación general durante la impresión.
- No se publican una temperatura de servicio ni una HDT: la temperatura de boquilla no es la temperatura admisible de la pieza terminada.
Comparación con otros materiales
- El Sakata 3D PLA 850 es una alternativa más rígida, fácil de perfilar y adecuada para piezas generales con alta definición.
- El Sakata 3D PETG ofrece un comportamiento funcional más convencional cuando no se necesita la baja densidad ni la flexibilidad del OBC.
- El Recreus Filaflex 82A es más apropiado cuando se necesita un elastómero mucho más blando y deformable.
Es para ti si
- Buscas piezas ligeras, resistentes al impacto y capaces de flexionar más que PLA o PETG.
- Quieres experimentar con bisagras vivas, recipientes, carcasas deformables o aplicaciones de poliolefina.
- Puedes preparar una superficie adecuada y dedicar tiempo a calibrar flujo, temperatura y velocidad.
- Necesitas aproximadamente la longitud de una bobina de 1 kg de PLA con solo 750 g de material.
No es para ti si
- Necesitas un material tan blando como TPU o una pieza completamente rígida.
- Buscas un perfil rápido y universal que funcione sin calibración ni prueba de superficie.
- Necesitas una certificación para alimentos, medicina, presión o una sustancia química concreta.
- Tu cama no puede alcanzar la temperatura necesaria ni utilizar una superficie compatible.