- Stock: 4
- Modelo: PA-CF15-1.75mm-SAKATA3D

Tipo:

PA-NT - Copoliamida sin refuerzo - 1.75mm - Sakata 3D

PA-GF20-FR Nylon con fibra de vidrio

PA-CF15 Nylon con fibra de carbono
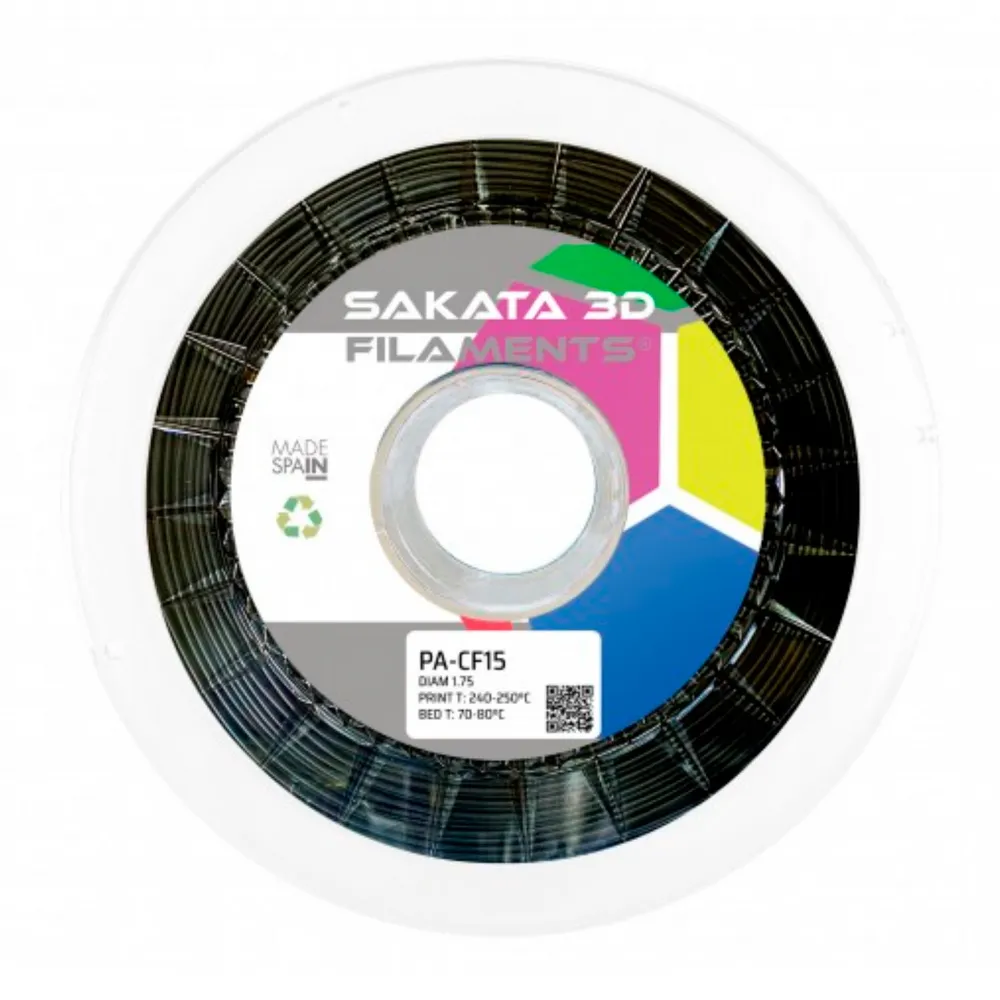
Sakata 3D PA-CF15 es un filamento técnico fabricado en España a partir de una copoliamida (Nylon) estabilizada térmicamente y reforzada con un 15 % de fibra de carbono. La formulación está orientada a piezas funcionales que necesitan alta rigidez, buenas propiedades mecánicas, baja contracción y un peso contenido.
Se suministra en una bobina de 850 g netos, con diámetro de 1,75 ± 0,03 mm, envasada al vacío con desecante. Es un material avanzado: para obtener resultados consistentes necesita impresora cerrada, secado controlado y una boquilla resistente a la abrasión.
Características principales
- Copoliamida reforzada con 15 % de fibra de carbono.
- Alta rigidez y resistencia mecánica según los ensayos normalizados del fabricante.
- Baja contracción y buena adherencia entre capas.
- Estabilización térmica y HDT de referencia de 180 °C a 0,45 MPa.
- Acabado técnico negro propio de un compuesto cargado con fibra de carbono.
- Fabricado en España por Polimersia Global S.L. para Sakata 3D.
Especificaciones
| Característica | Valor oficial | Referencia |
|---|---|---|
| Material | Copoliamida (Nylon) + 15 % de fibra de carbono | Estabilizada térmicamente |
| Diámetro | 1,75 ± 0,03 mm | Desviación máxima de redondez: 0,03 mm |
| Peso neto | 850 g | Bobina envasada al vacío con desecante |
| Densidad | 1,18 g/cm³ | ISO 1183 |
| Absorción de humedad | 2,5 % | ISO 62 |
| Absorción de agua | 8,0 % | ISO 62 |
Parámetros de impresión recomendados por Sakata 3D
| Ajuste | Valor de partida | Observaciones |
|---|---|---|
| Impresora | Cerrada | Mantener un entorno térmico estable y sin corrientes de aire. |
| Temperatura de boquilla | 235-260 °C | El hotend completo debe admitir de forma segura la temperatura elegida. |
| Tipo de boquilla | Acero endurecido | La fibra de carbono desgasta rápidamente las boquillas blandas. |
| Temperatura de cama | Superior a 65 °C | Ajustar a la superficie, geometría y primera capa. |
| Superficie | Cristal o PEI | El fabricante indica utilizar adhesivo. |
| Ventilador de capa | 0 % | Punto de partida oficial; validar puentes y geometrías pequeñas. |
| Velocidad | 30-100 mm/s | Limitada por el caudal real, la boquilla y la calidad requerida. |
| Secado previo | Más de 8 horas a 70 °C | En drybox o secador con temperatura controlada. |
| Durante la impresión | Drybox a 70 °C | Evita que la bobina seca vuelva a absorber humedad. |
Son valores iniciales de la ficha técnica oficial, no un perfil universal. La altura de capa se ha omitido intencionadamente porque la revisión actual del fabricante presenta un valor anómalo que contradice su documentación anterior.
Secado: parte imprescindible del proceso
La poliamida absorbe humedad del ambiente. No basta con que la bobina haya llegado envasada al vacío: una vez abierta puede necesitar secado antes de una impresión exigente. La recomendación oficial para PA-CF15 es más de 8 horas a 70 °C antes de imprimir y mantener 70 °C durante el trabajo.
Chasquidos, vapor, burbujas, hilos, superficie áspera o una unión entre capas irregular suelen ser señales compatibles con humedad. No intentes compensarlas únicamente aumentando temperatura o retracción: seca primero el material y vuelve a calibrar.
Boquilla y recorrido de filamento
La fibra de carbono convierte este filamento en un compuesto abrasivo. Utiliza una boquilla de acero endurecido u otro material expresamente indicado para filamentos cargados y revisa periódicamente el diámetro de salida, los engranajes y las guías sometidas a rozamiento.
Sakata no especifica un diámetro mínimo de boquilla. Una boquilla de 0,6 mm suele ofrecer más margen de paso y reducir el riesgo de obstrucciones frente a diámetros menores. Si tu hotend utiliza el formato V6/M6 correspondiente, puedes combinarlo con nuestra boquilla Trianglelab V6 de acero A2 endurecido de 0,6 mm. Comprueba siempre rosca, longitud y asiento antes de montarla.
Compatibilidad con impresoras 3D
Es compatible de forma condicionada con impresoras FDM/FFF de 1,75 mm que reúnan todos los requisitos: cámara cerrada, hotend seguro hasta 260 °C, boquilla endurecida, cama por encima de 65 °C, superficie adecuada y alimentación desde un drybox a 70 °C.
- Bambu Lab X1 Carbon: plataforma adecuada para evaluar este material con un perfil PA-CF15 propio; no copies automáticamente los ajustes de otro Nylon con fibra.
- Creality K1C: puede reunir el cerramiento y hardware necesarios, pero debe verificarse la boquilla instalada y calibrarse el perfil para esta formulación.
- Voron 2.4 y Voron Trident: compatibles cuando la construcción concreta incorpora hotend, boquilla, cama, superficie y gestión térmica adecuados. El nombre del proyecto no define por sí solo todo el hardware instalado.
- Bambu Lab P1S y otras impresoras cerradas: comprueba si la boquilla y los engranajes de extrusión instalados son resistentes a la abrasión; el cerramiento por sí solo no basta.
- Ender-3, Prusa i3 y otras impresoras abiertas: no son una recomendación directa para este material, ya que Sakata especifica impresora cerrada. Añadir una caja tampoco demuestra que hotend, electrónica, motores y piezas internas admitan el nuevo entorno térmico.
Estos ejemplos explican requisitos técnicos y no constituyen una homologación de modelos por parte de Sakata 3D. Antes de una impresión larga, valida una probeta con la máquina, boquilla, superficie y bobina reales.
Cómo crear un perfil fiable
- Seca la bobina y mantenla en el drybox durante toda la calibración.
- Empieza dentro del rango oficial de 235-260 °C y ajusta la temperatura según caudal, acabado y unión entre capas.
- Calibra flujo o multiplicador de extrusión con la boquilla endurecida definitiva.
- Ajusta retracción y Pressure Advance o Linear Advance sin copiar valores de otro material.
- Verifica primera capa, contracción, paredes, orificios y resistencia interlaminar antes de fabricar una pieza funcional.
- Si cambias diámetro o material de boquilla, vuelve a revisar temperatura, flujo y dimensiones.
Marlin, Klipper y RepRapFirmware no necesitan un código específico para PA-CF15: el perfil se configura principalmente en el laminador. El firmware debe mantener activas sus protecciones térmicas y permitir únicamente temperaturas seguras para el hotend, sensor, cartucho, cableado y conectores instalados.
Sobre cristal o PEI, Sakata indica utilizar adhesivo. Puede emplearse 3DLAC para cama de impresión 3D siguiendo sus instrucciones y las de la superficie. En determinadas láminas de PEI, una capa intermedia también puede facilitar el despegado y evitar una adhesión excesiva.
Propiedades mecánicas y térmicas de referencia
| Propiedad | Norma | Valor oficial sin acondicionar |
|---|---|---|
| Módulo de tracción | ISO 527 | 9.000 MPa |
| Resistencia a tracción | ISO 527 | 120 MPa |
| Elongación de rotura | ISO 527 | 4 % |
| Módulo de flexión | ISO 178 | 8.000 MPa |
| Resistencia a flexión | ISO 178 | 180 MPa |
| Impacto Charpy sin entalla | ISO 179 | 60 kJ/m² |
| Impacto Charpy con entalla | ISO 179 | 4 kJ/m² |
| HDT a 0,45 MPa | ISO 75 | 180 °C |
Estos resultados son referencias normalizadas del material sin acondicionar. No garantizan que una pieza impresa alcance los mismos valores: influyen humedad, orientación de capas y fibras, relleno, perímetros, geometría, adhesión, temperatura, carga y tiempo de exposición. En particular, una HDT de 180 °C a 0,45 MPa no equivale a una temperatura de servicio continua de 180 °C.
Es para ti si
- Buscas piezas rígidas, ligeras y con baja contracción para prototipos, soportes, carcasas o utillaje.
- Dispones de impresora cerrada, drybox capaz de mantener 70 °C y hardware resistente a la abrasión.
- Puedes calibrar y validar el componente en sus condiciones reales de carga y temperatura.
No es para ti si
- Necesitas un material sencillo para imprimir directamente desde una bobina abierta.
- Tu impresora está abierta o utiliza una boquilla de latón y no deseas modificarla.
- La pieza necesita mucha flexibilidad o deformación antes de romper.
- La aplicación exige certificación alimentaria, médica, eléctrica o estructural que este filamento no declara.
Conservación, seguridad y límites de uso
Después de imprimir, guarda la bobina inmediatamente en un recipiente hermético con desecante. Mantén una buena ventilación general en la zona de trabajo. Si cortas, lijas o mecanizas las piezas, controla el polvo y utiliza protección adecuada para evitar inhalarlo.
El PA-CF15 no está certificado para contacto alimentario ni aplicaciones médicas. La ficha técnica tampoco declara conductividad, clasificación ESD o resistencia frente a sustancias químicas concretas; las aplicaciones eléctricas, químicas, estructurales o de seguridad requieren ensayos propios.
Contenido: 1 bobina de 850 g netos de Sakata 3D PA-CF15, diámetro 1,75 mm.