

- Stock: 4
- Modelo: PA-NT-1.75mm-SAKATA3D

Tipo:

PA-NT - Copoliamida sin refuerzo - 1.75mm - Sakata 3D

PA-GF20-FR Nylon con fibra de vidrio

PA-CF15 Nylon con fibra de carbono
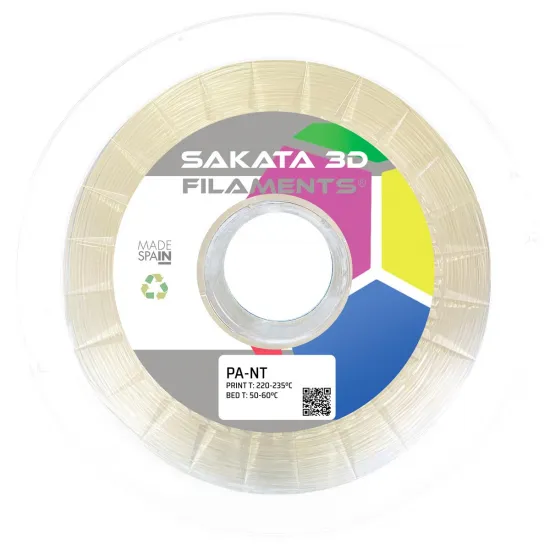
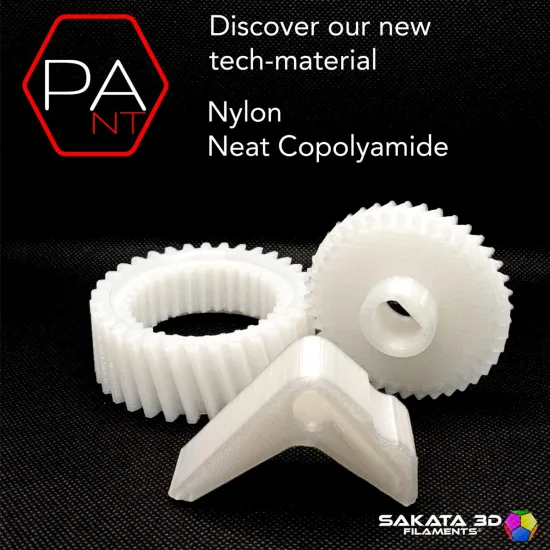
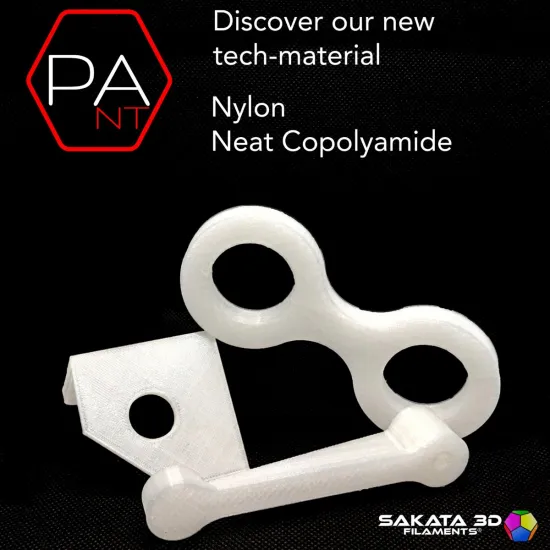
El Sakata 3D PA-NT es un filamento técnico de copoliamida o Nylon sin refuerzo, desarrollado para impresión 3D FDM/FFF y fabricado en España. Combina rigidez cuando está seco con una mayor capacidad de deformación y resistencia al impacto cuando el material se acondiciona, por lo que resulta interesante para engranajes, clips, carcasas, soportes y otras piezas funcionales que deban trabajar sin la rigidez extrema de un Nylon reforzado.
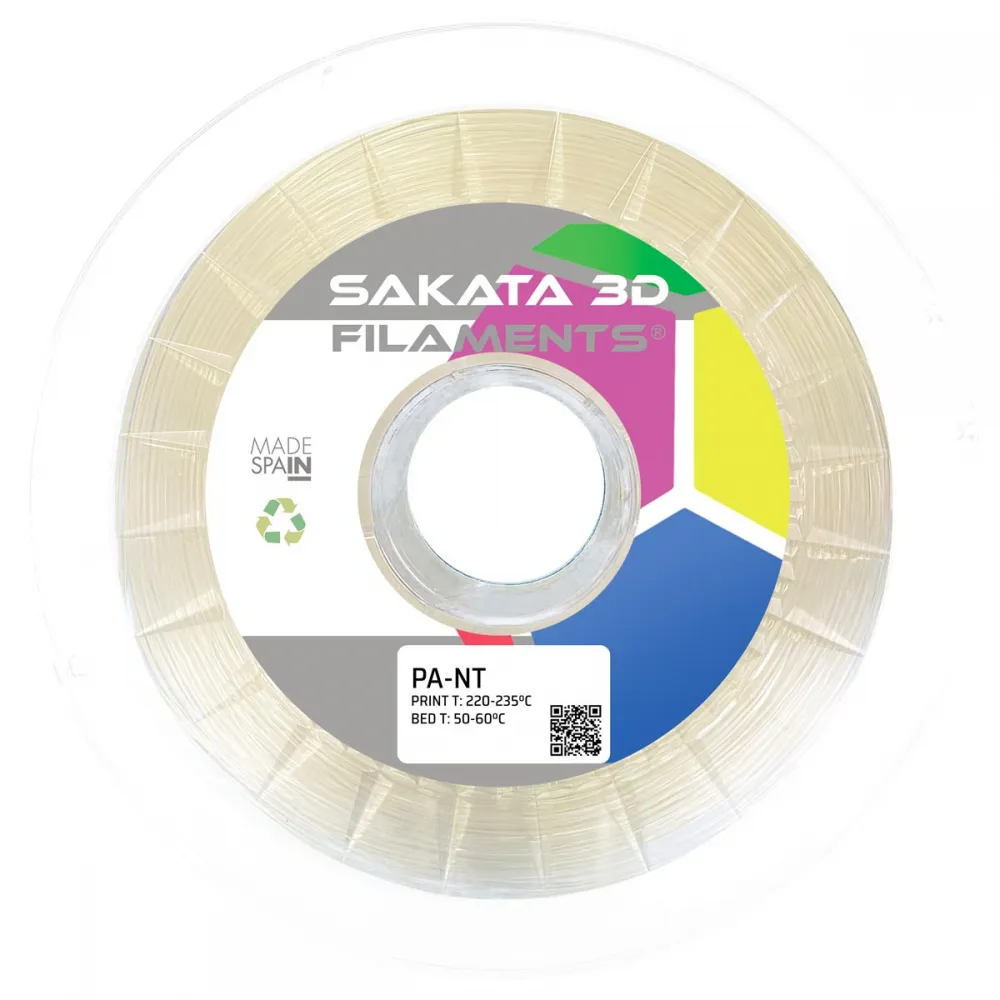
La variante disponible es Natural, de 1,75 mm y 850 g netos. Su baja turbidez permite obtener un acabado translúcido, aunque la pieza impresa no debe considerarse transparente: el resultado depende de las capas, el espesor, los perímetros, el relleno, la humedad y la orientación.
Qué distingue al PA-NT
- Copoliamida sin refuerzo: no contiene la carga de carbono o vidrio de otras variantes técnicas.
- Boquilla de latón: la ficha técnica oficial no exige una boquilla endurecida.
- Baja contracción para su familia: Sakata 3D lo formula para facilitar la adhesión y reducir el warping frente a otros grados de Nylon.
- Comportamiento dependiente de la humedad: seco es más rígido; acondicionado se vuelve menos rígido y mucho más dúctil.
- Color Natural: acabado translúcido y suave, no transparencia óptica garantizada.
- Fabricación española: producido por Polimersia Global para Sakata 3D.
Especificaciones del filamento
| Característica | Valor |
|---|---|
| Material | Copoliamida (Nylon) sin refuerzo |
| Color | Natural |
| Diámetro | 1,75 ±0,03 mm |
| Desviación máxima de redondez | 0,03 mm |
| Peso neto | 850 g |
| Densidad | 1,15 g/cm³, ISO 1183 |
| Longitud teórica | Aproximadamente 307 m, calculada a partir de peso, diámetro y densidad |
| Turbidez | 3 %, ASTM D1003 |
| HDT | 60 °C a 0,45 y 1,8 MPa, ISO 75 |
| Boquilla indicada | Latón |
La longitud es una estimación geométrica, no una medida certificada. La HDT es el resultado de un ensayo normalizado bajo carga y no equivale a una temperatura máxima de servicio continuo.
Seco o acondicionado: por qué cambia el Nylon
La ficha técnica diferencia el material seco del material acondicionado según ISO 1110. Esta comparación permite entender que la humedad no sólo afecta a la impresión: también modifica las propiedades finales. Sin embargo, «acondicionado» es un estado controlado de ensayo y no significa que convenga imprimir una bobina húmeda.
| Propiedad | Seco | Acondicionado ISO 1110 | Lectura práctica |
|---|---|---|---|
| Módulo de tracción | 2.900 MPa | 1.500 MPa | Pierde rigidez al acondicionarse |
| Resistencia a tracción | 50 MPa | 30 MPa | Disminuye la resistencia máxima del ensayo |
| Elongación a rotura | 1,9 % | Más de 20 % | Aumenta mucho la ductilidad |
| Módulo de flexión | 2.800 MPa | 1.300 MPa | La pieza flexa con mayor facilidad |
| Charpy con entalla | 6,8 kJ/m² | 40 kJ/m² | Mejora el comportamiento frente al impacto con entalla |
En probetas impresas a 45° y 4 mm de espesor, Sakata 3D publica un módulo de flexión de 2.000/1.100 MPa y una resistencia de 100/40 MPa para estado seco/acondicionado. Estos valores sirven para comparar condiciones de ensayo; no garantizan una pieza concreta, porque orientación, perímetros, relleno, unión entre capas, geometría y proceso cambian el resultado.
Parámetros de impresión oficiales actualizados
| Parámetro | Recomendación Sakata 3D, TDS 19.09.2024 |
|---|---|
| Boquilla | 230–250 °C |
| Cama | Más de 65 °C |
| Superficie | Cristal o PEI |
| Ventilador de capa | 0 % como punto de partida |
| Velocidad | 30–100 mm/s, sujeta al caudal y geometría |
| Secado previo | Más de 8 horas a 70 °C en drybox |
| Durante la impresión | Alimentación desde drybox a 70 °C |
Empieza en la zona baja o media de velocidad y valida flujo, unión entre capas y puentes antes de acercarte a 100 mm/s. La velocidad posible depende del caudal del hotend, diámetro de boquilla, altura de capa, ancho de extrusión y geometría. Si necesitas algo de ventilación para puentes o detalles pequeños, utiliza sólo la mínima imprescindible y comprueba que no perjudica la adhesión entre capas.
Adhesión a la cama
- Limpia y nivela la superficie siguiendo las indicaciones de su fabricante.
- Utiliza cristal o PEI y una primera capa lenta y uniforme.
- Evita corrientes de aire y mantén estable la temperatura de la base.
- En superficies compatibles puede emplearse 3DLAC como ayuda de adhesión y capa separadora, siguiendo sus instrucciones.
- Deja enfriar la pieza antes de retirarla; no fuerces una unión excesiva sobre PEI.
Compatibilidad con impresoras concretas
Puede utilizarse en impresoras abiertas o cerradas si admiten filamento de 1,75 mm, mantienen 230–250 °C en el hotend, superan 65 °C en cama y permiten alimentar el material seco. La boquilla de latón es válida porque esta variante no lleva fibras abrasivas.
- HTA3D HPRO, Voron 2.4 y Voron Trident: buenas candidatas cuando hotend, cama, superficie y perfil están preparados y el filamento llega desde una drybox.
- Bambu Lab P1S, X1 Carbon/X1E, Creality K1/K1 Max y Prusa CORE One: el recinto ayuda a estabilizar la pieza, pero no existe un perfil universal validado para esta bobina.
- Prusa MK3S+/MK4, Creality Ender-3 y Bambu Lab A1: Sakata 3D admite impresoras abiertas; conviene evitar corrientes, comenzar con piezas moderadas y vigilar especialmente adhesión y humedad.
No se garantiza el funcionamiento en AMS, AMS Lite, MMU, CFS u otros sistemas automáticos. La alimentación externa desde una drybox suele ser la opción más controlable, siempre comprobando diámetro, giro de bobina, recorrido y requisitos del equipo.
Aplicaciones y límites
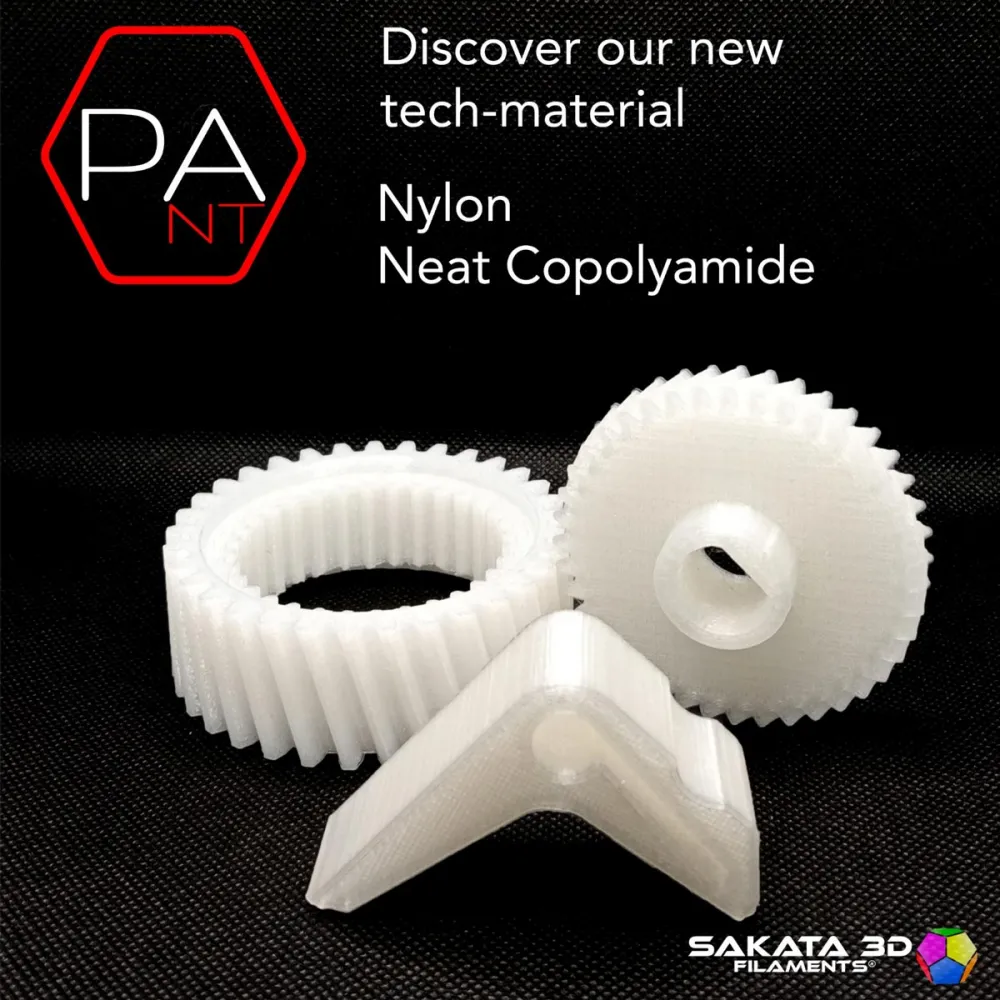
El fabricante destaca engranajes, carcasas, modelos funcionales y piezas de geometría compleja. También puede resultar interesante para clips, bisagras y componentes donde se busque un equilibrio entre rigidez, flexibilidad y resistencia al impacto. En engranajes o piezas de desgaste deben ensayarse carga, lubricación, temperatura, humedad, holguras y vida útil.
- La resistencia química depende de la sustancia, concentración, temperatura, tiempo y estado de la pieza; debe comprobarse para cada aplicación.
- No está certificado para contacto con alimentos.
- No está certificado para aplicaciones médicas.
- La HDT publicada de 60 °C no convierte el material en una solución universal para alta temperatura.
- No deben diseñarse piezas estructurales, de presión o seguridad únicamente con los valores de una ficha técnica.
Es para ti si
- Buscas Nylon sin fibras, imprimible con boquilla de latón.
- Necesitas piezas funcionales, engranajes, clips o carcasas en color Natural.
- Puedes secar la bobina y alimentarla desde una drybox caliente.
- Quieres ajustar el equilibrio entre rigidez en seco y ductilidad tras acondicionamiento.
No es para ti si
- No dispones de secado controlado ni puedes proteger el material de la humedad.
- Necesitas una pieza certificada para alimentos, medicina o seguridad.
- Buscas la máxima rigidez de una poliamida reforzada: valora el Sakata 3D PA-CF15 con fibra de carbono.
- Necesitas refuerzo de vidrio y comportamiento V-2 declarado: consulta el Sakata 3D PA-GF20-FR.