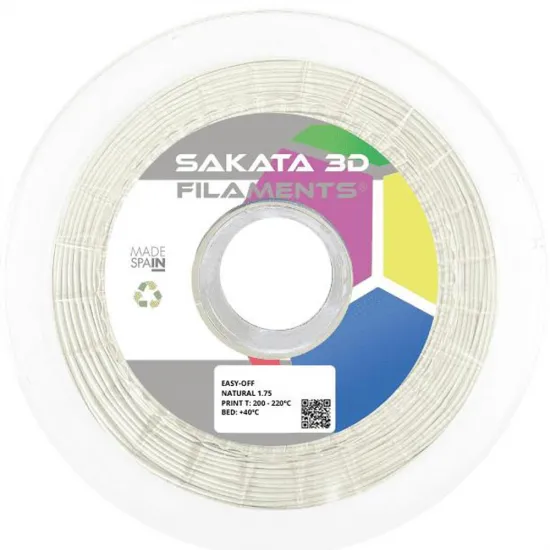
- Stock: 5
- Modelo: Easy-OFF-1.75mm-SAKATA3D

Sakata 3D PLA 450 Easy Off es un filamento de soporte separable para impresión 3D con dos materiales. Está fabricado a partir de NatureWorks Ingeo 3D450 PLA y se ha desarrollado para sostener voladizos, cavidades y geometrías complejas durante la impresión, manteniendo una adhesión útil en la interfaz y facilitando su retirada posterior.
No es un filamento soluble: los soportes se desprenden mecánicamente y no requieren agua ni disolventes. Esto simplifica el postprocesado y evita las necesidades de disolución y almacenamiento propias de PVA o BVOH, aunque sigue siendo necesario configurar y calibrar correctamente la interfaz.
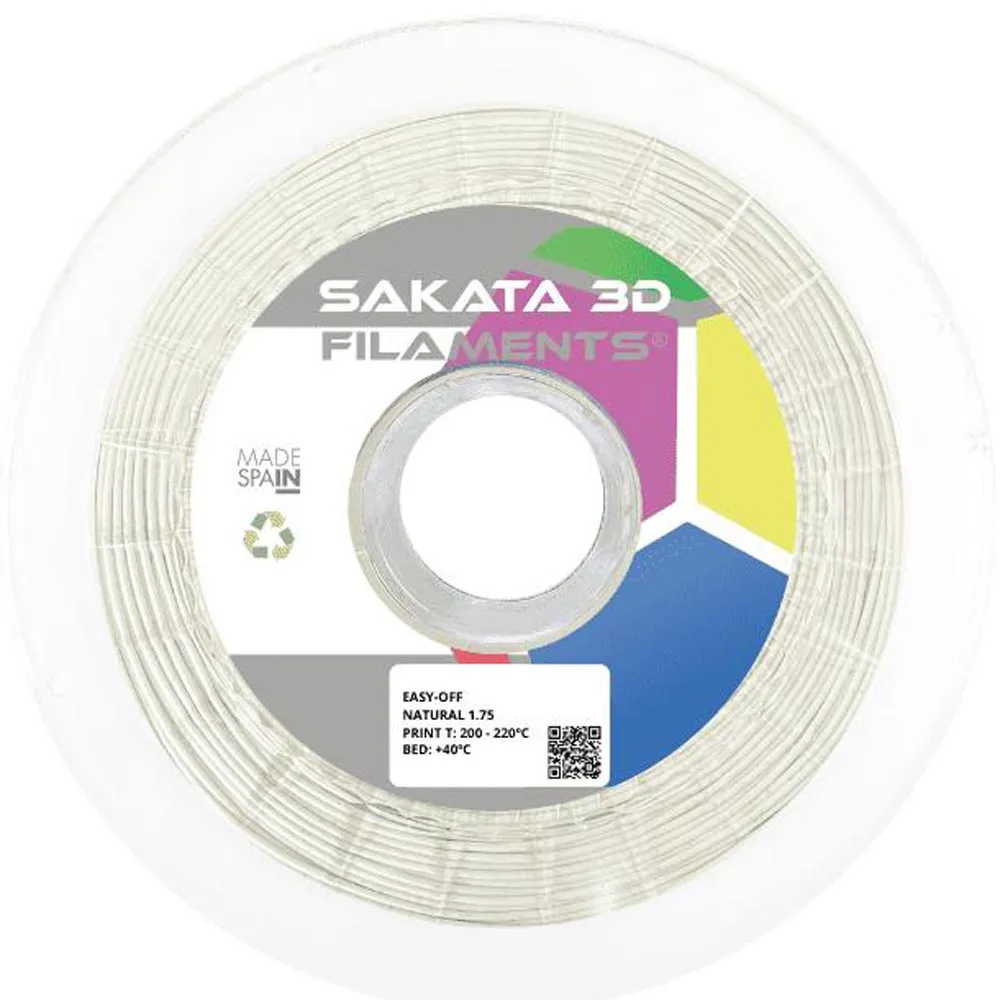
¿Para qué sirve un soporte separable?
Cuando una pieza necesita material temporal bajo un voladizo o dentro de una cavidad, imprimir el soporte con el mismo PLA obliga a dejar una separación que puede marcar la superficie. Easy Off permite dedicar un segundo material a esas zonas y retirarlo después. Bien ajustado, puede reducir marcas, facilitar el acceso a geometrías complejas y acortar el tiempo de limpieza.
Para aprovecharlo de forma automática, la impresora debe admitir dos materiales mediante dos cabezales, doble boquilla, sistema IDEX, cambiador de herramientas o alimentador multimatérial. En muchas piezas resulta eficiente usar Easy Off solo en las capas de interfaz y fabricar el resto del soporte con el PLA principal.
Especificaciones
| Característica | Valor |
|---|---|
| Marca | Sakata 3D Filaments |
| Material | PLA de soporte basado en NatureWorks Ingeo 3D450 |
| Tipo de retirada | Separación mecánica; no soluble |
| Diámetro nominal | 1,75 mm |
| Peso neto | 450 g |
| Color | Natural |
| Temperatura de boquilla | 200-220 °C |
| Temperatura de cama | 40 °C o superior como referencia Sakata 3D |
| Velocidad declarada | Hasta 100 mm/s con PLA 850 y PLA HR-870, en condiciones adecuadas |
Estos valores son puntos de partida. La temperatura real debe ajustarse al hotend, caudal, tiempo de permanencia, material principal y velocidad. El límite de 100 mm/s no garantiza el mismo resultado en cualquier máquina o geometría.
Compatibilidad con materiales
Sakata 3D ha diseñado Easy Off para trabajar con PLA 850 Ingeo 3D850 y HR-PLA Ingeo 3D870. Son las combinaciones que pueden recomendarse con respaldo explícito del fabricante.
Puede ensayarse con otros PLA que compartan una ventana térmica adecuada, pero la adhesión y la facilidad de separación deben comprobarse con una muestra. No debe asumirse compatibilidad con PETG, ABS, ASA, TPU, PA o PC: coincidir en diámetro o temperatura no demuestra que dos materiales formen una interfaz estable durante la impresión y separable al terminar.
Cómo configurarlo en el laminador
- Asigna el PLA de la pieza al extrusor principal y Easy Off al extrusor o herramienta de soporte.
- Para reducir consumo y cambios, comienza utilizándolo únicamente como interfaz de soporte.
- Usa los valores estándar de interfaz de tu laminador como punto de partida y calibra número de capas, densidad, distancia Z y separación XY con una probeta.
- En una sola boquilla con cambio de material, configura torre de purga o el sistema equivalente. Una purga insuficiente puede contaminar la interfaz; una purga excesiva aumenta tiempo y desperdicio.
- En doble boquilla, IDEX o varias herramientas, calibra offsets X/Y/Z, altura relativa de boquillas y control de goteo antes de una impresión larga.
- Comprueba que las temperaturas de espera y trabajo no degraden ninguno de los dos materiales.
Compatibilidad con impresoras 3D
Es un candidato funcional para sistemas como Original Prusa XL con dos o más cabezales, Original Prusa con MMU, Bambu Lab con AMS o AMS Lite, impresoras BCN3D IDEX y máquinas RepRap o Klipper con doble extrusor o cambiador de herramientas. Esta relación no implica un perfil oficial ni compatibilidad automática: hay que comprobar el diámetro de 1,75 mm, el encaje y arrastre de la bobina, la ventana térmica de ambos materiales, la estrategia de purga y la configuración del laminador.
Una impresora convencional de un solo material puede cambiar filamento durante una pausa, pero no es una solución práctica para soportes repartidos entre muchas capas. Si la máquina no puede gestionar dos materiales, un soporte separable dedicado puede no aportar una ventaja real frente a imprimir los soportes con el mismo PLA.
Retirada de los soportes
- Deja que la pieza se enfríe antes de manipularla.
- Retira el soporte de forma progresiva, empezando por las zonas accesibles.
- Utiliza alicates y guantes de trabajo cuando haya bordes afilados, tal como recomienda NatureWorks.
- No fuerces paredes finas, detalles o cavidades cerradas; divide el soporte en fragmentos si es necesario.
- No requiere agua, limoneno ni otros disolventes.
Propiedades de referencia de Ingeo 3D450
| Propiedad de la materia prima | Método | Valor típico |
|---|---|---|
| Densidad | ASTM D792 | 1,32 g/cm³ |
| MFR a 210 °C / 2,16 kg | ASTM D1238 | 18-26 g/10 min |
| Pico de fusión | ASTM D3418 | 165-180 °C |
| Transición vítrea | ASTM D3418 | 55-60 °C |
NatureWorks identifica estos datos como propiedades típicas de la materia prima, no como especificaciones garantizadas del filamento terminado ni de una pieza impresa. Easy Off es un material temporal de soporte; no debe elegirse como material estructural ni interpretarse su transición vítrea como una temperatura de servicio garantizada.
Conservación
Aunque Sakata 3D indica que es menos sensible a la humedad que los soportes solubles, conviene mantener la bobina cerrada con desecante. Si aparecen chasquidos, burbujas, hilos o extrusión irregular, utiliza un programa conservador apropiado para PLA y compatible con la bobina. Las condiciones industriales de secado de pellet no deben copiarse automáticamente como ciclo doméstico.
Es para ti si
- Imprimes con PLA 850 o HR-870 y necesitas soportes o interfaces de retirada mecánica.
- Tu impresora y laminador pueden gestionar dos materiales de 1,75 mm.
- Quieres evitar disolventes y reducir el postprocesado en geometrías complejas.
No es para ti si
- Necesitas un soporte soluble para cavidades inaccesibles.
- Tu impresora solo admite un material y no dispone de un sistema práctico de cambio.
- Buscas compatibilidad garantizada con PETG, ABS, ASA, TPU u otro material no declarado por Sakata 3D.
Se recomienda imprimir en un espacio con ventilación general adecuada. Ingeo 3D450 no está certificado para contacto alimentario ni para aplicaciones médicas.