

- Stock: 420
- Modelo: Inserto-M4
Tipo:

M3

M4

M5
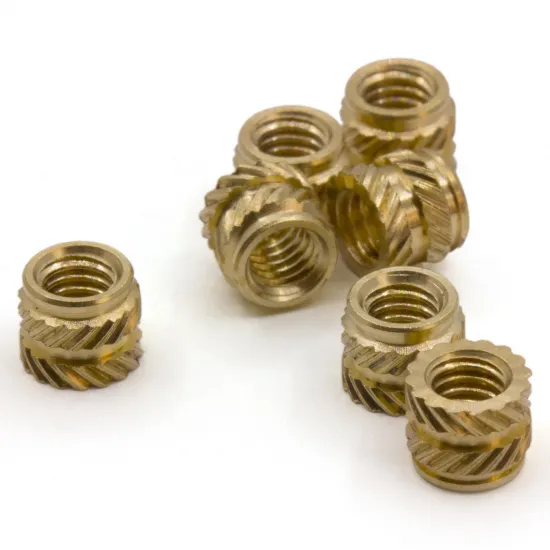
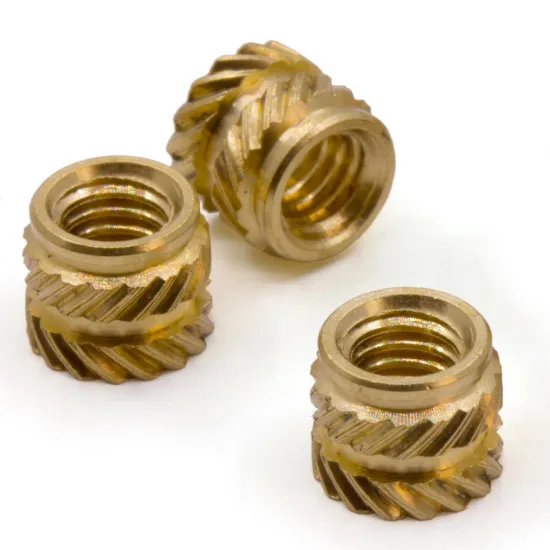
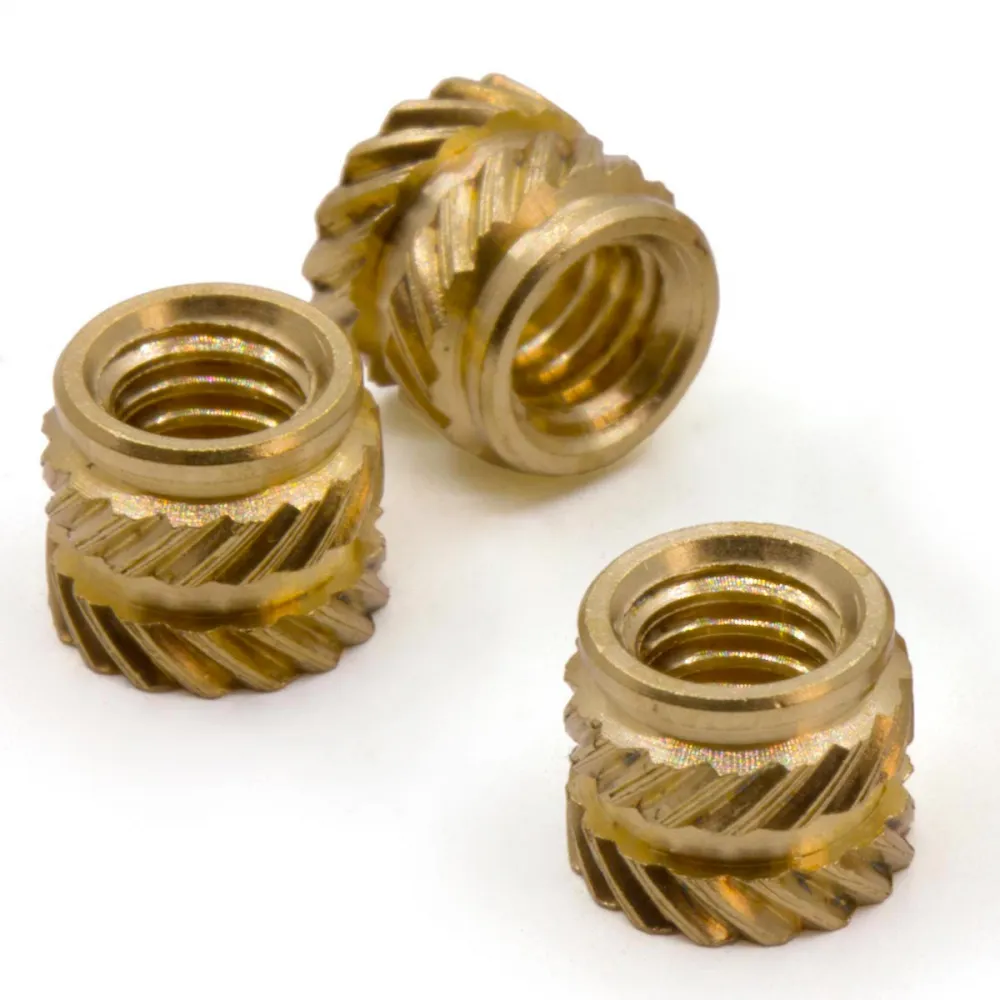
Inserto roscado M4 de Brass para integrar una rosca metálica reutilizable en piezas de termoplástico. Se instala calentándolo de forma controlada e introduciéndolo en un alojamiento previamente diseñado, donde el plástico se adapta alrededor de su moleteado exterior.
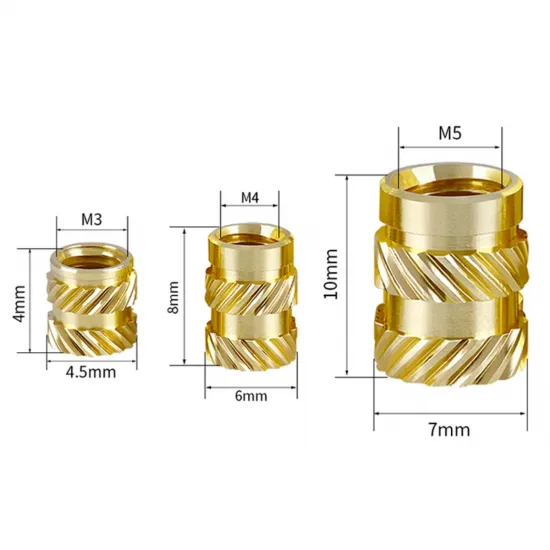
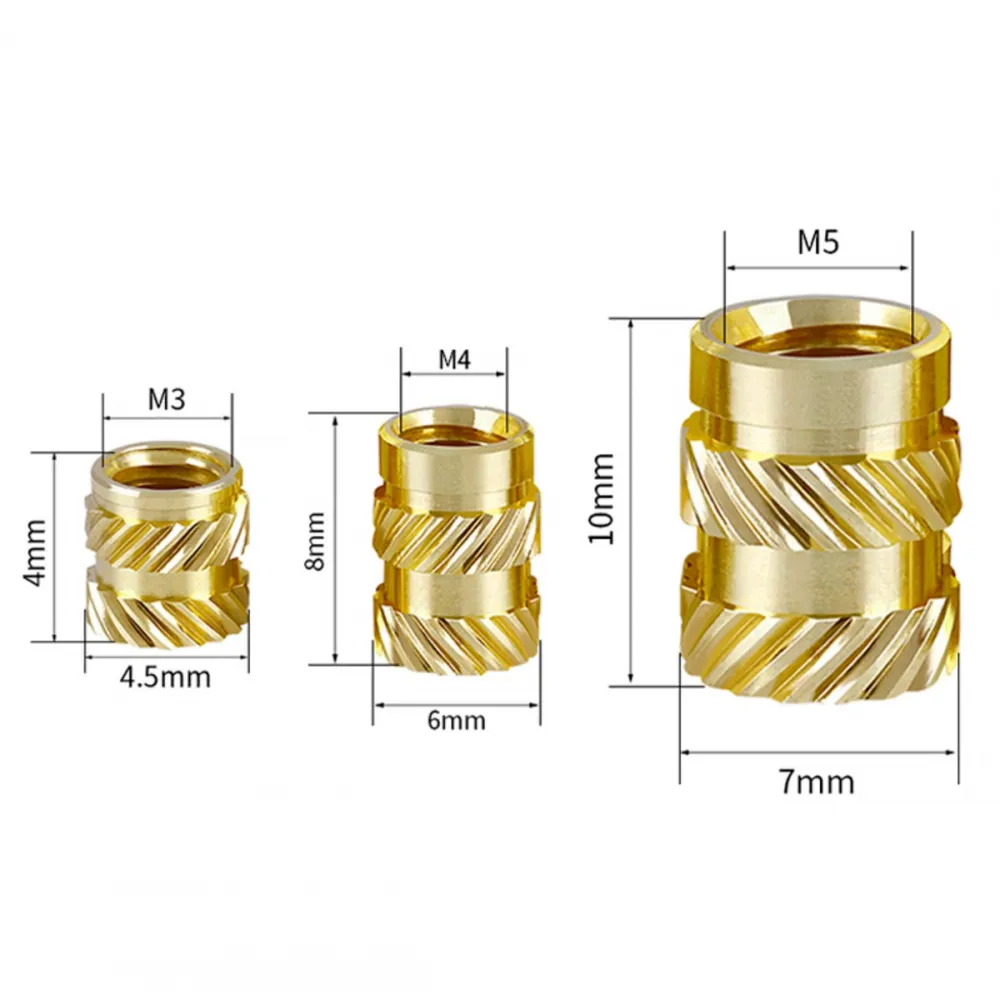
Su formato de Ø6 × 8 mm proporciona una superficie de anclaje mayor que la variante M3, por lo que resulta apropiado para soportes, carcasas y componentes mecánicos que utilicen tornillería M4 y dispongan de suficiente material alrededor del alojamiento.
Características y dimensiones
- Rosca interior: M4.
- Diámetro exterior nominal: 6 mm.
- Longitud nominal: 8 mm.
- Material: Brass, aleación de cobre.
- Rosca: pasante.
- Anclaje: moleteado bidireccional exterior.
- Preparado principalmente para termofusión en piezas termoplásticas.
Unidad de venta
El precio corresponde a una unidad. No incluye tornillo ni herramienta de instalación.
Aplicaciones
- Soportes mecánicos impresos en 3D.
- Carcasas y tapas desmontables.
- Fijación de motores, ventiladores y componentes electrónicos.
- Utillajes, prototipos y pequeños mecanismos.
- Piezas sometidas a montajes y desmontajes repetidos.
Compatibilidad
Debe combinarse con un tornillo M4 cuyo paso coincida con la rosca interior. También es necesario que la pieza pueda alojar un cuerpo de 6 mm de diámetro y 8 mm de longitud sin debilitar sus paredes.
La métrica del tornillo no debe confundirse con el diámetro exterior. Un alojamiento preparado para una tuerca M4, otro modelo de inserto M4 o un inserto más corto puede no resultar compatible.
Preparación de la pieza impresa
- Diseñar suficiente espesor alrededor y debajo del inserto.
- Evitar paredes delgadas que puedan abrirse durante la instalación.
- Dejar profundidad suficiente para el inserto, el plástico desplazado y la longitud útil del tornillo.
- Aumentar perímetros o material localmente cuando la unión vaya a soportar cargas.
- Ensayar primero varios diámetros de alojamiento con el mismo material y parámetros de impresión.
Instalación
- Calentar el inserto con una punta específica o una herramienta de temperatura regulable.
- Alinearlo con el eje del alojamiento.
- Introducirlo lentamente sin girarlo ni ejercer una fuerza lateral.
- Dejarlo enrasado y esperar a que se enfríe por completo.
- Comprobar la rosca con el tornillo únicamente después del enfriamiento.
No existe una temperatura universal. PLA, PETG, ABS, ASA, PA y otros termoplásticos se ablandan de forma diferente. Una instalación demasiado caliente puede producir hundimientos, gases, degradación o pérdida de material alrededor del inserto.
Limitaciones
No se especifican el paso exacto, la carga de extracción, el par máximo ni la composición concreta de la aleación. Para uniones estructurales o críticas debe validarse el conjunto completo mediante pruebas.
La termofusión no es directamente aplicable a resinas termoestables, madera, metal u otros materiales que no se ablanden como un termoplástico.