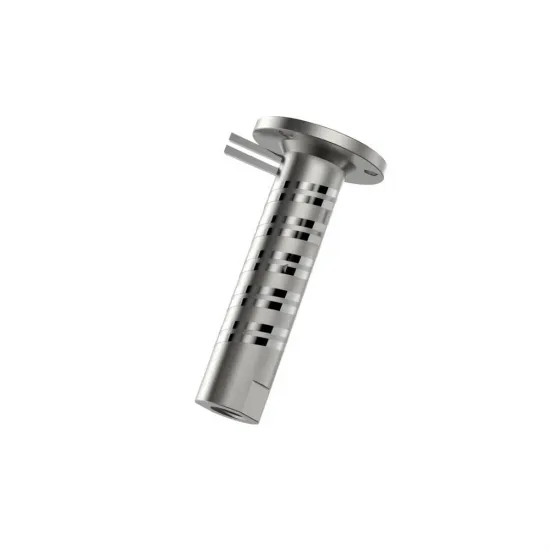


- Stock: 2
- Modelo: MELLOW-GOLIATH-AIR-V2

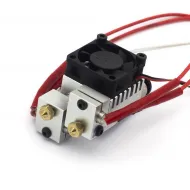
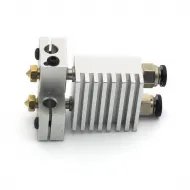
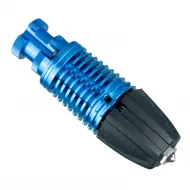
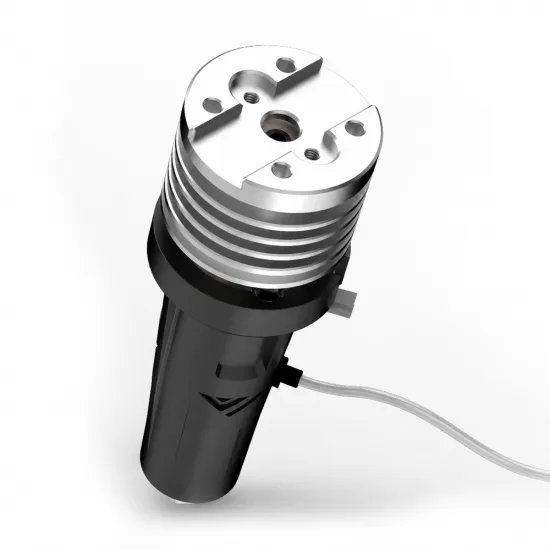
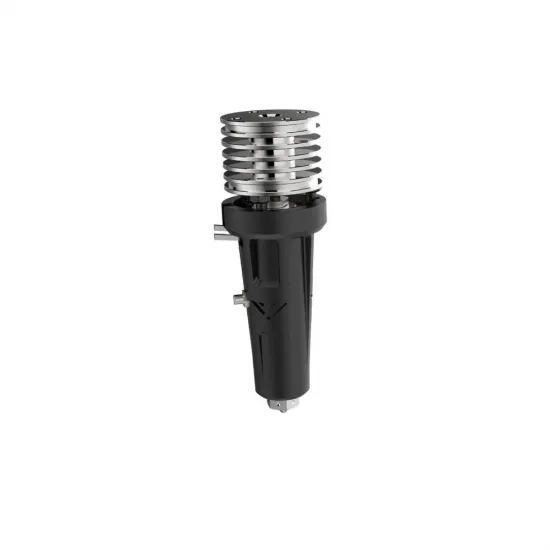
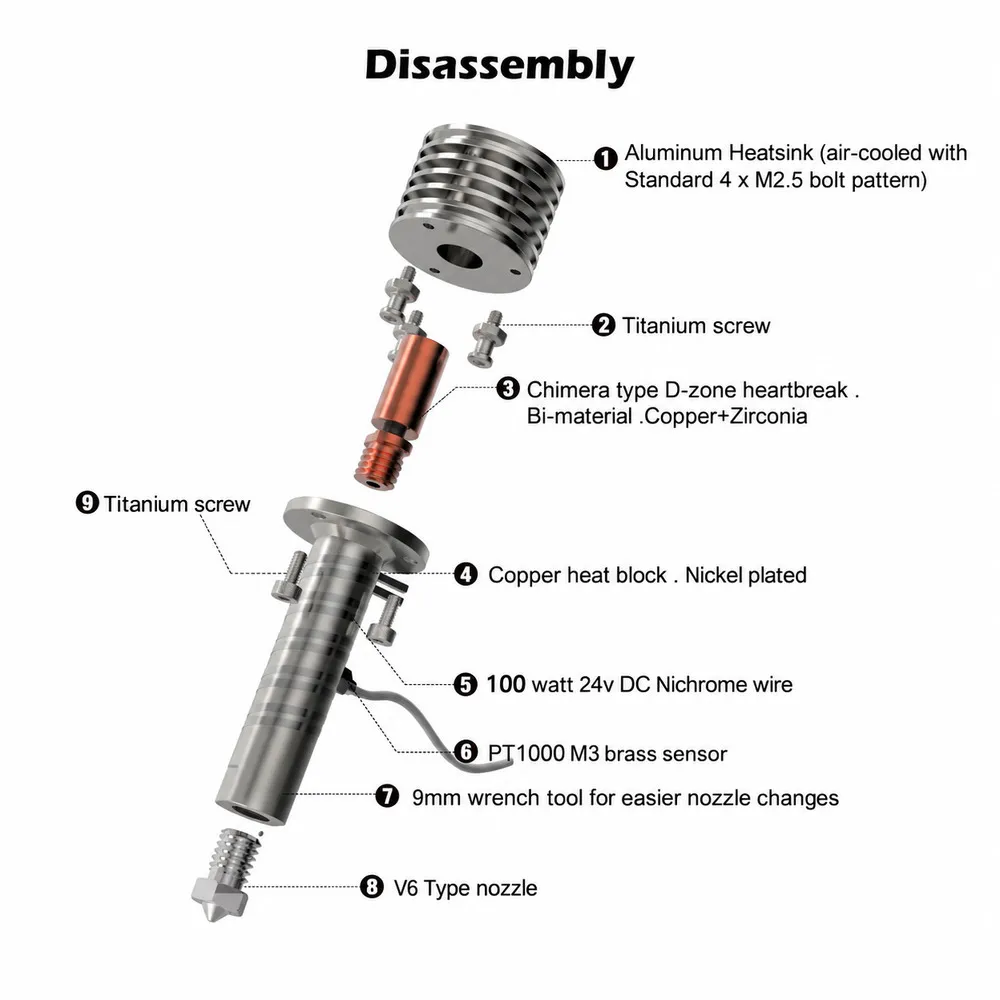
El Mellow Goliath AIR V2 es un hotend de alto flujo desarrollado por el equipo VzBoT y fabricado por Mellow para impresoras 3D que necesitan fundir un volumen elevado de material de forma sostenida. Combina un bloque largo de cobre niquelado, calentamiento distribuido de 100 W a 24 V y garganta de cobre con zirconia: una construcción orientada a alimentar la boquilla con material bien fundido cuando aumentan la velocidad, el ancho de línea o la altura de capa.
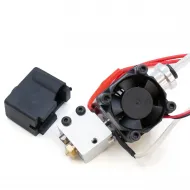
Esta versión está refrigerada por aire y se suministra con boquilla V6 de cobre plateado de 0,4 mm, sensor PT1000 roscado M3 y calcetín de silicona. El ventilador del disipador y su conducto no están incluidos y deben añadirse para completar la instalación.
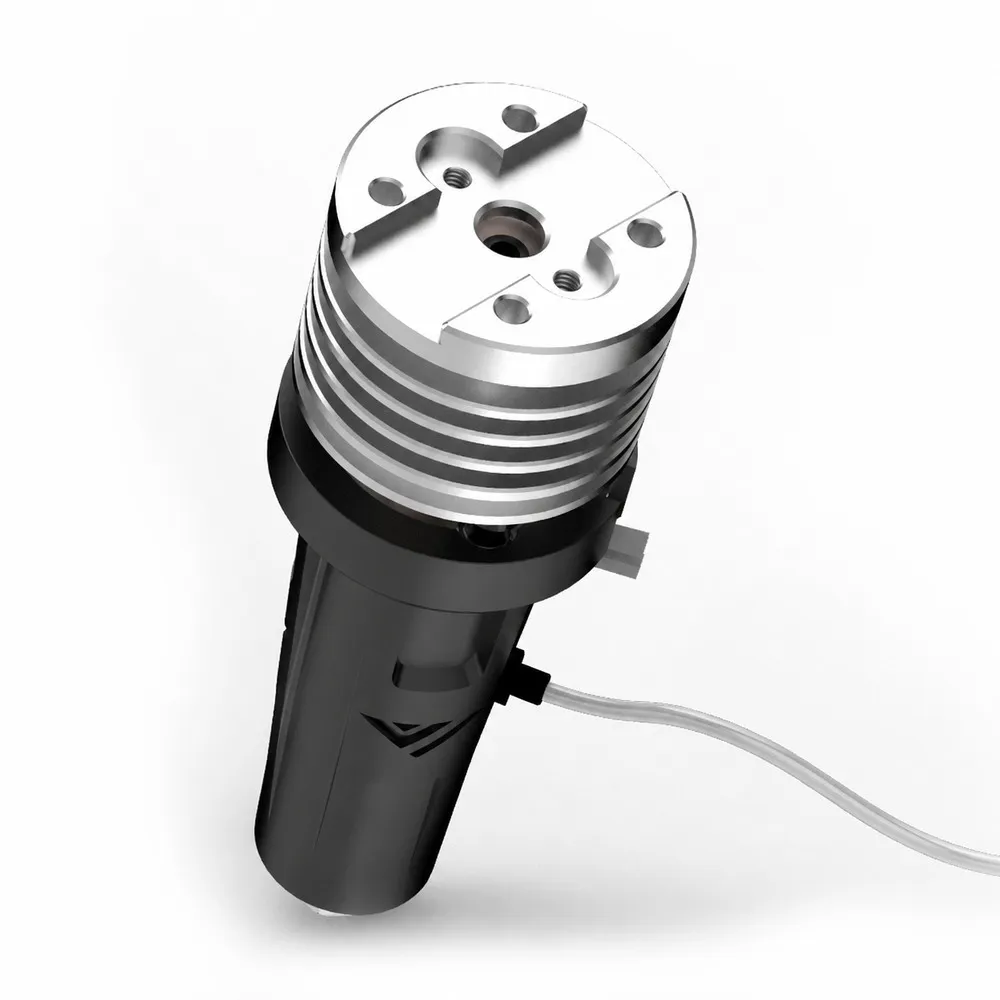
Qué aporta el diseño Goliath
Zona caliente larga y calentamiento distribuido
En lugar de concentrar el calor en un pequeño bloque con un cartucho convencional, el Goliath utiliza un elemento calefactor de hilo de nicromo dispuesto alrededor del bloque. El bloque de cobre ayuda a repartir ese calor y su geometría alargada ofrece más recorrido al filamento dentro de la zona caliente. La combinación resulta especialmente interesante cuando un hotend convencional se convierte en el límite del caudal de impresión.
Los 100 W aportan reserva de potencia para recuperar temperatura durante la extrusión. No son una cifra de velocidad de impresión: el resultado también depende del polímero, de la temperatura, de la boquilla, de la fuerza del extrusor y de la refrigeración de la pieza. Un ajuste adecuado del caudal permite aprovechar el diseño sin recurrir a temperaturas excesivas para compensar una fusión insuficiente.
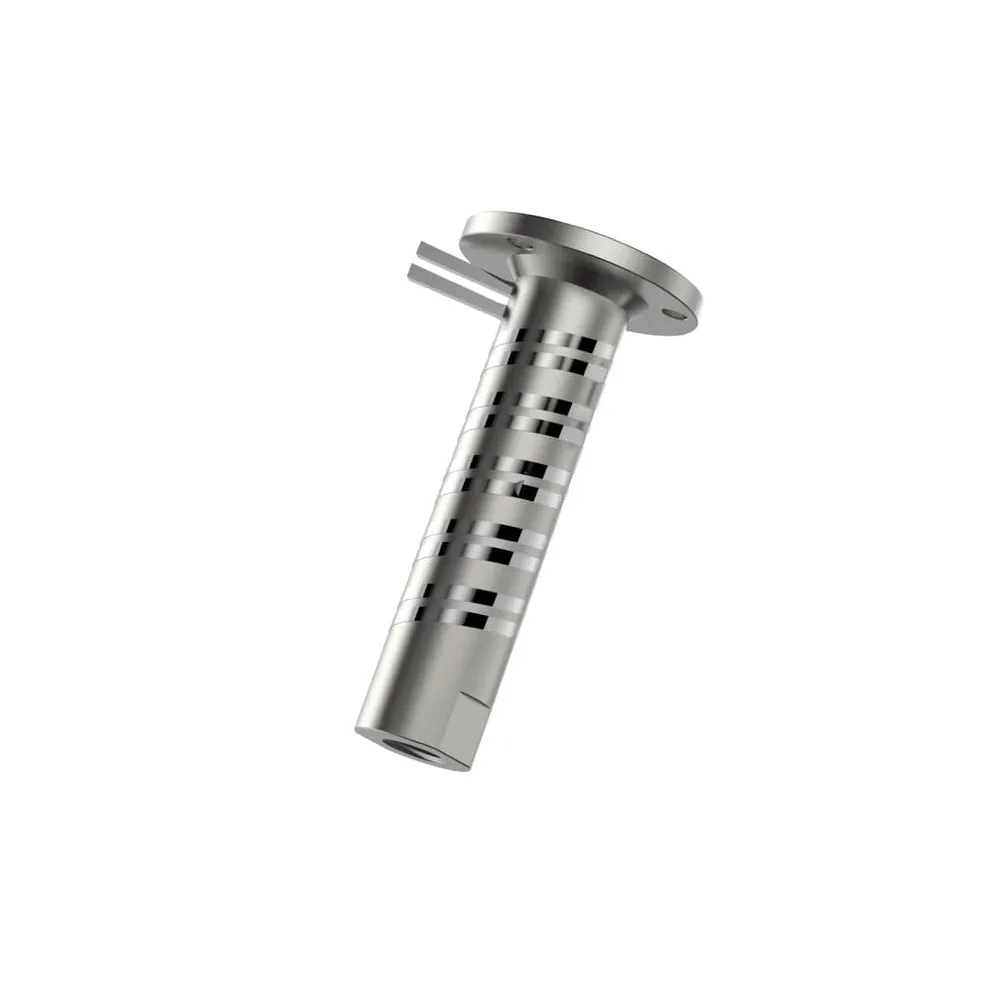
Cobre niquelado y aislamiento térmico con zirconia
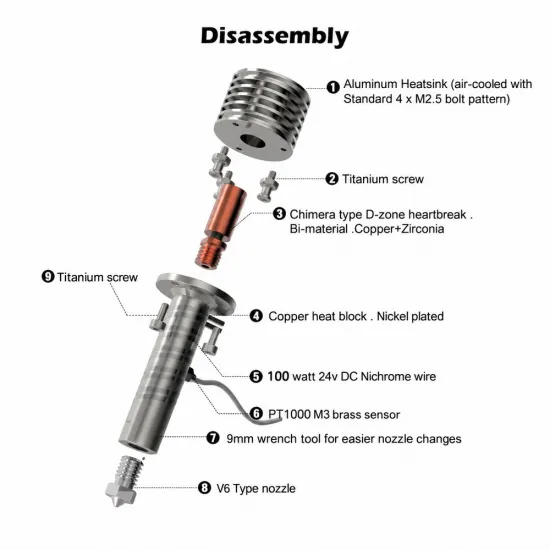
El bloque de cobre niquelado combina la conducción térmica del cobre con un acabado protector. La garganta utiliza cobre y zirconia, una cerámica que limita la transmisión de calor hacia la zona fría. El disipador de aluminio evacua el calor que llega a esa zona con ayuda de su ventilador.
Esta separación entre fusión y alimentación ayuda a mantener el filamento controlado antes de entrar en la zona caliente. La zirconia, sin embargo, exige cuidado mecánico: evita doblar la garganta, tirar de ella con fuerza o utilizarla como apoyo al apretar la boquilla. Los elementos de soporte de titanio forman parte de la estructura del conjunto, pero no sustituyen la contrasujeción del bloque durante el mantenimiento.
Boquilla V6 y PT1000 M3 incluidos
La boquilla de cobre plateado de 0,4 mm ofrece un punto de partida versátil para piezas detalladas y trabajos generales, con buena conducción térmica. El formato V6 permite elegir otros diámetros o materiales de boquilla adecuados al trabajo. Para filamentos abrasivos, conviene usar una boquilla con resistencia al desgaste declarada; el recubrimiento de una boquilla de cobre no equivale por sí solo a una boquilla endurecida.
El sensor PT1000 es una resistencia de platino, no un termistor NTC de 100 kΩ. Su fijación roscada M3 lo integra en el lateral del bloque. Tanto la entrada electrónica como el firmware deben configurarse para PT1000: cambiar únicamente el nombre del sensor en la ficha de la impresora no modifica su circuito ni su lectura.
Características técnicas
| Característica | Goliath AIR V2 |
|---|---|
| Filamento | 1,75 mm. |
| Alimentación del calentador | 24 V CC, 100 W nominales; aproximadamente 4,17 A a potencia nominal. |
| Sistema de calentamiento | Hilo de nicromo distribuido alrededor del bloque. No utiliza un cartucho cilíndrico convencional de 6 mm. |
| Bloque / garganta / disipador | Cobre niquelado / cobre y zirconia / aluminio. |
| Sensor incluido | PT1000 con montaje roscado M3. |
| Boquilla incluida | Tipo V6, rosca M6, cobre plateado, salida de 0,4 mm. |
| Refrigeración | Por aire, con ventilador y conducto externos no incluidos. |
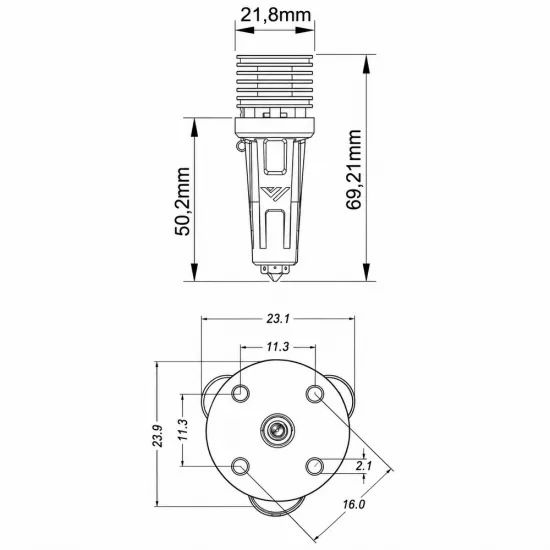
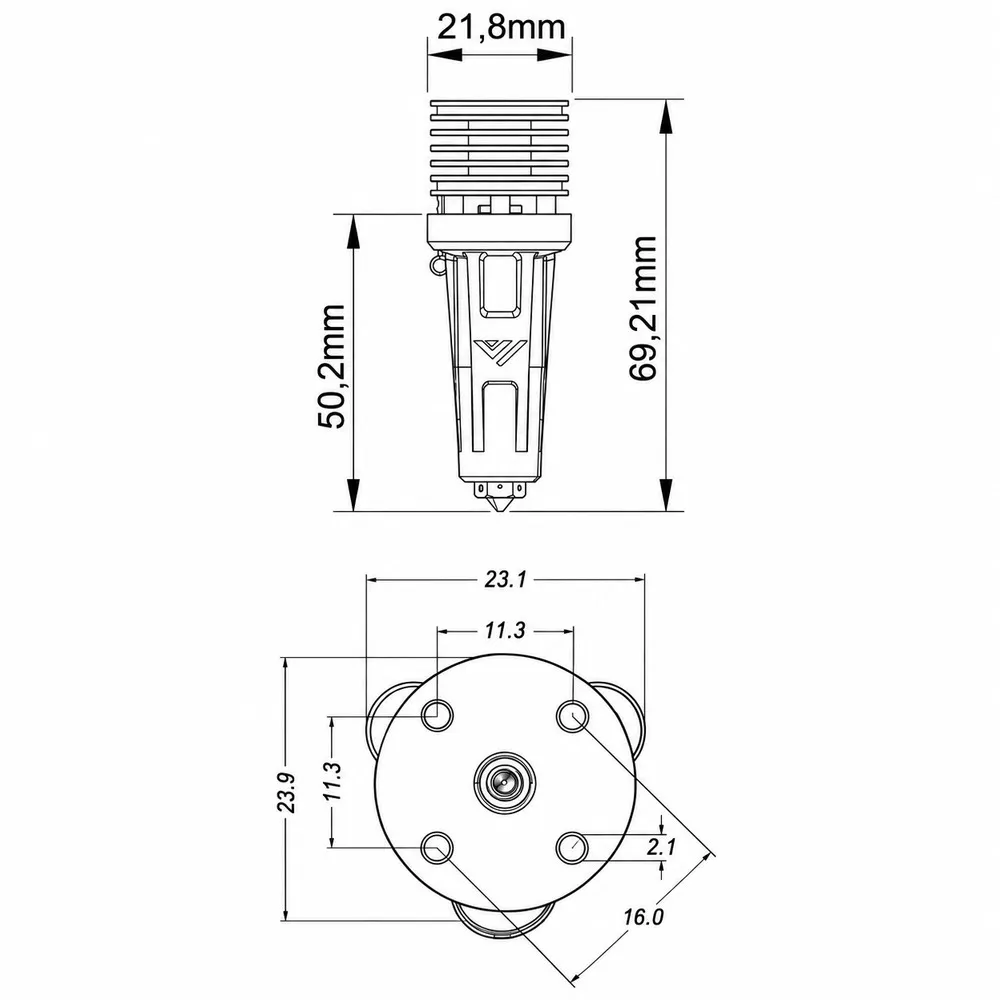
| Altura de referencia | 69,21 mm según plano del fabricante para la versión AIR. |
| Dimensiones de referencia | Disipador: cota de 21,8 mm en vista lateral. Envolvente superior en planta: 23,1 × 23,9 mm. Tramo inferior representado: 50,2 mm; es una cota externa, no la longitud interna de fusión. Comprobar también el espacio de cables, ventilador y conducto. |
| Fijación superior | Patrón de cuatro tornillos M2,5, con separación entre centros de 11,3 × 11,3 mm y diagonal de referencia de 16,0 mm según plano. |
| Calcetín de serie | Silicona, limitado a 300 °C. La temperatura de trabajo debe respetar también los límites del resto de la instalación. |
Compatibilidad y montaje
El Goliath nace dentro del ecosistema VzBoT, con diseños de cabezal y conductos para sus montajes. Es una opción especialmente coherente para proyectos VzBoT 235 y VzBoT 330 con soporte para Goliath AIR. Debe elegirse el conducto correspondiente al cabezal impreso o mecanizado que utilice la máquina, no únicamente uno que acepte el mismo tamaño de ventilador.
También puede integrarse en proyectos como Voron 2.4, Voron Trident o HevORT mediante un montaje adaptado y comprobado. No es un recambio directo universal: hay que revisar el patrón de fijación, la altura de la punta, la posición respecto al extrusor, el recorrido Z disponible, la sonda y los conductos de refrigeración. Compartir una fijación de cuatro tornillos con otros hotends no garantiza que el resto del cabezal encaje.
Boquilla V6 no significa montaje de hotend V6. El Goliath utiliza boquillas V6 M6, pero su fijación superior no es la abrazadera tipo groove mount de un V6 clásico. Tampoco corresponde a la versión Goliath WATER, que necesita un sistema de refrigeración líquida.
La guía VzBoT recomienda ventilador 2510 y conducto para Goliath AIR. Puedes valorar el ventilador GDSTIME 2510 de 24 V si su tensión, caudal y fijación son adecuados para tu montaje. Este ventilador mantiene frío el disipador y es independiente del ventilador que enfría la pieza impresa. Debe funcionar cuando lo requiera la temperatura del hotend, no depender de que el laminador active la refrigeración de pieza.
Instalación eléctrica: calentador de 100 W y sensor PT1000
Conecta el calentador a una salida para hotend de 24 V que admita su carga con margen: los 100 W nominales corresponden a unos 4,17 A. Revisa la capacidad continua de la salida, el conector, los terminales, el cableado, la protección y la fuente de alimentación. Un límite nominal de 5 A no significa que cualquier cable o instalación pueda mantener esa carga sin revisar sus condiciones térmicas.
El sensor va a la entrada de temperatura, nunca a la salida del calentador. Puede leerse mediante una entrada analógica compatible con PT1000 o con un circuito RTD dedicado, como MAX31865, si su conexión y resistencia de referencia están preparados para PT1000. Una entrada diseñada para otro sensor no debe darse por válida sin comprobar la placa.
La Mellow FLY SHT36 V3 Plus incorpora MAX31865 y puede ser una opción para una instalación Klipper en el cabezal. Comprueba el límite de su salida de calentador, la alimentación, los conectores y la configuración específica antes de combinar ambos productos. La compatibilidad del sensor y la capacidad de la salida de potencia son dos comprobaciones diferentes.
Configuración del PT1000 en Marlin, Klipper y RepRapFirmware
Los siguientes ajustes corresponden a lectura directa del PT1000 mediante una entrada analógica. La resistencia pull-up indicada debe coincidir con la que existe físicamente en la placa; no se cambia esa resistencia simplemente escribiendo otro valor en el firmware. No apliques estos ejemplos a un MAX31865, que tiene su propia configuración.
| Firmware | Configuración y condición |
|---|---|
| Marlin | PT1000: TEMP_SENSOR_0 1047 con pull-up de 4,7 kΩ; 1022 con 2,2 kΩ; 1010 con 1 kΩ. Confirmar que la versión de Marlin utilizada dispone de la tabla elegida. |
| Klipper | En la sección del extrusor existente: sensor_type: PT1000. Ajustar pullup_resistor a la resistencia física: 4700, 2200 o 1000 Ω, según la placa. Conservar el sensor_pin real. |
| RepRapFirmware 3 | Crear o ajustar el sensor con M308 y Y"pt1000". El número de sensor, el pin y el parámetro R, si se utiliza, deben corresponder al hardware y a la configuración existentes. |
Ejemplo Marlin para el primer hotend, solo con pull-up físico de 4,7 kΩ:
#define TEMP_SENSOR_0 1047Ejemplo Klipper de los parámetros del sensor, solo para una entrada analógica con 4,7 kΩ; se incorporan a la sección del extrusor ya configurada:
sensor_type: PT1000
pullup_resistor: 4700
Ejemplo RepRapFirmware 3 únicamente si el sensor es S1 y está conectado al pin denominado temp1 con pull-up de 4,7 kΩ:
M308 S1 P"temp1" Y"pt1000" R4700En RepRapFirmware, ese sensor debe quedar asociado al calentador correcto mediante M950, con sus límites de temperatura configurados. En los tres sistemas, comprueba una lectura coherente a temperatura ambiente antes de encender el calentador. Mantén las protecciones térmicas activas y realiza la calibración del control de temperatura después del cambio; no reutilices sin comprobar los valores PID del hotend anterior.
Puesta a punto para aprovechar el alto flujo
- Comprueba la instalación en frío: fijación, boquilla, sensor, ventilador del disipador, aislamiento, terminales y recorrido completo del cabezal. No debe haber cables rozando la zona caliente.
- Verifica el sensor y calienta progresivamente: comprueba que la temperatura aumenta de forma razonable, que actúan las protecciones y que el disipador recibe refrigeración.
- Calibra el control térmico: utiliza la función de ajuste del firmware —PID en Marlin/Klipper o autotuning/modelo térmico en RepRapFirmware— a una temperatura de trabajo apropiada, con calcetín y refrigeración en las condiciones reales de uso.
- Reajusta la geometría: revisa el offset Z, la relación boquilla-sonda y los límites de movimiento. Cambiar la altura del hotend puede alterar la primera capa y el recorrido útil.
- Mide el caudal del material: aumenta gradualmente la exigencia y utiliza un límite volumétrico con margen respecto al punto en que aparecen pérdida de calidad, subextrusión o fallos de alimentación.
- Ajusta retracción y avance de presión: la zona caliente es distinta a la del hotend anterior; comprueba retracción, Pressure Advance en Klipper o Linear Advance en Marlin con el filamento y extrusor reales.
Para entender la exigencia al hotend, una aproximación útil es caudal = ancho de línea × altura de capa × velocidad. Con una línea de 0,45 mm, capa de 0,20 mm y velocidad de 200 mm/s, la demanda es aproximadamente 18 mm³/s. Con 0,80 mm de ancho y 0,30 mm de capa a la misma velocidad, asciende a 48 mm³/s. Son ejemplos de demanda, no prestaciones garantizadas del Goliath: una velocidad en mm/s por sí sola no permite comparar la capacidad de fusión.
Temperatura y mantenimiento
El calcetín de silicona incluido está limitado a 300 °C. No superes esa temperatura con el calcetín instalado, ni eleves el límite del firmware sin revisar el sensor, su cableado, las conexiones y los demás componentes. Un montaje para temperaturas superiores necesita una evaluación específica del conjunto y un aislamiento adecuado; no basta con retirar el calcetín.
Para cambiar la boquilla, utiliza las herramientas adecuadas y trabaja con el hotend caliente, dentro de sus límites de uso. La guía Goliath indica un par de apriete de 1,2–1,4 N·m para la boquilla. Sujeta el bloque por sus caras de llave de 9 mm para que el esfuerzo no pase a la garganta de zirconia ni al soporte del cabezal. Evita sobreapretar o cambiar la boquilla en frío, y protégete frente a las quemaduras.
El PT1000 M3 se aprieta suavemente: no necesita el par de la boquilla. Los extremos del calefactor pueden orientarse con cuidado, pero no deben doblarse repetidamente ni quedar sometidos a tirones durante el movimiento. Mantén la zona caliente separada de plásticos y cables, con sujeción del cableado fuera de ella. Si debes desmontar la garganta, sigue el procedimiento específico de mantenimiento y no tires de la sección cerámica.
Contenido y recambios
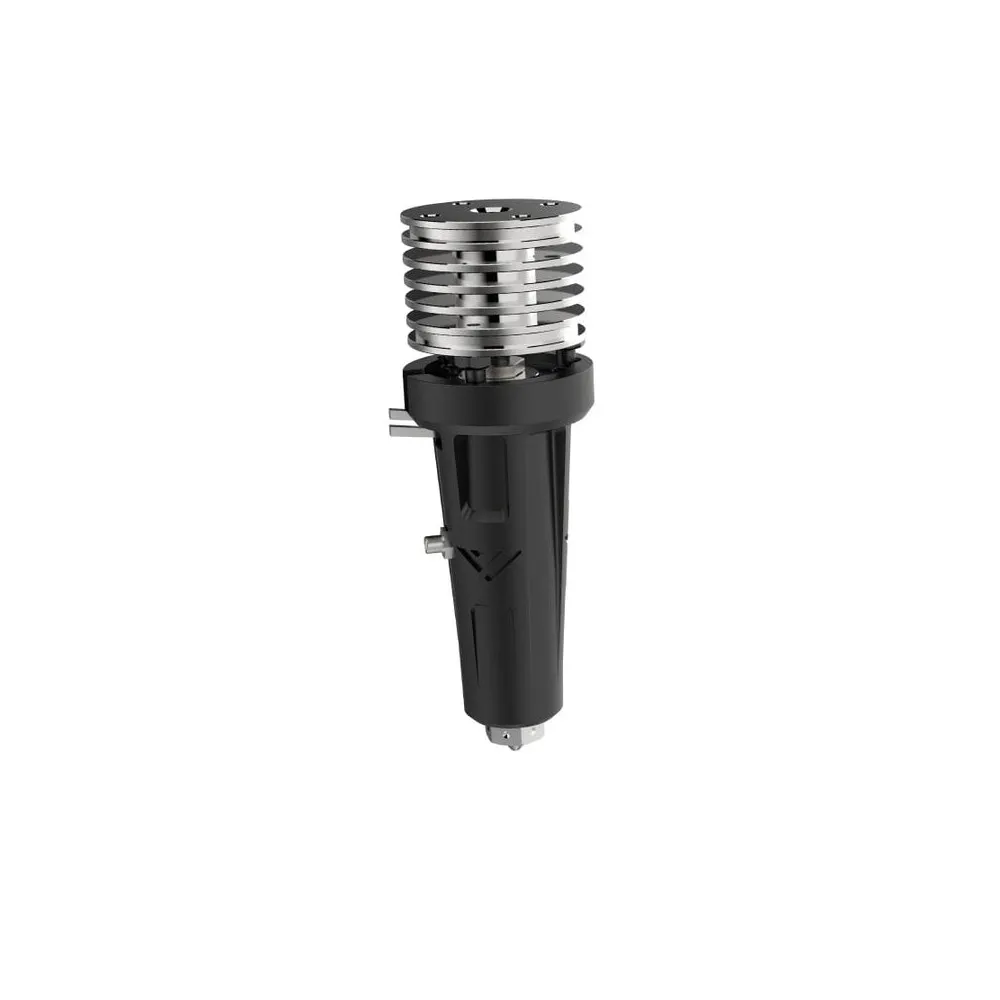
- Hotend Mellow Goliath AIR V2 con disipador de aire, garganta de cobre/zirconia y bloque calefactor de 100 W a 24 V.
- Boquilla V6 de cobre plateado de 0,4 mm.
- Sensor PT1000 roscado M3.
- Calcetín de silicona.
No incluye ventilador ni conducto de refrigeración. Para recambios, distingue la compatibilidad de cada componente: la boquilla utiliza formato V6, mientras que el bloque, la garganta, el calcetín y el sensor roscado deben corresponder al diseño Goliath. Un PT1000 encapsulado cilíndrico de 3 mm no sustituye mecánicamente al PT1000 M3 por ser del mismo tipo eléctrico.
Como recambio de boquilla puedes valorar la boquilla V6 de cobre plateado de 0,4 mm para filamento de 1,75 mm, respetando el asiento y el procedimiento de montaje. Si eliges una boquilla de otro material, comprueba su longitud de rosca, geometría de asiento y temperatura de uso, y vuelve a ajustar el perfil de impresión cuando sea necesario.
Es para ti si...
- Estás construyendo o actualizando una impresora de alto rendimiento y necesitas capacidad de fusión para líneas anchas, capas altas o velocidades elevadas.
- Tu VzBoT o cabezal adaptado dispone del montaje y espacio necesarios para Goliath AIR.
- Quieres utilizar boquillas V6 y un PT1000, y puedes ajustar refrigeración, electrónica y firmware correctamente.
No es para ti si...
- Necesitas un recambio que se monte sin adaptar una fijación V6 groove mount o un cabezal diseñado para otro hotend.
- Buscas una versión refrigerada por agua o un kit que ya incluya ventilador y conducto.
- Tu impresora no dispone de una instalación de 24 V capaz de alimentar el calentador de 100 W con margen.
- Quieres trabajar por encima de 300 °C con el calcetín incluido sin preparar y verificar un montaje específico.
Documentación de montaje
La guía de montaje Goliath de VzBoT amplía los procedimientos de instalación y mantenimiento. En el repositorio Goliath encontrarás los conductos para ventiladores 2510 y las variantes de cabezal. Selecciona los archivos para la versión AIR y para tu montaje concreto, respetando sus condiciones de licencia.