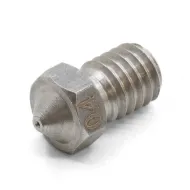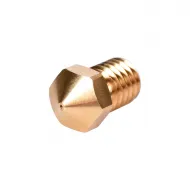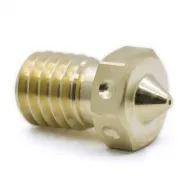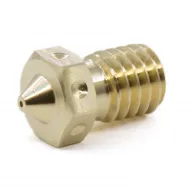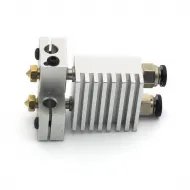


- Stock: 1
- Modelo: Dragon2-HF-Ceramic

Modelo:

Dragon SF Flujo Estándar

Dragon HF Alto Flujo

Dragon SF Flujo Estándar Garganta cerámica

Dragon HF Alto Flujo Garganta cerámica

Dragon ACE - 104NT-4
Dragon ACE - PT1000

Dragon ACE Volcano 104NT-4
Dragon ACE Volcano PT1000
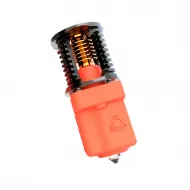
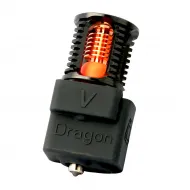
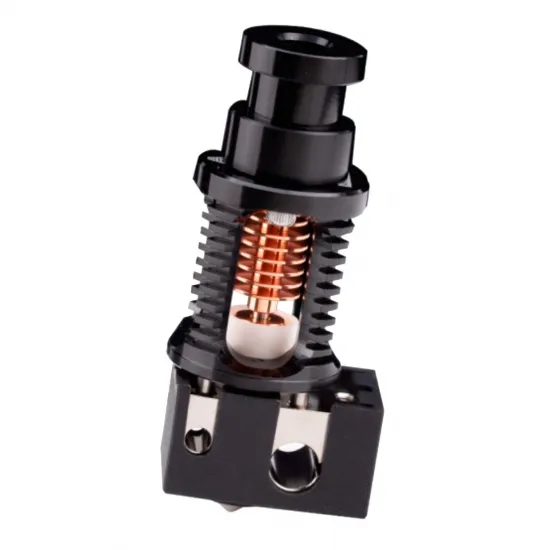
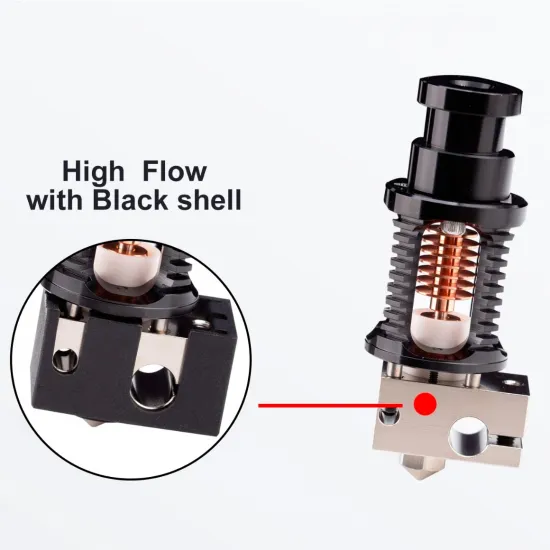
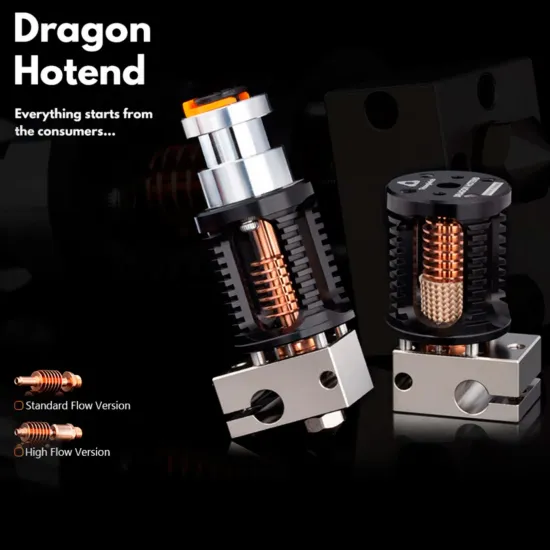
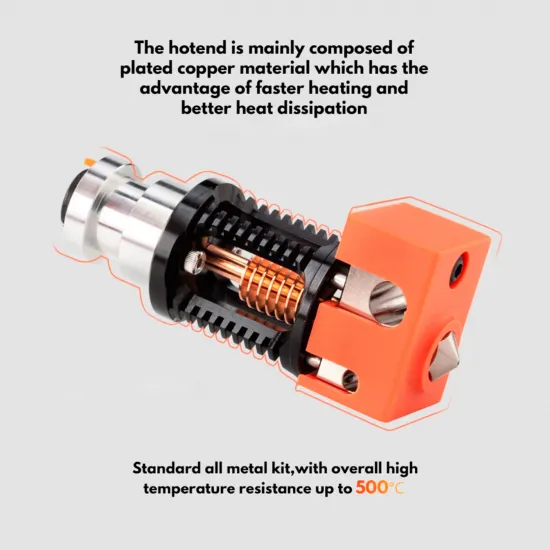
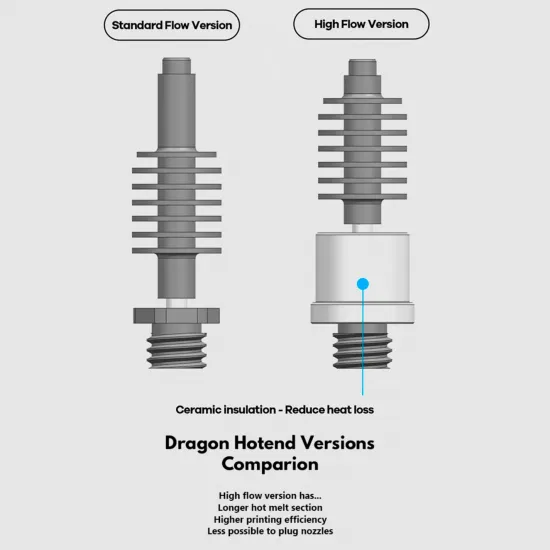
El Trianglelab Dragon V2.0 HF con garganta cerámica es la variante de alto flujo de la familia Dragon V2.0 para filamento de 1,75 mm. Mantiene la envolvente compacta del modelo SF, pero prolonga la zona de fusión para transferir más energía al filamento cuando la impresión exige un caudal volumétrico elevado.
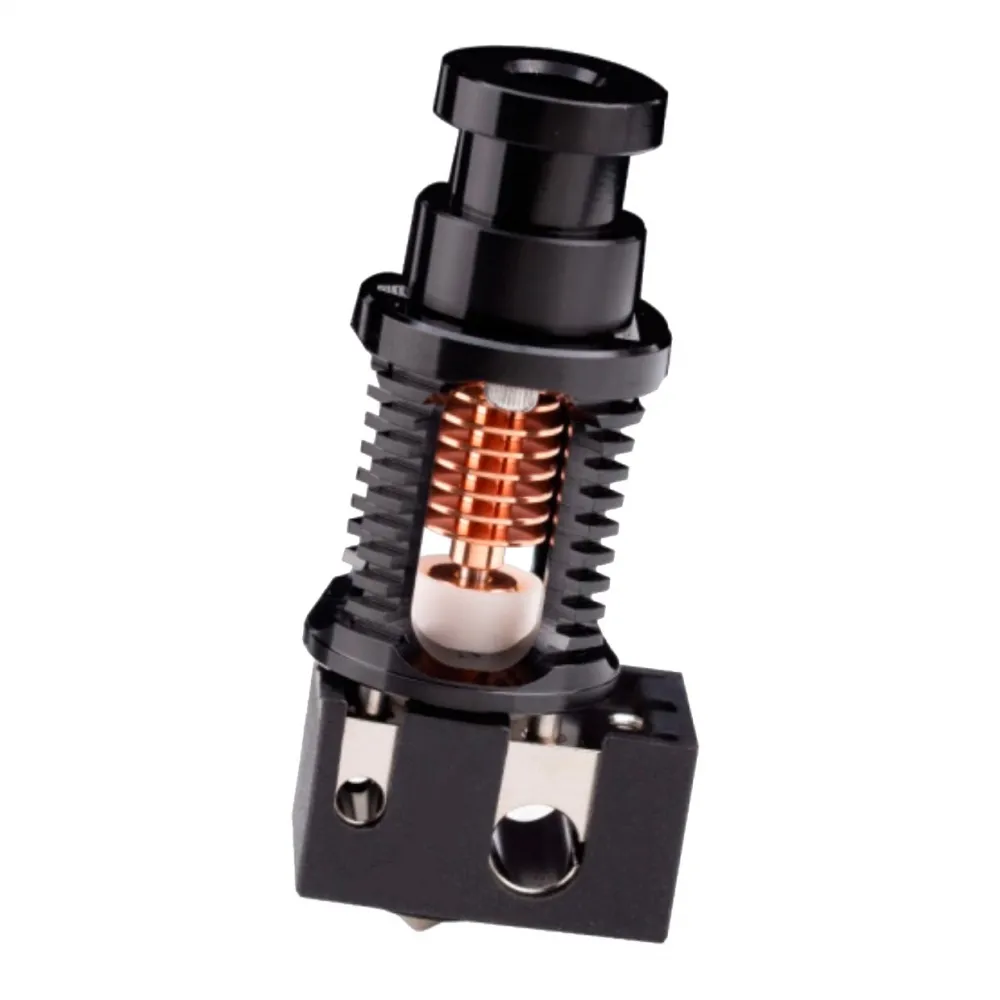
Su zona caliente más larga resulta especialmente útil con boquillas de mayor diámetro, capas anchas y perfiles rápidos. El HF no hace que la impresora sea automáticamente más veloz: extrusor, calentador, refrigeración, material, aceleración y laminador deben acompañar al caudal solicitado.
Características principales
- Zona de fusión High Flow: recorrido caliente prolongado para aumentar la capacidad potencial de fusión sin adoptar una envolvente Volcano más larga.
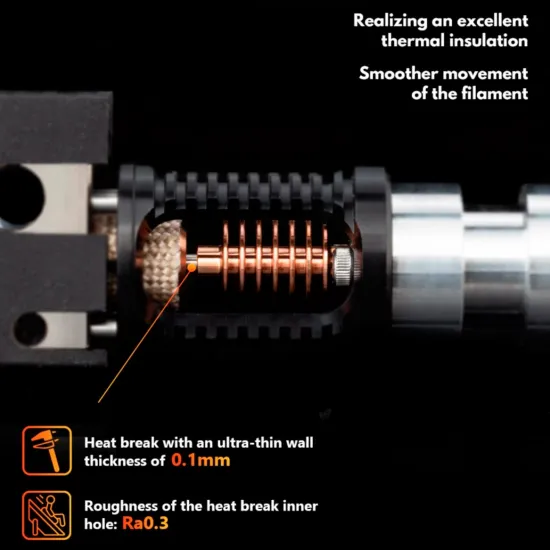
- Garganta cerámica: baja transferencia térmica hacia el disipador; el fabricante anuncia pared de 0,1 mm y acabado interior Ra 0,3.
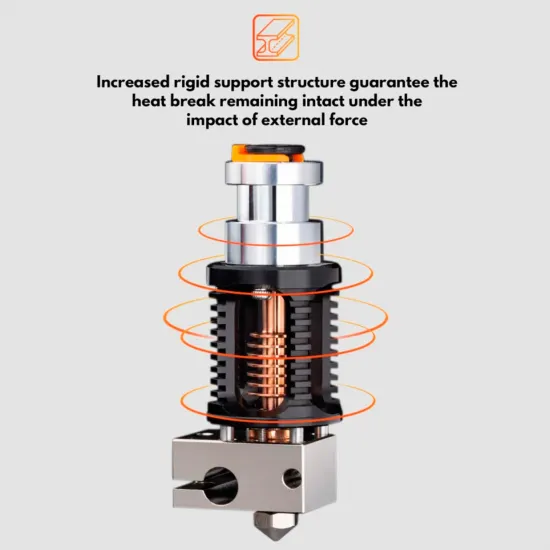
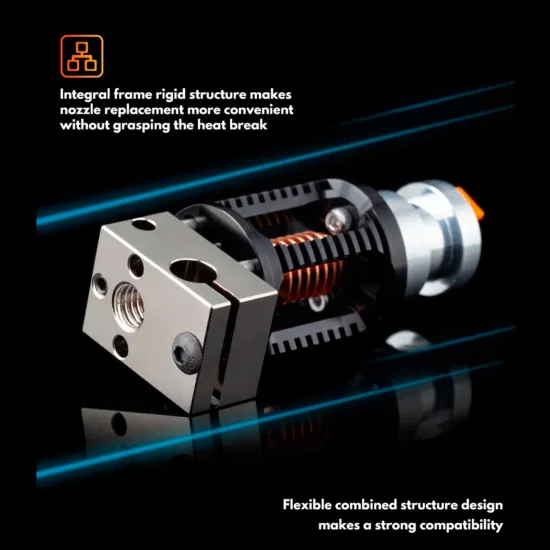
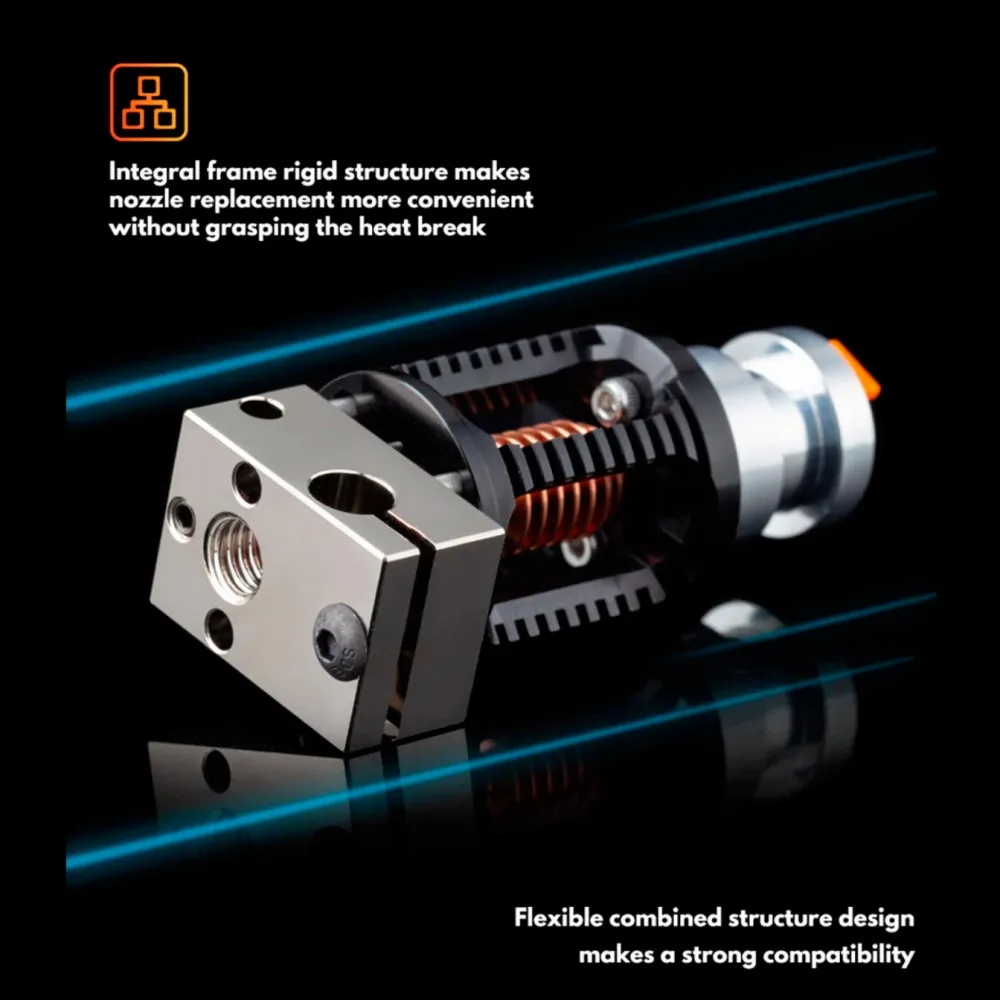
- Estructura rígida Dragon: soportes externos unen bloque y disipador para que la garganta no soporte por sí sola los esfuerzos mecánicos.
- Bloque de cobre niquelado: mayor masa térmica en la variante HF para sostener el intercambio de calor.
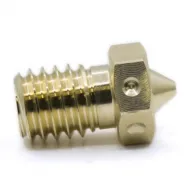
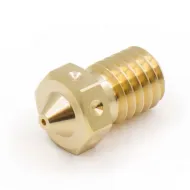
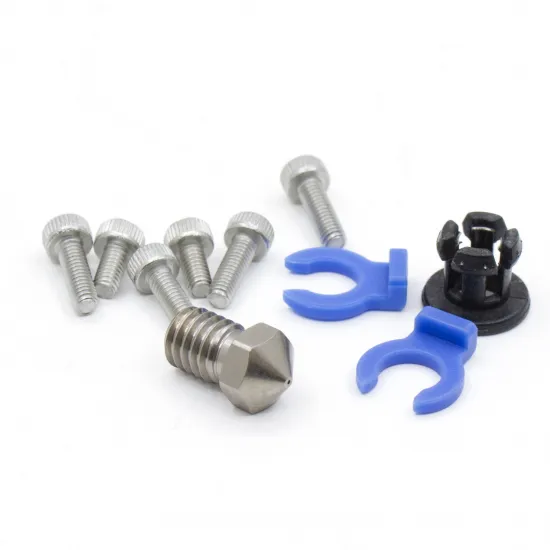
- Boquilla T-V6 incluida: cobre niquelado, 0,4 mm, para filamento de 1,75 mm.
- Montaje V6 o rígido: adaptador Groove Mount incluido y cuatro puntos M2.5 para toolheads Dragon.
Especificaciones técnicas
| Fabricante y modelo | Trianglelab Dragon V2.0 HF |
|---|---|
| Variante | High Flow, garganta cerámica |
| Filamento | 1,75 mm |
| Boquilla incluida | T-V6 de cobre niquelado, 0,4 mm |
| Bloque calefactor | Aleación de cobre niquelada; configuración HF de mayor zona caliente |
| Calefactor compatible | Cartucho cilíndrico de 6 mm; tensión, potencia y longitud según la máquina |
| Sensor compatible | Sensor encapsulado de 3 mm; curva y electrónica según la máquina |
| Temperatura nominal del hotend | Hasta 450 °C según Trianglelab; prevalece el componente de menor temperatura admisible |
| Caudal publicado | Hasta 62,51 mm³/s en el ensayo del fabricante con PLA a 215 °C; no garantizado |
| Altura aproximada | 62,2 mm con boquilla y adaptador Groove Mount; misma envolvente exterior que SF |
| Montaje rígido | 4 × M2.5 sobre una circunferencia de 16 mm |
Qué aporta realmente el alto flujo
El HF incorpora una garganta con zona caliente más larga que la del Dragon V2.0 SF de flujo estándar. Al mantener el filamento durante más tiempo dentro de una región capaz de transferir calor, aumenta el margen antes de que el material llegue insuficientemente fundido a la boquilla.
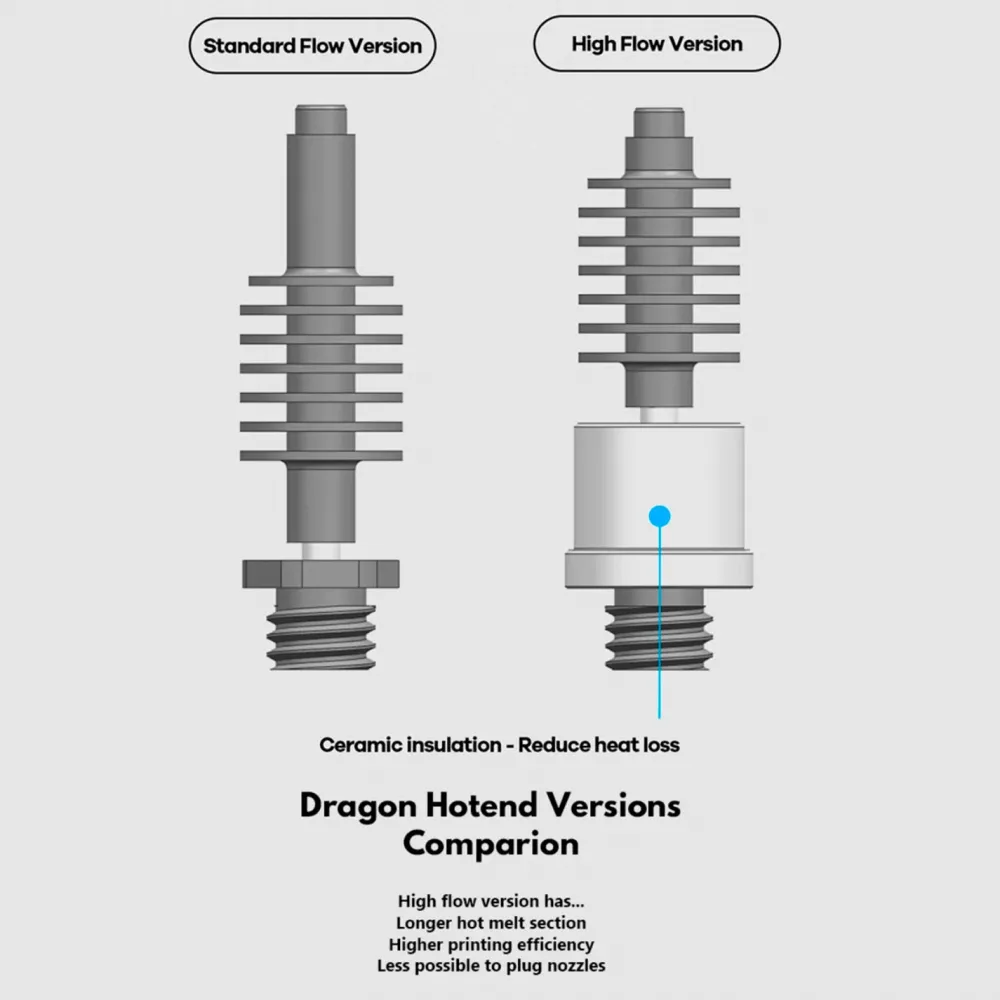
Trianglelab anuncia hasta 62,51 mm³/s con PLA a 215 °C. Es un resultado de su ensayo y no una promesa para cualquier instalación, porque no se publican todos los parámetros necesarios para reproducirlo. Determina el límite real mediante pruebas con el filamento, temperatura, boquilla y criterio de calidad que vayas a utilizar.
Para relacionar velocidad y caudal puede emplearse:
caudal (mm³/s) = ancho de línea (mm) × altura de capa (mm) × velocidad (mm/s)Por ejemplo, una boquilla mayor no garantiza más producción si el extrusor pierde pasos, el calentador no mantiene la temperatura o el perfil exige más caudal del que el polímero puede absorber.
Cuándo elegir HF y cuándo SF
- HF: boquillas grandes, capas anchas, piezas voluminosas y perfiles rápidos con demanda volumétrica alta.
- SF: uso general, caudales moderados, boquillas pequeñas y una respuesta térmica más sencilla de ajustar.
El HF también imprime a bajo caudal, pero su mayor zona caliente puede requerir revisar temperatura, retracción y tiempo de permanencia para limitar goteo o degradación. No debe compensarse un perfil mal calibrado reduciendo en exceso la refrigeración del disipador.
Montaje V6 y compatibilidad con máquinas concretas
SF y HF comparten la misma envolvente exterior. El adaptador incluido proporciona interfaz V6/Groove Mount; al retirarlo quedan accesibles los cuatro puntos de montaje rígido Dragon. La compatibilidad mecánica no confirma automáticamente sensor, calentador, conectores, ventilación o firmware.
- Prusa i3 MK3 y MK3S: Trianglelab declara compatibilidad mediante la interfaz V6. Revisa la revisión del cabezal, cableado, longitud y límites térmicos.
- Voron 2.4 y Voron Trident con Stealthburner: utiliza el printhead P-DRG y cuatro tornillos M2.5 × 8 mm indicados por el proyecto oficial. Comprueba las piezas impresas, posición de sonda, conducto y altura de boquilla.
- Toolheads para V6, Titan y DDB: posible cuando la geometría completa coincide; verifica interferencias y refrigeración antes del montaje.
El kit de piezas impresas Voron Stealthburner Beta contempla cartucho Dragon, pero debe seleccionarse y verificarse la revisión adecuada.
Calefactor, sensor y potencia necesaria
El calefactor y el sensor se venden por separado. Elige el cartucho por tensión y capacidad de la placa, no por la potencia máxima que parezca más atractiva. La salida, MOSFET, conector, cableado y fuente deben admitir la corriente con margen.
- Cartucho de 12 V y 40 W: aproximadamente 3,33 A nominales.
- Cartucho de 24 V y 40 W: aproximadamente 1,67 A nominales.
- Cartucho de 24 V y 50 W: aproximadamente 2,08 A nominales.
- Termistor NTC 100K Beta 3950 de 3 mm para configuraciones de temperatura compatibles con su rango.
El caudal HF necesita mantener la temperatura bajo carga. Si esta cae durante una prueba, antes de aumentar potencia revisa tensión real, ajuste PID/MPC, contacto del cartucho, aislamiento, lectura del sensor y capacidad eléctrica de todo el circuito.
Configuración de firmware con NTC 100K B3950
Las siguientes referencias son válidas únicamente si instalas el termistor Beta 3950 enlazado y la entrada utiliza la electrónica prevista.
Marlin
#define TEMP_SENSOR_0 11Compila y carga el firmware cuando corresponda. Después, realiza el PID autotune a una temperatura representativa —por ejemplo M303 E0 S230 C8—, comprueba la estabilidad y guarda mediante M500 si EEPROM está habilitada.
Klipper
[extruder]
sensor_type: Generic 3950
sensor_pin: <pin real de la placa>
max_temp: <límite seguro del conjunto>
Verifica primero la lectura en frío. Después utiliza PID_CALIBRATE HEATER=extruder TARGET=230 o la temperatura que represente tu uso y guarda con SAVE_CONFIG.
RepRapFirmware
Define el sensor con M308 como termistor de 100 kΩ y Beta 3950, usando el pin y resistencia pull-up reales de la controladora. No existe una línea universal válida para todas las placas.
Boquillas y materiales
Incluye una boquilla T-V6 de cobre niquelado de 0,4 mm. Pueden utilizarse las T-V6 de latón de 0,3 mm, 0,4 mm y 0,5 mm. Antes de instalar otra boquilla M6, compara longitud, asiento, profundidad roscada y geometría: compartir rosca no garantiza el sellado.
Para aprovechar el HF suelen ser interesantes diámetros mayores, pero el diámetro se elige por resolución, anchura de línea y material, no solo por velocidad. Los filamentos abrasivos necesitan una boquilla resistente al desgaste; la garganta cerámica no evita la erosión de una boquilla de cobre o latón.
El hotend puede trabajar con numerosos termoplásticos si el resto de la impresora cumple sus requisitos. No se considera que PEEK, PEI u otros materiales de muy alta temperatura sean compatibles de forma universal por el simple límite nominal de 450 °C.
Instalación y seguridad
- Monta el conjunto con la máquina fría, apagada y desconectada. No golpees ni flexiones la garganta cerámica.
- No desmontes los tornillos internos pequeños salvo que dispongas de las herramientas y el procedimiento adecuados.
- Instala calefactor y sensor completamente, asegúralos y guía los cables lejos de partes móviles o calientes.
- Comprueba temperatura ambiente, sentido correcto del calentamiento y protecciones antes de alcanzar la temperatura de trabajo.
- Mantén el ventilador del disipador activo y correctamente orientado durante todo el uso.
- Para cambiar la boquilla, sujeta el bloque sin cargar la garganta ni los soportes. Realiza el sellado térmico dentro del límite seguro de la configuración.
- Supervisa el primer calentamiento, comprueba fugas y recalibra PID/MPC, primera capa, flujo, retracción y Advance.
Contenido
- 1 hotend Dragon V2.0 HF con garganta cerámica.
- 1 bloque de cobre niquelado y 1 boquilla T-V6 de cobre niquelado de 0,4 mm.
- 1 calcetín de silicona.
- 1 adaptador V6/Groove Mount.
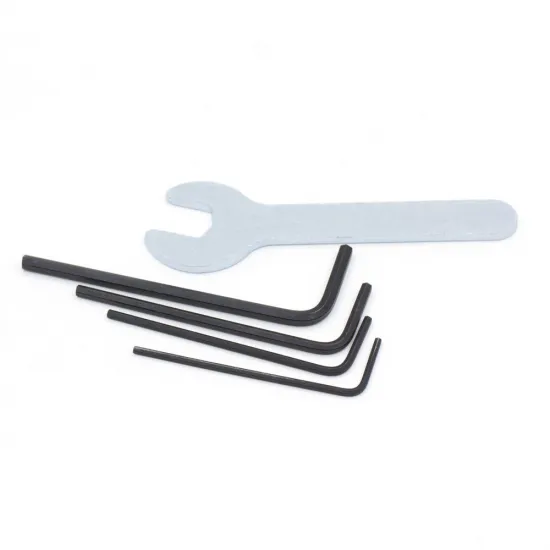
- Tornillería y llaves de montaje.
No incluye cartucho calefactor, sensor de temperatura ni ventilador.
Es para ti si
- Tu perfil requiere caudal volumétrico alto y el resto de la impresora puede suministrarlo.
- Utilizas boquillas grandes, capas anchas o necesitas reducir el tiempo de piezas voluminosas.
- Buscas la rigidez y los montajes Dragon/V6 conservando la misma envolvente exterior del SF.
No es para ti si
- Trabajas principalmente con detalle, boquillas pequeñas y caudales moderados; el SF puede ser más equilibrado.
- Esperas alcanzar el caudal publicado sin realizar pruebas y calibración.
- Necesitas un hotend completo con calefactor, sensor y ventilador ya instalados.