

Esta oferta termina en:
- Stock: 57
- Modelo: HotendV6-HQ

Modelo:

V6 Clásico

V6 termistor encapsulado

Compacto Componentes TOP
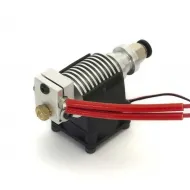
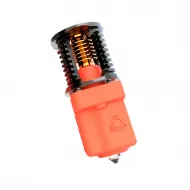
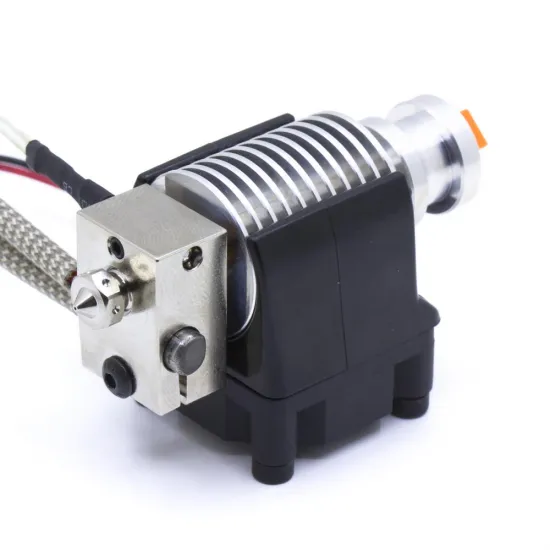
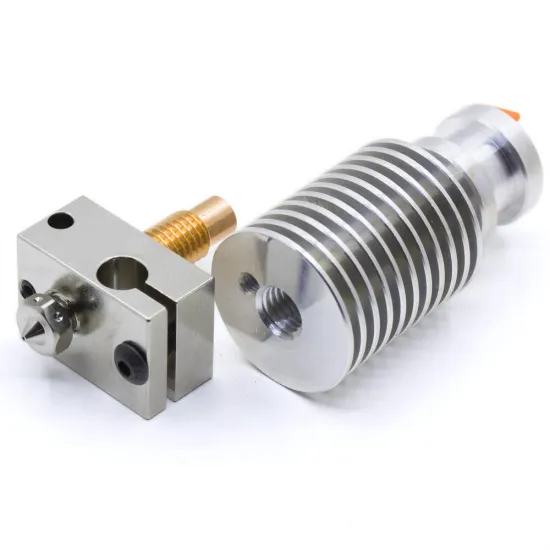
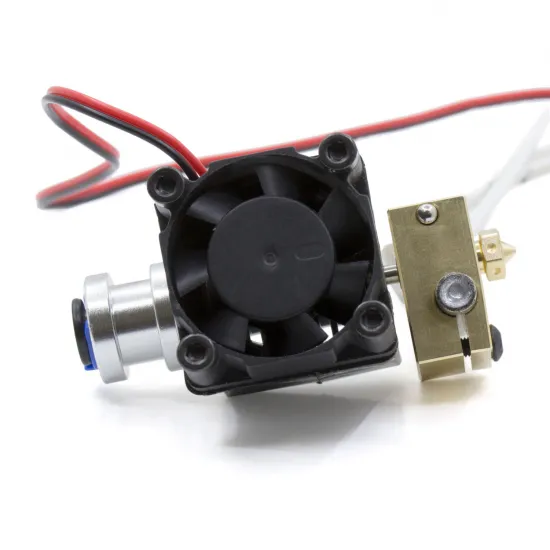
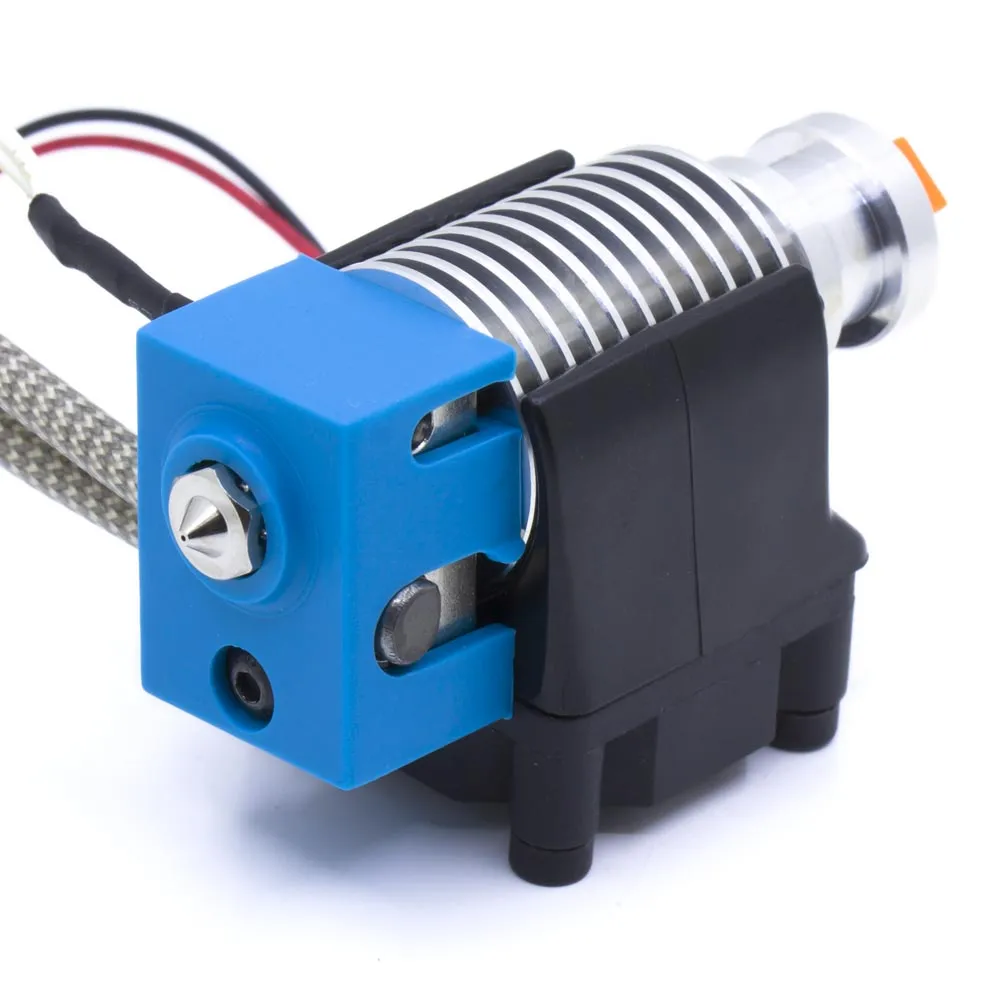
Hotend V6 compacto para filamento de 1,75 mm, configurado y montado por HTA3D con los componentes que selecciones. Puedes adaptar garganta, bloque, boquilla, cartucho calefactor, conector del termistor y longitud de PTFE al material, la alimentación y el montaje de tu impresora.
No es una configuración cerrada ni necesariamente all-metal: el comportamiento final depende de las opciones elegidas. El conjunto se entrega montado para facilitar la instalación, pero debe comprobarse, ajustarse y calibrarse en la máquina de destino.
Configura el hotend para tu proyecto
| Componente | Opciones | Criterio de elección |
|---|---|---|
| Cartucho calefactor | 12 V 40 W, 12 V 50 W, 24 V 40 W o 24 V 50 W | La tensión debe coincidir con la fuente; placa, MOSFET, conectores y cableado deben admitir la potencia |
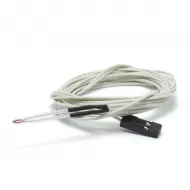
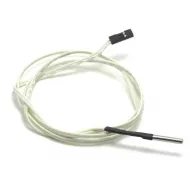
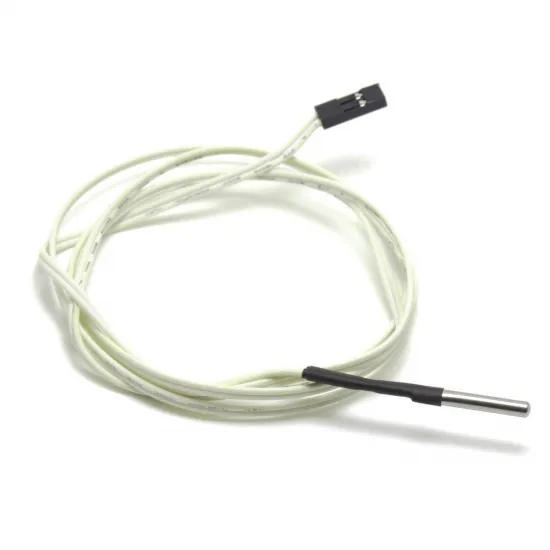
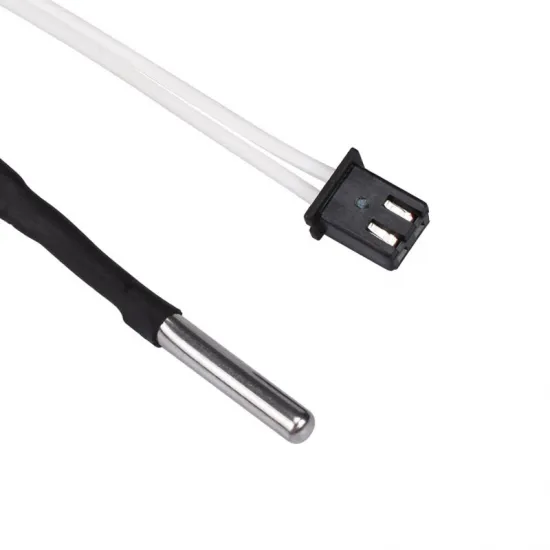
| Termistor y conector | NTC 100K Beta 3950 encapsulado de 3 mm; Dupont o XH2.54 | Elige el conector físico correcto y comprueba el pinout de la placa; la curva del sensor no cambia |
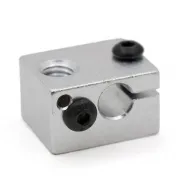
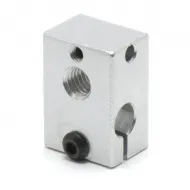
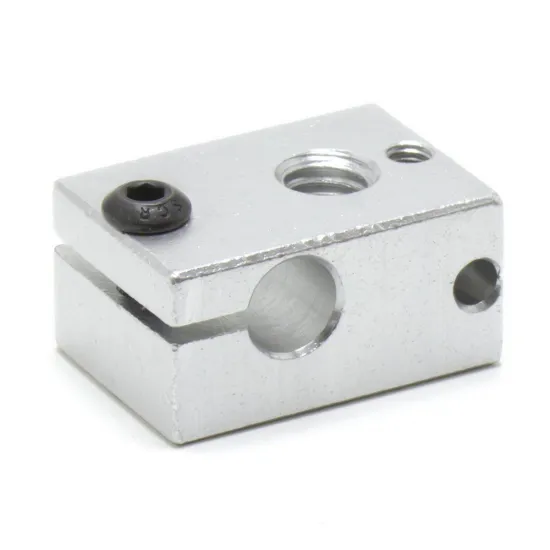
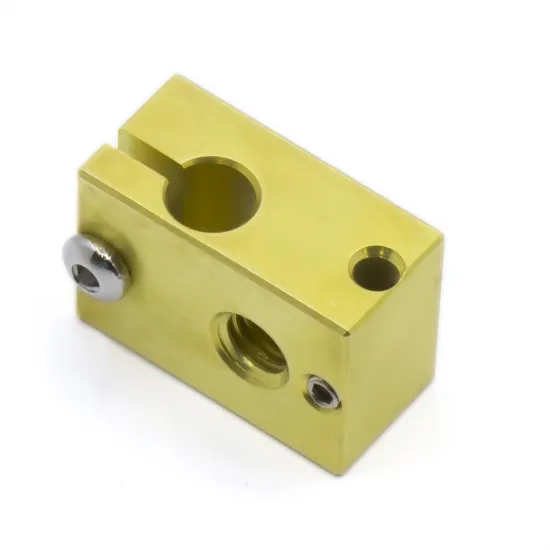
| Bloque calefactor | Aluminio o latón, rosca de boquilla M6 y alojamiento de sensor de 3 mm | Aluminio prioriza ligereza y respuesta; latón aporta más masa e inercia térmica |
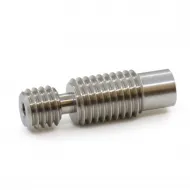
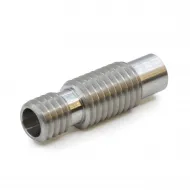
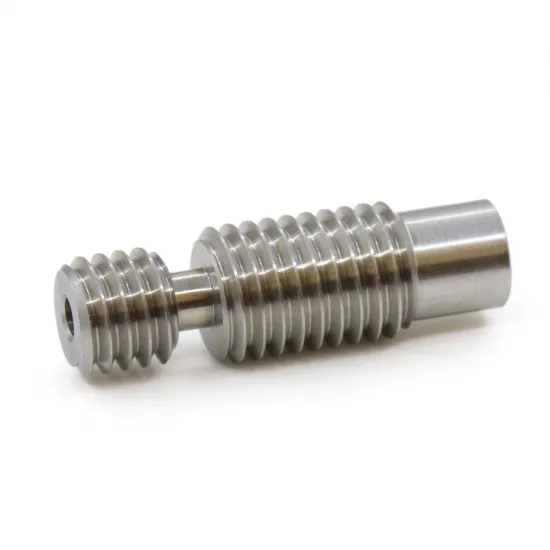
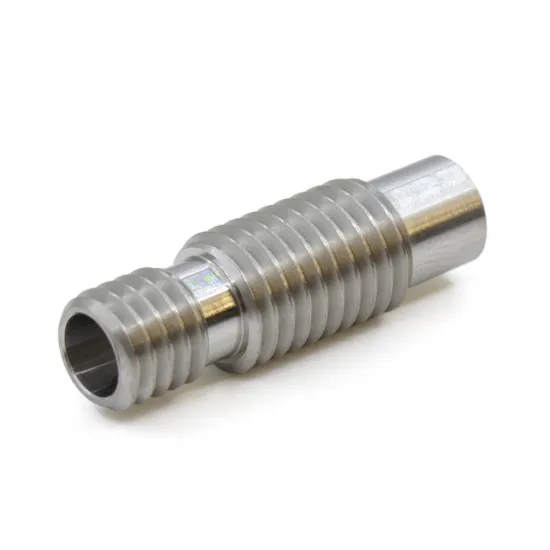
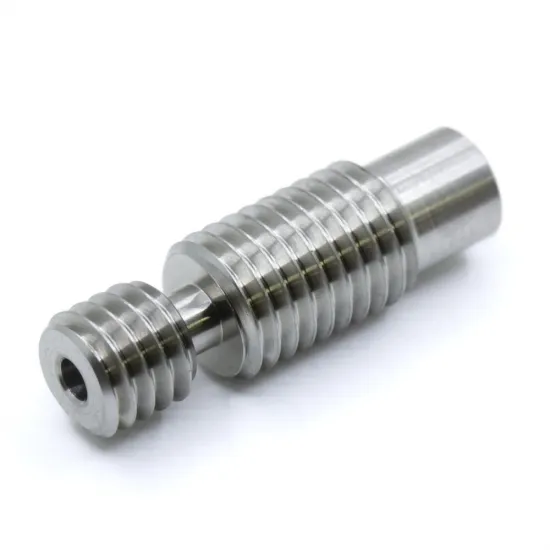
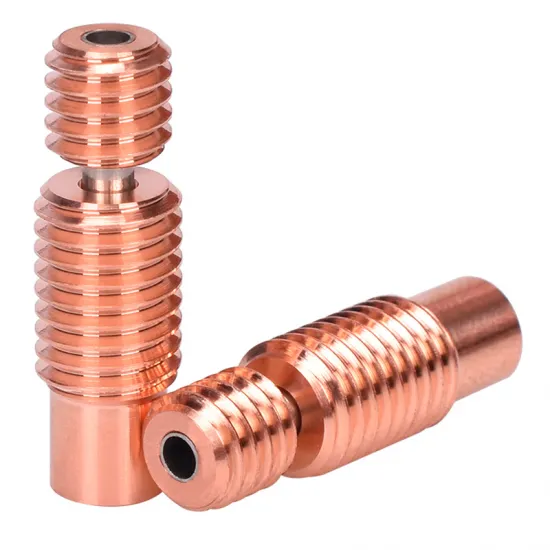
| Garganta | Inox all-metal, inox con PTFE, titanio all-metal o bimetálica | Selecciona según material, temperatura, refrigeración y mantenimiento previstos |
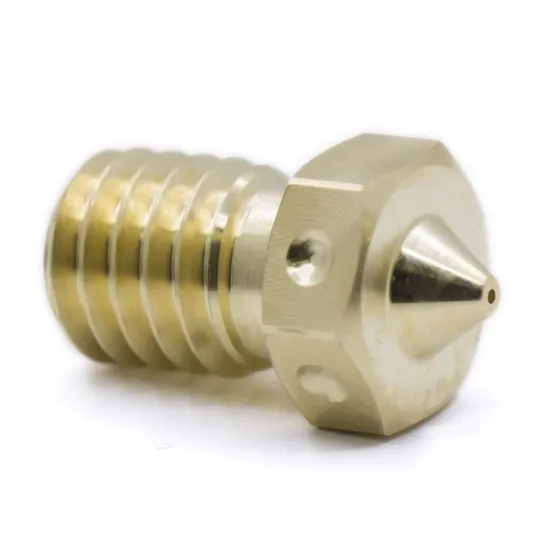
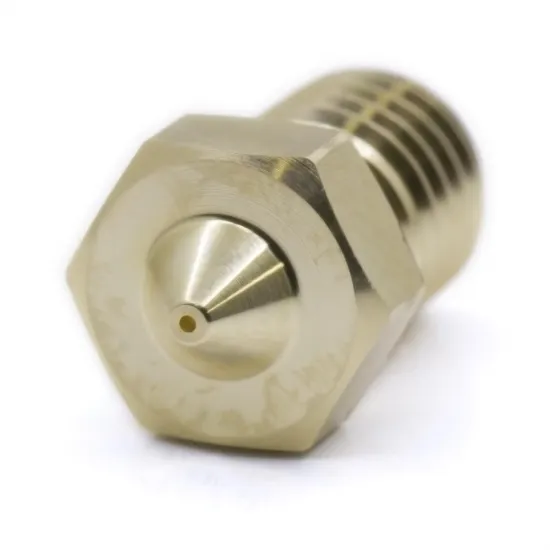
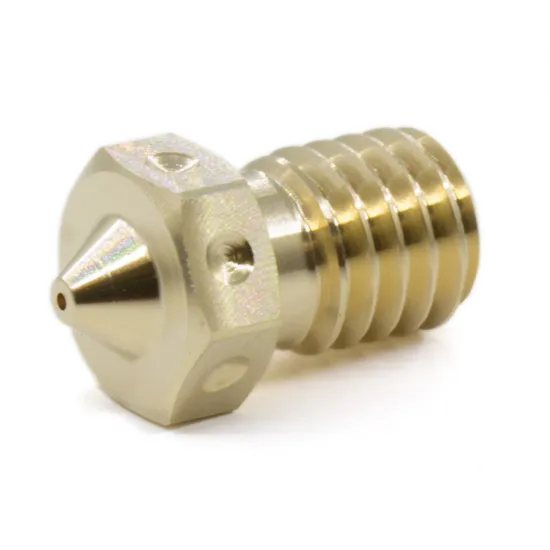
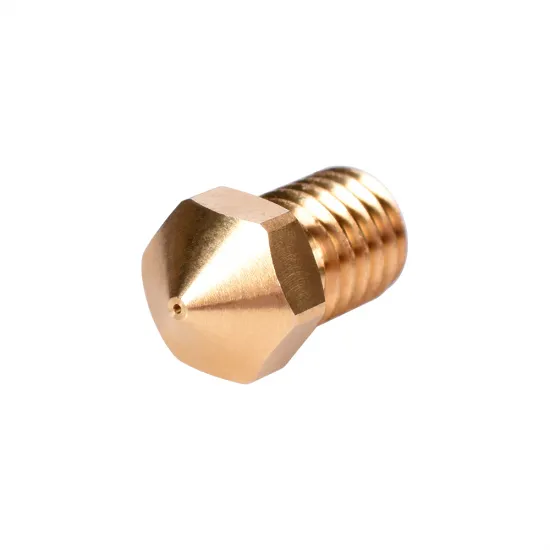
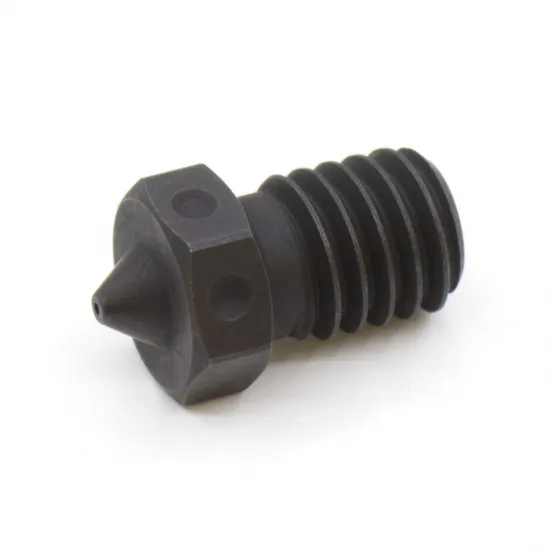
| Boquilla V6 | Latón 0,35, 0,4 o 0,5 mm; T-V6 de latón 0,4 mm; acero A2 endurecido 0,4 mm | Equilibra detalle, productividad, conductividad térmica y resistencia a la abrasión |
| Tubo PTFE | Hasta el disipador, 30 cm, 70 cm o 1 m | Depende de la posición del extrusor y del recorrido real del filamento |
Cómo elegir la garganta
- Acero inoxidable con PTFE: facilita el guiado para materiales habituales. El tubo se aproxima a la zona caliente, por lo que debe respetarse su límite térmico y revisarse como elemento de desgaste.
- Acero inoxidable all-metal: elimina PTFE de la zona caliente. Requiere refrigeración continua y normalmente una retracción más contenida y recalibrada.
- Titanio all-metal: busca reducir la transferencia de calor hacia el disipador; sigue dependiendo de una refrigeración y un ajuste correctos.
- Bimetálica: combina materiales para obtener una transición térmica más definida. Es una opción interesante para configuraciones exigentes, pero no garantiza por sí sola más caudal ni ausencia de atascos.
Bloque y boquilla
El bloque de aluminio es más ligero y responde con rapidez a los cambios de potencia. El bloque de latón añade masa térmica, por lo que puede mantener una temperatura más estable cuando cambia la demanda de material, a cambio de mayor peso y una respuesta más lenta.
Para uso general, 0,4 mm ofrece el equilibrio más habitual entre detalle y productividad. La boquilla de 0,35 mm prioriza detalles pequeños; la de 0,5 mm permite líneas más anchas y mayor producción potencial. La opción de acero A2 endurecido está orientada a filamentos abrasivos, aunque su menor conductividad frente al latón puede exigir ajustar temperatura, velocidad o caudal.
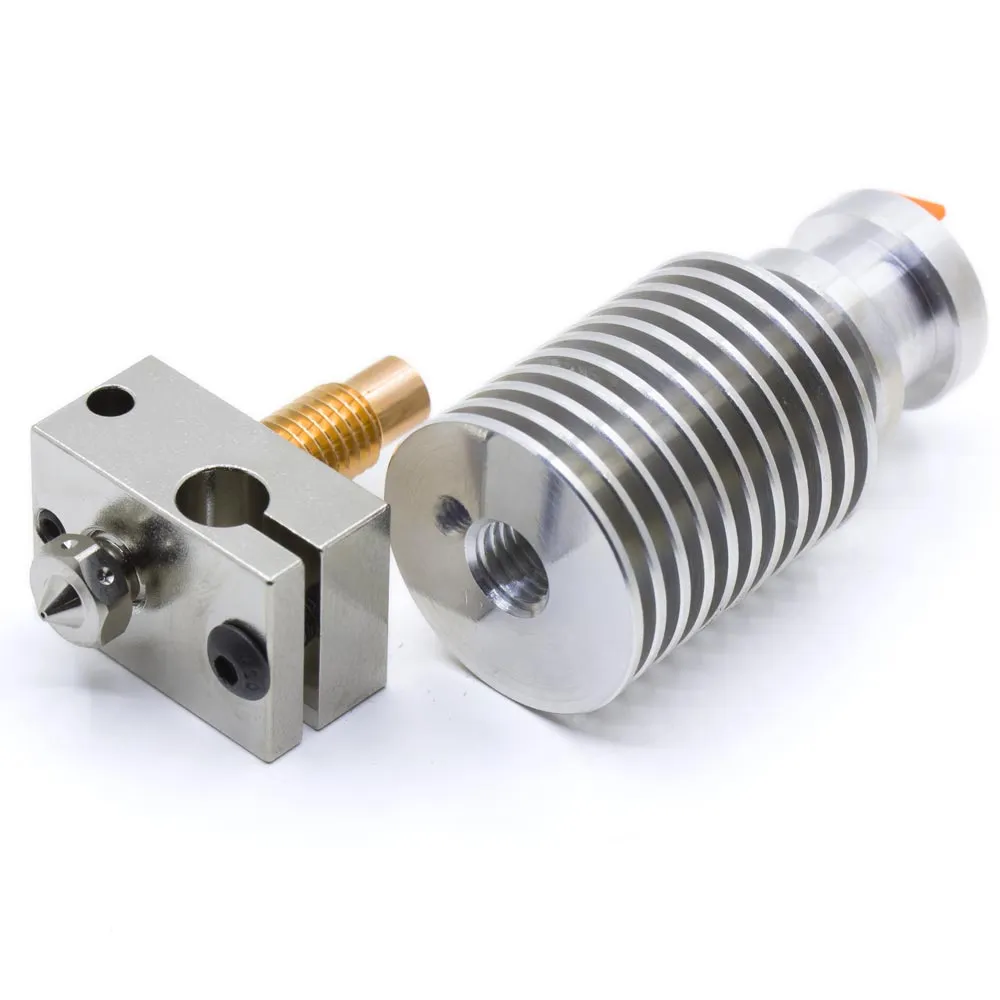
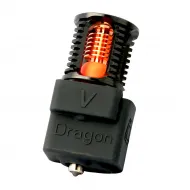
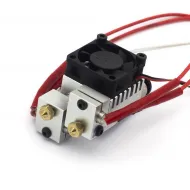
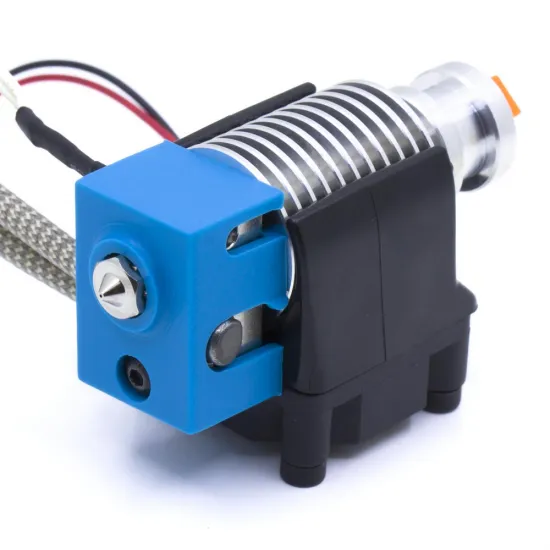
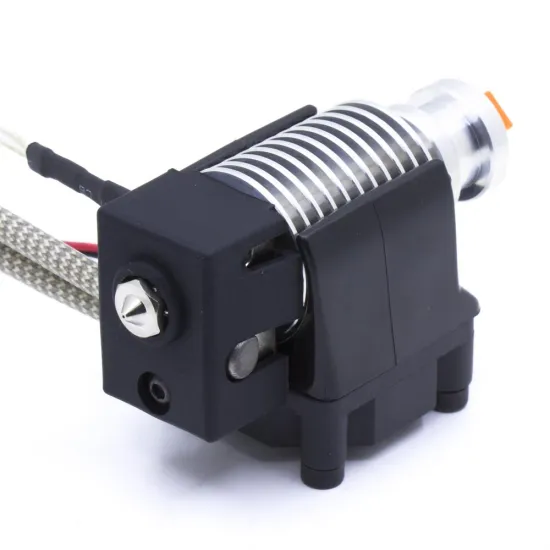
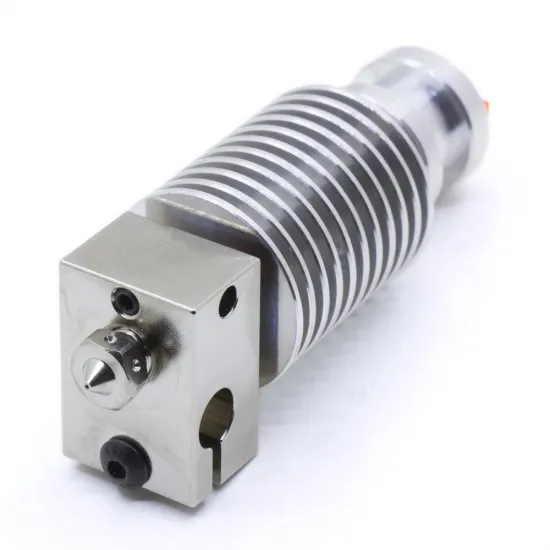
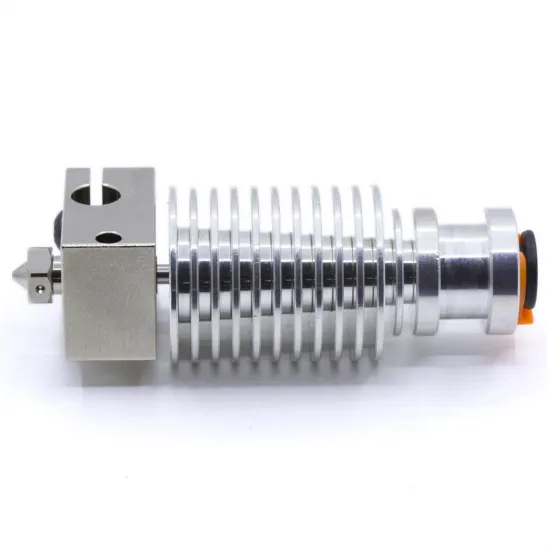
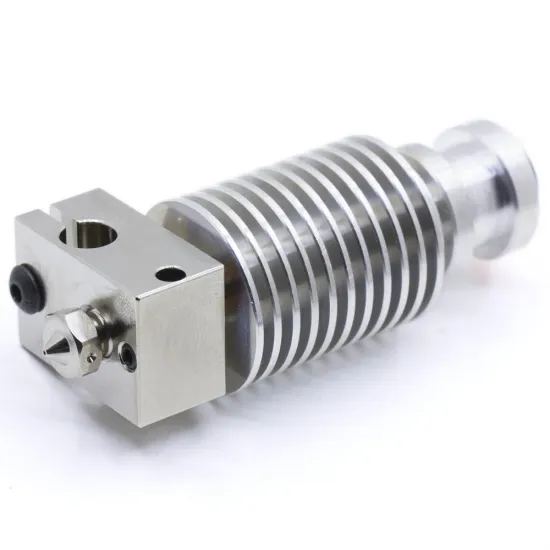
Las fotografías muestran configuraciones de ejemplo. El color de la funda y los modelos concretos de bloque, garganta, boquilla, cartucho, conector y PTFE pueden variar según las opciones seleccionadas.
Compatibilidad mecánica y eléctrica
El disipador emplea una interfaz superior tipo V6 o Groove Mount, pero esto no convierte el hotend en un recambio directo para cualquier impresora que utilice la palabra V6. Comprueba el soporte, la altura y posición de la boquilla, el conducto de capa, la sonda, el extrusor, los racores y el espacio disponible. Después del cambio será necesario revisar como mínimo el Z-offset.
El conector Dupont o XH2.54 tampoco determina por sí solo la compatibilidad con una placa. Deben coincidir paso, carcasa, pinout y tipo de entrada. El termistor no tiene polaridad, pero una distribución de pines incorrecta puede impedir la lectura o causar una conexión peligrosa.
| Cartucho | Corriente nominal calculada | Resistencia nominal ideal |
|---|---|---|
| 12 V 40 W | 3,33 A | 3,60 Ω |
| 12 V 50 W | 4,17 A | 2,88 Ω |
| 24 V 40 W | 1,67 A | 14,40 Ω |
| 24 V 50 W | 2,08 A | 11,52 Ω |
Son cálculos nominales mediante I=P/V y R=V²/P, no mediciones ni tolerancias garantizadas. Verifica la variante recibida con la máquina desconectada. Un cartucho de 12 V conectado a 24 V puede desarrollar una potencia peligrosamente alta; uno de 24 V alimentado a 12 V calentará mucho menos de lo previsto.
Montaje y puesta en marcha
- Antes de conectar, revisa tensión, potencia, resistencia aproximada, conectores y recorrido de todos los cables.
- Comprueba que cartucho y sensor están bien introducidos y sujetos. No aprietes el sensor en exceso.
- La boquilla debe sellar contra la garganta, no contra la cara del bloque. Antes del apriete final debe quedar una pequeña separación entre el hexágono de la boquilla y el bloque.
- Realiza el apriete final en caliente sujetando el bloque con una herramienta adecuada, sin usar el disipador como palanca ni retorcer el cableado. Respeta el límite térmico más bajo de la combinación.
- Verifica el funcionamiento continuo del ventilador del disipador cuando el hotend está caliente.
- Reajusta Z-offset, temperatura, retracción, flujo, pressure/linear advance y control térmico antes de imprimir.
Configuración del termistor y del calentador
El sensor incluido es un termistor NTC 100K Beta 3950 encapsulado de 3 mm. Dupont y XH2.54 cambian únicamente su conexión física.
- Marlin: con la entrada habitual de 4,7 kΩ utiliza
#define TEMP_SENSOR_0 11y mantén activas las protecciones térmicas. Tras montar el conjunto, ajusta PID con un ejemplo adaptable comoM303 E0 C8 S210 U1y guarda medianteM500. Si tu compilación emplea MPC, utiliza el procedimientoM306 T. - Klipper: utiliza
sensor_type: Generic 3950y revisasensor_pin,heater_pin,min_temp,max_temp,max_powerynozzle_diameter. Ajusta mediantePID_CALIBRATE HEATER=extruder TARGET=210y termina conSAVE_CONFIG. - RepRapFirmware: define mediante
M308un termistor de 100 kΩ y Beta 3950 en la entrada real, y la salida conM950. Ajusta la herramienta o el calentador conM303, revisa medianteM307y guarda cuando corresponda. Los pines y números de herramienta dependen de la placa.
Las temperaturas de los comandos son ejemplos y deben adaptarse a un uso seguro y representativo. Antes de calentar a temperatura de impresión, confirma una lectura ambiente razonable, observa una subida progresiva y comprueba que las protecciones responden correctamente. Si cambias el sensor, selecciona la curva del recambio real.
Contenido del conjunto
- Disipador V6 compacto de aluminio con racor para el guiado del filamento.
- Ventilador 3010 y soporte de refrigeración del disipador.
- Garganta, bloque, boquilla, cartucho calefactor y termistor según las opciones elegidas.
- Conector del termistor y longitud de tubo PTFE seleccionados.
- Funda de silicona adecuada para el bloque montado, cuando corresponda a la configuración suministrada.
Es para ti si
- Quieres un hotend V6 compacto montado con componentes elegidos para tu proyecto.
- Necesitas escoger entre 12 o 24 V, 40 o 50 W y varios tipos de garganta y boquilla.
- Puedes comprobar la integración mecánica, eléctrica y de firmware y realizar la calibración final.
No es para ti si
- Buscas un recambio directo sin revisar soporte, altura, sonda, refrigeración, tensión, conectores y firmware.
- Necesitas una temperatura máxima certificada para cualquier combinación.
- Quieres imprimir abrasivos de forma continuada pero has seleccionado una boquilla de latón.
Recambios y mantenimiento
Dispones por separado del bloque V6 de aluminio para sensores de 3 mm, el bloque V6 de latón para sensores de 3 mm, los termistores B3950 encapsulados con conector Dupont o conector XH2.54, la boquilla V6 de acero A2 endurecido de 0,4 mm y el calcetín de silicona V6. Para sujetar el bloque durante un cambio de boquilla puede utilizarse la llave de mantenimiento para hotends.