

- Stock: 999
- Modelo: Pulsar Atom

Obtenga Presupuesto sin Compromiso
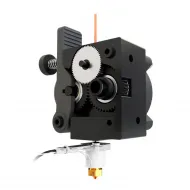
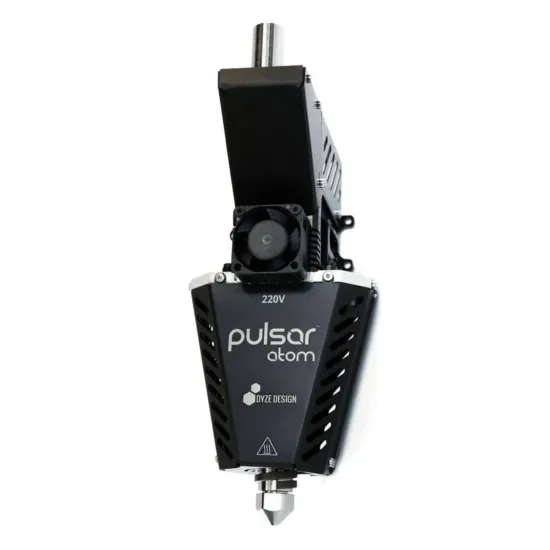
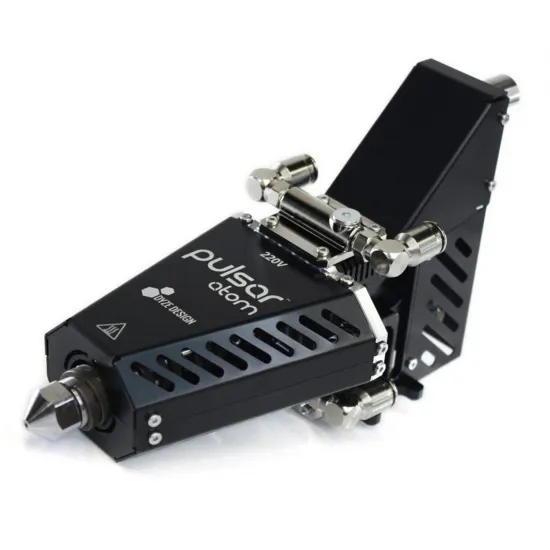
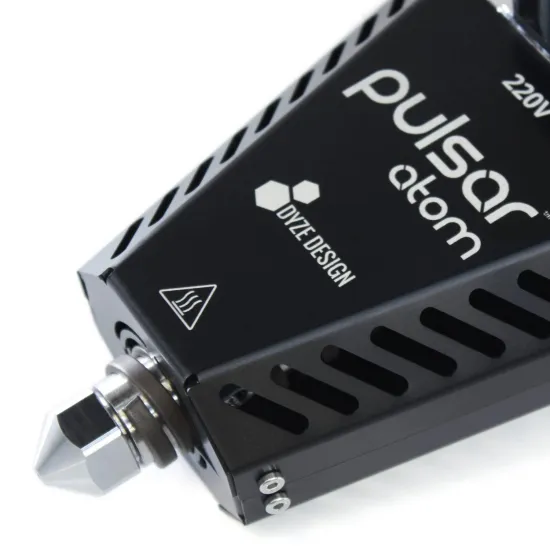
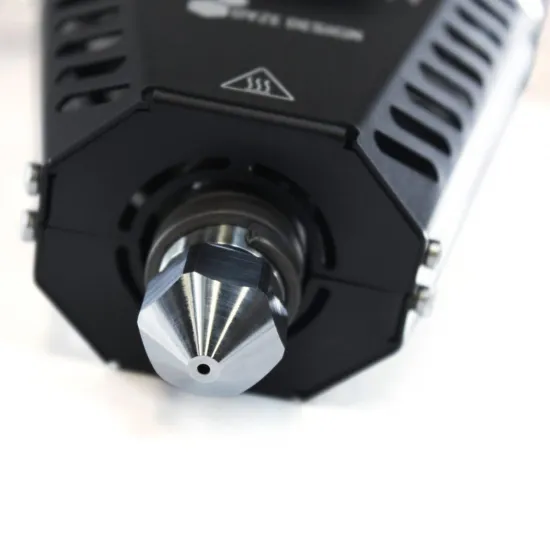
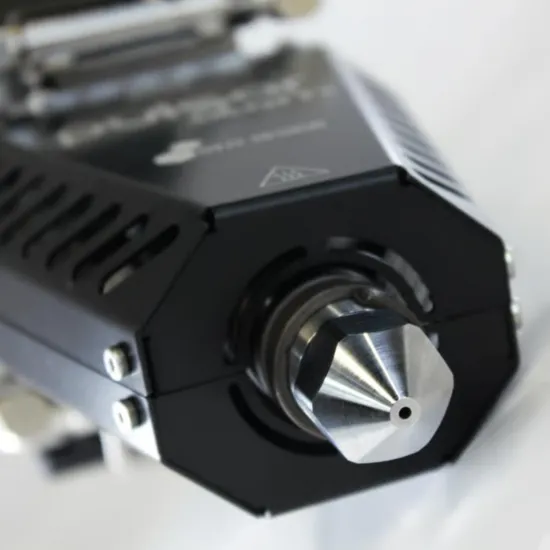
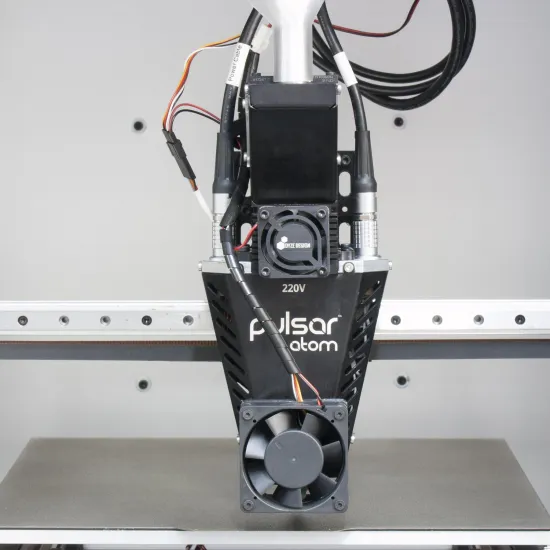
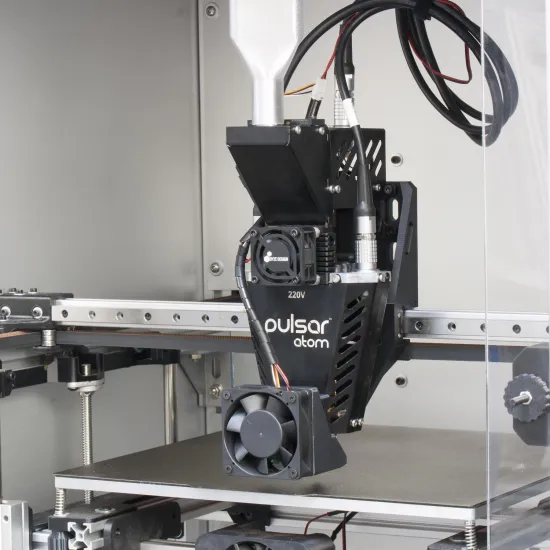
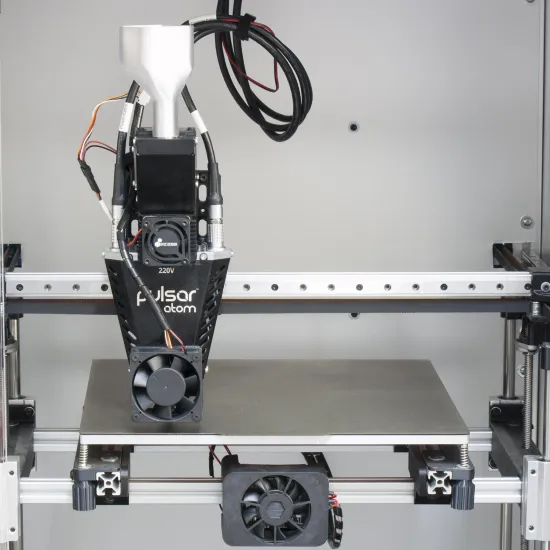
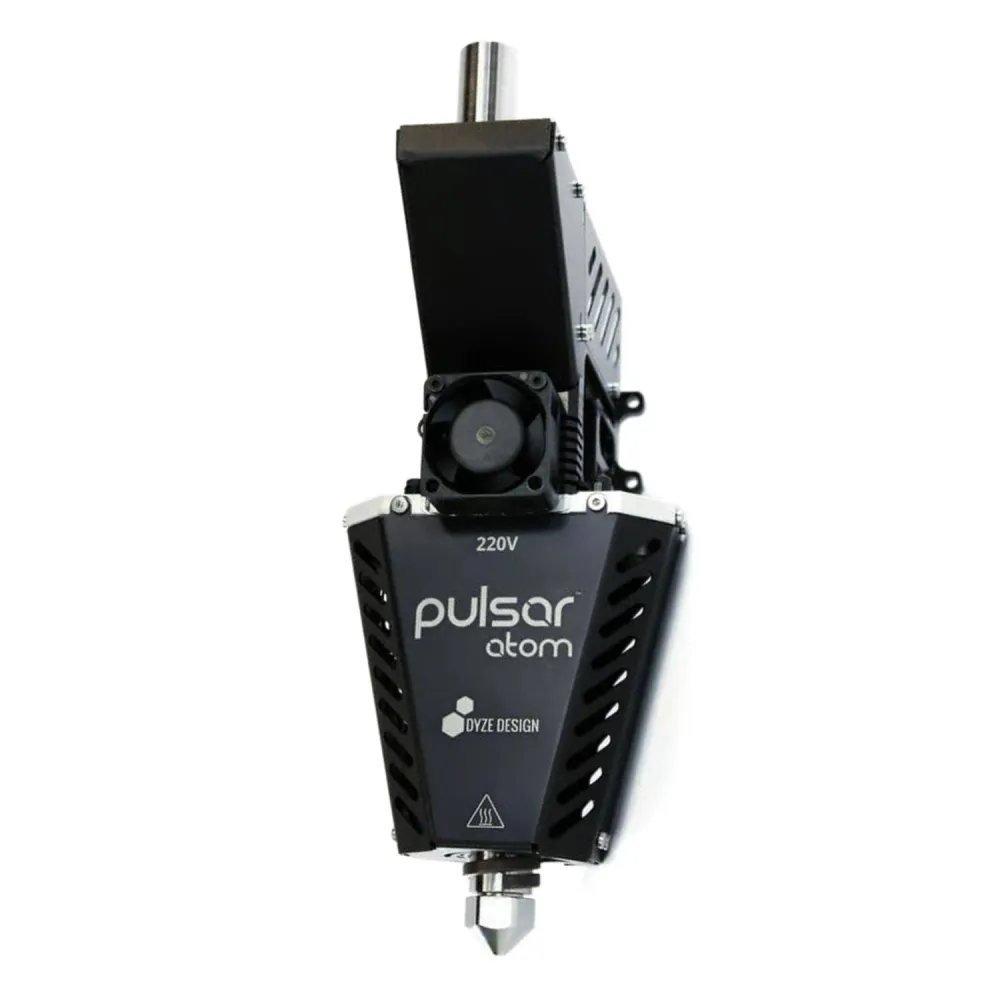
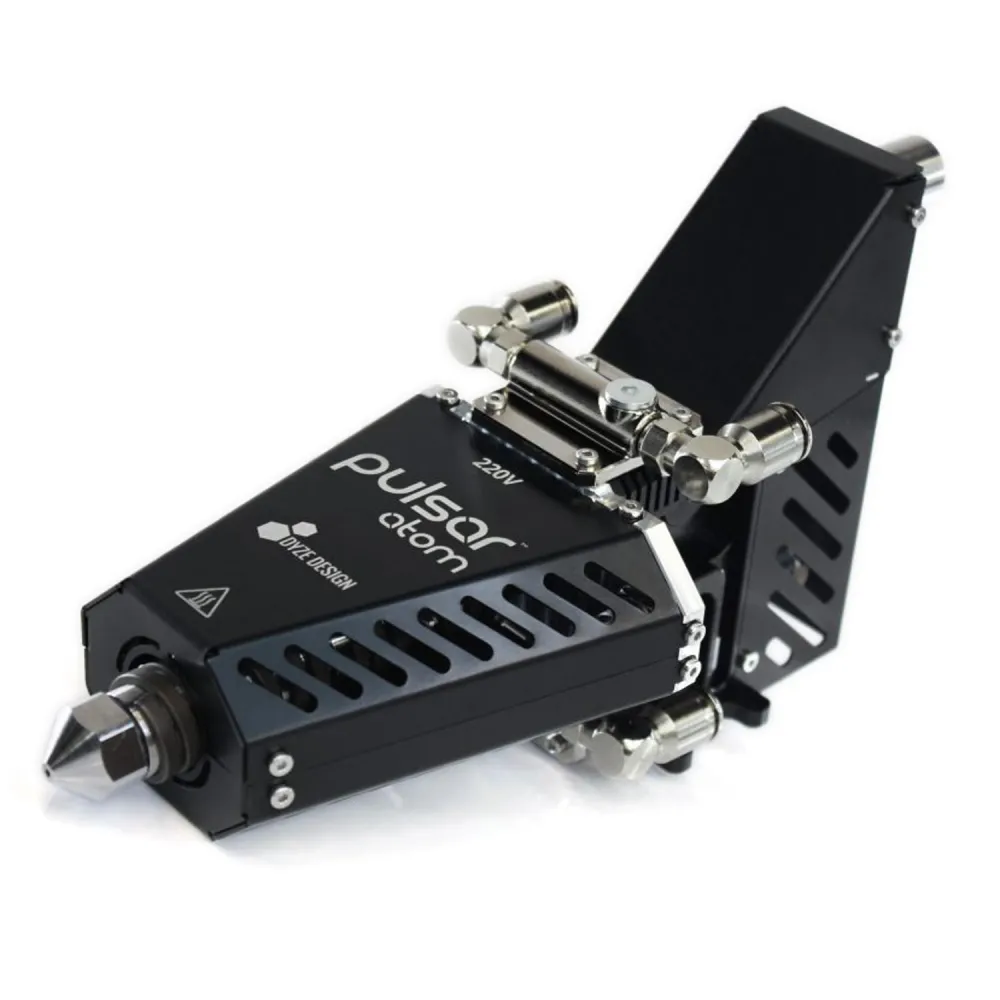
El Dyze Design Pulsar Atom es un extrusor de pellet o granza de precisión para desarrollar impresoras 3D industriales, máquinas de gran formato y células robotizadas. Combina un husillo compacto con dos zonas térmicas independientes, boquillas de 0,4 a 2,5 mm y una temperatura operativa de hasta 450 °C.
Su interés no se limita a imprimir más rápido: permite trabajar directamente con resina en pellet, formular materiales, utilizar determinados compuestos y reducir el coste de materia prima en aplicaciones adecuadas. Es un componente de integración industrial, no un hotend convencional listo para conectar; necesita control mecánico, eléctrico, térmico y de seguridad diseñado para la máquina concreta.
Especificaciones principales
| Sistema | Extrusión directa de pellets mediante husillo |
|---|---|
| Dimensiones envolventes | 112 × 146 × 252 mm |
| Peso | 1500 g |
| Temperatura operativa máxima | 450 °C |
| Calefacción | 2 zonas CA independientes: superior 250 W e inferior 150 W; 400 W totales |
| Versión eléctrica | 220 V CA en la unidad mostrada; comprobar siempre el marcado de la unidad |
| Sensores de temperatura | 2 × PT100, uno por cada zona caliente |
| Motor | NEMA 17, 1,68 A RMS por fase; driver alimentado a 24–48 V CC |
| Transmisión | Reducción 6,23:1; husillo de 135 mm y hasta 150 rpm |
| Husillo estándar | MC, compresión mínima 1,5:1, salvo configuración solicitada de otra forma |
| Boquillas disponibles | 0,40; 0,60; 0,90; 1,20; 1,80 y 2,50 mm |
| Pellet recomendado | Hasta 5 mm en su dimensión mayor |
| Caudal máximo documentado | Hasta 1,1 kg/h con PLA LX175, boquilla de 2,5 mm y 180/210 °C; no es un valor universal |
| Montaje | 4 pasos para M4 en patrón de 60 × 30 mm |
Precisión y caudal: qué significa realmente
Dyze Design documenta un máximo de 1,1 kg/h con PLA LX175, husillo MC, boquilla de 2,5 mm y temperaturas de 180 °C en la zona superior y 210 °C en la inferior. Su guía de producción también registra 234 mm³/s en esas condiciones y recomienda utilizar normalmente alrededor del 80 % del máximo validado.
El caudal real cambia con la resina, geometría y humedad del pellet, husillo, boquilla, temperaturas y orientación del cabezal. Por ejemplo, el mismo fabricante obtiene 155 mm³/s con Ingeo 3D850 en otra prueba. Por eso las cifras máximas sirven para dimensionar el proyecto, no para sustituir la calibración de cada material.
Compatibilidad con pellets y materiales
El requisito dimensional se aplica a la mayor distancia en línea recta de cada grano. Los pellets inferiores a 5 mm son los recomendados; entre 5,0 y 5,2 mm pueden producir inestabilidad, y por encima de 5,2 mm pueden no entrar en el husillo. En mezclas hay que comprobar el grano más grande, no solo la medida media.
Dyze Design ha trabajado con familias como PLA y rPLA, PETG, rPETG y rPET, TPU y PEBA, ASA, PCTG, PA6-GF y PC-GF. Esta lista demuestra capacidad de proceso, pero no convierte cualquier pellet de ese polímero en compatible. La forma, densidad aparente, viscosidad, humedad, cargas, aditivos y distribución de tamaños pueden exigir otro husillo o impedir una alimentación estable.
- Revisa la ficha técnica y de seguridad de la resina exacta.
- Seca el material conforme a las instrucciones del fabricante del pellet.
- Evita polvo, contaminación y mezclas de tamaño no controlado.
- Empieza con un caudal conservador y calibra de nuevo al cambiar material, lote, boquilla o temperatura.
- No dejes materiales potencialmente corrosivos o degradables dentro del barril durante paradas prolongadas.
Husillos y boquillas
La configuración habitual utiliza el husillo MC de compresión 1,5:1. Dyze Design dispone también de husillos LC 2,2:1, genérico G 2,5:1, HC 3,5:1 y MP 1,5:1 para micropellets menores de 3 mm. La selección depende del polímero, viscosidad, carga y forma del pellet; no debe elegirse únicamente por el nombre comercial del material.
Las boquillas de 0,4 a 2,5 mm permiten priorizar resolución o productividad. Como punto de partida oficial, una boquilla de 1,2 mm se combina con aproximadamente 1,8 mm de anchura y 0,6 mm de altura de capa; una boquilla de 2,5 mm, con 3,75 mm y 1,25 mm respectivamente. Son valores iniciales: cambiar la proporción entre anchura y altura modifica presión, acabado y comportamiento de impresión.
Requisitos de integración eléctrica y térmica
Las dos zonas calefactoras funcionan de forma independiente y cada una necesita su PT100, circuito de lectura y etapa de potencia. Los calentadores de corriente alterna suman 400 W y deben controlarse mediante dos SSR adecuados. La documentación vigente especifica relés de cruce por cero y una conmutación lenta, normalmente de 2 a 3 Hz.
- Driver de motor compatible con 1,68 A RMS por fase y alimentación de 24–48 V CC.
- Dos entradas PT100 con amplificación o interfaz RTD compatible.
- Dos salidas de control, dos SSR de cruce por cero y protección de sobrecorriente.
- 24 V CC para el ventilador de refrigeración y el sensor de pellets.
- Puesta a tierra, sección de cable, conectores y armario dimensionados para la instalación.
- Parada de emergencia física que corte la potencia de los calentadores y la alimentación del motor.
La versión de 110 V y la de 220 V no deben confundirse. Comprueba el marcado permanente del extrusor antes de diseñar, cablear o sustituir cualquier componente. La integración con una placa de impresora no elimina la necesidad de las interfaces PT100, los SSR, las protecciones ni el driver apropiado.
Refrigeración por aire o líquida
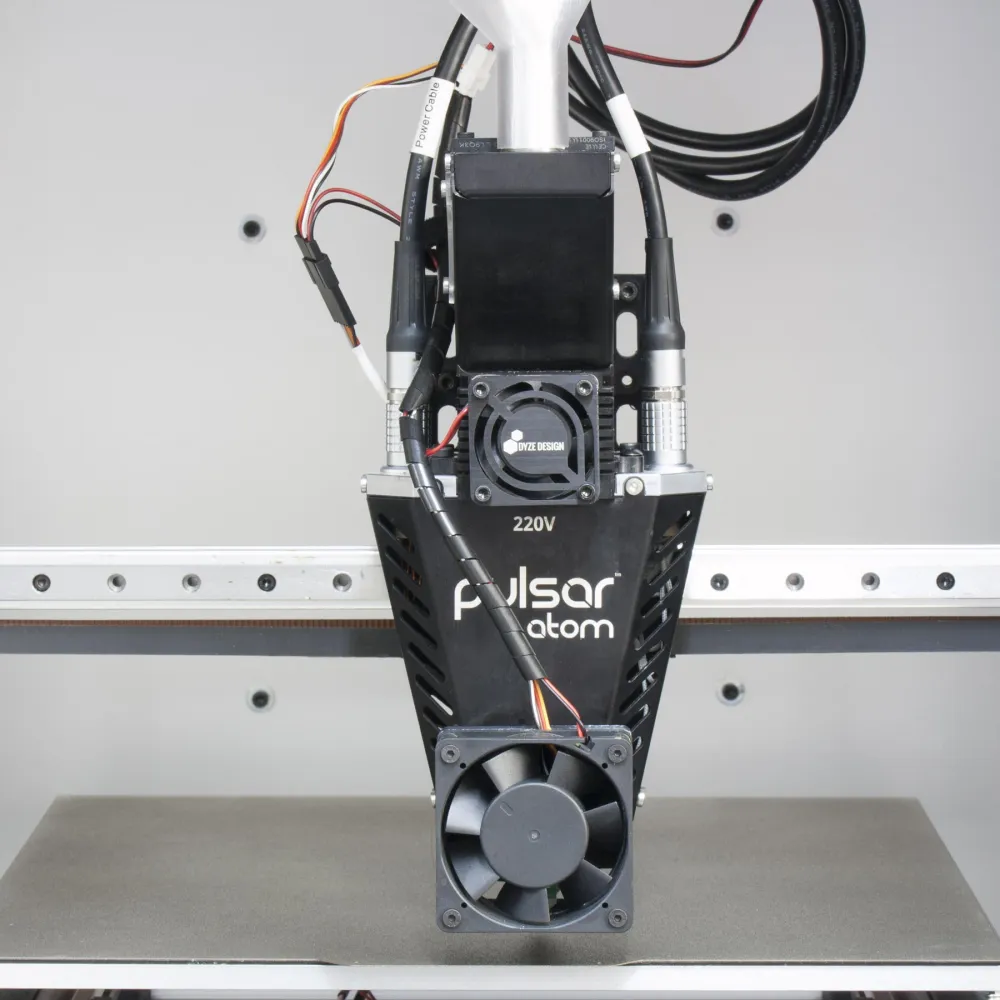
El Pulsar Atom estándar incluye refrigeración forzada por aire y está documentado para un ambiente de hasta 60 °C. Para entornos de hasta 150 °C se necesita la configuración de refrigeración líquida y deben adaptarse también el sensor de pellet, tubos y mazos a alta temperatura. No basta con añadir un circuito de agua a la unidad estándar.
La refrigeración de la pieza es otro accesorio independiente. Resulta útil con polímeros o geometrías que necesitan solidificar antes de la siguiente capa; sin ella, las piezas pequeñas pueden obligar a reducir la velocidad. En aplicaciones de ambiente extremo el fabricante indica que no debe utilizarse este complemento.
Alimentación de granza
Puede trabajar con alimentación automática, por gravedad o mediante una tolva montada sobre el cabezal. El sistema automático permite una tolva remota, autonomía y menor masa móvil, pero añade control y, según el diseño, aire comprimido. La gravedad es sencilla, aunque exige una ruta de tubo sin puntos de atasco. Una tolva móvil simplifica el conjunto, a costa de añadir peso y limitar inclinaciones.
El sensor capacitivo integrado participa en la alimentación automática y puede actuar como detector de falta de pellet en sistemas por gravedad. Su sensibilidad puede necesitar ajuste al cambiar de resina.
Montaje, movimiento y calibración
Se fija frontalmente mediante cuatro tornillos M4, con patrón entre centros de 60 × 30 mm. Sus 1,5 kg, la altura de 252 mm y la alimentación de pellet deben contemplarse al dimensionar carro, guía, aceleraciones y volumen útil. El cabezal se alarga al calentarse: la guía indica aproximadamente 0,40 mm a 200 °C, 0,62 mm a 300 °C y 0,84 mm a 400 °C respecto al ajuste en frío.
En el laminador conviene aplicar elevación Z en desplazamientos al menos igual a la altura de capa y una limpieza igual o superior a la anchura de línea. Los cordones gruesos y la sobreextrusión localizada pueden provocar colisiones capaces de dañar el cabezal. Al inclinarlo, la gravedad puede reducir el caudal, por lo que la impresión no planar o robotizada exige nuevas pruebas.
Configuración de firmware
El fabricante publica bases para Marlin, RepRapFirmware y Klipper. En todos los casos deben declararse dos calentadores y dos PT100, controlar correctamente los SSR, configurar el motor y calibrar por separado cada zona. Los pines y tipos de sensor dependen de la controladora y del amplificador utilizados.
Marlin
La guía modela las dos zonas como dos extrusores y propone 1000 pasos/mm como punto de partida. El número de sensor PT100 puede ser 68, 20, 21 u otro según el circuito de medida; copiarlo sin identificar el amplificador puede causar una lectura incorrecta. Cada calentador se ajusta individualmente mediante M303 y se guarda con M500 cuando la EEPROM está habilitada.
Klipper
La zona inferior se configura en [extruder] y la superior en [heater_generic top_heater]. Dyze propone como inicio rotation_distance: 24.92, gear_ratio: 6.23:1, 200 pasos completos por vuelta, diámetro de filamento virtual de 2,85 mm y pressure_advance: 0.0. Son valores para comenzar la calibración, no un perfil terminado.
PID_CALIBRATE HEATER=extruder TARGET=240
SAVE_CONFIG

# Después de enfriar la máquina:
PID_CALIBRATE HEATER=top_heater TARGET=240
SAVE_CONFIG
El objetivo debe ser apropiado para el material y la instalación. Las macros de inicio y final deben calentar, esperar y apagar las dos zonas; una orden estándar destinada a un solo hotend no es suficiente.
RepRapFirmware
La documentación oficial incluye una integración natural con dos entradas RTD y dos calentadores asignados a una misma herramienta. Cada zona se ajusta por separado con M303 y los parámetros M307 resultantes se conservan en config.g. Los ejemplos están basados en Duet 2 y RepRapFirmware 3.x: en otras placas o revisiones cambian buses, pines y números de calentador.
Puesta en marcha y mantenimiento
- Con el barril vacío, confirma que la refrigeración funciona.
- Ordena un giro lento y verifica que el husillo gira en sentido antihorario visto desde la entrada de pellet.
- Prueba cada zona a 50–75 °C y comprueba que responde su PT100 correspondiente.
- Realiza el procedimiento oficial de deshumidificación de calentadores antes del primer uso.
- Ajusta el PID de cada zona por separado y calibra el caudal con el material real.
Evita mantener el polímero caliente sin extruir, limita la retracción a menos de media vuelta del husillo y purga al cambiar de material o antes de una parada. Los engranajes vienen lubricados con grasa de silicona NLGI 2 y requieren inspección periódica. Para cambiar la boquilla, el fabricante especifica superficies cónicas limpias y un apriete en frío de 14 Nm, sin superar 15 Nm.
Es para ti si…
- Estás desarrollando una impresora industrial, una HPRO personalizada o una célula robotizada de pellet.
- Necesitas combinar precisión, materiales técnicos y un caudal muy superior al de un hotend de filamento convencional.
- Puedes diseñar y validar montaje, alimentación de granza, electrónica de potencia, firmware y seguridad.
No es para ti si…
- Buscas un hotend que se conecte directamente a una impresora de sobremesa sin modificarla.
- No dispones de control independiente para dos calentadores y dos PT100 ni de una parada de emergencia adecuada.
- Necesitas imprimir cualquier pellet sin caracterizar tamaño, humedad, husillo y parámetros de proceso.
Una integración completa con HTA3D
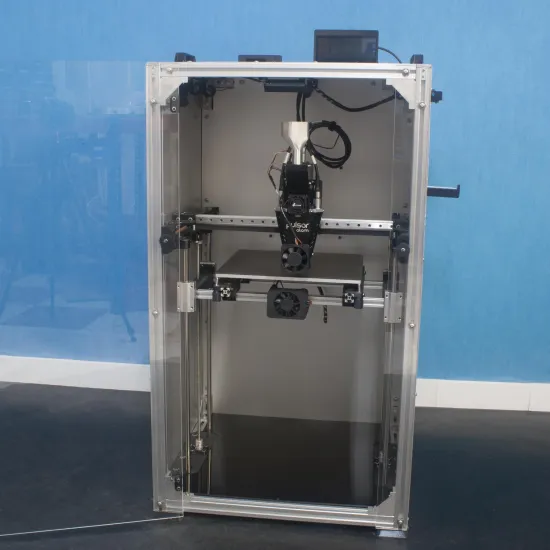
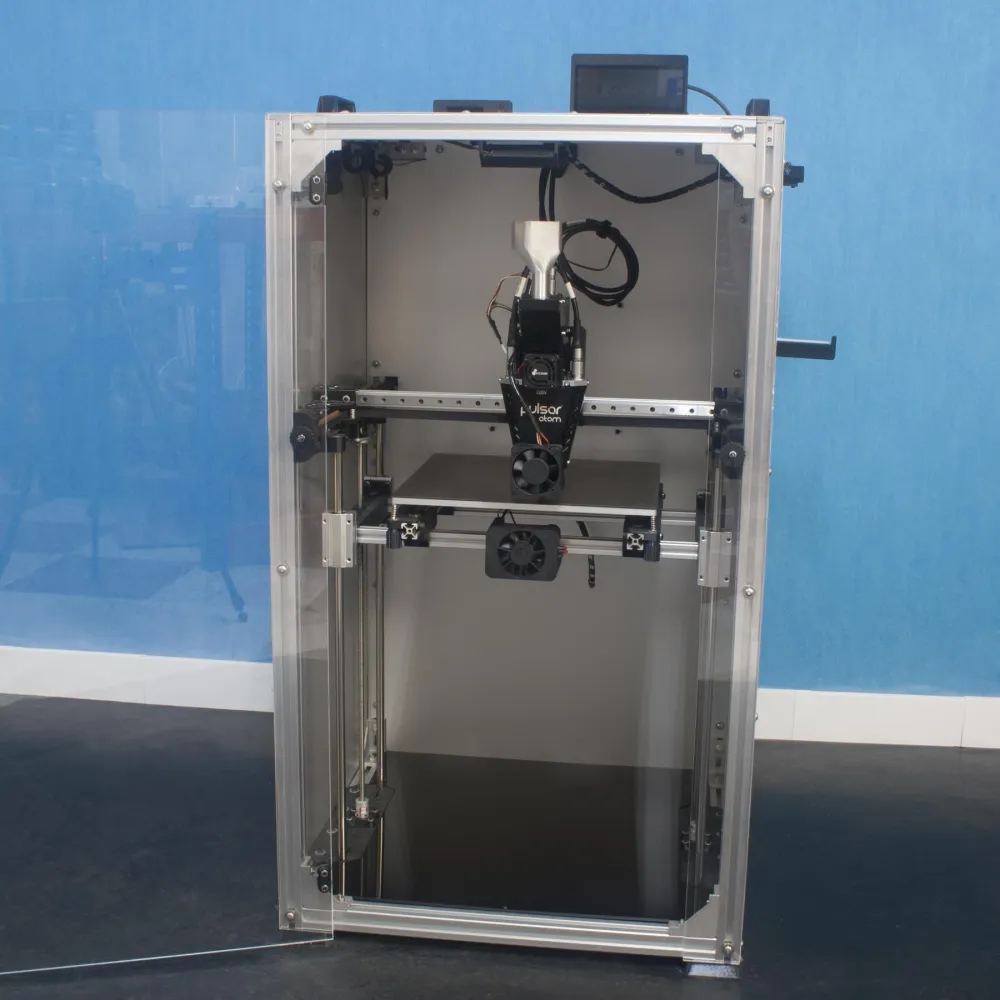
HTA3D ha integrado el Pulsar Atom en máquinas HPRO de pellet. Si necesitas una solución completa en lugar del extrusor como componente, consulta la HPRO-Custom con extrusión de pellet, alta temperatura o volumen a medida. Cada proyecto se dimensiona según resina, caudal, temperatura, tamaño de pieza y entorno de producción.
Contenido base documentado: 1 extrusor Pulsar Atom y herrajes de montaje con 4 tornillos M4 × 10 de cabeza baja. Driver, SSR, amplificadores PT100, mazos, alimentación automática y complementos de refrigeración deben confirmarse en el presupuesto.
Seguridad: la integración y el mantenimiento deben ser realizados por personal cualificado. Desconecta todas las fuentes antes de intervenir, deja enfriar el conjunto y conserva activas las protecciones térmicas. Consulta la documentación técnica oficial del Pulsar Atom para el esquema, puesta en marcha, riesgos y procedimientos de la revisión instalada.