

- Stock: 999
- Modelo: HTA3D-Extrusor
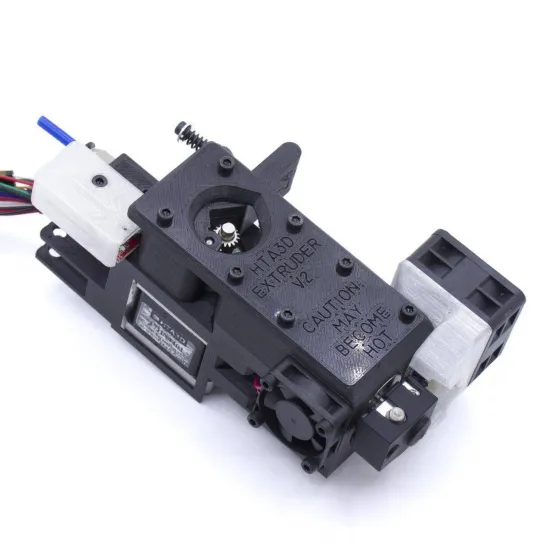
Extrusor HTA3D V2


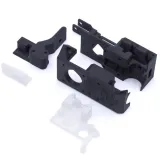
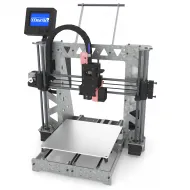
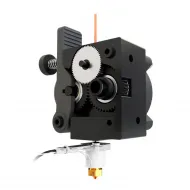
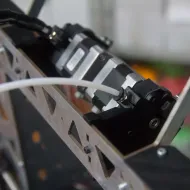
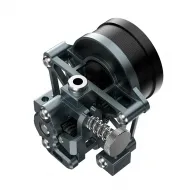
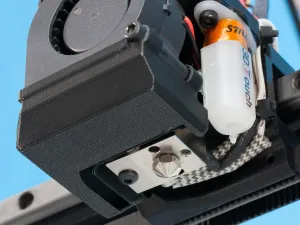
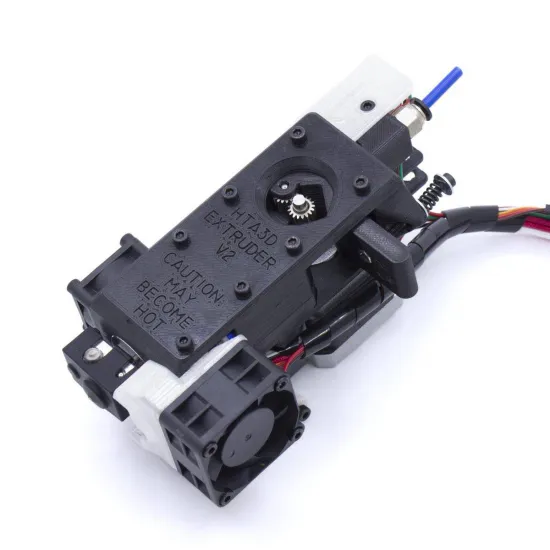
Extrusor directo HTA3D V2 desarrollado para la 3DSteel. Reúne doble arrastre para filamento de 1,75 mm, hotend V6 all-metal, 3DTouch, sensor mecánico de presencia de filamento y refrigeración de capa en un conjunto que se entrega montado. Aunque es un diseño veterano, sigue siendo una mejora completa para conservar una 3DSteel o modernizar una impresora Prusa i3 derivada con un extrusor más básico.
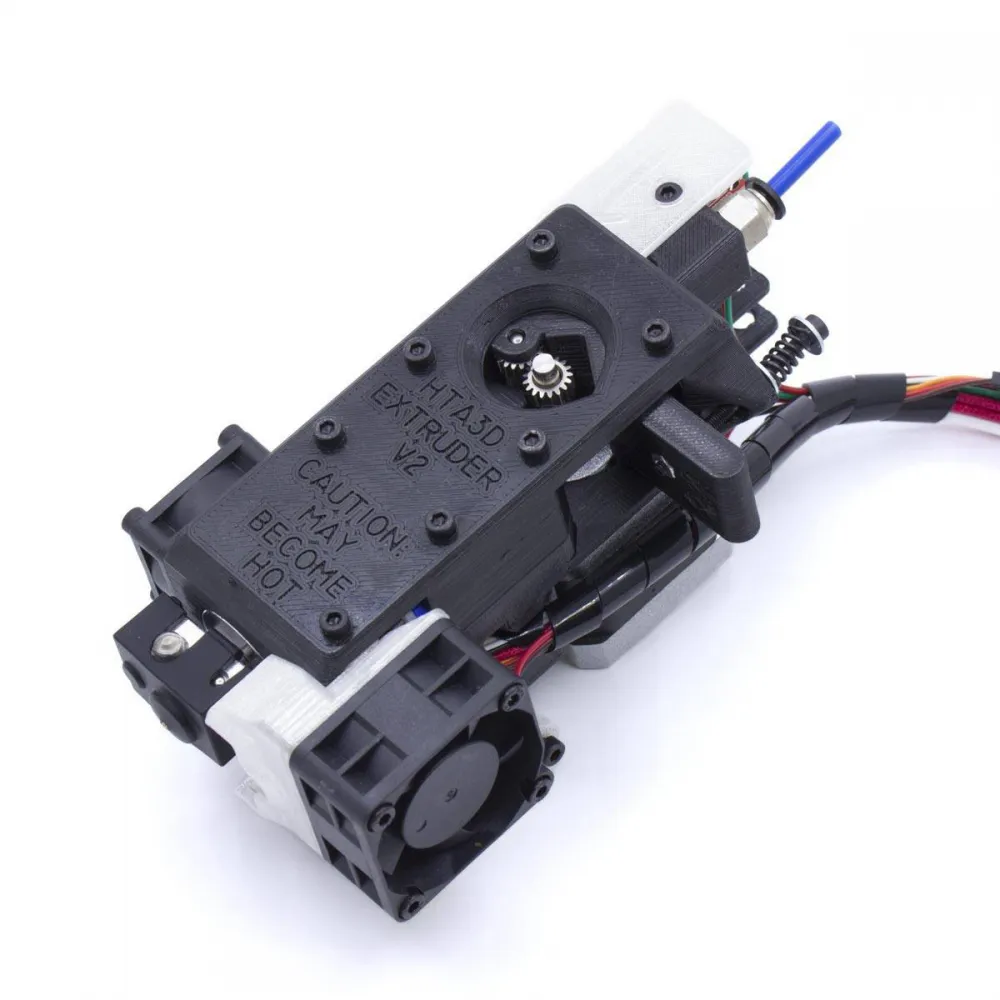
Un conjunto completo para 3DSteel
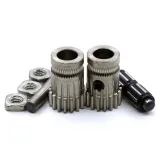
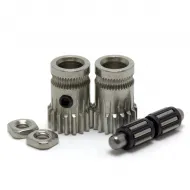
- Doble arrastre 1:1: dos poleas dentadas de acero inoxidable sujetan el filamento por ambos lados sin añadir una reductora.
- Preparado para flexibles: la trayectoria guiada reduce el espacio en el que TPU y otros materiales blandos pueden desviarse.
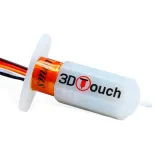
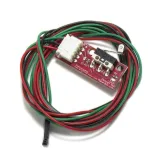
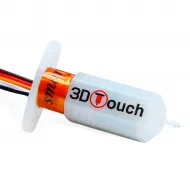
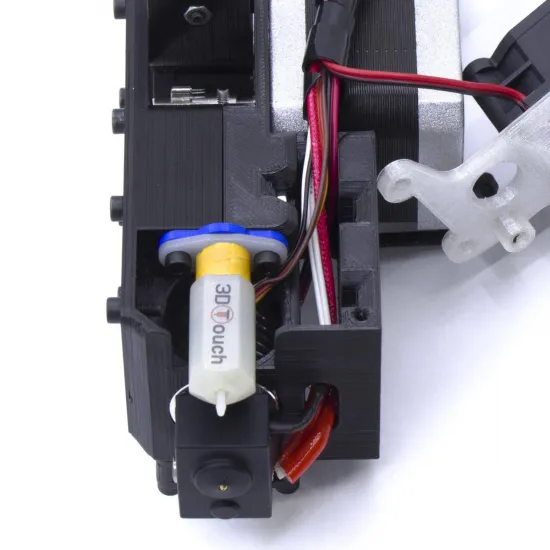
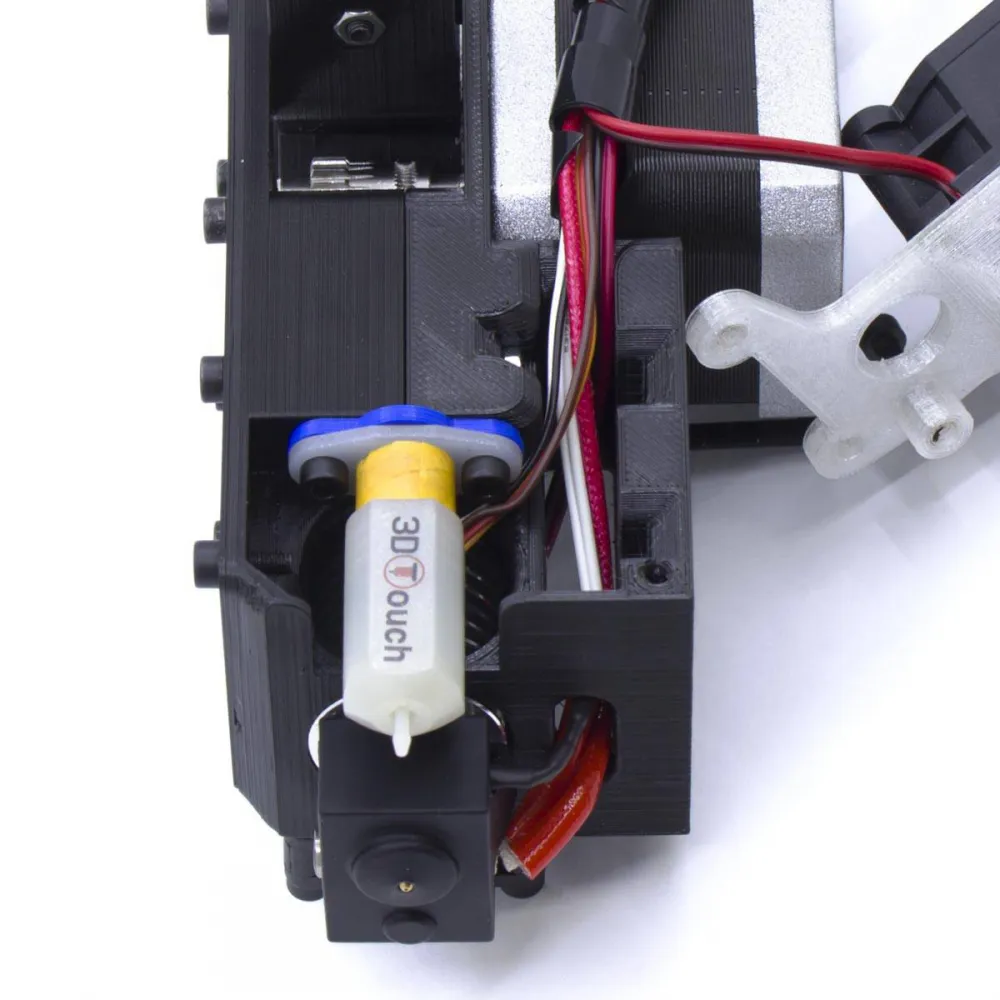
- Nivelación táctil: el 3DTouch incluido detecta la superficie por contacto, por lo que no depende de que la base sea metálica; requiere montaje y configuración correctos.
- Detección mecánica de filamento: el sensor con rueda funciona también con materiales transparentes, condicionado a la entrada y lógica de la controladora.
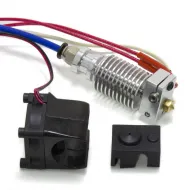
- Refrigeración integrada: ventilador 3010 para el disipador y 4020 para la pieza.
- Mantenimiento modular: existen tornillería y piezas impresas en PETG como recambios de la familia.
Especificaciones técnicas
| Sistema | Extrusión directa |
|---|---|
| Filamento | 1,75 mm |
| Arrastre | Doble polea dentada de acero inoxidable, sincronización 1:1 |
| Motor | NEMA 17 de 40 mm, 1,8° |
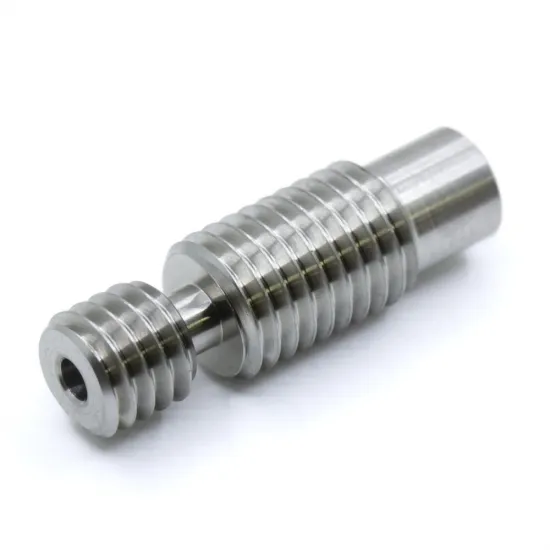
| Hotend | V6 all-metal con calcetín de silicona |
| Sensor térmico | NTC 100K Beta 3950 genérico, encapsulado |
| Sensores incluidos | 3DTouch y detector mecánico de presencia de filamento |
| Ventiladores | 3010 para hotend y 4020 para capa |
| Calibración inicial histórica | 140 pasos/mm a 1/16 o 280 pasos/mm a 1/32; debe calibrarse en cada unidad |
| Referencia de montaje | Carro HTA3D para varillas X separadas 45 mm entre centros; comprobar el resto de cotas |
Compatibilidad mecánica
Es el extrusor correspondiente a la familia 3DSteel V2. También puede adaptarse a P3Steel, Prusa i3 Rework, Wilson y algunas derivadas antiguas de Prusa i3, incluidas determinadas Anet, pero no es un recambio universal.
La referencia de 45 mm describe la separación entre centros de las varillas X cuando se utiliza el carro HTA3D. Antes de una adaptación comprueba además diámetro de varillas y rodamientos, patrón de cuatro tornillos, altura de boquilla, espacio del motor, recorrido, conducto de capa, finales de carrera y longitud del cableado. La masa del motor se desplaza con el eje X, por lo que puede requerir aceleraciones más moderadas.
Calibración del doble arrastre
Las dos poleas trabajan sincronizadas 1:1: no se configura una relación reductora. Utiliza 140 pasos/mm a 1/16 o 280 a 1/32 únicamente como inicio y calibra con una extrusión lenta y medida. Fórmula: pasos nuevos = pasos anteriores × distancia solicitada / distancia real.
Marlin
M92 E140
M500
El ejemplo corresponde a 1/16. M500 requiere EEPROM habilitada.
Klipper
[extruder]
full_steps_per_rotation: 200
microsteps: 16
rotation_distance: 22.86
Corrige después mediante: nueva rotation_distance = anterior × distancia real / distancia solicitada. No añadas gear_ratio para este doble arrastre 1:1.
RepRapFirmware
Configura el micropaso del drive con M350 y sus pasos/mm mediante M92; 140 pasos/mm a 1/16 es el inicio histórico. El número de drive depende del cableado y de la placa.
Configuración del 3DTouch
El 3DTouch actúa por contacto y puede sondear vidrio, metal u otras superficies suficientemente firmes y planas. La distancia física histórica es de aproximadamente 22 mm en X, pero no copies ese número como offset firmado: mide X, Y y Z con el conjunto ya instalado.
- Marlin: activa el soporte BLTouch/sonda, asigna los pines correctos de la placa, introduce los offsets medidos y configura homing y malla dentro de la zona alcanzable.
- Klipper: utiliza una sección
[bltouch]consensor_pin,control_piny offsets específicos de tu placa y montaje. Prueba despliegue, recogida y señal antes del primer homing Z. - Seguridad: no deduzcas tensión, orden ni función de los cables por su color. Haz la primera prueba con posibilidad de cortar alimentación y suficiente distancia entre boquilla y cama.
Sensor de filamento
El detector incluido es mecánico y utiliza una rueda, por lo que puede detectar también filamento transparente. Debe conectarse a una entrada compatible y configurarse con la polaridad real comprobada. Antes de confiarle una impresión larga, prueba inserción, retirada, pausa y reanudación.
Temperatura, refrigeración y flexibles
El sensor genérico NTC 100K Beta 3950 utiliza normalmente tabla 11 en Marlin, Generic 3950 en Klipper o NTC 100K/B3950 en RepRapFirmware; una referencia inequívoca distinta en la unidad recibida tiene prioridad. El límite seguro lo determina siempre el componente de menor temperatura admisible, no solo el carácter all-metal del hotend.
Confirma la tensión del cartucho y de ambos ventiladores antes de conectarlos. El 3010 debe refrigerar el disipador durante la impresión; el 4020 se regula según material. Para TPU y otros flexibles, usa bobina libre, caudal moderado, retracción corta ajustada por pruebas y la mínima presión de engranajes que mantenga una tracción estable.
Contenido
- Extrusor HTA3D V2 montado, con cuerpo impreso en PETG y doble arrastre.
- Motor NEMA 17 de 40 mm.
- Hotend V6 all-metal con termistor encapsulado y calcetín de silicona.
- Ventiladores 3010 y 4020.
- 3DTouch y sensor mecánico de presencia de filamento.
- Dos racores Bowden y tubo de PTFE azul precortado.
- Tornillería: 4 M4×25; 1 M3×40 con muelle y arandelas; 6 M3×35; 4 M3×20; 1 M3×16; 4 M3×14; 4 M3×12; 3 M3×8; 4 tuercas M4 y 4 tuercas M3.
¿Original o V2?
La V2 es la opción más completa para 3DSteel y para una reforma que necesite doble arrastre y sensores integrados. Para mantener una P3Steel con el mecanismo MK8 sencillo, consulta el extrusor HTA3D original.
Es para ti si
- Necesitas el extrusor correspondiente a una 3DSteel.
- Quieres mejorar una máquina antigua con doble arrastre, sonda táctil y detector de filamento.
- Puedes comprobar el carro, el cableado y configurar los sensores de forma segura.
No es para ti si
- Buscas un recambio universal que no requiera adaptación.
- Tu controladora no dispone de entradas adecuadas o no vas a modificar el firmware.
- Prefieres un toolhead moderno especialmente ligero para aceleraciones elevadas.