

- Stock: 999
- Modelo: HTA3D-Extrusor
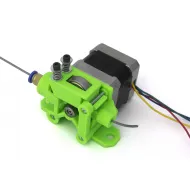
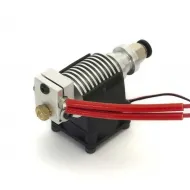
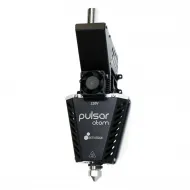
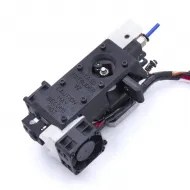
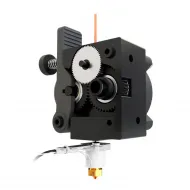
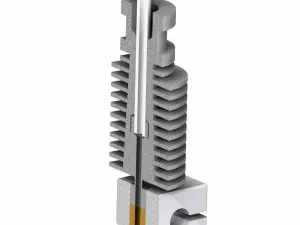
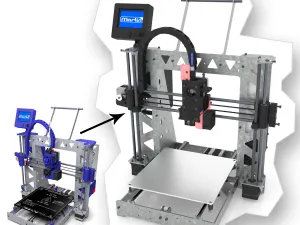
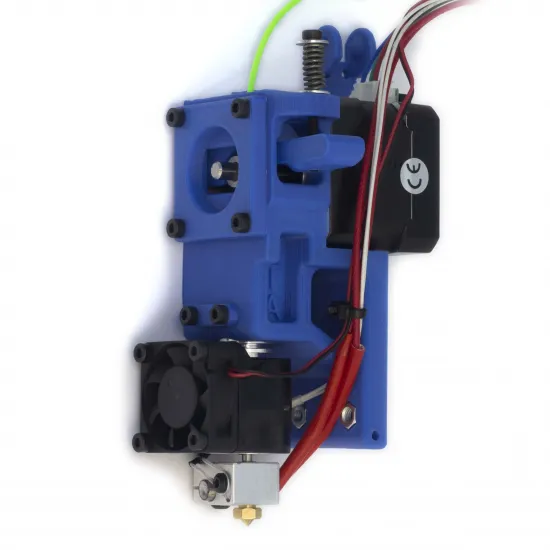
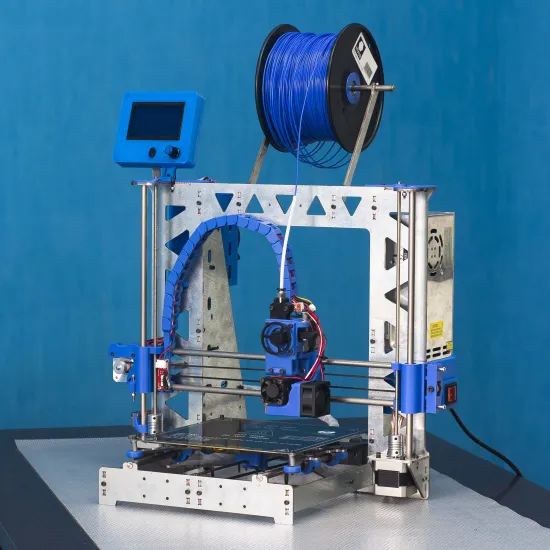
Extrusor directo diseñado por HTA3D para la P3Steel por HTA3D y para proyectos basados en la arquitectura Prusa i3 clásica. Combina un arrastre MK8 para filamento de 1,75 mm, una guía muy próxima a la polea y un hotend V6 all-metal. Es una solución sencilla y probada para mantener una P3Steel o mejorar impresoras antiguas cuyo extrusor deja demasiado espacio libre alrededor del filamento.
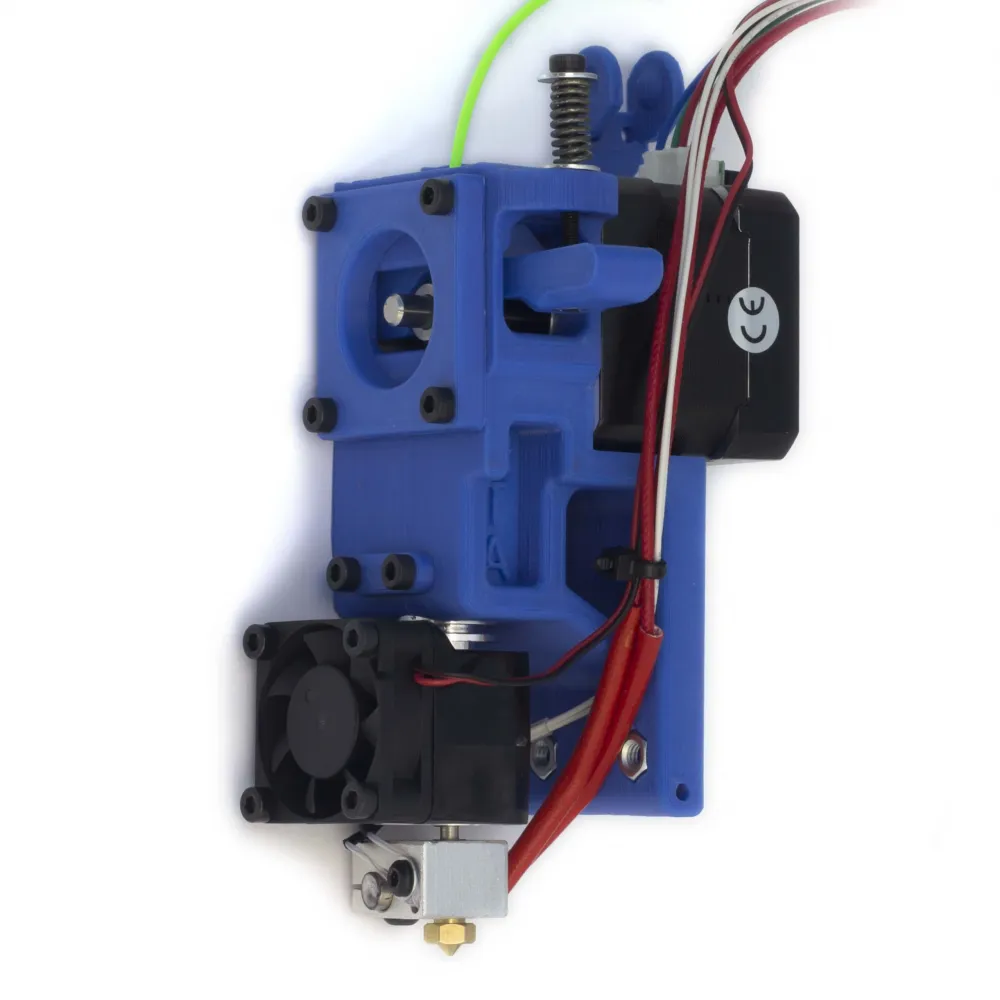
Qué aporta este diseño
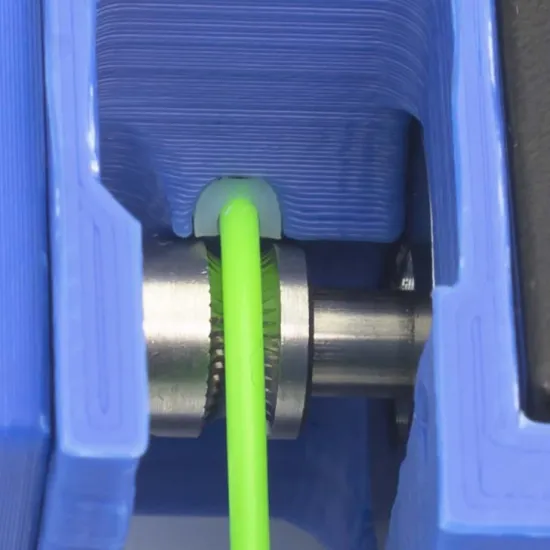
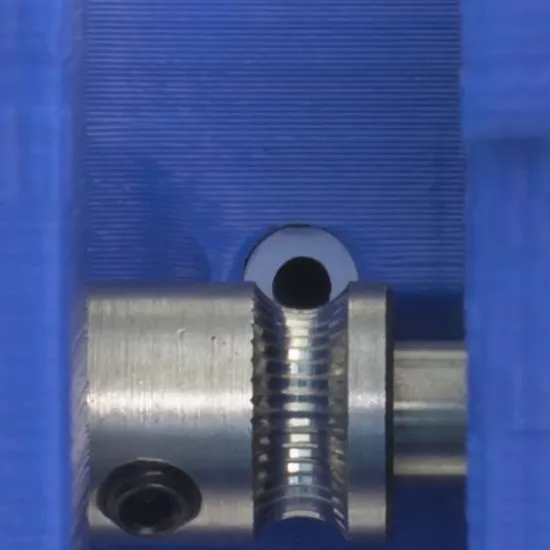
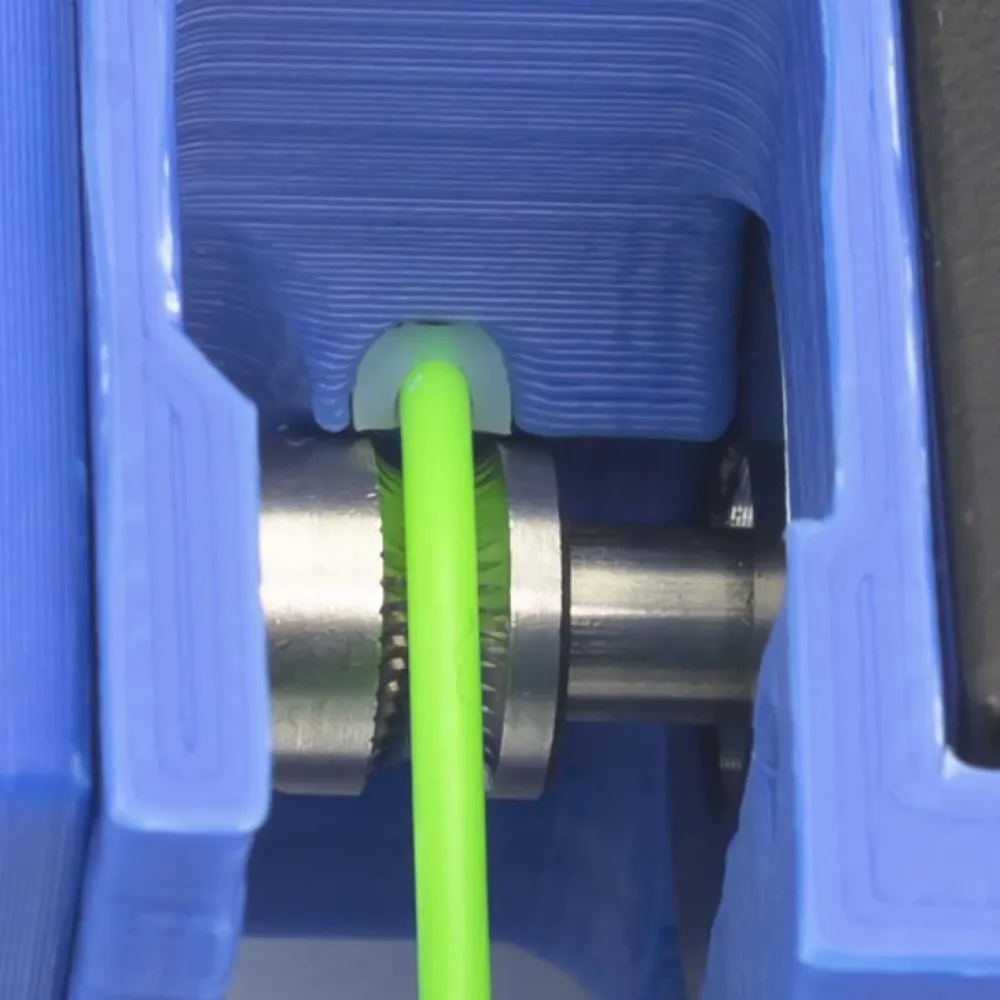
- Trayectoria corta y guiada: el tubo de PTFE acompaña al filamento hasta muy cerca de la polea, reduciendo el espacio en el que un material flexible puede doblarse.
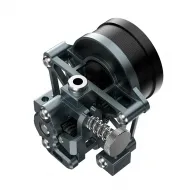
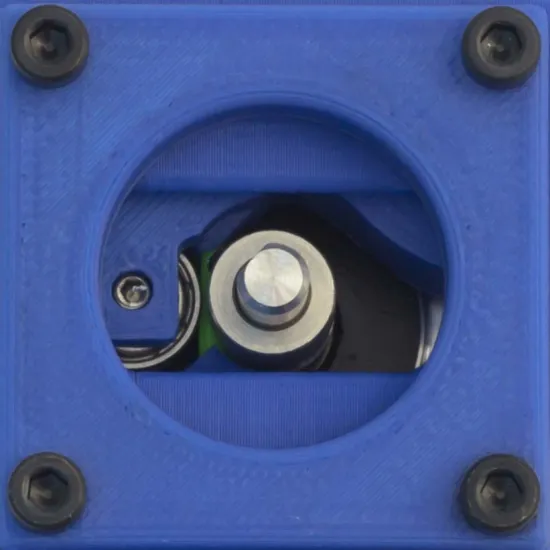
- Arrastre MK8 sencillo: una polea dentada de acero inoxidable empuja el filamento contra un rodamiento 623ZZ con presión regulable.
- Hotend V6 all-metal: formato ampliamente conocido, con calentador de 40 W y ventilador 3010 para el disipador.
- Recambio para P3Steel: conserva una máquina HTA3D en servicio sin sustituir necesariamente todo el carro X.
- Adaptable a máquinas antiguas: puede emplearse en determinadas Prusa i3 Rework, Wilson y derivadas —incluidas algunas Anet— cuando el carro y la instalación sean compatibles o se sustituyan por un soporte adecuado.
Especificaciones técnicas
| Sistema | Extrusión directa |
|---|---|
| Filamento | 1,75 mm |
| Arrastre | Polea dentada MK8 de acero inoxidable y rodamiento presor 623ZZ |
| Motor | NEMA 17 de 40 mm, 1,8° |
| Hotend | V6 all-metal |
| Calentador y sensor | Cartucho de 40 W y NTC 100K Beta 3950 genérico |
| Ventilador del hotend | 3010 |
| Calibración inicial histórica | 152 pasos/mm a 1/16 o 304 pasos/mm a 1/32; debe calibrarse en cada unidad |
Compatibilidad y montaje
Es el extrusor correspondiente a la P3Steel por HTA3D. En otra impresora, la denominación Prusa i3 o el uso de varillas no garantizan compatibilidad: hay que comprobar el patrón de cuatro tornillos del carro, separación y diámetro de varillas, posición de la boquilla, recorrido útil, ventilación, finales de carrera y espacio para el motor.
Al instalarlo como mejora en una máquina antigua puede ser necesario imprimir o cambiar el carro X, adaptar el conducto de capa, rehacer el cableado y modificar el firmware. El motor sobre el carro mejora la trayectoria del filamento, pero aumenta la masa móvil; revisa aceleración, velocidad y, si se utiliza, la compensación de resonancias.
Calibración del extrusor
Los valores anteriores son un punto de partida para el motor de 1,8° incluido, no una calibración final. Marca el filamento, solicita una extrusión lenta con el hotend a temperatura adecuada, mide lo realmente desplazado y corrige. Para pasos/mm: valor nuevo = valor anterior × distancia solicitada / distancia real.
Marlin
M92 E152
M500
El ejemplo corresponde a 1/16 de micropaso. A 1/32, el inicio histórico es 304 pasos/mm. M500 solo conserva el ajuste cuando EEPROM está habilitada.
Klipper
[extruder]
full_steps_per_rotation: 200
microsteps: 16
rotation_distance: 21.05
Después mide la extrusión real y aplica: nueva rotation_distance = anterior × distancia real / distancia solicitada. No añadas gear_ratio: este extrusor no incorpora reductora.
RepRapFirmware
Selecciona primero el micropaso del drive con M350 y configura sus pasos/mm mediante M92; para 1/16, 152 pasos/mm es solo el inicio. El número de drive y la sintaxis exacta deben ajustarse a la placa y versión utilizadas.
Sensor de temperatura y seguridad
Para el termistor genérico NTC 100K Beta 3950 se utiliza normalmente la tabla 11 en Marlin, sensor_type: Generic 3950 en Klipper o un NTC 100K con Beta 3950 en RepRapFirmware. Si el sensor suministrado lleva una referencia diferente claramente identificada, prevalece esa referencia.
La documentación histórica fija 300 °C como límite del conjunto, condicionado por el sensor. No configures una temperatura superior a la admitida por el componente más restrictivo. Antes de calentar, confirma tensión de ventilador y cartucho, lectura coherente a temperatura ambiente, refrigeración continua del disipador y protecciones térmicas activas.
Uso con filamentos flexibles
La guía cercana reduce una causa habitual de atasco, pero no convierte todos los flexibles en materiales fáciles. Mantén la bobina libre, emplea velocidad y caudal moderados, evita una retracción excesiva y ajusta la presión del rodamiento para que exista tracción sin deformar el filamento. La dureza, humedad, temperatura y diámetro real de cada material siguen influyendo.
Contenido
- Hotend V6 all-metal con calentador de 40 W, termistor NTC 100K y ventilador 3010.
- Motor NEMA 17 de 40 mm.
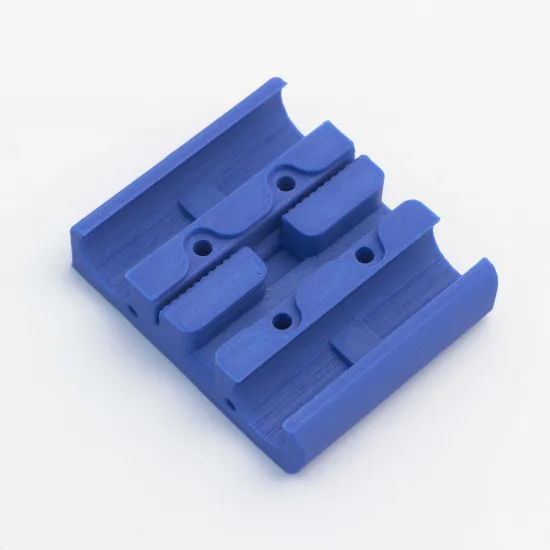
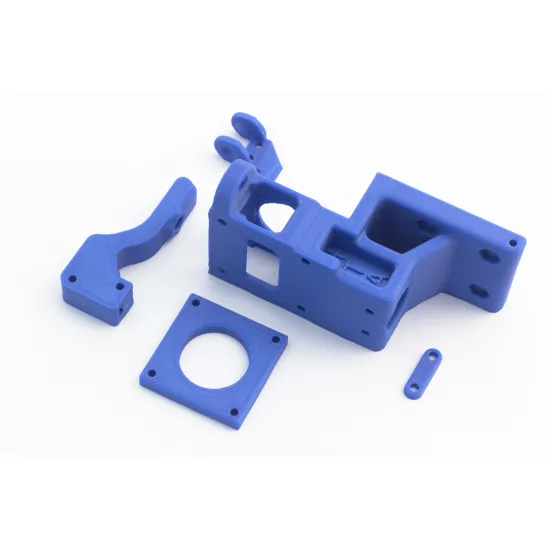
- Piezas impresas del extrusor.
- Polea dentada MK8 para 1,75 mm y rodamiento 623ZZ.
- Tornillería de montaje: 4 M4×25; 1 M3×35 con muelle y arandelas; 4 M3×30; 2 M3×25; 1 M3×16; 3 M3×12; 2 M3×8; 1 espárrago M3×10; 4 tuercas M4 y 1 tuerca M3.
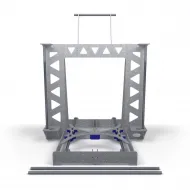
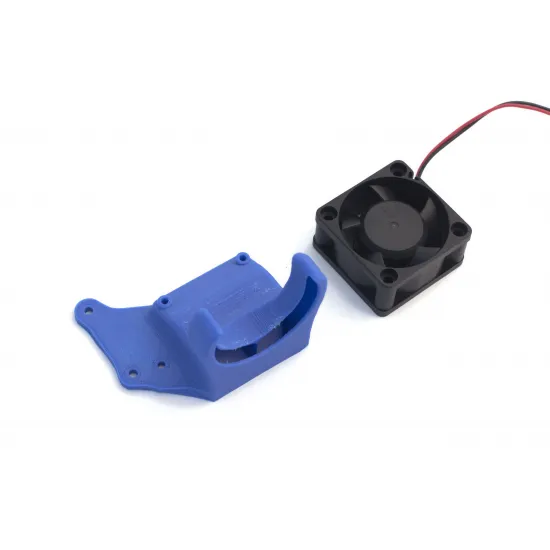
El carro X, el ventilador de capa y la cadena portacables que aparecen en algunas imágenes son ejemplos de integración y no se consideran incluidos salvo que la opción seleccionada indique expresamente lo contrario.
¿Original o V2?
Elige esta versión si necesitas el recambio original de P3Steel o prefieres un mecanismo MK8 sencillo. Si buscas doble arrastre, 3DTouch, sensor de filamento y refrigeración de capa integrados, consulta el extrusor HTA3D V2 para 3DSteel.
Es para ti si
- Quieres mantener o restaurar una P3Steel por HTA3D.
- Buscas una trayectoria directa y guiada para mejorar el comportamiento con flexibles.
- Puedes verificar o adaptar el carro, cableado y firmware de una Prusa i3 derivada.
No es para ti si
- Necesitas una sustitución universal sin medir el carro ni modificar firmware.
- Quieres doble arrastre, nivelación táctil y sensor de filamento ya integrados.
- Tu prioridad absoluta es reducir la masa del eje X mediante un sistema Bowden o un extrusor moderno más ligero.