

- Stock: 68
- Modelo: HTA3D-DUAL-EXTRUDER

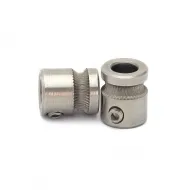
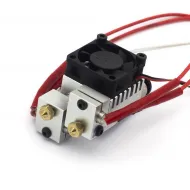
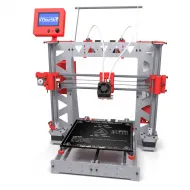
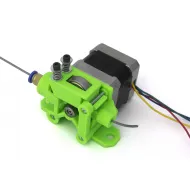
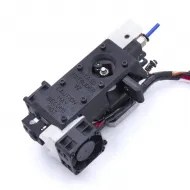
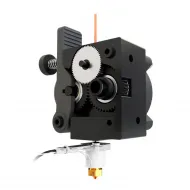
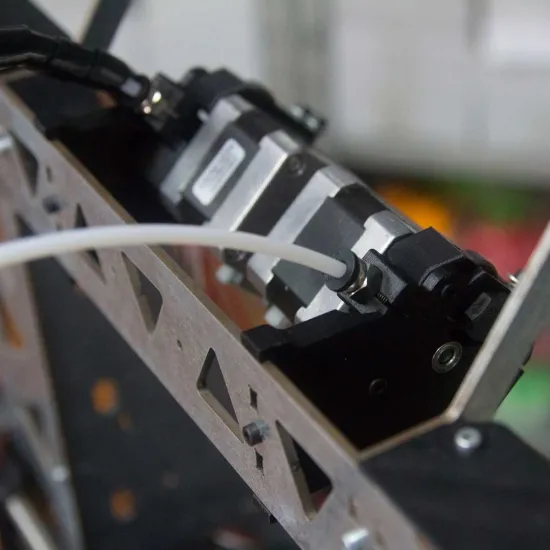
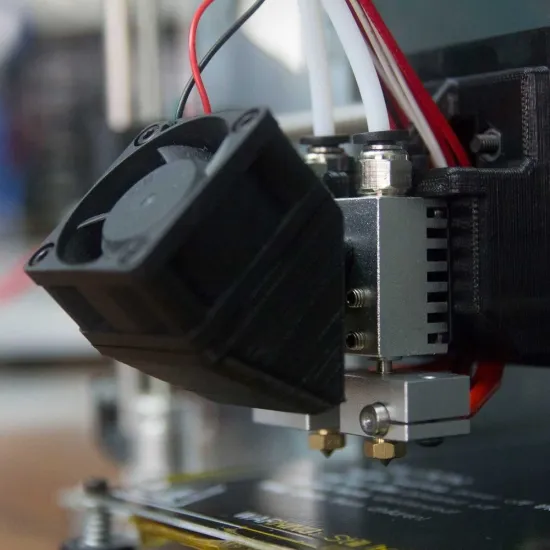
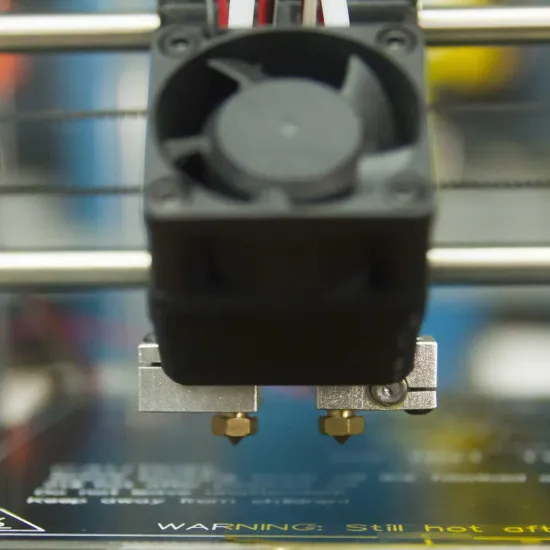
El extrusor dual Bowden HTA3D para P3Steel reúne dos sistemas de arrastre MK8 independientes y un hotend de dos boquillas estilo Chimera para convertir una P3Steel compatible en una máquina de doble extrusión. Permite trabajar con dos colores, combinar un material de modelo con otro de soporte o reservar cada herramienta para un material diferente, siempre que sus temperaturas y condiciones de impresión sean compatibles.
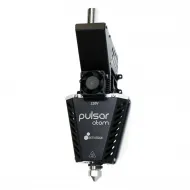
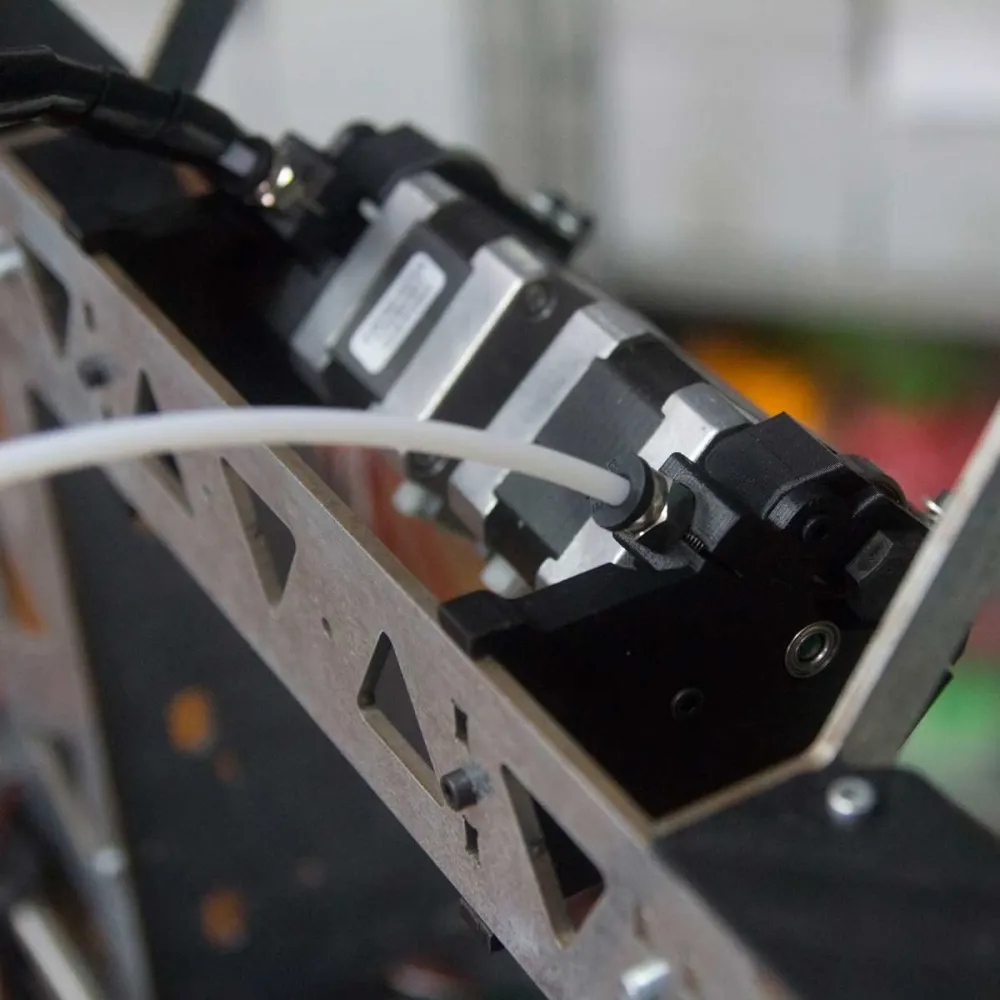
Su arquitectura está pensada para reducir la masa sobre el eje X: los dos motores NEMA 17 se fijan al bastidor y conducen el filamento de 1,75 mm mediante tubos PTFE hasta el cabezal. En el carro se desplazan el disipador común, los dos bloques calefactores y las dos boquillas. Cada filamento conserva su propio motor, calentador, sensor y salida; no se mezclan dentro de una única boquilla.
Cómo está construido
- Dos extrusores Bowden MK8: cada filamento dispone de su propio motor y mecanismo de arrastre.
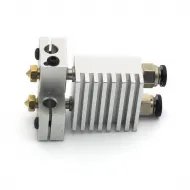
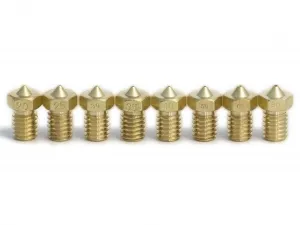
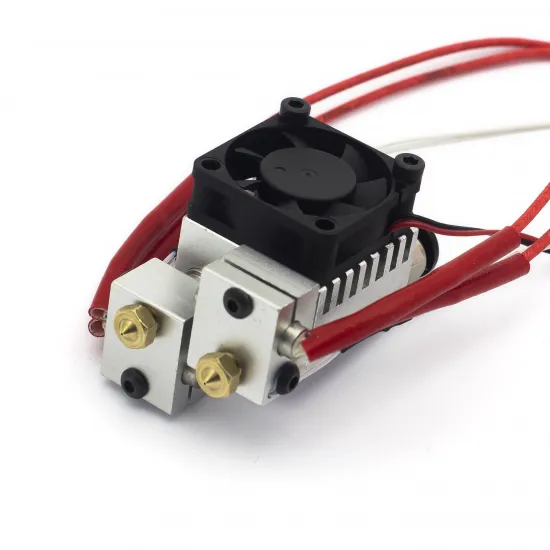
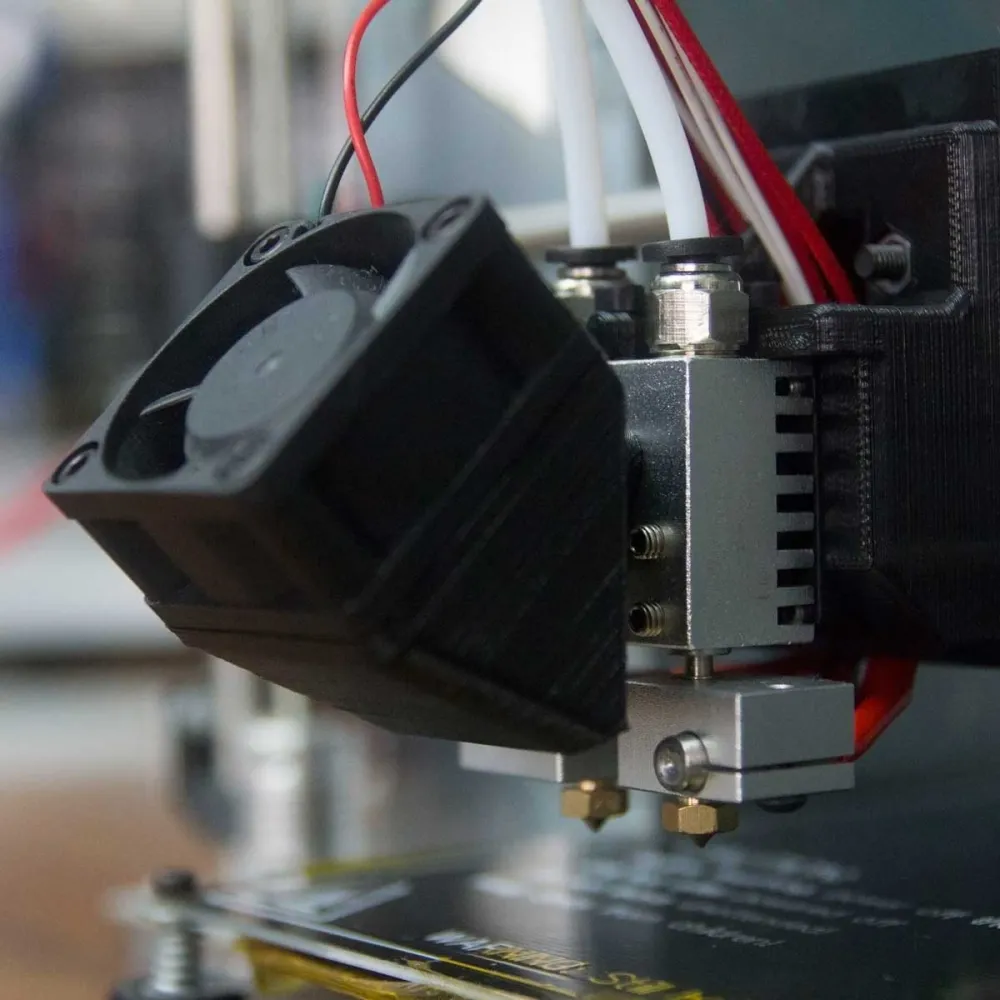
- Hotend de doble boquilla: dos zonas de fusión independientes montadas en un disipador común estilo Chimera.
- Dos calentadores de 40 W y dos termistores NTC 100K: permiten controlar por separado la temperatura de cada herramienta.
- Ventilación del disipador: ventilador axial 3010 compartido por los dos canales.
- Alimentación remota: tubos PTFE y racores Bowden para filamento de 1,75 mm.
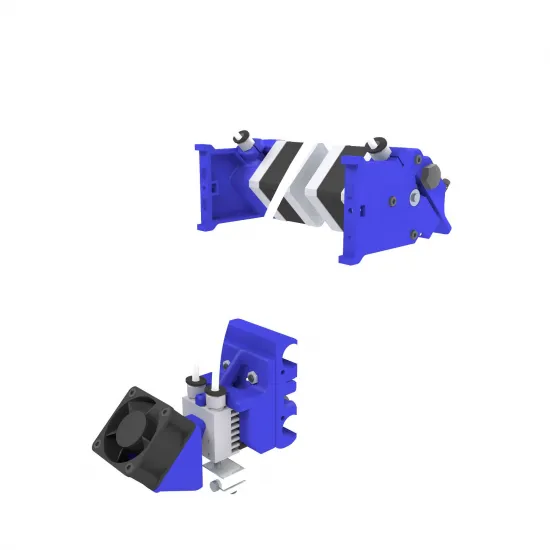
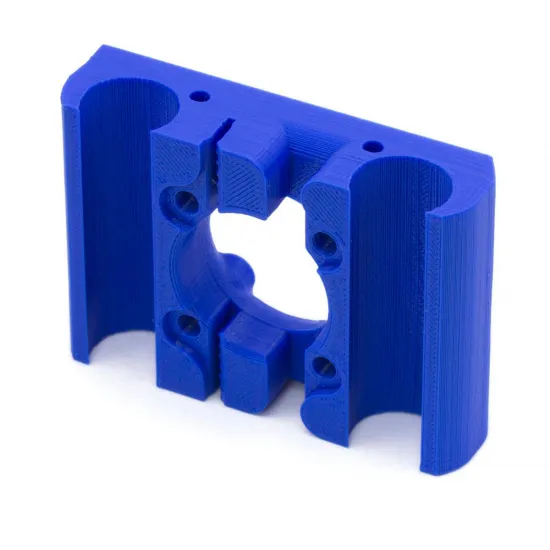
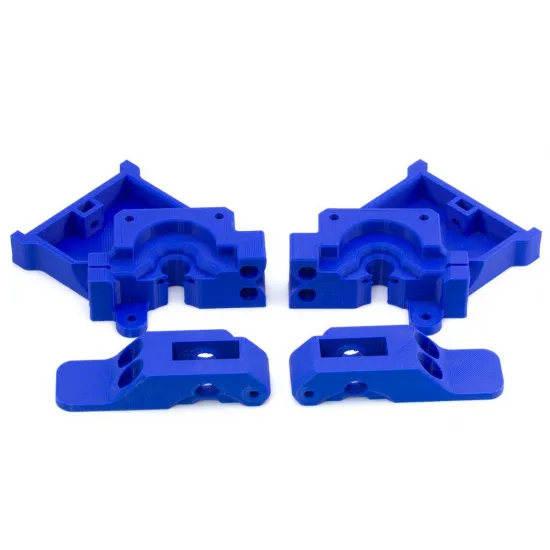
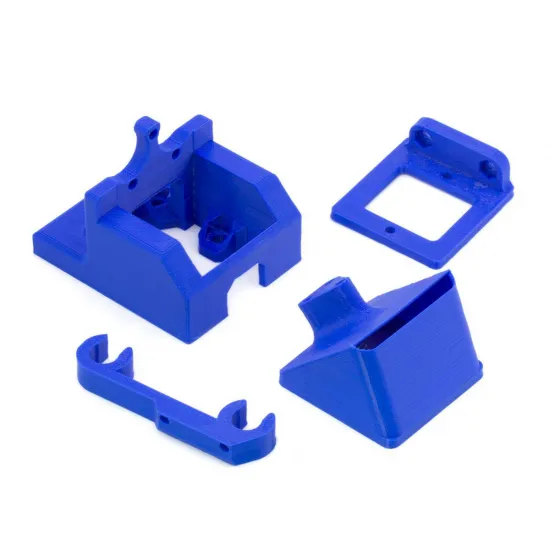
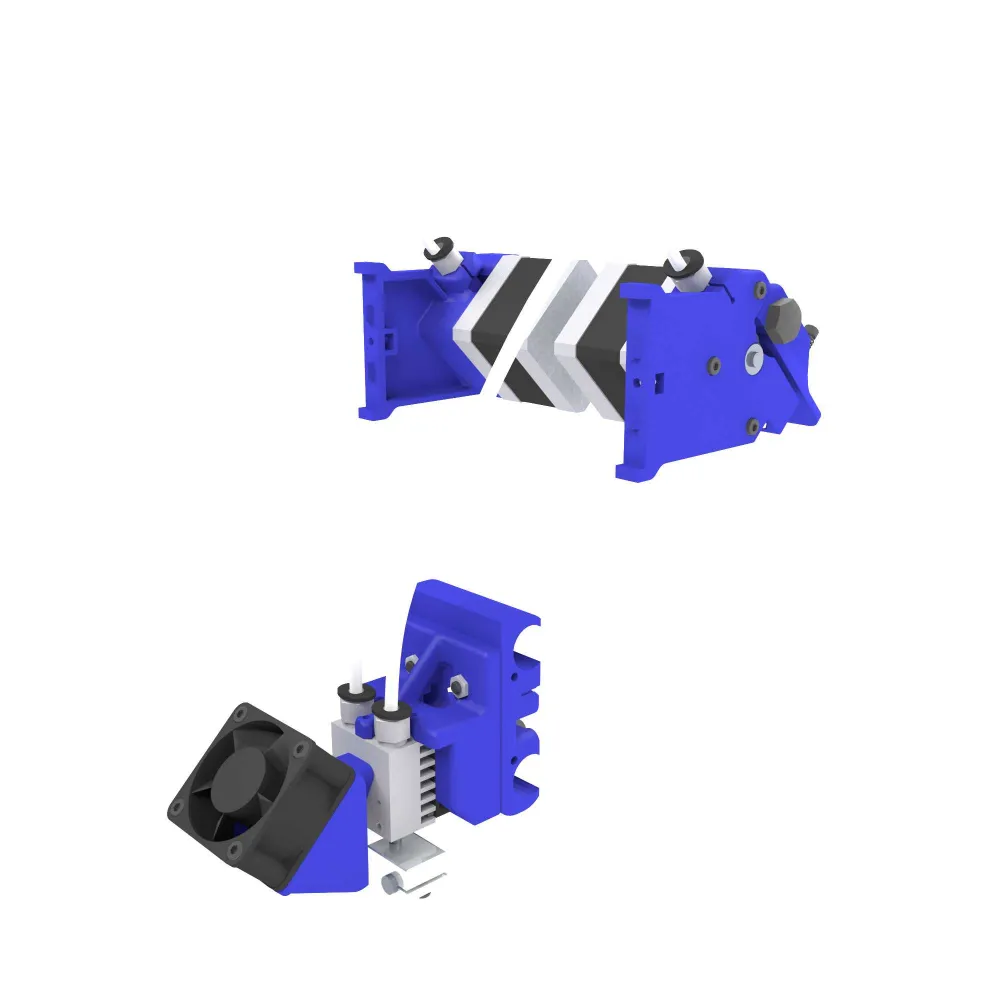
- Montaje específico: cuerpos de extrusor izquierdo y derecho, carro X, soporte de hotend y piezas auxiliares desarrolladas para la P3Steel Dual HTA3D.
Contenido del conjunto
| Grupo | Componentes documentados |
|---|---|
| Arrastre | 2 motores NEMA 17 de 40 mm, 2 engranajes MK8 para filamento de 1,75 mm, 2 rodamientos 608ZZ, 2 rodamientos MR105ZZ y cables Dupont de aproximadamente 1 m. |
| Hotend | Hotend estilo Chimera con dos bloques y boquillas, 2 calentadores de 40 W, 2 termistores NTC 100K, ventilador 3010 y tubos PTFE. |
| Conexión Bowden | 4 racores para tubo de 4 mm, correspondientes a los extremos del hotend y de los dos extrusores. |
| Piezas impresas | Extrusores izquierdo y derecho con tensores, carro X, soporte de hotend, soporte de ventilador de capa y soportes auxiliares mostrados. |
| Tornillería | 3 M3x8, 2 M3x12, 3 M3x16, 4 M3x20, 6 M3x25, 4 M3x35 con muelles y arandelas, 4 M4x25, 2 M8x20, 6 tuercas M3 y 4 tuercas M4. |
Compatibilidad mecánica y electrónica
El montaje está diseñado para la geometría de la P3Steel Dual por HTA3D. Puede servir como base para otras P3Steel o Prusa i3 Steel, pero la compatibilidad es condicional: deben coincidir los puntos de fijación del bastidor, el carro X, los finales de carrera, el recorrido disponible y la gestión de cables. Compartir el nombre de la máquina no garantiza que todas las revisiones utilicen las mismas piezas.
La electrónica debe ofrecer, como mínimo, dos controladores de extrusor, dos salidas de calentador y dos entradas de temperatura, además de salidas apropiadas para los ventiladores. Si se adapta a otra placa, hay que revisar sus pines, intensidad admisible y tensión antes de conectar nada.
- El kit de piezas impresas para P3Steel Dual permite reponer o completar la familia mecánica.
- El kit de tornillería P3Steel Dual agrupa la tornillería de la impresora completa.
- El tubo PTFE 4 x 2 mm es el formato utilizado para conducir filamento de 1,75 mm; conviene confirmar longitud y estado de los racores antes de pedir un recambio.
- El disipador dual estilo Chimera de 18 mm pertenece a la misma familia, pero antes de sustituirlo deben compararse separación, roscas y fijaciones del conjunto concreto.
No es IDEX ni un hotend mezclador
Las dos boquillas están fijadas al mismo carro y se desplazan juntas. Por ello, este sistema no puede aparcar una herramienta fuera de la pieza como una máquina IDEX, ni combinar dos filamentos dentro de una sola boquilla como un hotend mezclador. Su ventaja es ofrecer dos canales térmicos completos con una mecánica relativamente sencilla y poca masa de motores en el eje X.
La contrapartida es que la boquilla inactiva permanece cerca de la impresión. Deben ajustarse con precisión ambas alturas y controlar el rezume mediante temperaturas de espera, retracción, torre de purga o escudo, según el laminador y los materiales.
Configuración en Marlin
- Configura
EXTRUDERS 2y habilita el segundo driver, calentador y sensor de la placa. - Selecciona
TEMP_SENSOR_0yTEMP_SENSOR_1según la referencia real de los termistores. Que ambos sean NTC 100K no basta para elegir una tabla concreta. - No habilites
DUAL_X_CARRIAGE,SWITCHING_EXTRUDERniSWITCHING_NOZZLE: las dos boquillas son fijas y se mueven en un único carro. - Calibra por separado los pasos de E0 y E1 y realiza el autotune PID de cada calentador.
- Mide el desplazamiento X/Y de la segunda boquilla y ajústalo con
M218 T1 X... Y.... Comprueba conM503y, si utilizas EEPROM, guarda conM500. - Configura el ventilador común del disipador para que funcione cuando cualquiera de los dos hotends esté caliente.
Configuración en Klipper
Klipper necesita una sección [extruder] y otra [extruder1], cada una con pines de motor, calentador, sensor y control PID propios. El cambio de herramienta suele implementarse mediante macros T0 y T1 que usan ACTIVATE_EXTRUDER y aplican el offset medido mediante SET_GCODE_OFFSET.
No copies los pines ni los valores de un ejemplo genérico: rotation_distance, tipo de sensor, límites térmicos y offsets dependen de la placa y del conjunto real. Calibra ambos extrusores y hotends de forma independiente.
Configuración en RepRapFirmware
En RepRapFirmware se crea una herramienta para cada canal con M563, asignando su motor y calentador reales, y se introducen los offsets medidos con G10 Pn X... Y.... También pueden definirse temperaturas activa y de espera para reducir el rezume. Los números de drive, heater y fan cambian con la placa, por lo que deben tomarse de su documentación y no de una línea genérica.
Puesta en marcha segura
- Con la impresora apagada, confirma la tensión marcada en los calentadores y la capacidad de las salidas de la placa.
- Comprueba que cada termistor está asociado a su calentador. En la primera prueba, calienta un canal a baja temperatura y verifica que solo sube la lectura correspondiente; repite con el otro.
- Comprueba que el ventilador 3010 mueve aire a través del disipador común cuando cualquiera de los dos hotends está caliente.
- Ajusta las boquillas a la misma altura con la máquina fría y verifica de nuevo tras el primer ciclo térmico. Una boquilla más baja puede arrastrar la pieza.
- Calibra la extrusión de cada motor, el PID de cada calentador y después el offset X/Y mediante una pieza de alineación.
- Ajusta retracción y cebado en el laminador. En la configuración P3Steel original, 3 mm a 30 mm/s puede emplearse como punto de partida, pero debe adaptarse a la longitud de PTFE y al material.
Es para ti si...
- Quieres añadir doble color o material de soporte a una P3Steel con la geometría compatible.
- Prefieres mantener los dos motores fuera del carro X para reducir su masa móvil.
- Dispones de una controladora con dos canales completos de extrusión y puedes calibrar dos boquillas.
- Buscas un conjunto documentado con piezas y montaje específicos para la P3Steel Dual HTA3D.
No es para ti si...
- Necesitas impresión IDEX, duplicación o espejo con carros independientes.
- Buscas mezclar dos colores dentro de una sola boquilla.
- Tu placa solo dispone de un driver, un calentador o una entrada de temperatura para el extrusor.
- Quieres instalarlo en otra impresora sin adaptar carro, soportes, cableado y firmware.
- Buscas la solución más sencilla posible y no necesitas realmente dos materiales: la doble boquilla exige más ajuste y mantenimiento que un hotend único.
Para el ensamblaje mecánico puede consultarse la guía ilustrada de montaje del extrusor dual P3Steel HTA3D. Antes de comenzar, identifica la revisión de tu máquina y compara el contenido recibido, ya que los colores y algunos componentes auxiliares pueden variar entre partidas.