Imprimes un cubo y ves huecos en la tapa. Subes el flujo, desaparecen los huecos y la siguiente pieza queda tan abultada que la boquilla roza. O haces el ajuste contrario y el acabado mejora despacio, pero las paredes siguen saliendo débiles en tramos rápidos. Los dos síntomas parecen de extrusión. La prueba que necesitas depende de cuándo aparecen.
Esta guía te lleva desde la comprobación del extrusor hasta un perfil de filamento validado en OrcaSlicer. Verás cómo medir lo que entra, elegir cuánto depositar, comprobar cuánto puede fundir el hotend y afinar lo que ocurre en las esquinas. Al final tendrás una ficha para guardar los valores y repetirlos.
Ir a una sección
Qué ajustar primeroPreparar la pruebaAvance del extrusorTemperaturaFlujo en OrcaSlicerCaudal máximoPresión y retracciónDiagnósticoCasos de tallerValidación y fichaPreguntas frecuentesReferenciasQué ajustar primero
Duplica tu perfil antes de empezar y conserva una pieza impresa con el ajuste anterior. Si la impresora de serie alimenta con regularidad, empieza por comprobar temperatura y flujo del material. Reserva el ajuste del extrusor para un cambio de transmisión, un montaje nuevo o una desviación de avance que puedas repetir.
Con la alimentación y la primera capa estables, OrcaSlicer propone temperatura → caudal máximo → avance de presión → multiplicador de flujo → retracción. Si partes de un perfil fiable y solo cambia la bobina, puedes comprobar la temperatura y afinar el multiplicador a caudal moderado. Si más adelante cambias la presión o trabajas a un caudal distinto, repite la placa con el ajuste final.
| Ajuste | Qué mide o cambia | Dónde vive |
|---|---|---|
Pasos E o rotation_distance | Longitud real de filamento que arrastran los engranajes ante una orden conocida. | Máquina y extrusor. |
| Temperatura | Condición de fusión y depósito. Influye en adhesión, acabado y caudal alcanzable. | Perfil de material y, si corresponde, primera capa. |
| Multiplicador de flujo | Cantidad programada de material para una trayectoria. | Perfil del filamento. |
| Caudal volumétrico máximo | Techo de demanda sostenida, en mm³/s. | Perfil de filamento para una configuración concreta. |
| Avance de presión | Compensa el retardo cuando el cabezal acelera y frena. | Firmware o perfil compatible que lo aplica. |
| Retracción | Reduce lo que gotea durante desplazamientos sin impresión. | Perfil de equipo o anulación del material. |
El orden puede variar con la versión de OrcaSlicer y tu máquina. La condición que importa es que cada prueba trabaje con las anteriores suficientemente estables. Para calibrar cantidad, usa una velocidad que ya funcione. Para medir capacidad, sube la demanda de forma controlada. Para corregir esquinas, compara cambios de velocidad con el caudal dentro de lo que tu equipo aguanta.
El diámetro nominal también importa. La sección del filamento crece con el cuadrado del diámetro. Si comparas 1,72 y 1,78 mm, la segunda sección es alrededor de un 7 % mayor que la primera. Es un ejemplo geométrico, no un intervalo de tolerancia para cualquier bobina. En un flexible, la presión del engranaje puede deformar el filamento y modificar cómo lo arrastra. Estas diferencias explican por qué conviene guardar perfiles por material y revisar el avance con un filamento rígido cuando quieres aislar la transmisión.
Prepara una prueba que puedas repetir
- Elige una sola combinación. Anota impresora, extrusor, hotend, boquilla y diámetro, filamento y lote si lo conoces. Trabaja con la misma bobina, seca según las indicaciones del fabricante. Si cambias de material, usa la guía y selector de filamentos para valorar requisitos antes de crear el perfil.
- Revisa la alimentación. La bobina gira libre, el tubo y las guías siguen un recorrido suave y las ruedas agarran sin fresar el filamento. Una marca profunda, polvo o un chasquido repetido merecen diagnóstico. Si la alimentación falla, empieza por la guía de atascos.
- Comprueba la primera capa. Si las líneas se separan o la boquilla arrastra material en la base, revisa superficie, nivelación y altura Z. Usa una muestra con varias capas para juzgar el flujo general.
- Evita correcciones superpuestas. Anota el multiplicador del perfil y cualquier porcentaje de flujo aplicado por la impresora. En Marlin,
M221ajusta ese porcentaje. Si tu flujo de trabajo usa una corrección dinámica automática, sigue el procedimiento del fabricante para que la prueba compare el parámetro previsto. - Cambia una variable por tanda. Guarda el 3MF, apunta lo que cambias y compara las muestras con luz rasante una vez frías. Etiquétalas antes de perder la posición en la cama.
Qué conviene tener en la mesa
Un calibre, un rotulador fino, un trozo de filamento fácil de marcar y una hoja de registro. El calibre sirve para medir avance y para comparar dimensiones una vez que la pieza se enfría. Si sospechas del diámetro del filamento, toma varias lecturas en tramos rectos y en dos orientaciones. Una sola lectura aplastada por las mordazas dice poco. Si hay variación grande a lo largo de la bobina, un único valor en el perfil tampoco la corrige.
Para una primera comparación con material rígido, puedes partir de un PLA conocido, como WINKLE PLA HD de 1,75 mm si corresponde a tu equipo. Después repite las pruebas del perfil con el filamento que vas a imprimir. Un PLA cómodo en un ensayo no predice el comportamiento de un TPU o de un compuesto.
1. Mide el avance del extrusor
El firmware convierte una orden de avance en movimiento del motor. En Marlin se expresa en pasos por milímetro del eje E. En Klipper, rotation_distance expresa la distancia por vuelta según la configuración del extrusor, incluida la forma en que se declara gear_ratio. Si el firmware espera 50 mm y la transmisión mueve siempre 48 mm, tienes una desviación que medir. Si cada repetición cambia varios milímetros, aún estás diagnosticando la alimentación.
Si has montado el extrusor, calcula un punto de partida
Consulta primero la ficha de tu versión exacta. Para calcular desde la geometría, toma los pasos completos por vuelta del motor (200 para 1,8° o 400 para 0,9°), los micropasos efectivos del controlador, las vueltas de motor por cada vuelta de la rueda final y el diámetro efectivo donde los dientes arrastran el filamento. El diámetro exterior visible de la rueda puede dar una cifra distinta.
Marlin: pasos/mm ≈ pasos completos × micropasos × reducción ÷ (π × diámetro efectivo). En Klipper, si declaras gear_ratio, la distancia corresponde a la rueda final (≈ π × diámetro efectivo). Si incorporas la reducción en rotation_distance, divides esa circunferencia por la reducción y omites gear_ratio. Cambiar los micropasos cambia los pasos/mm de Marlin, pero conserva la distancia física del mismo montaje en Klipper.
Con 7 mm efectivos y una reducción 5:1, el ejemplo da 21,991 mm con gear_ratio: 5:1, o 4,398 mm sin declararlo. Elige una sola representación. Si conoces el número real de dientes, úsalo para documentar la relación. En un extrusor directo sin reductora, omite gear_ratio.
Explora el punto de partida de tu extrusor
Selecciona la revisión exacta o usa el ejemplo editable. Las referencias publicadas son de arranque. Confirma el avance real con tu montaje.
Al convertir pasos/mm publicados, conserva los pasos por vuelta del motor de referencia. Si tu motor es distinto, parte de una distancia física o de la geometría. En la configuración del firmware usa punto decimal. Las reducciones nominales pueden estar redondeadas.
Las fórmulas y las referencias de los modelos se pueden consultar por separado.
Consultar las referencias de cada modelo
- Orbiter V2.0 · LDO · Orbiter Projects publica 690 pasos/mm a 1/16 y 4,69 mm sin gear_ratio. Convertir E690 da 4,638 mm. Son referencias distintas.
- Orbiter V2.5 · LDO · Orbiter Projects publica 4,69 mm y LDO, 4,637 mm. Ambos publican E690 a 1/16. Aquí se carga el valor del diseñador. Puedes introducir 4,637 mm para comparar.
- Smart Orbiter V3 · LDO · El diseñador publica E690 a 1/16 y un ejemplo Klipper con 4,69 mm sin gear_ratio. El valor convertido desde E690 es 4,638 mm.
- HTA3D directo MK8 + V6 · P3Steel · Referencia histórica HTA3D para motor de 1,8° y accionamiento directo. 152 pasos/mm a 1/16. La ficha redondea la distancia equivalente a 21,05 mm.
- HTA3D V2 doble arrastre · 3DSteel · Transmisión directa 1:1. Referencia HTA3D de 140 pasos/mm a 1/16. La distancia equivalente publicada es 22,86 mm.
- FYSETC Sherpa Mini V1.5 · piñón de 8 dientes · E870 es el arranque de FYSETC para esta revisión, con motor de 1,8° y 16 micropasos en el ejemplo HTA3D. Confirma el piñón de 8 dientes. Las distancias se calculan.
- Trianglelab TBG-Lite Right · LDO 36 mm · Trianglelab publica E615 a 1/16 y reducción 11,53125:1. Distancias calculadas para el motor de 1,8° de la variante indicada.
- Trianglelab TBG-Air · LDO y hotend V6 · E446,9 nominal a 1/16 y reducción 8,44:1 de Trianglelab. Distancias calculadas para 200 pasos completos por vuelta.
- BIQU / BigTreeTech Nebula · 11,25:1 · BigTreeTech publica 51,75 mm con gear_ratio: 11.25:1. Sin declarar esa reducción, el equivalente calculado es 4,60 mm.
- FYSETC Metal Sherpa Mini V1.5 CNC · plantilla · Ficha actual: motor Moons de 36 mm, piñón de 8 dientes y reducción 6,25:1. No traslades E870 del Sherpa impreso sin confirmar motor, micropasos y arrastre de esta variante.
- Fresa 3D HGX Lite sin motor · plantilla · Reducción aproximada declarada. Completa motor, micropasos y medida efectiva de tu montaje.
Medición con salida libre en montajes HTA3D
Cuando montamos o modificamos una máquina en HTA3D, nos resulta útil medir el arrastre separado del hotend. Así vemos cómo se comportan los engranajes antes de introducir la resistencia de la fusión. Usamos un filamento rígido y, cuando podemos, de color claro para leer mejor las marcas. Preparamos el montaje para que el filamento tenga salida libre siguiendo el procedimiento del equipo. Evita empujar plástico en frío por un hotend montado.
Marca una distancia desde un punto fijo, ordena un movimiento corto y lento para verificar el sentido, y después pide un recorrido conocido, por ejemplo 100 mm si el montaje y el firmware lo permiten. Mide y repite. Si el movimiento es aproximadamente la mitad o el doble, revisa ángulo de paso, micropasos, relación y controlador antes de corregir la cifra. Si tu cabezal no permite aislar la transmisión de forma segura, utiliza la prueba en caliente.
Medición con el hotend montado y caliente
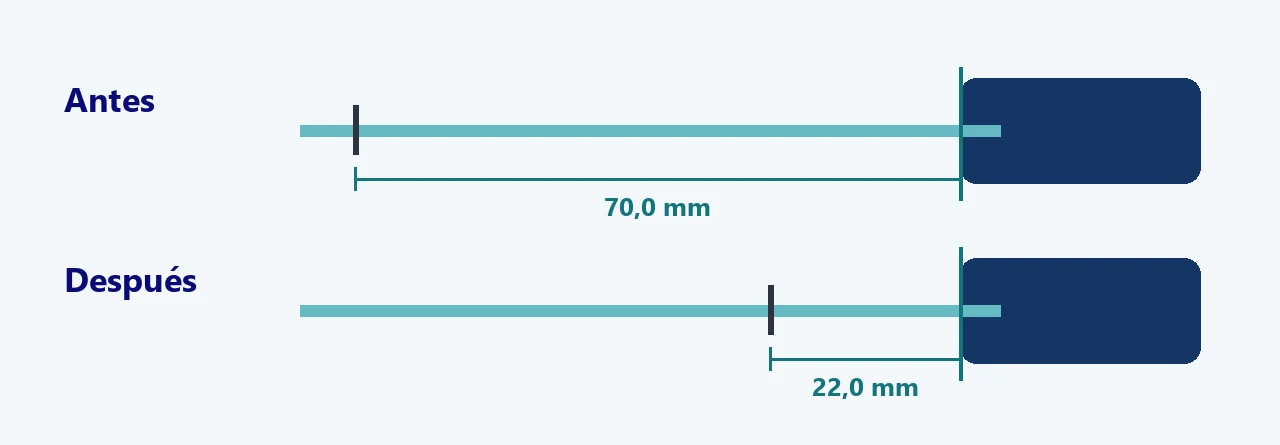
- Con la máquina en reposo, identifica el extrusor activo y copia su configuración. Elige un punto fijo junto a la entrada del filamento. Haz una marca a unos 70 mm y mide la distancia inicial exacta desde ese punto.
- Calienta el hotend a una temperatura de trabajo apropiada y espera a que se estabilice. Deja espacio bajo la boquilla y respeta las protecciones del equipo. En una máquina con extrusor separado, una prueba con la salida libre puede ayudar a aislar la transmisión si el fabricante permite ese montaje. En un cabezal directo, no hace falta desmontar piezas calientes para empezar.
- Pide 50 mm lentos. La referencia de Klipper emplea un movimiento de 1 mm/s, equivalente a
F60en mm/min. Evita un botón de extrusión que no permita controlar la velocidad. Observa si patina, se corta el hilo o aparecen chasquidos. - Mide la distancia restante desde la misma referencia. Resta esa medida a la inicial. Repite al menos otra vez. Si las lecturas divergen o el filamento se marca de forma irregular, busca la causa antes de editar el firmware.
La marca estaba a 70,0 mm. Después de pedir 50,0 mm queda a 22,0 mm. El avance medido es 48,0 mm. Con 400 pasos/mm, el cálculo da 416,67 pasos/mm. Con una distancia de rotación de 7,500 mm, da 7,200 mm. Usa solo la fórmula de tu firmware.
Marlin · leer, calcular y guardar los pasos E
Consulta el valor actual con M92 sin parámetros o M503 si tu versión lo requiere. Calcula pasos nuevos = pasos anteriores × avance pedido ÷ avance medido. Introduce tu resultado con M92 E<valor> siguiendo el procedimiento del fabricante. En equipos con varios extrusores, verifica cómo se selecciona el canal. Repite la medición con el valor temporal antes de guardar. M500 guarda ajustes cuando la EEPROM está habilitada. Comprueba el valor tras reiniciar y conserva el original para volver atrás.
Para un avance por consola, confirma que el eje E usa longitud de filamento y que el modo de extrusión es relativo. M83 seguido de G1 E50 F60 es un ejemplo para una máquina compatible ya caliente, parada y con ese modo confirmado. Restaura después el modo previo según el flujo de trabajo de la máquina. Si el modo volumétrico M200 está activo, E se expresa en mm³. Comprueba también M221 y sus efectos antes de interpretar el avance. Usa el procedimiento de tu equipo.
Klipper · corregir rotation_distance
Para un extrusor configurado, calcula distancia nueva = distancia anterior × avance medido ÷ avance pedido. Conserva la relación de engranajes ya validada. Guarda una copia de la configuración, edita el bloque del extrusor activo con el procedimiento de tu instalación, aplica el reinicio y repite la medición. En el ejemplo, un valor más bajo hace que el motor gire más por cada milímetro solicitado.
La documentación de Klipper describe la prueba en caliente a 50 mm mediante G91 y G1 E50 F60. Antes de ejecutar esos comandos comprueba los modos de posicionamiento y extrusión de tu instalación y restáuralos después. Klipper recomienda repetir si la diferencia supera aproximadamente 2 mm. Edita printer.cfg por el método de tu equipo y verifica tras reiniciar. Si usas una máquina cerrada o un perfil gestionado, utiliza el mantenimiento previsto por su fabricante.
Calcula la corrección del avance
Selecciona el ajuste. Cada opción carga un ejemplo editable. Puedes escribir decimales con coma o punto.
Puedes usar las fórmulas y ejemplos de la guía si la calculadora está desactivada.
Los pasos E y la distancia de rotación corresponden a la transmisión. Si al cambiar de bobina observas un cambio de acabado, revisa primero el material y su perfil. Evita ajustar los ejes X, Y o Z a partir del tamaño de una pieza impresa para corregir la extrusión. El ajuste dimensional tiene otras variables, como explica la guía de tolerancias y encajes.
2. Fija una temperatura de trabajo
Parte del rango del fabricante para el grado concreto y del límite de tu equipo. Una torre permite comparar zonas con la misma geometría. En OrcaSlicer, selecciona impresora, boquilla y bobina, abre la prueba de temperatura y elige un intervalo razonable. En la vista previa confirma que la temperatura cambia a las alturas previstas. Una torre sin cambios reales solo repite el mismo ajuste.
Deja constantes ventilación, altura de capa y velocidad en los tramos comparables. Evalúa continuidad de pared, puentes, hilos y adhesión entre capas según la función de la pieza. Para un soporte, una zona visualmente bonita que se abre fácilmente por las capas es una mala elección. Para un detalle pequeño, la capacidad de enfriar a tiempo puede pesar más que el brillo de la superficie.
Guarda la temperatura elegida en el perfil de material. Si más adelante subes mucho el caudal, vuelve a comparar las condiciones. El plástico permanece menos tiempo en la zona de fusión y el acabado que viste en la torre a baja demanda puede cambiar.
3. Calibra el multiplicador de flujo en OrcaSlicer
El flow ratio escala la cantidad que el laminador programa para cada línea. Trabaja con la temperatura elegida, una primera capa estable y una velocidad de tapa que tu equipo sostenga sin esfuerzo. Cierra cualquier ajuste manual temporal en la máquina que altere la comparación.
Cómo leer las muestras
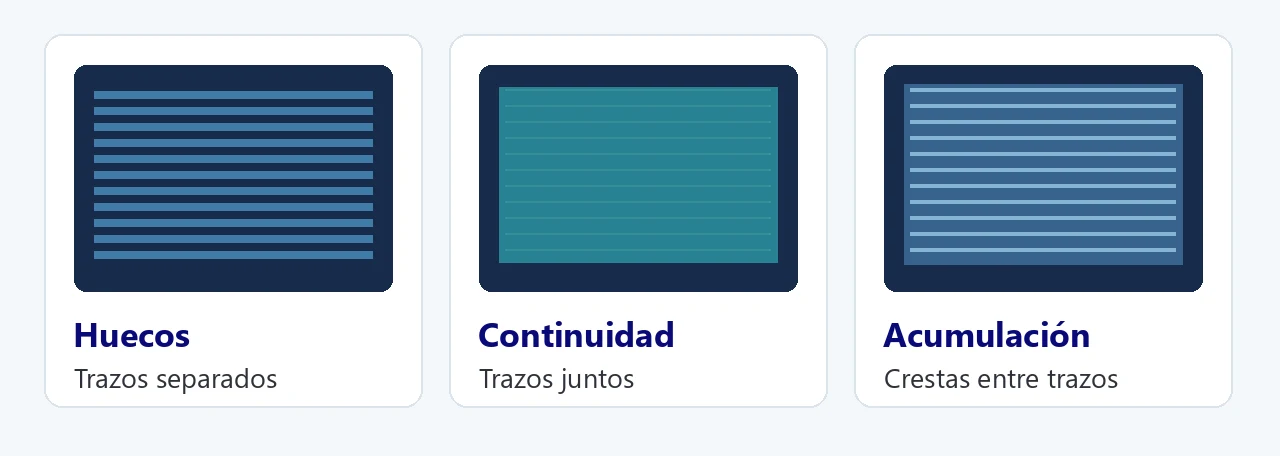
Compara el interior de la tapa y la transición entre zonas del patrón con luz lateral. Los huecos continuos entre trazos sugieren falta de material en esas condiciones. Las crestas repetidas, la acumulación en la unión de trayectorias y las marcas de roce sugieren exceso. Un borde levantado, una costura o una esquina aislada pueden obedecer a otras causas. Entre dos muestras parecidas, elige la que cierre los trazos con menos acumulación y compruébala en otra pieza.
YOLO · corrección aditiva
- Selecciona el perfil real de impresora y filamento. Anota el flujo inicial. En las versiones que lo incluyen, elige Calibración → Flow ratio → YOLO.
- Lamina el proyecto generado y conserva la identificación de cada cupón. La variante estándar documentada usa once muestras de −0,05 a +0,05 en pasos de 0,01. Compara la continuidad de los arcos y el encuentro con la zona interior, además de la textura general.
- Suma el modificador con su signo al valor de partida. Por ejemplo, 0,98 + 0,01 = 0,99. Si la mejor muestra está en el extremo y todas las demás empeoran en una sola dirección, revisa primero la causa y vuelve a centrar el ensayo si corresponde.
- Guarda la copia del perfil de filamento. Introduce 0,99 si ese es el resultado, en tanto por uno y según el separador que acepte tu interfaz. Abre un proyecto limpio, selecciona esa copia y valida sin los modificadores que traía la placa de calibración.
Dos pasadas · corrección porcentual
En la variante clásica de OrcaSlicer, la primera pasada hace una búsqueda amplia. La segunda refina desde el valor ya actualizado. En cada pasada, usa flujo nuevo = flujo anterior × (1 + modificador ÷ 100). Con 0,98 y una muestra marcada +5, resulta 1,029. Si después eliges −2 en la segunda pasada, el valor de partida ya es 1,029 y el resultado es 1,00842. Redondea al guardar según la precisión que admite el perfil. Las etiquetas de YOLO y del método porcentual tienen escalas diferentes.
Calcula el multiplicador de flujo
Selecciona el ajuste. Cada opción carga un ejemplo editable. Puedes escribir decimales con coma o punto.
Puedes usar las fórmulas y ejemplos de la guía si la calculadora está desactivada.
Método clásico · cubo de una sola pared
Imprime un cubo de unos 20 mm de lado, con una pared, sin relleno ni tapa y con una base suficiente. El modo vaso y el perímetro normal producen recorridos distintos. Elige uno y confirma en la vista previa que cada cara tiene el ancho objetivo en la zona que medirás. Para una boquilla de 0,4 mm, 0,50 mm es un ejemplo si tu perfil lo admite. Evita una prueba a la velocidad máxima de tu equipo.
Deja enfriar y mide en el centro de las cuatro caras a una altura comparable. Evita esquinas, costuras y primeras capas. Con 0,49, 0,50, 0,51 y 0,50 mm, la media es 0,50 mm. Si las caras difieren mucho, investiga el recorrido de impresión o la medida antes de usar la media para ajustar nada.
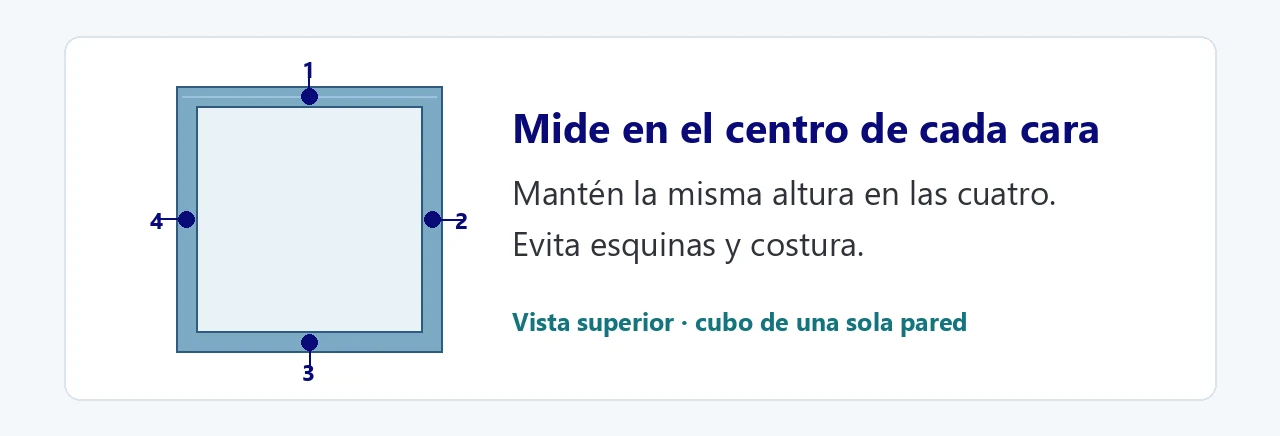
Como aproximación, flujo nuevo ≈ flujo anterior × ancho objetivo ÷ espesor medio. Para 1,00, objetivo 0,50 mm y media 0,51 mm, resulta 0,9804. Es un candidato para probar. El cordón es tridimensional y su ancho depende de cómo se deposita, así que confirma el resultado con una tapa y una pieza representativa. Usa el ensayo de avance del filamento para ajustar pasos E o rotation_distance.
Compara las cuatro paredes
Introduce las lecturas en milímetros. La corrección es orientativa. Contrasta después con una prueba de superficie.
Para calcular a mano, suma las cuatro lecturas, divide entre cuatro y aplica la fórmula indicada arriba.
4. Encuentra el límite de caudal volumétrico
Una línea ancha o alta pide más material por cada milímetro recorrido. Como aproximación rectangular, caudal ≈ anchura × altura × velocidad. A 0,45 mm de ancho, 0,20 mm de alto y 100 mm/s, la demanda estimada es 9 mm³/s. Con 0,60 mm y 0,28 mm, a la misma velocidad sube a 16,8 mm³/s. La vista previa del laminador usa su modelo de cordón y las condiciones reales de cada trayectoria. Consúltala para tomar la decisión final.
- Abre la prueba de caudal máximo con la combinación de boquilla, temperatura y filamento que vas a usar. Elige un inicio que ya imprima limpio y un final razonable para ese conjunto. OrcaSlicer ofrece un rango de ejemplo, pero una máquina lenta o un flexible pueden requerir empezar más abajo.
- Lamina y mira el esquema de color de Flow. Comprueba que la demanda sube como esperas. Un límite de velocidad, una refrigeración que ralentiza capas o una trayectoria demasiado corta pueden impedir que el ensayo alcance el valor previsto.
- Busca el primer deterioro repetible en la pared, como zonas opacas asociadas a adelgazamiento, líneas discontinuas, pérdida de adhesión o saltos de alimentación. Un cambio de brillo por sí solo merece comparación. Mide la altura donde empieza el problema y localiza esa capa en la vista previa. Si todo sale bien, solo has demostrado que la prueba llega al final del rango.
- Escoge un límite conservador por debajo del umbral observado. Si el deterioro aparece a 12 mm³/s, un margen del 15 % da 10,2 mm³/s como punto de partida para validar. La documentación de OrcaSlicer contempla márgenes del 10–20 % o mayores según la pieza y el proceso.
- Guárdalo en el campo de velocidad volumétrica máxima del filamento y comprueba el laminado de una pieza real. Observa especialmente rellenos largos y tramos anchos donde la máquina sí tiene recorrido para acelerar.
Una boquilla más grande puede permitir trazos de otra geometría. Si mantienes la velocidad al subir anchura y altura, también aumenta la demanda. En gran formato, una pared larga permite alcanzar y mantener velocidades que una muestra pequeña quizá nunca alcanza. Es una diferencia útil al configurar una HTA3D HPRO-400, nuestra plataforma de diseño y fabricación en España. Su ficha reúne los tutoriales de montaje, calibración y OrcaSlicer. Usa la prueba volumétrica para conocer el límite de tu combinación concreta.
5. Afina esquinas, arranques y desplazamientos
Con cantidad y caudal bajo control, mira qué ocurre al acelerar o frenar. El plástico fundido y el recorrido del filamento tienen una respuesta elástica. Una esquina abultada puede aparecer aunque el tramo recto salga bien. Pressure advance en Klipper y Linear Advance en Marlin compensan ese cambio de presión de forma distinta. Sus valores no son intercambiables.
- Elige una prueba compatible de líneas, patrón o torre con cambios de velocidad visibles. Usa el procedimiento y el tipo de G-code de tu firmware. Verifica qué ajuste aplica el perfil o el G-code inicial, y desactiva un segundo método de ajuste si el fabricante así lo indica.
- Compara transiciones equivalentes. Con compensación insuficiente puede sobrar material al frenar. Si te pasas, el vértice puede quedar fino, redondeado o con huecos. Descarta la costura de la comparación y busca un resultado consistente en varios lados.
- Aplica el ajuste en el lugar previsto por tu flujo. En Klipper puede venir de la configuración o de un comando por filamento. En Marlin,
M900corresponde a Linear Advance cuando está habilitado. Revisa que un comando posterior no sobrescriba tu elección. - Valida con la aceleración de trabajo. Si hay saltos del extrusor al volver a una aceleración más alta, reduce la exigencia y revisa el valor. Un patrón bonito a velocidad de ensayo no sustituye la prueba en condiciones reales.
Retracción, hilos y filamentos flexibles
Con la bobina seca y la temperatura estable, usa una torre con tramos de retracción conocida. Cambia distancia y velocidad en ensayos separados. Busca la menor intervención que reduzca los hilos sin dejar huecos al reanudar. Empieza por el perfil del fabricante. Un Bowden puede responder distinto de un directo por el recorrido y la elasticidad, y un TPU se puede deformar entre el engranaje y la entrada del hotend. Comprueba primero guiado, tensión y velocidad de alimentación. Si al subir retracción aparecen faltas de material tras un desplazamiento, la prueba te está mostrando un coste del ajuste.
Si el problema continúa, cambia de prueba
| Lo que ves | Qué comparar a continuación |
|---|---|
| Falta material solo en la primera capa | Comprueba altura Z, nivelación y limpieza. Imprime una placa de varias capas para separar base y tapa. |
| Las tapas quedan abiertas incluso despacio | Descarta una obstrucción parcial y revisa que el relleno sostenga las capas superiores. Si la alimentación es estable, compara cupones de flujo. |
| Falla al acelerar en líneas largas | Consulta el caudal en la vista previa. Repite esa geometría con un techo menor y la misma bobina. |
| Los rectos salen bien y las esquinas se abultan | Compara el patrón de avance de presión a caudal conocido. Separa el efecto de la costura. |
| Hueco justo después de un viaje | Revisa retracción, reanudación y estado del filamento. Prueba un cambio pequeño de un solo parámetro. |
| El avance medido cambia cada vez | Revisa bobina, guiado, tracción y presión del hotend. Repite el avance a baja velocidad cuando sea estable. |
| Las piezas encajan mal con tapas limpias | Mide en frío, comprueba holgura, orientación y contracción. Prueba un cupón de encaje antes de mover el flujo global. |
Cuando el problema sí apunta a hardware, elige por la causa. Una boquilla compatible puede resolver un orificio dañado o gastado. Un extrusor con el recorrido bien guiado puede ayudar si la alimentación de un flexible se dobla antes del hotend. Cambiar el conjunto completo tiene sentido cuando el límite identificado lo justifica. Antes de pedir un recambio, confirma familia, longitud, rosca, diámetro de filamento y, si hay electrónica, tensión y sensor. Consulta los hotends completos si necesitas comparar conjuntos.
Del cupón a la pieza · qué comprobamos en taller
Estanqueidad en piezas macizas
En HTA3D hemos fabricado piezas macizas destinadas a contener agua. Cuando sobraba plástico aparecían defectos visibles en la superficie. Cuando faltaba, podían quedar vías de fuga aunque la pieza se viera bien. Llenábamos cada unidad con agua y la dejábamos aproximadamente un día en observación. Si aparecía una fuga, descartábamos esa unidad.
La lección sirve para cualquier pieza con una función comprobable. El flujo ayuda a conseguir cordones continuos. También cuentan geometría, temperatura, orientación y unión entre capas. Para comprobar si un recipiente retiene agua en las condiciones previstas, haz una prueba funcional de esa pieza. El ensayo descrito corresponde a ese trabajo de taller.
Paredes finas, series y flexibles
En una sección estrecha que apenas tiene espacio entre perímetros, una acumulación se puede trasladar al contorno. En piezas iguales de una serie, pesar varias unidades con la misma balanza y condiciones te da una señal adicional. Una diferencia de masa respecto a la serie merece revisar bobina, alimentación y perfil. Contrástala con inspección y, cuando corresponda, con una prueba funcional.
Para un flexible que no mantiene una torre alta, imprime varias muestras bajas con temperaturas conocidas. Busca primero alimentación y fusión estables, mide un límite volumétrico razonable y afina presión y flujo con una pieza pequeña. Un TPU más blando puede pedir un recorrido mejor guiado y una demanda menor que otro flexible aunque los dos se impriman con la misma boquilla.
Valida y guarda tu perfil
Imprime primero una pieza pequeña con tapa, esquinas y alguna isla que obligue a viajar. Después elige una geometría parecida a la pieza que quieres fabricar. Si va a trabajar con carga, prueba una muestra en la orientación, temperatura y montaje previstos. Comprueba adhesión, dimensiones y repetibilidad en más de una impresión. El registro útil es el que puedes volver a abrir semanas después y entender por qué elegiste ese valor.
Ejemplo de registro didáctico. Boquilla 0,4 mm. Perfil de una bobina de PLA. Flujo inicial 0,98 y resultado YOLO +0,01 → flujo 0,99. Primer deterioro observado en el ejemplo a 12 mm³/s → límite inicial 10,2 mm³/s. El perfil se da por válido cuando la siguiente pieza reproduce las tapas, esquinas y paredes del ensayo a velocidad de trabajo. Los valores sirven para seguir el cálculo.
Guarda juntos el 3MF, nombre del filamento y lote, fecha, máquina, boquilla, temperatura, flujo, techo volumétrico, avance de presión, retracción y resultado. Si cambias una boquilla por otra compatible de igual diámetro, empieza por comprobar el perfil en una pieza breve. Si cambian diámetro, material, geometría de fusión o transmisión, repite los ensayos a los que afecta ese cambio.
Descargar ficha de calibración A4 · PDF
Si necesitas una mano para distinguir un problema de alimentación de un ajuste del perfil, comparte con HTA3D el modelo de impresora, boquilla, filamento, temperatura y fotos de la muestra, además del punto exacto donde aparece el fallo. Así podemos orientar el diagnóstico y, cuando proceda, ayudarte a elegir un componente compatible. Contacta con HTA3D o consulta el servicio técnico y de asesoría.
Preguntas frecuentes
¿Tengo que tocar el extrusor con cada bobina?
Si la transmisión y la configuración siguen bien, comprueba la bobina con su temperatura, flujo y caudal. Revisa el avance mecánico cuando haya un cambio de hardware, configuración o una desviación repetible en una prueba lenta.
¿Por qué el 100 % de flujo puede dar resultados distintos?
La cifra es un punto de partida relativo a lo que programa el perfil. La máquina, el material y la geometría cambian lo que ocurre al depositar el cordón. Además, un ajuste de flujo en la impresora puede multiplicar el del laminador.
¿Puedo subir flujo para ganar resistencia?
Si hay subextrusión, recuperar continuidad ayuda. Para una pieza funcional, valida la unión entre capas, la orientación, la geometría y la temperatura. El material que sobra puede empeorar tolerancias y acabado sin aportar la resistencia que buscas.
¿Puedo usar el perfil de otra impresora con la misma boquilla?
Puede servir como punto de partida prudente si el material es el mismo. El hotend, recorrido, temperatura y dinámica cambian entre equipos. Verifica al menos las superficies, el límite de caudal y las esquinas en tu impresora.
Referencias técnicas
- OrcaSlicer. Guía de calibración, multiplicador de flujo y ensayo volumétrico.
- Klipper. Distancia de rotación y avance de presión.
- Marlin. Pasos por unidad, extrusión volumétrica, porcentaje de flujo y Linear Advance.
Productos Relacionados
Dejar un comentario