

- Stock: 1
- Modelo: Orbiter-V3

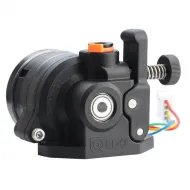
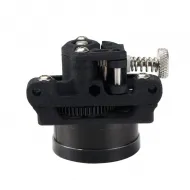
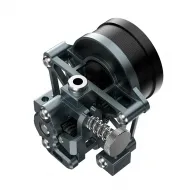
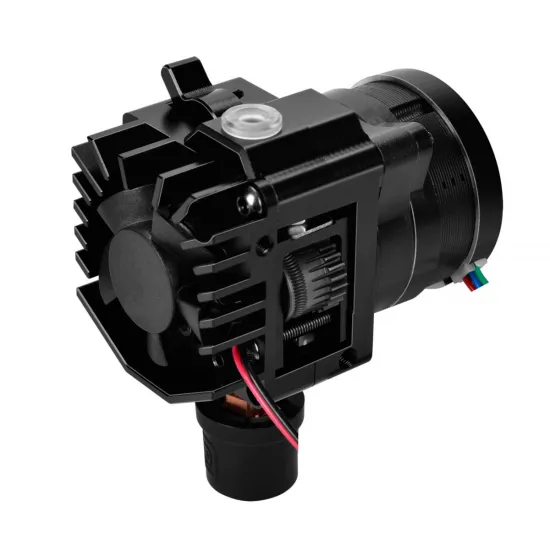
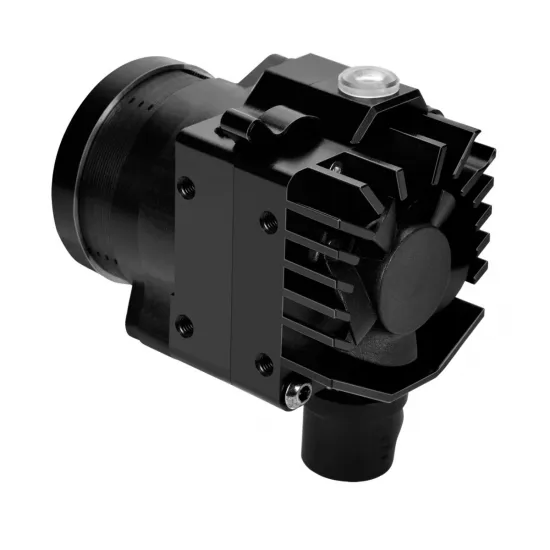
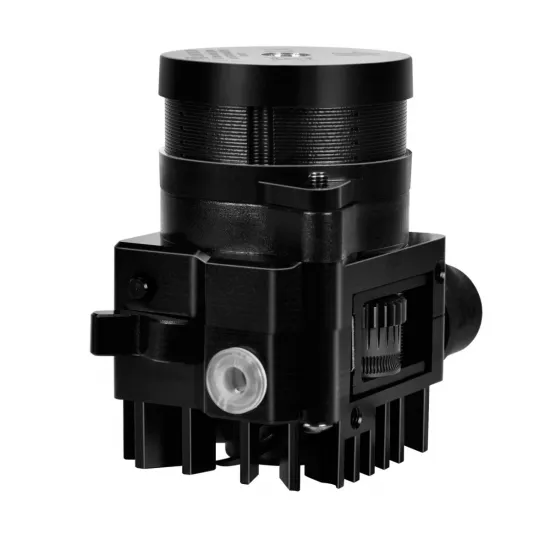
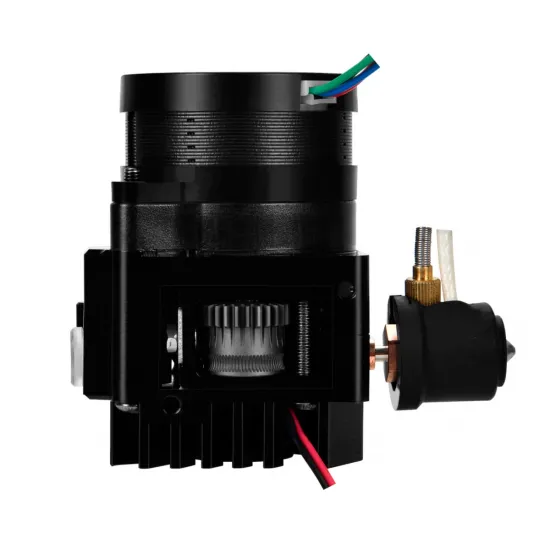
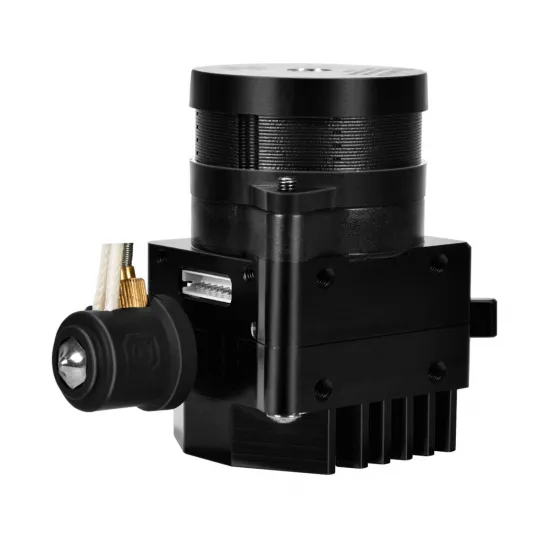
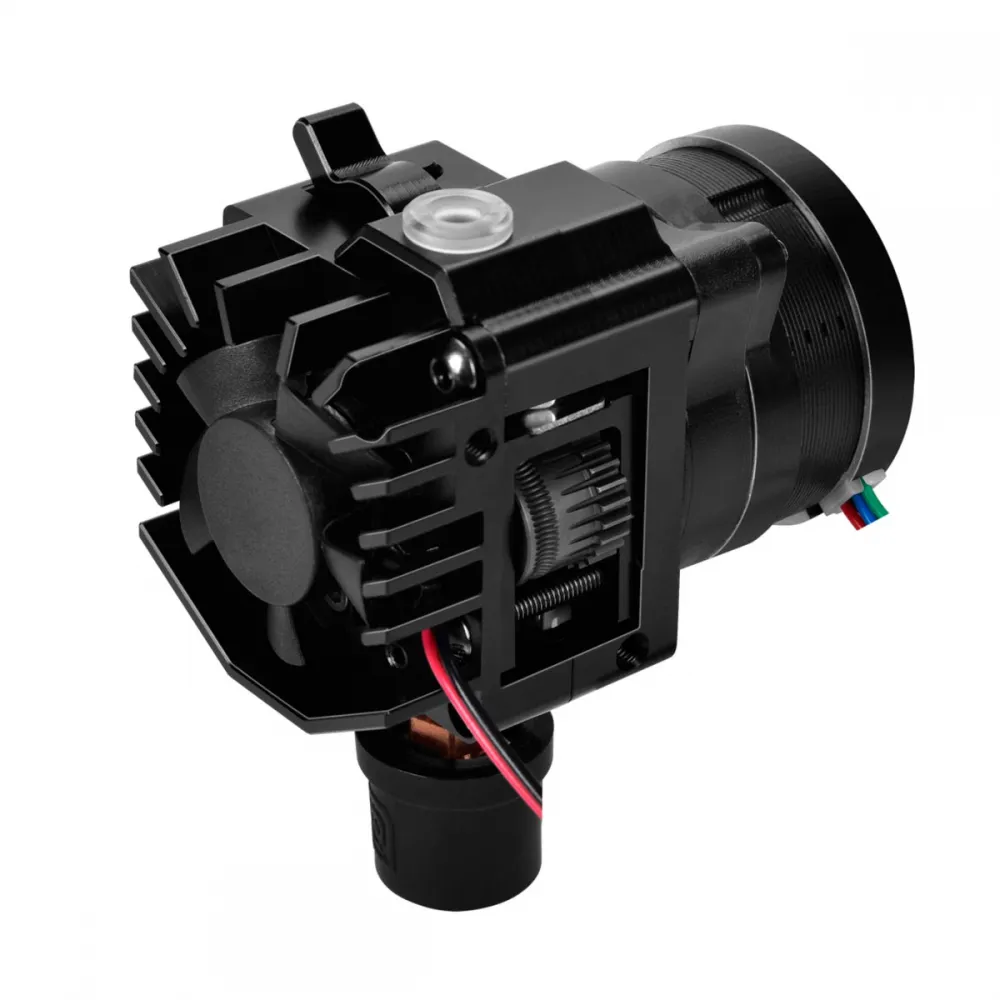
El Smart Orbiter V3 de LDO Motors reúne en un cabezal directo compacto el extrusor planetario de doble arrastre, el motor, un hotend de alto flujo y funciones inteligentes para Klipper. Su recorrido de filamento corto, las guías que rodean los engranajes y el tensor de tres posiciones permiten trabajar tanto con materiales rígidos como con filamentos flexibles, mientras que el conjunto completo mantiene una masa declarada de solo 175 g.
Esta versión estándar incorpora bloque calefactor de cobre chapado, calentador cerámico de 72 W, heatbreak bimetálico, sensor ATC Semitec 104NT-4 y boquilla Bondtech CHT de 0,4 mm. Es una solución de alto rendimiento para proyectos personalizados, pero no es un recambio universal: necesita soporte mecánico, cableado, electrónica y configuración adecuados para cada impresora.
Un sistema integrado, no solo un extrusor
- Doble arrastre de 12 mm: sujeta el filamento por ambos lados para transmitir fuerza de forma regular.
- Reducción planetaria 7,5:1: combina resolución y fuerza con un motor compacto LDO-36STH20-1004AHG.
- Fuerza declarada superior a 6,5 kg: valor publicado por el diseñador para el conjunto mecánico.
- Doble guía de filamento: limita los huecos por los que un TPU blando podría escapar o doblarse alrededor de los engranajes.
- Tensor repetible: dispone de posición abierta, L1 suave y L2 fuerte.
- Mantenimiento accesible: el engranaje secundario puede retirarse soltando un tornillo M3.
- Electrónica integrada: detección de filamento, pulsador de descarga, LED RGB de entrada, iluminación del hotend y sensor de temperatura interno.
Especificaciones principales
| Sistema de arrastre | Doble engranaje de 12 mm con recubrimiento RNC |
|---|---|
| Reducción | 7,5:1 |
| Motor | LDO-36STH20-1004AHG |
| Masa | 175 g con hotend estándar |
| Hotend | Bloque de cobre chapado, heatbreak bimetálico y calentador cerámico de 72 W |
| Sensor del hotend | ATC Semitec 104NT-4-R025H42G |
| Boquilla incluida | Bondtech CHT de 0,4 mm |
| Ventilador del hotend | 24 V, sin marco y con señal de tacómetro |
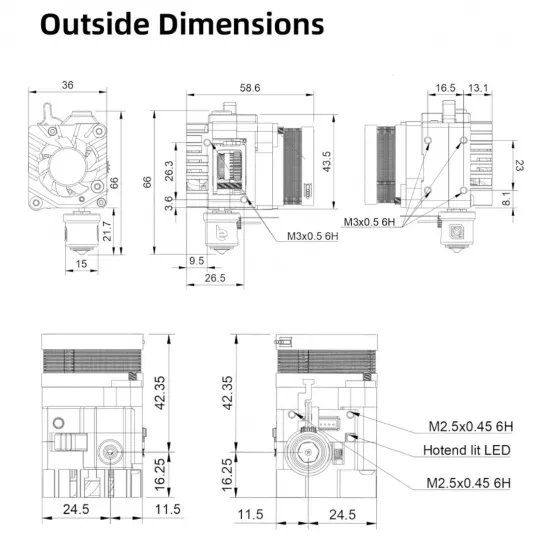
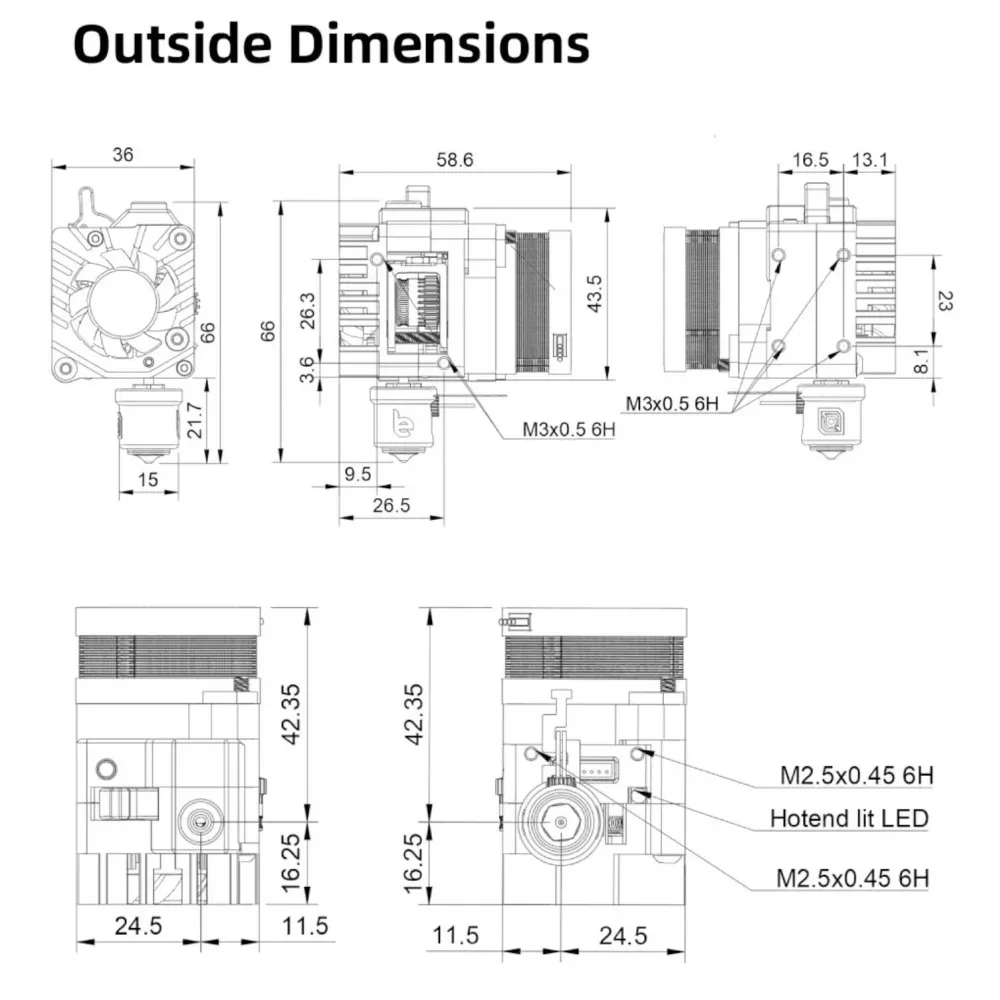
| Dimensiones principales | 36 mm de ancho, 58,6 mm de profundidad y 66 mm de cuerpo; hotend 21,7 mm bajo el cuerpo |
| Filamento | 1,75 mm |
Hotend de alto flujo y cambio rápido
El bloque de cobre chapado utiliza un calentador cerámico de 72 W y una boquilla Bondtech CHT para fundir el material de forma eficiente. Orbiter Projects publica una referencia aproximada de 30–40 mm³/s, pero no es un caudal garantizado: sus pruebas se realizaron con PLA+ a 210 °C y el resultado cambia con el polímero, humedad, temperatura, diámetro de boquilla, altura de capa y calidad exigida.
La forma correcta de aprovecharlo es calibrar el caudal volumétrico máximo con cada material. Si aparecen pérdidas de brillo, mala unión entre capas, subextrusión o aumento del error dimensional, el límite práctico de esa combinación ya se ha superado aunque el extrusor todavía tenga fuerza.
El conjunto de bloque y boquilla se libera mediante un solo tornillo y el calentador y sensor emplean conectores desmontables. Esto agiliza el mantenimiento, pero no convierte cualquier bloque V6 en sustituto directo: deben coincidir la geometría M7, el heatbreak, la retención, el calentador, el sensor y la posición final de la boquilla.
Electrónica inteligente integrada
La placa incorporada al extrusor reúne señales auxiliares, pero no es una controladora Klipper independiente. Debe conectarse a entradas y salidas de la placa principal o de una toolboard compatible. La Orbitool SO3 Toolboard que aparece en la documentación del proyecto es un accesorio independiente y no está incluida en este producto.
| Pin | Función | Observación |
|---|---|---|
| 1 | Iluminación del hotend | Salida de control para LED blanco |
| 2 | Temperatura interna | NTC 100 kΩ Beta 3950; no es el sensor del hotend |
| 3 | Descarga de filamento | Señal del pulsador |
| 4 | Presencia de filamento | Entrada para detección y automatismos |
| 5 | LED RGB de entrada | WS2812B |
| 6 | Alimentación | +5 V según el pinout vigente |
| 7 | GND | Masa de la electrónica integrada |
Antes de conectar, comprueba la orientación del Pin 1, la alimentación, la masa común, los niveles lógicos y los pines reales de tu controladora. Las señales inteligentes, el motor, el calentador, el sensor 104NT-4 y el ventilador son circuitos distintos y no deben intercambiarse.
Instalación eléctrica
- El calentador de 72 W a 24 V supone aproximadamente 3 A nominales. La salida MOSFET, el cableado y los conectores deben soportarlo con margen.
- El ventilador del hotend es de 24 V y dispone de hilo de tacómetro. Comprueba polaridad y función de cada conductor.
- El 104NT-4 mide la temperatura del hotend. El NTC Beta 3950 del conector inteligente mide la temperatura interna del extrusor: necesitan entradas independientes.
- Con la máquina fría, la lectura del hotend y la del extrusor deben ser plausibles antes de habilitar el calentador.
- Realiza alivio de tensión y sujeta los cables sin transmitir esfuerzos al cartucho cerámico ni al sensor.
- Las protecciones declaradas de la electrónica integrada no sustituyen una instalación correcta, fusibles, protección térmica del firmware ni pruebas supervisadas.
Configuración inicial en Klipper
El repositorio oficial aporta un archivo de configuración completo, pero contiene pines de ejemplo, automatismos y macros que pueden entrar en conflicto con la máquina. Utilízalo como referencia y revisa cada sección; no lo copies sin adaptar.
| Ajuste | Punto de partida oficial | Qué debes hacer |
|---|---|---|
| Micropasos | 32; motor de 200 pasos/vuelta | Confirmar que el driver y la placa admiten la configuración |
| Rotation distance | 4,69 | Calibrar midiendo extrusión real |
| Corriente | 0,8 A RMS en el ejemplo; máximo publicado 0,85 A RMS | Empezar bajo, comprobar par y temperatura y reducir por encima de 50 °C de ambiente |
| StealthChop | Desactivado | Mantener SpreadCycle salvo validación específica |
| Sensor del hotend | ATC Semitec 104NT-4-R025H42G | Asignar el pin real y verificar lectura en frío |
| Temperatura máxima | 300 °C en la configuración vigente | No superar el límite del componente más restrictivo |
| Pressure advance | 0,015 | Calibrar para cada filamento y perfil |
| Retracción | 0,5–1,0 mm | Reducir según material; referencia de 30 mm/s para TPU |
- Asigna los pines reales de STEP, DIR, ENABLE, UART, calentador, sensor, ventilador y señales inteligentes.
- Confirma la resistencia de sensado del driver antes de declarar `sense_resistor`; un valor incorrecto altera la corriente real y puede dañar el extrusor.
- Comprueba el sentido de giro con corriente baja y sin forzar filamento frío.
- Calibra `rotation_distance`, PID, caudal, pressure advance y retracción.
- Añade presencia, descarga, LEDs y sensor interno uno a uno, comprobando cada función.
- Revisa las macros oficiales antes de incluirlas: el archivo redefine `PAUSE`, `RESUME` y `CANCEL_PRINT`, activa `force_move` y contiene posiciones y temperaturas que deben adaptarse.
La documentación y configuración de referencia se mantienen en el repositorio oficial del Smart Orbiter V3.
Configuración en Marlin
Marlin puede controlar el motor, calentador, ventilador, termistor y señales discretas si la placa dispone de conexiones suficientes. Como valores iniciales, el fabricante publica aproximadamente 690 E-steps/mm a 16 micropasos o 1.380 E-steps/mm a 32 micropasos; después hay que calibrar la extrusión real.
En Marlin 2.1.x, `TEMP_SENSOR_0 5` corresponde al ATC Semitec 104GT-2/104NT-4-R025H42G con pull-up de 4,7 kΩ. Comprueba que la entrada de tu placa utiliza ese pull-up, ajusta corriente y sentido del motor, activa protección contra fuga térmica y ejecuta la calibración PID. Las funciones inteligentes requieren pines y lógica adicionales; no existe una configuración universal equivalente a las macros Klipper. RepRapFirmware se omite porque el proyecto no publica una integración natural y mantenida para el conjunto completo.
Compatibilidad mecánica: siempre condicionada al soporte
Orbiter Projects enlaza adaptadores comunitarios para Voron 0, Creality Ender 3 S1 Pro con sistema Sprite, Ender 7, Railcore II ZL, BLV MGN Cube, Two Trees Sapphire Pro, BIQU B1 y otros proyectos. Esto demuestra que el extrusor puede adaptarse, pero no que encaje directamente en cualquier revisión.
Antes de comprar o imprimir un soporte, verifica patrón M3, posición de boquilla, altura Z, refrigeración de pieza, sonda, offset, espacio para el motor y conectores, masa admisible del carro y recorrido de cables. Después del montaje hay que revisar homing, límites, malla y posibles pérdidas de volumen útil.
En una electrónica amplia para Klipper, como la BIGTREETECH Manta M8P V2.0, pueden asignarse por separado motor, calentador, sensores, ventilador y funciones auxiliares; aun así, el Smart Orbiter no utiliza un conector universal y el cableado debe diseñarse pin a pin.
Filamentos y ajuste del tensor
- PLA, PETG, ABS y ASA: utiliza L1 o L2 según el agarre necesario y calibra caudal y temperatura.
- TPU y TPE: la doble guía reduce el riesgo de pandeo. Empieza con L1, retracción corta y velocidad moderada; la dureza, fricción y humedad siguen siendo determinantes.
- Materiales técnicos: comprueba la temperatura admisible de todo el hotend y la compatibilidad química y térmica del soporte y la cámara.
- Materiales abrasivos: requieren una boquilla adecuada. No se debe asumir que la CHT incluida es una boquilla endurecida para fibras.
Temperatura ambiente y refrigeración
La especificación actual resume funcionamiento hasta 70 °C de ambiente con reducción de corriente. Por encima de 50 °C debe reducirse progresivamente desde el máximo de 0,85 A RMS; a 70 °C la referencia publicada es 0,55 A RMS. El motor puede trabajar caliente, pero no debe utilizarse su temperatura como sustituto de medir el ambiente y ajustar la corriente.
El ventilador del hotend puede reducirse aproximadamente al 60–65 % para disminuir ruido únicamente si la refrigeración sigue siendo suficiente. En cámaras por encima de 60 °C el diseñador exige el 100 %. Si aparece heat creep o un atasco, aumenta refrigeración antes de continuar.
Cambio de boquilla y mantenimiento
- Trabaja con la máquina desconectada y el conjunto frío, salvo el procedimiento térmico estrictamente necesario para retirar plástico residual.
- Sujeta siempre la parte de cobre del bloque; no aprietes ni agarres el calentador cerámico con herramientas.
- Inserta y fija primero el heatbreak, coloca correctamente la chapa de alivio de tensión y después monta la boquilla.
- Aplica pasta térmica en la zona fría del heatbreak que entra en el extrusor. El diseñador no la considera obligatoria en las piezas de la zona caliente.
- Tras intervenir, verifica sensor, ventilador, estanqueidad y cableado, y recalibra el PID.
Es para ti si...
- Buscas un cabezal directo compacto que reúna extrusor, hotend y sensores.
- Quieres imprimir rápido, pero estás dispuesto a calibrar el caudal real de cada material.
- Trabajas con Klipper y puedes adaptar pines y macros a tu electrónica.
- Necesitas un recorrido guiado para filamentos flexibles.
- Tu impresora dispone de un soporte probado o puedes diseñar y validar uno.
No es para ti si...
- Necesitas un recambio que se atornille y funcione sin modificar mecánica, cableado y firmware.
- Tu placa no puede controlar un calentador de 24 V y 72 W ni ofrece las entradas y salidas necesarias.
- Buscas una toolboard USB/CAN incluida: la Orbitool SO3 es un accesorio independiente.
- No puedes comprobar polaridad, pines, sensor, corriente y protecciones térmicas antes de energizar.
Contenido del kit
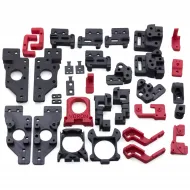
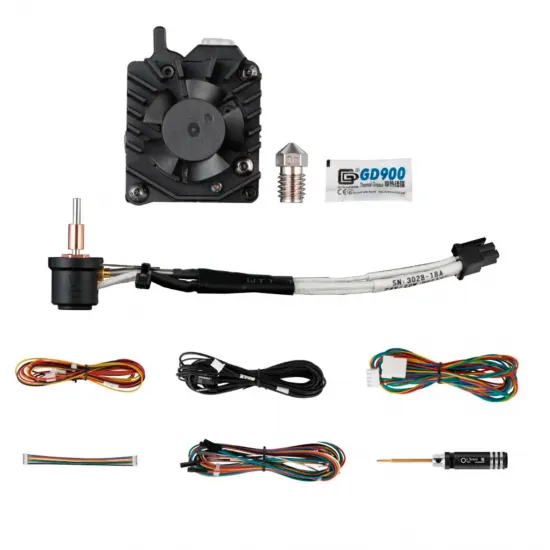
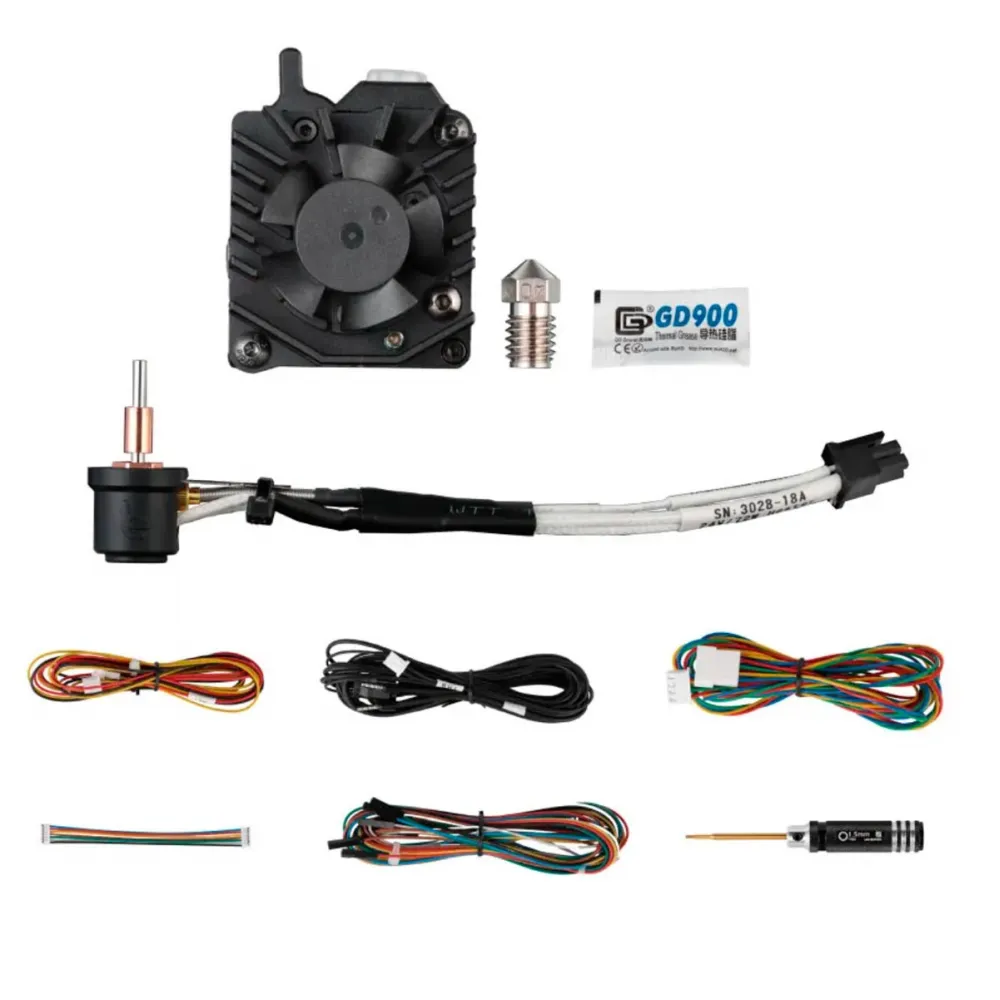
- Smart Orbiter V3 con motor LDO y electrónica integrada.
- Hotend estándar con bloque de cobre chapado y calentador cerámico de 72 W.
- Sensor ATC Semitec 104NT-4-R025H42G.
- Boquilla Bondtech CHT de 0,4 mm.
- Ventilador de hotend de 24 V con tacómetro.
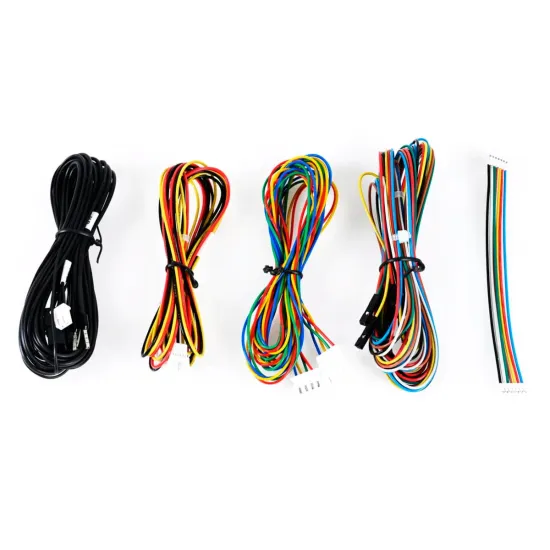
- Cableado mostrado en la fotografía del kit.
- Pasta térmica y herramienta de 1,5 mm mostradas en la fotografía.
El soporte para la impresora, la refrigeración de capa y la Orbitool SO3 Toolboard no están incluidos.
Preguntas frecuentes
¿Incluye una toolboard Klipper?
No. Incluye la electrónica sensora integrada en el extrusor, pero la Orbitool SO3 Toolboard con MCU y driver es un accesorio independiente.
¿Puedo instalarlo directamente en una Voron o una Ender?
Solo con un soporte adecuado para el modelo, revisión y toolhead concretos. También deben resolverse ventilación de pieza, sonda, cableado, offsets y límites de movimiento.
¿Entrega siempre 30–40 mm³/s?
No. Es una referencia publicada bajo condiciones concretas. El caudal real se calibra con cada filamento, temperatura, boquilla y objetivo de calidad.
¿Qué sensor de temperatura lleva el hotend?
Un ATC Semitec 104NT-4-R025H42G. No debe confundirse con el NTC interno 100 kΩ Beta 3950 utilizado para vigilar la temperatura del cuerpo del extrusor.
¿Es adecuado para TPU?
Sí, su recorrido corto y doble guía están diseñados para reducir el pandeo. Aun así, hay que ajustar tensión, temperatura, velocidad, caudal y retracción para la dureza concreta.